Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- 0.4 mm = ausgeglichener Standard; 0.6 mm = hohe Druckgeschwindigkeit; 0.2 mm = feine Details (etwa 3× langsamer).
- Messing oder Stahl für PLA und PETG; gehärteter Stahl, Rubin oder Diamant für Kohlenstofffasern und Schleifmittel.
- Die meisten Verstopfungen lassen sich durch Ziehen an der Kaltdüse beheben. Eine neue Düse ist nur selten nötig.
- Der Düsendurchmesser entspricht nicht der Schichthöhe. Die Schichthöhe sollte etwa 0.25–0.75 × Düsenbohrung betragen.
Die Düsen von 3D-Druckern werden durch zwei Faktoren bestimmt: Ihre Größe beeinflusst das Verhältnis von Detailgenauigkeit und Druckgeschwindigkeit, und das Material bestimmt ihre Lebensdauer. Die standardmäßige 0.4-mm-Messingdüse ist ein guter Standard, eine 0.6-mm-Düse ist jedoch schneller und der Qualitätsverlust ist bei modernen Slicern kaum sichtbar. Sobald Sie mit Kohlefaser oder anderen abrasiven Materialien drucken, sollten Sie auf gehärteten Stahl umsteigen. Die meisten „defekten“ Düsen sind lediglich verstopft.
Wenn Sie drei Browser-Tabs geöffnet haben, um 0.4 mm von 0.6 mm zu unterscheiden, oder vor einer unübersichtlichen Auswahl an Materialien wie Messing, Stahl und Rubin stehen, machen Sie sich nicht zu viele Gedanken. Dieser Aspekt verwirrt tatsächlich die meisten Anfänger.
Hier tappen fast alle in die Falle: Sie gehen fälschlicherweise davon aus, dass eine teurere, härtere Düse schneller oder besser druckt. Meistens trifft jedoch keines von beidem zu. Im Grunde genommen kommt es auf zwei einfache Entscheidungen an: Größe und Material. Sobald diese feststehen, ist der Rest ein Kinderspiel. Dieser Leitfaden erklärt Ihnen beides und zeigt Ihnen außerdem, wann Sie eine Düse wechseln sollten, wie Sie sie reinigen und welche Düsen sich wirklich lohnen.
Inhaltsverzeichnis
- Was eine Düse bewirkt – und warum die richtige so wichtig ist
- Düsengrößen: Der Kompromiss zwischen Detailgenauigkeit und Geschwindigkeit
- Sind 0.4 mm immer noch der beste Standardwert? Argumente für 0.6 mm
- Düsenmaterialien: Wählen Sie die Düse passend zu Ihrem Filament.
- Wann (und warum) Sie Ihre Düse austauschen sollten
- Wie man eine Düse entstopft und reinigt (bevor man sie austauscht)
- So tauschen Sie eine Düse aus (abhängig von Ihrem Drucker)
- Welche Düsen sind den Kauf wert?
- FAQ
Was eine Düse bewirkt – und warum die richtige so wichtig ist
Die Düse ist das Letzte, was das Filament berührt, bevor es gedruckt wird, und ihre Bohrungsgröße und das Material bestimmen nahezu alles am Druckergebnis. Sie schmilzt Kunststoff und trägt ihn Linie für Linie auf das Druckbett auf. Das macht sie klein, aber entscheidend.
Zwei Eigenschaften sind entscheidend. Der Düsendurchmesser bestimmt die pro Durchgang austretende Kunststoffmenge und damit Detailgenauigkeit und Druckgeschwindigkeit. Das Material beeinflusst die Haltbarkeit der Düse beim Filamenttransport. Sind diese beiden Eigenschaften optimal auf Ihren Workflow abgestimmt, treten die meisten Probleme mit der Druckqualität nicht auf.
Im Folgenden werden im Grunde nur diese beiden Drehregler erklärt.
Düsengrößen: Der Kompromiss zwischen Detailgenauigkeit und Geschwindigkeit
Je größer die Düsenbohrung, desto mehr Kunststoff wird pro Durchgang verarbeitet. Größere Düsen drucken also schneller, kleinere hingegen feiner. Dieser eine Satz erklärt praktisch jede Größenentscheidung, die Sie treffen werden.
Die 0.4-mm-Düsengröße hat sich aus historischen Gründen als Standard etabliert, nicht weil sie perfekt wäre. Sie wurde vor Jahren mit dem V4-Hotend von E3D eingeführt und hat sich als branchenüblicher Kompromiss zwischen den älteren 0.5-mm- und den feineren 0.35-mm-Düsen durchgesetzt. Sie stellt einen sicheren Mittelweg dar, ist aber keine magische Zahl.
Der Kompromiss wird bei realen Drucken deutlich. In einem Vergleichstest desselben Cali Dragon-Modells benötigte eine 0.4-mm-Düse 40 Minuten, eine 0.2-mm-Düse brauchte über zwei Stunden für schärfere Details, und eine 0.6-mm-Düse war in 19 Minuten fertig – mit dickeren, aber durchaus akzeptablen Schichten. Ein Prusa-Besitzer auf Reddit beobachtete dasselbe Muster bei kleinen Figuren: 36 Minuten mit 0.6 mm, 42 Minuten mit 0.4 mm und quälende 1 Stunde 45 Minuten mit 0.25 mm.
Kleiner ist nicht automatisch besser. Im selben Drachentest konnte die 0.2-mm-Düse kleine Texte drucken, die die 0.4-mm-Düse nicht füllen konnte, erzeugte aber tatsächlich einen stärkeren Überhang unter dem Kinn. Feine Düsen punkten bei der Detailgenauigkeit, büßen aber bei Geschwindigkeit und Geometrie ein. Bei großen Modellen wird der Unterschied durch Skalierung kaschiert. Ein mit 0.6 mm gedruckter Drache, der 61 % größer war, war in etwa der gleichen Zeit fertig wie die kleinere 0.4-mm-Version – tatsächlich sogar eine Minute schneller – und das bei vergleichbarer sichtbarer Qualität.
Größentabelle für 3D-Druckerdüsen
Nutzen Sie dies als Kurzübersicht. Jede Zeile steht für sich.
| Düsengröße | Am besten geeignet, | Abtausch |
|---|---|---|
| 0.2 mm | Miniaturen, Schmuck, kleine Schrift, feine Details | Sehr langsam; wählerisch bei Holzschuhen |
| 0.4 mm | Standardeinstellung für den Alltag; ausgewogenes Verhältnis von Detailgenauigkeit und Geschwindigkeit | vieles können, aber nichts gut |
| 0.6 mm | Größere Modelle, funktionale Teile, schnellere Drucke | Etwas weichere, feinere Details |
| 0.8 mm | Große, robuste, starke Teile; schnelle Entwürfe | Grobe Details; dicke Schichten |
| 1.0mm + | Vasen, große Requisiten, schnelle Ausdrucke | Details sind zweitrangig. |
Sie möchten verschiedene Düsengrößen ausprobieren, ohne jede Düse einzeln kaufen zu müssen? Ein preiswertes MK8-Mixpack deckt den Bereich von 0.2 mm bis 1.0 mm ab, sodass Sie testen können, welche Düse am besten zu Ihren Drucken passt, bevor Sie sich endgültig entscheiden.
- MK8 All-in-One Düsenset mit Werkzeug und Koffer: Dieses Komplettset enthält 16 Messingdüsen: 8 häufig verwendete 0.4-mm-Düsen und je 2 Düsen mit 0.2 mm, 0.6 mm und 0.8 mm Durchmesser…
- Kompatibel mit den meisten Ender-3- und CR-10-Serien: Entwickelt als direkter Ersatz für Standard-MK8-Hotends. Diese Düsen sind mit Creality kompatibel…
- Passen Sie die Düsengröße Ihrem Projekt an: Wechseln Sie schnell zwischen verschiedenen Düsengrößen, um Druckqualität und -geschwindigkeit zu optimieren: Verwenden Sie 0.2 mm für feinste Details und…
- Zuverlässige Messingkonstruktion für gleichbleibende Leistung: Hergestellt aus hochwertigem Messing für hervorragende Wärmeübertragung, Langlebigkeit und gleichmäßigen Filamentfluss…
- Einfache Installation & einfacher Düsenwechsel – auch für Anfänger: Dank des mitgelieferten Werkzeugs ist der Düsenwechsel oder die Reinigung schnell und unkompliziert. Egal, ob Sie…
Der Düsendurchmesser entspricht nicht der Schichthöhe
Düsendurchmesser und Schichthöhe sind zwei unterschiedliche Einstellungen, und eine Verwechslung kann zu Problemen führen. Der Düsendurchmesser gibt an, wie breit die Düse ist. Die Schichthöhe bestimmt die Dicke jeder gedruckten Schicht. Als Faustregel gilt: Die Schichthöhe sollte etwa zwischen dem 0.25- und 0.75-Fachen des Düsendurchmessers liegen. Eine 0.4-mm-Düse eignet sich also für Schichten von ca. 0.1 mm bis 0.3 mm. Wird dieser Wert überschritten, haften die Schichten nicht mehr; wird er unterschritten, kann es zu Verstopfungen kommen. Benötigen Sie feinere Schichten nur für die detaillierte Hälfte eines Modells? In Cura ist dafür ein Trick erforderlich.
Sind 0.4 mm immer noch der beste Standardwert? Argumente für 0.6 mm
Für die meisten Anwender ist heutzutage eine 0.6-mm-Düse die sinnvollere Standardeinstellung, was vor allem an der verbesserten Slicer-Software liegt. Früher galt die 0.6-mm-Düse als unscharf. Neuere Slicing-Engines haben diesen Unterschied jedoch weitgehend beseitigt.
Die Neuerung ist die sogenannte Arachne-Engine, die jetzt in PrusaSlicer und Cura integriert ist. Anstatt Wände in Linien fester Breite zu pressen, variiert Arachne die Extrusionsbreite stufenlos – vom Ein- bis zum Dreifachen des Düsendurchmessers. Das Ergebnis: Eine 0.6-mm-Düse kann nun feine Details wie erhabene Schriftzüge und dünne Wände mindestens genauso sauber drucken wie zuvor eine 0.4-mm-Düse.
Der Geschwindigkeitsvorteil ist enorm. In einem Test wurde ein organisches Modell mit Arachne auf einer 0.6-mm-Schicht in 1 Stunde und 49 Minuten gedruckt, im Vergleich zu 3 Stunden und 17 Minuten auf einer 0.4-mm-Schicht mit klassischem Slicing – bei nahezu identischer Qualität. Anwender berichten Ähnliches. Ein Bambu-Besitzer stellte einen großen Druckauftrag von 0.4 mm auf 0.6 mm um und verkürzte die geschätzte Druckzeit von 12 Stunden auf 7 Stunden und 45 Minuten, was einer Ersparnis von über vier Stunden pro Auftrag entspricht.
Fairerweise muss man sagen, dass die 0.6-mm-Düse eine echte Schwäche hat. Bei sehr dünnen Schichthöhen um die 0.15 mm bewältigt sie steile Überhänge etwas schlechter als eine 0.4-mm-Düse. Die Lösung ist einfach: Verwenden Sie eine 0.6-mm-Düse mit Schichthöhen von 0.2 mm oder dicker, da sie hier ihre besten Ergebnisse liefert. Für die allermeisten alltäglichen Drucke lohnt sich die höhere Geschwindigkeit.
Düsenmaterialien: Wählen Sie die Düse passend zu Ihrem Filament.
Standardmessing reicht den meisten Anwendern völlig aus, bis sie ein abrasives Filament verwenden – dann verschleißt es erschreckend schnell. Bei der Materialwahl geht es im Grunde um eine Frage: Wie rau ist der Kunststoff, den Sie drucken?
Einfaches PLA und PETG sind schonend, ebenso wie ABS. Messing eignet sich gut dafür und leitet zudem Wärme hervorragend. Abrasive Filamente, Kohlefasermischungen und andere raue Materialien wie Leucht- oder Metallfüllungen wirken jedoch wie Schleifpapier, das durch die Düse läuft. Sie können eine Messingdüse innerhalb von ein bis zwei Wochen bei kontinuierlichem Druckbetrieb beschädigen. Genau deshalb warnt unser Filamentführer für 3D-Drucke Kohlefaser als Düsenkiller. In diesem Fall sollten Sie auf gehärteten Stahl oder ein noch härteres Material umsteigen. Messing hat jedoch noch einen weiteren Nachteil: Es ist das falsche Material für alles, was mit Lebensmitteln in Berührung kommt.
Spickzettel für Düsenmaterialien
| Material | Am besten geeignet, | Haltbarkeit / Wärmeleistung |
|---|---|---|
| Messing | PLA, PETG, ABS, alltäglicher Druck | Günstig, gute Wärmeleitfähigkeit; verschleißt schnell bei Schleifmitteln |
| Edelstahl | Lebensmittelechte Drucke, allgemeiner Gebrauch | Härter als Messing, etwas schlechtere Wärmeleitfähigkeit |
| Gehärteter Stahl | Kohlenstofffaser, Leuchtmittel, Schleifmittel | Etwa 10-fache Verschleißfestigkeit von Messing; das praktische Upgrade |
| Rubinbesetzt | Häufiges Schleifen, Präzisionsarbeit | Extrem verschleißfest; Premiumpreis, Nischenprodukt. |
| Wolframcarbid | Starke Schleifmittelverwendung | Sehr hart; höhere Temperaturbeständigkeit |
| Diamant (z. B. DiamondBack) | Druckereien, ständige Schleifmittel | Im Grunde eine „ewige“ Langeweile; 80–100 $-Kategorie |
Welches Material benötigen Sie wirklich? (und der Mythos der Durchflussrate)
Hier ist, was die meisten Anleitungen verschweigen: Eine härtere Düse druckt nicht schneller. Härte erhöht die Lebensdauer, nicht die Geschwindigkeit. Die maximale Durchflussrate wird hauptsächlich durch den Hotend- und Bohrungsdurchmesser bestimmt, nicht durch das Material der Düse (Messing oder Diamant). Tatsächlich zeigen Tests immer wieder, dass eine größere Düse den Durchfluss deutlich stärker verbessert als der Wechsel zu einem exotischen Material.
Wählen Sie das Material passend zum Filament, nicht nach Ihren Ansprüchen. Drucken Sie hauptsächlich PLA und PETG? Dann ist Messing völlig ausreichend. Experimentieren Sie mit Kohlefaser? Gehärteter Stahl bietet das beste Verhältnis von Kosten und Haltbarkeit. Betreiben Sie eine 3D-Druckfarm oder arbeiten Sie den ganzen Tag mit abrasiven Materialien? Eine Diamantdüse verhindert, dass sich Messing langsam ausdehnt – die heimtückische Ursache für die mit der Zeit sinkende Druckqualität. Für jemanden, der nur einmal pro Woche PLA druckt, ist eine 80–100 € teure Diamantdüse allerdings wenig sinnvoll. Seien Sie ehrlich zu sich selbst, was Sie tatsächlich drucken. Wenn Sie noch auf der Suche nach dem passenden Filament sind, hilft Ihnen unser 3DPKit Filament Picker , das richtige Material und damit auch die passende Düse zu finden.
Wenn Sie häufig abrasive Materialien drucken, Ihnen aber eine Diamantdüse übertrieben erscheint, ist eine Düse mit Rubinspitze ein guter Kompromiss.

Wann (und warum) Sie Ihre Düse austauschen sollten
Die Düse ist ein Verschleißteil. Tauschen Sie sie daher aus, sobald die Druckqualität nachlässt und eine Reinigung keine Besserung bringt. Die Warnzeichen sind eindeutig: ungleichmäßiger Materialausstoß, unscharfe Details, die vorher scharf waren, Unterextrusion, die sich nicht beheben lässt, oder Kratzer und Abnutzungsspuren an der Düsenspitze. Eine verschlissene Düse ist jedoch nicht die einzige Ursache für Materialmangel. Auch Filamentabrieb am Extruder kann die Extrusion beeinträchtigen und erfordert eine andere Vorgehensweise.
Die Lebensdauer hängt vollständig vom verwendeten Druckmaterial ab. Eine Messingdüse hält bei normalem PLA oder PETG oft drei bis sechs Monate. Bei Verwendung von abrasiven Materialien kann sich die Lebensdauer auf ein bis zwei Monate verkürzen. Gehärteter Stahl und höherwertige Materialien verlängern diese Werte deutlich.
Der Grund, warum eine verschlissene Düse so wichtig ist, ist subtil. Durch den Abrieb von Messing weitet sich die Bohrung langsam aus, sodass aus einer 0.4-mm-Düse unbemerkt erst eine 0.42-mm-Düse und dann eine 0.45-mm-Düse wird. Ihr Schneidegerät geht weiterhin von 0.4 mm aus, wodurch die Kalibrierung abweicht und die Details abnehmen, ohne dass ein einzelner Fehler offensichtlich ist. Ein weiterer Faktor, der Düsen vorzeitig verschleißt, ist eine unsachgemäße Reinigung. Verwenden Sie niemals einen Schweißbrenner, um eine Düse aus gehärtetem Stahl zu reinigen. Die Überhitzung verändert die Härte des Stahls und zerstört die Verschleißfestigkeit, für die Sie bezahlt haben.
Wie man eine Düse entstopft und reinigt (bevor man sie austauscht)
Die meisten Düsen, die weggeworfen werden, waren nie kaputt, sondern nur verstopft. Ein kurzer Zug an der Kaltspülung behebt das Problem meist innerhalb weniger Minuten. Reinigen Sie die Düse, bevor Sie Geld ausgeben.
Der Kaltzug (oder Atomzug) ist die bewährte Methode, um Düsen im Drucker zu reinigen, insbesondere bei Hotends mit Beschichtung wie dem Ender 3 V2. Heizen Sie das Hotend auf, extrudieren Sie etwas Filament, um die Düse zu füllen, und lassen Sie die Temperatur anschließend sinken. Bei PLA ziehen Sie das Filament bei etwa 90 °C mit gleichmäßigem Druck gerade heraus. Es sollte als fester, die Düseninnenseite formender Pfropfen herauskommen und dabei die Ablagerungen mitreißen. Falls es sich nur schwer entfernen lässt, erhöhen Sie die Temperatur um einige Grad und versuchen Sie es erneut. Hotends aus Vollmetall sind etwas empfindlicher und erfordern möglicherweise Anpassungen.
Für eine bereits abgenommene Düse ist ein Lötkolben sicherer als offene Flamme. Bei etwa 270 °C schmilzt er Rückstände, ohne die Toleranzen der Düse zu beeinträchtigen und – ganz entscheidend – ohne die Härte einer Stahldüse zu zerstören, wie es ein Schweißbrenner tun würde. Wischen Sie den aufgeweichten Kunststoff ab, bürsten Sie hartnäckige Stellen mit einer Messingbürste ab und reinigen Sie die Düse anschließend mit einer Reinigungsnadel.
Verstopfungen treten besonders häufig bei abrasiven und hochtemperaturbeständigen Filamenten auf. Kohlefasergemische sind berüchtigt dafür: Ein Benutzer verstopfte zwei separate 0.4-mm-Düsen beim Drucken von PETG-CF und PPA-CF und konnte keine der beiden reinigen. Beim Drucken von recycelten oder gefüllten Materialien ist mit häufigeren Verstopfungen zu rechnen, ähnlich wie recyceltes Rohmaterial den Drucker verstopfen kann , wenn die Toleranzen abweichen. Die richtige Einstellung von Temperatur und Retraktion hilft sehr; unser 3DPKit-Einstellungsfinder ist eine schnelle Möglichkeit, sinnvolle Ausgangswerte zu finden.
So tauschen Sie eine Düse aus (abhängig von Ihrem Drucker)
Bevor Sie etwas kaufen, sollten Sie wissen, dass der Düsenwechsel bei manchen Druckern deutlich einfacher ist als bei anderen. Prüfen Sie daher vorher Ihr Modell. Bei einem offenen Drucker wie dem Bambu A1 ist er nahezu werkzeuglos möglich. Bei einem geschlossenen Drucker wie dem P1S ist er hingegen ein recht aufwendiger Vorgang.
Beim P1S schalten Sie das Gerät aus und lassen es abkühlen. Dann entfernen Sie die magnetische Frontabdeckung, ziehen das Kabel ab und lösen zwei Schrauben mit einem H2-Inbusschlüssel, bevor Sie die gesamte Hotend-Einheit nach unten ziehen. Um nur die Düse anstatt der gesamten Einheit zu tauschen, gehen Sie weiter vor: Lüfter, Silikonhülle und Clip werden entfernt, anschließend der Thermistor und das Keramikheizelement. Tragen Sie beim Zusammenbau Wärmeleitpaste auf die Kontaktfläche des Keramikheizelements und einen kleinen Tropfen in die Öffnung des Thermistors auf, da sonst die Temperaturmessungen und die Wärmeübertragung beeinträchtigt werden.
Zwei Gewohnheiten ersparen Ihnen viel Ärger. Erstens: Halten Sie eine Ersatz-Hotend-Einheit bereit, damit Sie die gesamte Einheit austauschen und die alte später reinigen können; so wird aus einer fummeligen Angelegenheit eine Sache von zwei Minuten. Zweitens: Entfernen Sie jegliche Filamentreste vom Gewinde, bevor Sie eine Düse einschrauben. Ein verkantetes Gewinde in einem Heizblock mit eingebranntem Kunststoff ist ein teurer und vermeidbarer Fehler. Und lassen Sie ihn immer, immer zuerst abkühlen.
Besitzer von Bambu P1P und P1S können sich den Großteil dieser Demontage ersparen, indem sie ein FlowTech Hotend verwenden, das einen schnellen Düsenwechsel im kalten Zustand ermöglicht.

Welche Düsen sind den Kauf wert?
Für fast alle Anwender besteht die Einkaufsliste für Düsen im Wesentlichen aus zwei Artikeln: einem Satz Standard-Ersatzdüsen und einem günstigen Reinigungsset. Beginnen Sie damit und investieren Sie nur dann mehr, wenn ein bestimmtes Filament dies erfordert.
Ein Mehrfachpack gehärteter Stahldüsen deckt sowohl den täglichen Druckbedarf als auch gelegentliche Anwendungen mit abrasiven Spulen ab – und das zu einem Preis, der die Vorratshaltung von Ersatzteilen unkompliziert macht. Ergänzen Sie das Set mit einem Reinigungsset aus feinen Nadeln und Pinzette, damit Verstopfungen Ihre Drucksitzung nicht unterbrechen. Mit diesen beiden Artikeln sind Sie für 95 % aller Fälle gerüstet. Bewahren Sie sie in derselben Schublade wie Ihr übriges Druckerzubehör auf.

- [Lieferumfang] – Das Set enthält 8 schwarze MK8-Düsen in verschiedenen Größen (0.2 mm/0.4 mm/0.6 mm/0.8 mm/1.0 mm), ausreichende Menge und Größe…
- [Extrem langlebig] – MK8-Extruderdüsen werden aus hochfestem, gehärtetem Stahl gefertigt und sind deutlich langlebiger als herkömmliche Messingdüsen. Die Härte beträgt…
- [Extrem hohe Temperaturbeständigkeit] – Die maximale Temperatur dieser Düse aus gehärtetem Werkzeugstahl kann 450 °C erreichen und eignet sich somit für den 3D-Druck bei hohen Temperaturen…
- [Höchste Präzision, die Ihre Vorstellungskraft übertrifft] – Sorgt für eine stabile Temperatur während des Druckvorgangs, gleichmäßigen Filamentaustritt und damit für perfektere Druckergebnisse…
- [Anwendbarkeit & Kompatibilität] – Unsere Düsen aus gehärtetem Stahl sind mit nahezu allen FDM-Druckern kompatibel und passen auch auf den MK8-Heizblock. Die gehärteten…

- HERVORRAGENDES PREIS-LEISTUNGS-VERHÄLTNIS: Scharfe Qualitätspinzette und 10 Stück 0.40 mm Düsenreinigungsnadeln, verpackt in einem sicheren Behälter!
- Antistatische, nichtmagnetische, gebogene Präzisionspinzette; 3D-Druckpinzette, ideal für die Düsenwartung und die Entfernung von überschüssigem Stützmaterial
- 10 flexible Edelstahlnadeln mit 0.40 mm Durchmesser; ideal für die schonende Wartung Ihrer Düsen und schwer zugänglicher Stellen wie der Zuführzahnräder.
- Praktischer, sicherer und stilvoller Behälter; Alle Artikel befinden sich in einem ordentlichen Kunststoffröhrchen mit Schraubverschluss, um sie sicher zusammenzuhalten.
- Langlebiges Set für MEHRERE ZWECKE; Entfernt überschüssigen Kunststoff und beseitigt Verstopfungen mit hoher Präzision, auch hervorragend geeignet für die allgemeine Wartung des Kühlkörpers…
Neben den grundlegenden Kriterien sollten Sie die Düse nach Ihrem Filament auswählen. Hobby-Kohlefaser-Drucker benötigen gehärteten Stahl. Wer häufig abrasive Materialien verwendet, sollte eine Rubindüse wählen. Und wenn Sie eine 3D-Druckfarm betreiben oder täglich abrasive Materialien drucken, sind die einmaligen Kosten einer Diamantdüse günstiger als der regelmäßige Austausch von Messingdüsen.
Mehr Geschwindigkeit gewünscht? Dann sollten Sie eine Hochleistungsdüse (CHT) in Betracht ziehen.
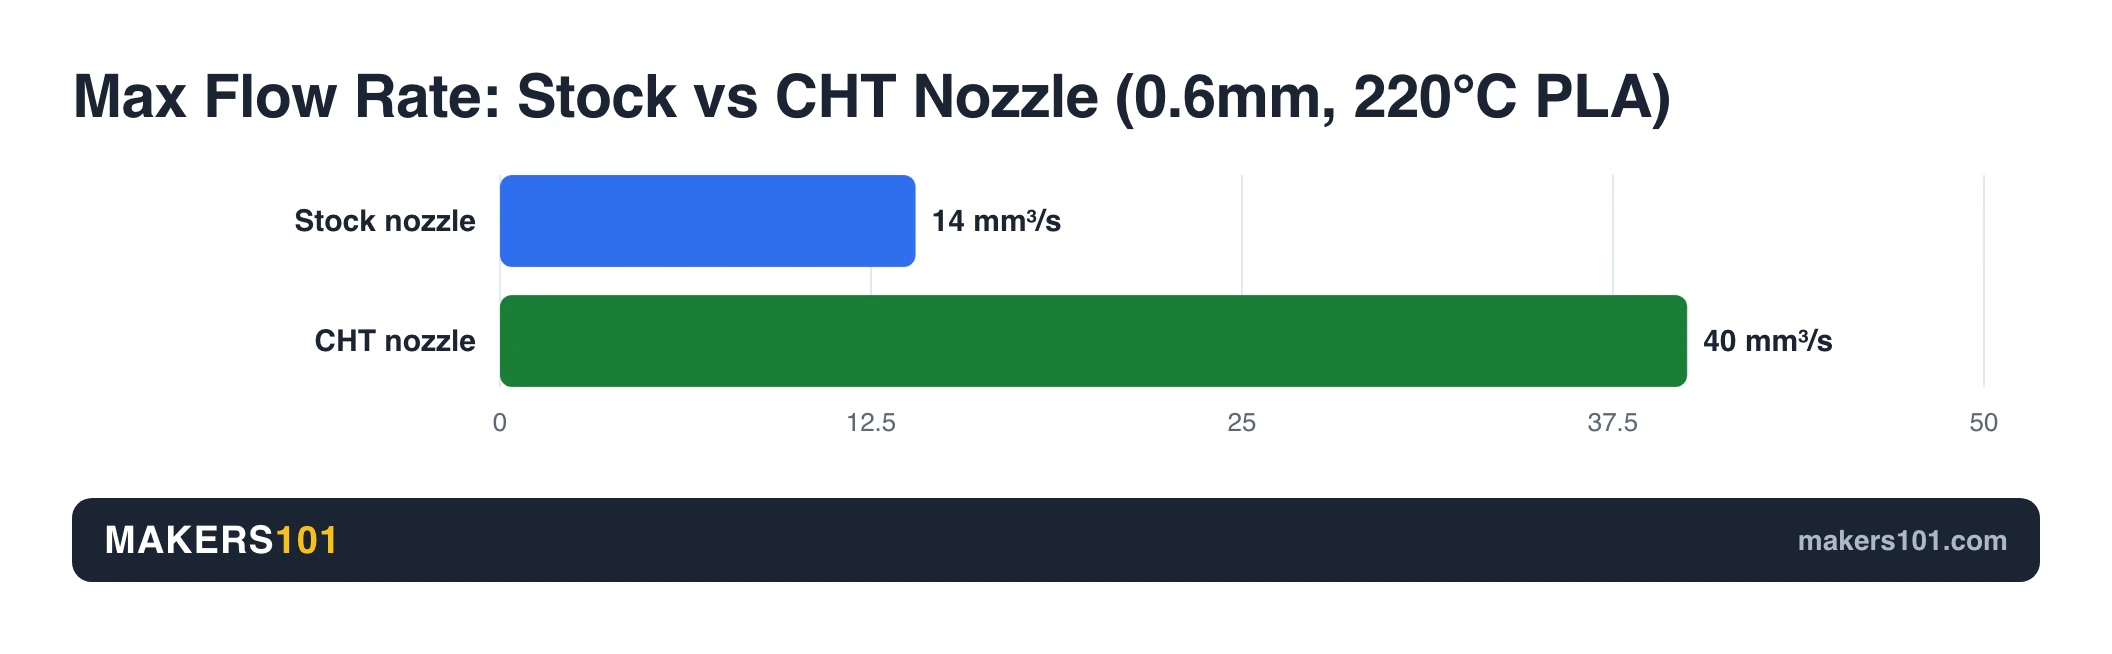
Wenn Ihre Drucke bei hohen Geschwindigkeiten an ihre Grenzen stoßen, kann eine CHT-Düse mit hohem Durchfluss mehr helfen als jedes teure Filament. Diese Düsen teilen die Schmelze in drei interne Kanäle auf, die sich wieder zu einem zusammenführen. Dadurch wird die Schmelzzone vergrößert und der Kunststoff kann bei gleicher Temperatur besser fließen. In einem Durchflusstest erreichte ein Q1 Pro mit der Standarddüse einen Anstieg von etwa 14 mm³/s auf 40 mm³/s mit einer Triangle Lab CHT 0.6 mm Düse – bei Verwendung desselben Standard-PLA bei 220 °C.
Das ist der günstigere Weg zu mehr Geschwindigkeit. Anstatt für jede Spule Filament mit hohem Durchfluss extra zu bezahlen, rüstet man die Düse einmalig auf, und jede Rolle druckt schneller. Der einzige Nachteil ist geringfügig: Durch die etwas klobigere Form der CHT-Düse kann die Düsenreinigung des Druckers merklich lauter werden. Für die meisten, die Wert auf Geschwindigkeit legen, ist das ein akzeptabler Kompromiss.
FlowTech von Micro Swiss ist eine angesehene CHT-Option, wenn Sie einen deutlichen Durchflusssprung bei einem herkömmlichen Hotend wünschen.
- Microswiss und Bondtech haben sich zusammengetan, um die CM2-Düse mit hohem Durchfluss und gehärteter Spitze in das FlowTech-Ökosystem zu integrieren. Diese neue Düse zeichnet sich durch folgende Merkmale aus: …
- Hochleistungs-CHT – Die mit CHT-Technologie ausgestattete FlowTech-Düse erreicht einen maximalen Volumenstrom von bis zu 50 mm³/s.
- Bessere Schichthaftung – Eine gleichmäßigere Schichtabscheidung wird durch die Aufteilung des Filamentstroms in mehrere Kammern beim Durchströmen der Schmelze erreicht…
- Die Microswiss CM2 Düse ist eine ideale Düse für alle Anwendungen. Der Düsenkern besteht aus hochtemperaturbeständigem Kupfer-Chrom-Zirkonium und ist plattiert…
- M2-Einsatz aus gehärtetem Schnellarbeitsstahl
FAQ
Welche Düsengröße sollte ich für meinen 3D-Drucker verwenden? Beginnen Sie mit der 0.4-mm-Düse, die mit Ihrem Drucker geliefert wurde. Sie bietet ein gutes Verhältnis zwischen Detailgenauigkeit und Geschwindigkeit für fast alle Anwendungen. Wechseln Sie zu 0.6 mm, wenn Sie größere oder funktionale Teile drucken und eine höhere Druckgeschwindigkeit wünschen. Reduzieren Sie die Düsengröße auf 0.2 mm nur dann, wenn Sie sehr feine Details benötigen, wie z. B. Miniaturen oder kleine Texte, und längere Druckzeiten in Kauf nehmen können.
Kann ich jede beliebige Düse für meinen 3D-Drucker verwenden? Nicht immer. Viele Drucker verwenden das gängige MK8-Gewinde, sodass Standarddüsen problemlos passen. Einige Geräte verwenden jedoch proprietäre Düsen, wie beispielsweise die Hotend-Düsen von Bambu Lab oder das Revo-System von E3D. Prüfen Sie vor dem Kauf den Düsentyp Ihres Druckers und achten Sie darauf, dass Gewinde und Düsenlänge übereinstimmen, um Undichtigkeiten oder ein Aufprallen auf das Druckbett zu vermeiden.
Wie lange hält eine 3D-Druckerdüse? Bei normalem PLA oder PETG bleibt eine Messingdüse bei regelmäßigem Druckvorgang einige Monate lang scharf. Abrasive Filamente wie Kohlefaser können sie hingegen schon nach wenigen Wochen verschleißen. Härtere Düsen, von gehärtetem Stahl bis hin zu Diamant, halten deutlich länger – genau deshalb werden abrasive Drucker regelmäßig aufgerüstet.
Was ist der Unterschied zwischen Düsendurchmesser und Schichthöhe? Der Durchmesser ist die Breite der Düsenöffnung; die Schichthöhe ist die Dicke jeder gedruckten Schicht. Es handelt sich um unabhängige Einstellungen. Als Faustregel gilt: Die Schichten sollten etwa ein Viertel bis drei Viertel der Düsenöffnung einnehmen. Eine 0.4-mm-Düse eignet sich daher gut für Schichten von etwa 0.1 mm bis 0.3 mm.
Warum verstopft meine Düse ständig? Wiederholte Verstopfungen lassen sich meist auf Wärmekriechen, feuchtes oder abrasives Filament, zu niedrige Drucktemperatur oder Materialreste des vorherigen Druckvorgangs zurückführen. Versuchen Sie, die Düse mit einem Kaltzug zu reinigen, trocknen Sie Ihr Filament und überprüfen Sie Ihre Temperatur- und Rückzugseinstellungen. Abrasive und hochtemperaturbeständige Filamente verstopfen häufiger, daher sollten Sie die Düse öfter reinigen, wenn Sie diese verwenden.
Welche Düse eignet sich für Kohlefaser- oder abrasive Filamente? Verwenden Sie mindestens eine Düse aus gehärtetem Stahl. Kohlefaser-, Leucht- und metallgefüllte Filamente sind abrasiv und können die Bohrung einer Messingdüse schnell ausleiern. Für stark oder dauerhaft abrasive Drucke sind Düsen mit Rubin- oder Diamantspitze deutlich verschleißfester und formstabiler, wodurch die Druckqualität dauerhaft erhalten bleibt.
Beeinflusst die Düsengröße den Filamentverbrauch? Nicht wirklich. Ein Modell benötigt unabhängig von der Düsengröße die gleiche Menge Kunststoff. Eine 0.6-mm-Düse verbraucht also nicht mehr Filament als eine 0.4-mm-Düse für dasselbe Objekt. Was sich ändert, ist die Art des Filamentauftrags: Größere Düsen erzeugen dickere, breitere Linien, wodurch sie schneller fertig sind und bei feinen Wänden leicht überspritzen können. Kleinere Düsen hingegen erzeugen mehr, dünnere Linien. Die Gesamtmenge des verbrauchten Filaments bleibt in etwa gleich.