Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Die wichtigsten Erkenntnisse (die 30-Sekunden-Version):
- Die meisten Probleme mit einem „defekten Drucker“ lassen sich auf einen von sieben einfachen Anfängerfehlern beim 3D-Druck zurückführen, nicht auf einen Defekt des Geräts.
- Die wichtigste und gleichzeitig kostenlosste Lösung: Reinigen Sie Ihr Druckbett und beobachten Sie die erste Schicht.
- Erstellen Sie Ihr Slicer-Profil nicht neu. Verwenden Sie die Voreinstellungen des Herstellers und ändern Sie nur wenige Dinge.
- Trocknen Sie Ihr Filament, halten Sie sich an den empfohlenen Temperaturbereich und verlangsamen Sie die Arbeit, bevor Sie die Hardware verantwortlich machen.
- Jede der folgenden Lösungen dauert nur wenige Minuten und kostet kein Geld.
Die 7 häufigsten Fehler auf einen Blick
Hier finden Sie die vollständige Liste auf einen Blick. Überfliegen Sie sie jetzt und lesen Sie dann die für Sie relevanten Lösungen.
| # | Der Fehler | Was Sie sehen | 60-Sekunden-Reparatur |
|---|---|---|---|
| 1 | Es wie ein Haushaltsgerät behandeln | Du gehst weg, die erste Schicht versagt. | Schau dir die ersten 3 Schichten an |
| 2 | Ein schmutziges Druckbett | Die Ecken heben sich, nichts hält. | Waschen, mit Alkohol abwischen, an den Rändern festhalten |
| 3 | Schlechte Nivellierung / Z-Offset | Ausgefranste oder abgelöste erste Schicht | Automatische Nivellierung, dann die Kompression einstellen |
| 4 | Übermäßige Bearbeitung der Slicer-Einstellungen | Die Ausdrucke verschlechtern sich nach dem „Tuning“. | Verwenden Sie das Herstellerprofil und passen Sie fünf Dinge an. |
| 5 | Nasses oder Billigfilament | Fädenziehen, Knacken, schwache Wände | Trocknen Sie es gründlich ab und kaufen Sie Markenprodukte. |
| 6 | Zu schnell oder zu heiß | Klumpen, schwache Schichten, verschobene Schichten | Bleiben Sie im Temperaturbereich, reduzieren Sie die Geschwindigkeit um 20-25 %. |
| 7 | Beim ersten Fehlschlag aufgeben | Wutausbruch oder zufällige Änderungen | Verändere eine Sache, teste es, notiere es. |
Warum Ihre ersten Ausdrucke immer wieder misslingen
Wenn Ihre ersten Ausdrucke wie Spaghetti aussehen, sich vom Druckbett ablösen oder einfach nur hässlich sind, keine Panik. Das bedeutet fast nie, dass Sie ein Montagsmodell erwischt haben, und ganz bestimmt nicht, dass Sie schlecht darin sind.
Und hier kommt der Teil, vor dem dich niemand warnt: Fast jedes Mal, wenn du denkst: „Mein Drucker ist kaputt“, liegt das eigentlich an ein paar kleinen, wiederholbaren Fehlern. Die meisten davon habe ich am Anfang selbst gemacht. Die gute Nachricht: Sobald du das Muster kennst, sind sie leicht zu erkennen.
Hier sind die sieben häufigsten Fehler von Anfängern, jeweils mit der passenden Lösung. Ganz ohne Fachjargon, neue Hardware oder teure Upgrades. Falls Sie noch unentschlossen sind, welches System Sie verwenden möchten, passt unser Leitfaden zur Auswahl Ihres ersten 3D-Druckers ideal dazu. Jetzt kümmern wir uns erst einmal um die Korrektur Ihrer bereits vorhandenen Drucke.
Fehler Nr. 1: Den Drucker wie ein Plug-and-Play-Gerät behandeln.
Ein 3D-Drucker ist keine Mikrowelle. Er ist eher mit einem Auto vergleichbar: Er braucht etwas Pflege und belohnt Aufmerksamkeit.
Die meisten Anfänger packen das Gerät aus, überspringen die Bedienungsanleitung, drücken auf Drucken und gehen weg. Dann kommen sie zurück und finden einen fehlerhaften Ausdruck vor – sie nehmen an, der Drucker sei defekt. Zwei Gewohnheiten können dieses Problem fast vollständig beheben.
Lesen Sie vor dem ersten Druckvorgang die Kurzanleitung. Eine übersehene Schraube oder ein loses Kabel können Sie wochenlang ärgern, ohne dass Sie daran denken, danach zu suchen. Zweitens, und das ist entscheidend: Achten Sie jedes Mal genau auf die ersten zwei oder drei Schichten. Eine fehlerhafte erste Schicht ruiniert fast immer den gesamten Druck. Wenn Sie den Fehler in der ersten Minute bemerken, können Sie den Druckvorgang abbrechen, ihn korrigieren und haben keinen Verlust. Moderne Drucker sind heutzutage wirklich gute Werkzeuge und keine endlosen Projekte mehr, aber sie benötigen trotzdem 30 Sekunden Ihrer Aufmerksamkeit zu Beginn.
Fehler Nr. 2: Eine verschmutzte Druckunterlage (der Hauptgrund, warum Drucke nicht haften)
Wenn Ihre Abzüge nicht haften, ist Ihr Druckbett verschmutzt. In neun von zehn Fällen ist das die einzige Erklärung.
Der Übeltäter ist unsichtbar: die natürlichen Öle Ihrer Finger. Sie fassen den Teller an, hinterlassen einen fettigen Fingerabdruck, und dieser dünne Film verhindert, dass der Kunststoff haftet, selbst wenn alle Einstellungen perfekt sind. Die Folgen sind sich ablösende Ecken, eine nicht haftende erste Schicht und ein Knäuel aus faserigem Kunststoff.
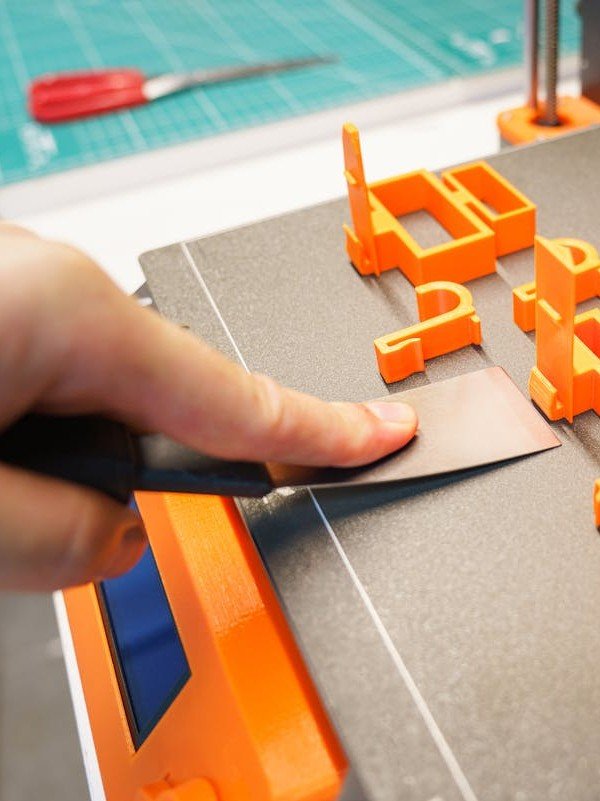
Die Lösung ist eine gründliche Reinigung. Waschen Sie die Platte für eine gründliche Reinigung im Spülbecken mit heißem Wasser und Spülmittel und lassen Sie sie anschließend vollständig trocknen. Zwischen den Drucken genügt ein kurzes Abwischen mit Isopropylalkohol. Fassen Sie die Platte danach nur noch an den Kanten an. Ein weiterer Tipp, der vielleicht etwas überraschend klingt: Bei griffigen Materialien wie TPU und PETG dient eine dünne Schicht Klebestift als Trennmittel, nicht als Klebstoff. Dadurch wird verhindert, dass sich die Filamente dauerhaft mit der Platte verbinden. Falls Ihre erste Schicht nach der Reinigung immer noch nicht haftet, finden Sie weitere Informationen in unserer ausführlicheren Anleitung zur Verbesserung der Haftung der ersten Schicht.
Fehler Nr. 3: Auslassen der Bettnivellierung und des Z-Offsets
Auch Drucker mit automatischer Nivellierung benötigen einen korrekten Z-Offset, und ein falscher Offset ruiniert die erste Schicht auf zwei gegensätzliche Arten.
Ist die Düse zu hoch eingestellt, berührt das Plastik den Drucktisch nicht und haftet nicht. Ist sie zu niedrig, kratzt die Düse am Druckbett und hinterlässt eine unebene, durchsichtige und flache erste Schicht. Beides fühlt sich wie ein Fehlschlag an, liegt aber nur an einer einzigen falschen Einstellung. Bevor Sie irgendwelche Einstellungen ändern, zeigt Ihnen der Druck eines Kalibrierungswürfels genau, welcher Wert nicht stimmt.
Die Korrektur ist schnell erledigt. Führen Sie zunächst die automatische Nivellierungsroutine Ihres Druckers durch. Beurteilen Sie dann den Z-Offset anhand der ersten Schicht: Die Linien sollten leicht zusammengepresst sein und eine glatte, verschmolzene Fläche bilden, nicht als einzelne runde Fäden abstehen und nicht flach und durchscheinend verschmiert wirken. Passen Sie die Position in kleinen Schritten an, bis das Ergebnis stimmt. Führen Sie die Nivellierung erneut durch, sobald Sie den Drucker bewegen oder die Bauplatte wechseln, da dadurch die Position leicht verändert wird.
Fehler Nr. 4: An Einstellungen des Slicers herumspielen, die man besser nicht verändern sollte.
Das klingt kontraintuitiv: Der schnellste Weg, die Druckqualität zu verschlechtern, ist die „Optimierung“ der Slicer-Einstellungen.
Anfänger stürzen sich gern in den Slicer und ändern dutzende Parameter auf einmal, um perfekte Ergebnisse zu erzielen. Dabei zerstören sie oft ein vom Hersteller sorgfältig optimiertes Profil. Die Druckergebnisse verschlechtern sich, und niemand weiß warum. Browserbasierte Slicer bieten kaum Möglichkeiten zum Experimentieren – ein stiller Vorteil des Slicens im Tab.
Machen Sie es genau umgekehrt. Verwenden Sie das voreingestellte Profil für Ihren Drucker oder Ihr Filament und passen Sie nur fünf Parameter an: Schichthöhe, Wände, Füllung, Stützstrukturen und Temperatur. Eine Schichthöhe von 0.2 mm, also die Hälfte einer Standarddüse mit 0.4 mm, ist ein zuverlässiger Ausgangspunkt für fast alle Drucke. Und hier ist ein Tipp, der viel Materialverschwendung spart: Für ein stabileres Bauteil erhöhen Sie die Wandstärke besser als die Füllung. Stellen Sie die Temperatur passend zu Ihrem Material ein. Unsere Filament- Anleitung für 3D-Drucke zeigt Ihnen die optimale Temperatur für jedes Material. Lassen Sie die restlichen Profileinstellungen unverändert, bis Sie genau wissen, warum Sie Änderungen vornehmen möchten.
Fehler Nr. 5: Drucken mit nassem oder Billigfilament
Das Filament sieht aus wie eine einfache Plastikschnur. Ist es aber nicht, und eine solche Behandlung führt zu einer überraschenden Anzahl von „Einstellungsproblemen“, die gar keine sind.
Zwei Probleme spielen eine entscheidende Rolle. Erstens die Feuchtigkeit: PLA, PETG und insbesondere TPU und Nylon ziehen Wasser aus der Luft. Feuchtes Filament führt zu Fadenbildung, einem leisen Knistern oder Knacken beim Drucken, einer rauen oder blasenbildenden Oberfläche und schwachen Schichten. Zweitens die Qualität: Billige No-Name-Spulen weisen oft einen ungleichmäßigen Durchmesser auf, was zu Verstopfungen und Unterextrusion führt.
Die Lösung ist zwar etwas umständlich, aber effektiv. Kaufen Sie ein paar Markenprodukte und bleiben Sie dabei. Trocknen Sie hygroskopisches Filament vor dem Drucken bei etwa 45–50 °C und bewahren Sie es anschließend mit Trockenmittel in einer verschlossenen Box oder einem Beutel auf. Falls Sie sich bei der Auswahl unsicher sind, bietet unsere Liste der von mir empfohlenen Filamente einen guten Ausgangspunkt. Mit dem Filament-Auswahltool finden Sie im Handumdrehen das passende Material für Ihr Projekt.
Fehler Nr. 6: Anlassdrehzahl und Temperatur zu hoch
Schneller und heißer ist nicht besser. Beides gleichzeitig zu versuchen, ist einer der häufigsten Fehler von Anfängern, die einen funktionierenden Drucker in ein frustrierendes Gerät verwandeln.
Ist die Düse zu heiß, entstehen Fäden und Klumpen. Ist sie zu kalt, verbinden sich die Schichten nicht richtig, und das Bauteil reißt entlang der Linien. Ein weiteres Symptom, das oft übersehen wird, ist, dass der Extruder das steife Filament nicht schieben kann und stattdessen eine Kerbe hineinschleift . Und wenn sich Drucke mitten im Druckvorgang plötzlich seitlich verschieben, vermuten fast alle einen lockeren Riemen oder einen Defekt.
Meistens liegt es nicht an der Hardware, sondern an der Geschwindigkeit. Bevor Sie etwas auseinandernehmen, reduzieren Sie die Geschwindigkeit für Außenwände und kleine Ränder um 20–25 % und drucken Sie erneut. Oft verschwindet die Verschiebung dadurch, da ein zu schnell arbeitender Druckkopf Trägheit und Vibrationen erzeugt, die hohe Drucke beeinträchtigen. Bei sehr hohen, schmalen Modellen verhindert die Funktion „Verlangsamen je nach Höhe“ in Kombination mit einer Gyroid-Füllung ohne Schwachstelle, dass die Drucke im oberen Bereich auseinanderfallen. Halten Sie sich an den empfohlenen Temperaturbereich Ihres Filaments und optimieren Sie die Geschwindigkeit erst ganz zum Schluss.
Fehler Nr. 7: Beim ersten Misserfolg aufgeben (oder alles ändern)
Der schwerwiegendste Anfängerfehler ist überhaupt nicht technischer Natur. Es ist die Art und Weise, wie man reagiert, wenn ein Druckvorgang fehlschlägt.
Ein misslungener Druck fühlt sich persönlich an, daher reagieren die meisten Menschen entweder wütend und werfen den Drucker in die Kiste, oder sie geraten in Panik und ändern sechs Einstellungen gleichzeitig. Letzteres ist fast noch schlimmer, denn man hat nun nichts gelernt und kann nicht feststellen, welche Änderung geholfen oder geschadet hat.
Betrachte Fehler als Daten, nicht als Urteil. Wenn etwas schiefgeht, ändere eine Variable, drucke einen kleinen Test wie einen 3DBenchy und notiere dir, was passiert ist. Eine Spule Filament ist günstig; die Stunden, die du mit Rätselraten verschwendest, sind es nicht. Falls deine Düse hartnäckig verstopft ist, versuche es mit einem Kaltzug: Erhitze die Düse, drücke etwas Filament hindurch, lasse es auf etwa 70 °C abkühlen und ziehe es dann wieder heraus. Dabei wird der Schmutz mitgerissen. Und wenn du nach einem methodischen Versuch wirklich nicht weiterkommst, ist es an der Zeit, die Community oder den Support zu fragen – am besten mit deinen Notizen.
Ihre 60-Sekunden-Checkliste vor dem Drucken
Die meisten Fehler lassen sich vermeiden, bevor Sie überhaupt auf „Drucken“ klicken. Gehen Sie diese kurze Checkliste durch, und Sie werden die meisten der oben genannten Fehler umgehen.
- Modell: Hast du die neueste Version selbst in der richtigen Ausrichtung zugeschnitten?
- Profil: Richtiger Drucker und richtiges Filamentprofil ausgewählt?
- Unterstützt: Krempe oder Stützen für knifflige Formen? Eine Krempe ist eine günstige Vorsichtsmaßnahme.
- Glühfaden: Ist die Spule trocken und ist noch genug Garn übrig, um die Arbeit zu beenden?
- Bett: Sauber und frei von Fingerabdrücken?
- Kammer: Ist im Drucker noch etwas lose?
- Erste Schicht: Bist du dabei, um zuzusehen, wie es passiert?
Kleben Sie es eine Woche lang in die Nähe Ihres Druckers. Danach wird es zur Gewohnheit.
Werkzeuge, die diese Reparaturen erleichtern
Nichts davon ist zwingend notwendig, aber jedes einzelne erleichtert die oben genannten Reparaturen. Sie sind günstig und langlebig. Wir haben das komplette Zubehörset zusammengestellt, das sich lohnt, falls Sie die vollständige Liste wünschen.
- Isopropylalkohol und ein fusselfreies Tuch für das Bett
- Ein Kunststoffschaber zum Entfernen sauberer Teile
- Düsenreinigungsnadeln und eine Messingbürste zur Beseitigung von Verstopfungen
- Eine Fühlerlehre zum Einstellen der ersten Schicht
- Ein Filamenttrockner für feuchte Klimazonen und hygroskopische Materialien
- Eine kleine Digitalwaage, um zu überprüfen, wie viel Filament noch übrig ist.

- HERVORRAGENDES PREIS-LEISTUNGS-VERHÄLTNIS: Scharfe Qualitätspinzette und 10 Stück 0.40 mm Düsenreinigungsnadeln, verpackt in einem sicheren Behälter!
- Antistatische, nichtmagnetische, gebogene Präzisionspinzette; 3D-Druckpinzette, ideal für die Düsenwartung und die Entfernung von überschüssigem Stützmaterial
- 10 flexible Edelstahlnadeln mit 0.40 mm Durchmesser; ideal für die schonende Wartung Ihrer Düsen und schwer zugänglicher Stellen wie der Zuführzahnräder.
- Praktischer, sicherer und stilvoller Behälter; Alle Artikel befinden sich in einem ordentlichen Kunststoffröhrchen mit Schraubverschluss, um sie sicher zusammenzuhalten.
- Langlebiges Set für MEHRERE ZWECKE; Entfernt überschüssigen Kunststoff und beseitigt Verstopfungen mit hoher Präzision, auch hervorragend geeignet für die allgemeine Wartung des Kühlkörpers…

- 【Verbesserte PTC-Lösung】Der Creality Space PI SE heizt schnell auf und verfügt über einen eingebauten Lüfter, der die heiße Luft im Inneren der Kammer um 360° zirkuliert…
- 【Verbesserte Druckqualität】3D-Druckfilamente sind hygroskopisch, Feuchtigkeit kann zu Druckfehlern führen. Nach der Verwendung einer Filament-Trocknungsbox kann dies…
- 【Einfache Handhabung】Die Creality Filament-Aufbewahrungsbox ist sofort einsatzbereit und muss nicht montiert werden. Display und Drehknopf erleichtern die Bedienung…
- 【Personalisierte Trocknungszeit-/Temperatureinstellung】Sie können je nach Bedarf unterschiedliche Trocknungstemperaturen und -zeiten einstellen, um die Filamente vollständig zu trocknen…
- 【Breite Kompatibilität】Der Creality Filamenttrockner ist mit den meisten 1-kg-Spulen-3D-Druckerfilamenten kompatibel. Er eignet sich perfekt für Filamentdurchmesser von …

- Digitale Küchenwaage mit lebensmittelechten, BPA-freien Kunststoffkomponenten
- Edelstahlplattform mit breitem LCD-Bildschirm
- Wiegt bis zu 11 Pfund (mindestens 2 Gramm, bis zu etwa 5000 Gramm); zeigt Ergebnisse in Pfund, Unzen, Gramm, Flüssigunzen und ml an
- Tara-Taste zum Abwiegen des reinen Lebensmittels abzüglich des Behältergewichts
- Batteriebetrieben; (2) AAA-Batterien im Lieferumfang enthalten

Häufig gestellte Fragen
Was sind die häufigsten Fehler beim 3D-Druck für Anfänger?
Die häufigsten Fehler von 3D-Druck-Anfängern sind ein verschmutztes Druckbett, ein falscher Z-Offset, zu viele Änderungen an den Slicer-Einstellungen und die Verwendung von zu feuchtem Filament. Allein die mangelnde Sauberkeit des Druckbetts ist die Ursache für die meisten „Haftprobleme“. Beheben Sie diese vier Fehler, und die meisten Ihrer Drucke werden gelingen.
Warum bricht mein Druck mit PLA nach der Hälfte ab?
Druckfehler während des Druckvorgangs haben meist eine von vier Ursachen: Das Modell verschiebt sich aufgrund zu hoher Geschwindigkeit, ein hoher Druck löst sich, das Filament geht aus oder die Düse ist teilweise verstopft. Reduzieren Sie zunächst die Geschwindigkeit der Außenwände, prüfen Sie, ob genügend Filament vorhanden ist, und untersuchen Sie die Düse.
Warum haftet meine erste Schicht nicht am Bett?
Meistens liegt es an einem verschmutzten Druckbett oder einem zu hohen Z-Offset. Reinigen Sie die Druckplatte mit warmem Seifenwasser, wischen Sie sie mit Isopropylalkohol ab, fassen Sie sie an den Rändern an und senken Sie die Düse leicht ab, damit die erste Schicht zu einer verschmolzenen Platte verpresst wird.
Muss ich mein Filament wirklich trocknen?
Bei PLA in trockenem Klima ist das anfangs oft nicht der Fall. Bei PETG, TPU und Nylon hingegen schon. Diese Materialien absorbieren schnell Feuchtigkeit, was zu Fadenbildung, Knackgeräuschen und schwachen Drucken führen kann. Trocknen bei etwa 45–50 °C und Lagerung mit Trockenmittel lösen dieses Problem. Die genauen Trocknungstemperaturen und Lagerungstipps erläutern wir separat.
Meine Schichten verschieben sich seitlich. Ist mein Drucker kaputt?
Vermutlich nicht. Schichtverschiebungen sind meist ein Geschwindigkeitsproblem, kein Hardwareproblem. Versuchen Sie, die Druckgeschwindigkeit für Wände und Perimeter um etwa ein Viertel zu reduzieren und erneut zu drucken, bevor Sie Riemen spannen oder Teile austauschen.
Du bist darin gar nicht so schlecht.
Nach all den sieben Punkten bleibt also die wichtigste Erkenntnis: Du hast keinen defekten Drucker gekauft und bist auch nicht gescheitert. Du bist einfach auf dieselben sieben Hürden gestoßen, an denen jeder Anfänger scheitert, ich eingeschlossen.
Richten Sie das Druckbett aus, achten Sie auf die erste Schicht, lassen Sie das Profil weitgehend unverändert und nutzen Sie jeden Fehldruck als Lernchance. So steigern Sie Ihre Erfolgsquote schnell. Sobald Ihre Drucke sauber sind, geht es an die Feinbearbeitung . Speichern Sie diese Seite, laden Sie sich das kostenlose Filament-Spickzettel herunter, damit Sie Temperaturen und Tipps immer griffbereit haben, und drucken Sie den nächsten Druck.