Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Inhaltsverzeichnis
Wenn Sie zum ersten Mal mit 3D-Druckfilament arbeiten, keine Sorge. Sie müssen kein ganzes Lehrbuch lesen, um loszulegen. Sobald Sie die Grundlagen verstanden haben, erfahren Sie hier, wie Sie das beste Filament für Ihr Projekt auswählen . Hier ist der schnellste und sicherste Weg zu Ihrem ersten gelungenen Druck.
Lesen Sie dies zuerst: Ihr 2-Minuten-Filament-Schnellstart
Step
1
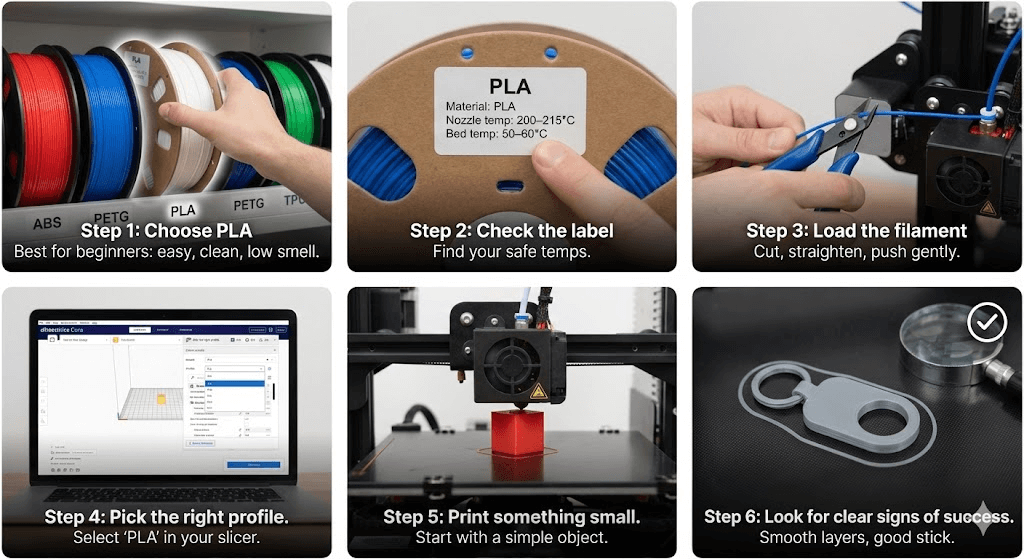
Wählen Sie PLA.
PLA ist das einfachste Filament für Einsteiger. Es druckt sauber, haftet gut auf dem Druckbett, ist geruchsarm und verursacht weniger Fehler als andere Materialien. Wenn Sie Ihren Drucker gerade erst bekommen haben, fangen Sie damit an – ganz ohne Diskussion.
Step
2
Überprüfen Sie das Etikett.
Schauen Sie auf die Verpackung oder die Spule. Dort finden Sie einfache Informationen wie: Material: PLA | Düsentemperatur: ca. 200–215 °C | Betttemperatur: ca. 50–60 °C | Dies ist Ihr sicherer Bereich.
Step
3
Das Filament einlegen.
Schneide die Spitze schräg an, richte die ersten Zentimeter gerade und schiebe sie vorsichtig in den Extruder, bis das Material durch die Düse schmilzt. Lass dir Zeit.
Step
4
Wählen Sie das richtige Profil aus.
Öffnen Sie Ihren Slicer und wählen Sie „PLA“. Ändern Sie die erweiterten Einstellungen noch nicht. Diese integrierten Profile eignen sich hervorragend für fast alle neuen Benutzer.
Step
5
Drucken Sie etwas Kleines aus.
Beginnen Sie mit einem einfachen Würfel, einem Schlüsselanhänger oder einem Kabelclip. Kleine Drucke erhitzen sich gleichmäßig, haften besser und zeigen Ihnen, wie sich Ihr Drucker verhält – ohne Filament zu verschwenden.
Step
6
Achten Sie auf klare Anzeichen für Erfolg.
Du machst es richtig, wenn: Die Linien glatt aussehen | Die Ecken flach auf dem Druckbett liegen | Keine seltsamen Blasen oder Knackgeräusche | Keine starken Fäden zwischen den Teilen
Sollten Sie auf ein oder zwei kleinere Probleme stoßen, keine Panik – das passiert jedem neuen Benutzer. Wir werden diese später im Leitfaden beheben.
Eine letzte Sache:
Versuchen Sie nicht gleich am ersten Tag ABS oder andere schwierige Filamente. Mit PLA erzielen Sie schnelle Erfolgserlebnisse, gewinnen Selbstvertrauen und lernen, wie Ihr Drucker reagiert.
Sobald Sie ein paar saubere Drucke erzielt haben, wird Ihnen der Umstieg auf PETG, TPU oder ASA deutlich leichter fallen. Wenn Sie sich für PETG entscheiden, finden Sie hier die besten Spulen für den Anfang.
Tief durchatmen. Spule einlegen. Den ersten Druckvorgang starten.


Was ist 3D-Druckfilament eigentlich?
Filament ist die „Tinte“ Ihres 3D-Druckers.
Anstelle von flüssiger Tinte handelt es sich jedoch um einen langen Kunststofffaden, den Ihr Drucker schmilzt und mit dem er zeichnet – genau wie mit einer Heißklebepistole, mit der man perfekte Linien ziehen kann.
Hier ist die einfachste Art, es zu verstehen:
- Der Drucker erhitzt das Filament.
- Das Faden wird weich, wie warmer Käse.
- Der Drucker bewegt sich in winzigen Bahnen und trägt das geschmolzene Material auf.
- Schicht für Schicht fügen sich diese Linien zu einem realen Objekt zusammen.
Das ist alles. Keine Magie. Keine komplizierte Wissenschaft nötig.
Unterschiedliche Filamente fungieren wie verschiedene Arten von „Zeichenwerkzeugen“:
- Manche sind weich und einfach (wie Buntstifte).
- Manche sind stark und widerstandsfähig (wie Filzstifte auf dickem Papier).
- Manche sind biegsam (wie Gummibänder).
- Manche brauchen einen warmen Raum, um sich zu verhalten (wie Ton).
Deshalb ist die Wahl des richtigen Filaments so wichtig.
Eine kleine Materialänderung kann alles verändern: wie stabil der Druck ist, wie glänzend er aussieht, wie gut er auf dem Druckbett haftet oder wie wahrscheinlich ein Abbruch ist. Filament ist nur ein Aspekt; diese Anfängerfehler zeigen, was sonst noch anfangs schiefgehen kann.
Aber hier sind die guten Nachrichten:
Sie müssen sich nicht die gesamte wissenschaftliche Erklärung merken. Es genügt zu wissen, wie sich die einzelnen Filamente verhalten, und genau das wird Ihnen in den nächsten Abschnitten in einfacher Sprache vermittelt.
Bereit? Dann lernen wir die vier Filamente kennen, die jeder Anfänger kennen sollte.
3D-Druckfilament-Leitfaden 2025: Vergleich von PLA, TPU, PETG, ABS und ASA
Die 4 Filamente, die jeder Anfänger kennen sollte
Es gibt viele verschiedene Filamentarten, aber Anfänger müssen sie nicht alle kennenlernen.
Sie müssen nur verstehen vier von ihnen.
Diese vier Bereiche decken nahezu jedes Anfängerprojekt ab – von Spielzeug über Aufbewahrungslösungen bis hin zu robusten Teilen für den täglichen Gebrauch.
Betrachten Sie sie als vier verschiedene „Persönlichkeitstypen“.
PLA – Die einfache, freundliche Variante

PLA ist das Filament, mit dem fast jeder anfängt.
Es druckt sauber, klebt gut und liefert gute Ergebnisse, ohne dass Sie mit Ihrem Drucker Probleme haben.
Warum die Leute es lieben:
- Sehr einfach auszudrucken
- Geringer Geruch
- Ideal für Modelle und niedliche Dinge
- Funktioniert auf fast allen Druckern
Worauf Sie achten sollten:
- Weich bei Hitze (Autoinnenraum, Sonne, heiße Räume)
- Nicht der Stärkste
Bestens geeignet für: Spielzeug, Geschenke, Ausstellungsstücke, Erlernen der Grundlagen
Typische Einstellungen: Düse ca. 200–215 °C / Bett ca. 50–60 °C
Wenn du ganz neu bist, fang hier an. PLA ist das Programm, das dir hilft, früh zu gewinnen.
PETG – Der Starke, Zuverlässige
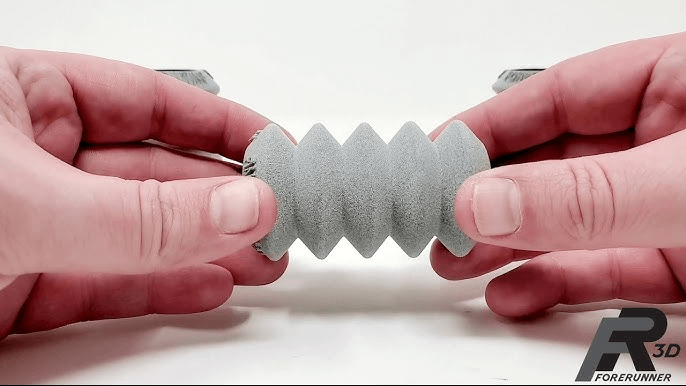
PETG fühlt sich an wie der ältere Bruder von PLA.
Es ist robuster, langlebiger und besser für den Einsatz im Freien geeignet.
Warum Leute es wählen:
- Stärker als PLA
- Gut geeignet für den Außenbereich oder feuchte Umgebungen
- Ein leichter Glanz sieht gut aus
Worauf Sie achten sollten:
- Kann bei zu großer Hitze zwischen den Lücken „aufgehängt“ werden.
- Etwas härter als PLA, aber dennoch anfängerfreundlich
Bestens geeignet für: Handyhalterungen, Gartenartikel, Aufbewahrungswerkzeuge
Typische Einstellungen: Düse ca. 230–250 °C / Bett ca. 70–80 °C
Wenn Ihre Drucke auch rauer Behandlung standhalten sollen, ist PETG der nächste Schritt.


TPU – Das weiche und biegsame Material
TPU ist dehnbar, gummiartig und macht super viel Spaß, wenn man sich erst einmal daran gewöhnt hat.
Warum es einzigartig ist:
- Flexibel und stark
- Ideal für stoßfeste Teile
Worauf Sie achten sollten:
- Druckt langsamer
- Nicht ideal für Drucker mit Bowdenzug (kann im Schlauch gequetscht werden)
Bestens geeignet für: Handyhüllen, Felgen, Stoßstangen, Schutzteile
Typische Einstellungen: Düse ~210–230°C / niedrige Geschwindigkeit (20–40 mm/s)
Wenn Sie etwas suchen, das sich biegt statt zu brechen, ist TPU die beste Wahl.


ABS/ASA – Das hitzebeständige, robuste Material
ABS und ASA sind robuste und langlebige Materialien, die für funktionale Bauteile verwendet werden. Für Bauteile im Außenbereich haben wir folgende Kriterien festgelegt: die besten ASA-Filamente.
Für den ersten Tag sind sie aber nicht ideal.
Warum die Leute sie verwenden:
- Hitzebeständig
- Robust und langlebig
- ASA übersteht Sonnenlicht sehr gut
Worauf Sie achten sollten:
- Kann sich verziehen, wenn nicht in einem warmen, geschlossenen Raum gedruckt wird.
- Hat einen auffälligen Geruch
- Benötigt ein Gehäuse für guten Druck.
Bestens geeignet für: RC-Teile, Fahrzeughalterungen, Außeneinrichtungen, mechanische Halterungen
Typische Einstellungen: Empfohlene Düsen-/Gehäusetemperatur: ca. 230–260 °C
Wichtig:
Wenn Ihr Drucker ein offener Rahmen ist, überspringen Sie ABS/ASA vorerst.
PLA und PETG bereiten Ihnen weit weniger Probleme.
Wie man das richtige Filament auswählt
Bei der Vielzahl an verfügbaren Materialien kann die Auswahl des richtigen Filaments verwirrend sein.
Aber es muss nicht sein.
Hier ist eine einfache und schnelle Methode , um das beste Filament für Ihr Projekt auszuwählen – ohne langes Nachdenken.
Schnellauswahltabelle: Wählen Sie in 10 Sekunden
| Dein Ziel | Bestes Filament | Warum |
|---|---|---|
| Erster Druck überhaupt | PLA | Einfach, stabil, niedrige Ausfallrate |
| Starker Alltagsteil | PETG | Robust und langlebig |
| Etwas Weiches oder Biegsames | TPU | Gummiartige Flexibilität |
| Hitze oder Verwendung im Freien | ASA/ABS | Hitzebeständig und wetterfest |
Wenn Sie sich immer noch unsicher sind, wählen Sie PLA zuerst.
Es bietet neuen Nutzern die meisten „schnellen Erfolge“.
Passende Filamente Ihr Drucker
Nicht jeder Drucker verarbeitet jedes Material gut.
Hier ist die einfache Regel:
- Open-Frame-Drucker → sich daran halten PLA oder PETG
- Direktantriebsdrucker → besser für TPU
- Drucker mit Gehäuse → kann handhaben ABS/ASA
Wenn Ihr Drucker wie eine Kiste mit einer Tür aussieht, ist er in der Regel für ein Gehäuse geeignet.
Wenn es an allen Seiten offen ist, sollten Sie ABS vorerst vermeiden.
Wählen Sie das Filament passend zu Ihrem Projekt
Überlegen Sie, wie sich das gedruckte Teil in der realen Welt bewähren wird:
- Bleibt auf dem Schreibtisch → PLA
- Im Freien verwendet → PETG oder ASA
- Benötigt Kraft → PETG
- Muss biegsam sein → TPU
- Im Inneren eines heißen Autos → ASA / ABS
- Kinderspielzeug → PLA (sicher und einfach)
Diese kleine mentale Karte wird Ihnen stundenlanges Ausprobieren ersparen.
Passende Heizfäden für Ihre Lebenskonfiguration
Diesen Teil vergessen viele Ratgeber – aber er ist von großer Bedeutung.
Wenn Sie in Ihrem Schlafzimmer drucken:
- Verwenden Sie PLA oder PETG (geruchsarm).
- Vermeiden Sie ABS/ASA, es sei denn, Sie verfügen über eine starke Belüftung.
Wenn Sie in der Nähe von Kindern oder Haustieren drucken:
- PLA ist das sicherste und fehlerverzeihendste Material.
Wenn Ihnen umweltfreundliche Materialien wichtig sind:
- PLA und recyceltes PLA sind die beste Wahl.
Wenn Sie kein Rauschen oder lange Ausdrucke wünschen:
- TPU vermeiden – es ist langsam und kann auf manchen Rollen quietschen.
Falls Sie immer noch nicht wissen, was Sie wählen sollen…
Hier ist ein einfacher Satz, den man sich merken sollte:
„Beginne mit PLA. Wechsle zu PETG, wenn du Stabilität benötigst. Probiere TPU aus, wenn du etwas Neues ausprobieren möchtest. Verwende ABS/ASA erst, wenn du bereit dafür bist.“
Diese Regel trifft auf 95 % aller Anfängersituationen zu.

Schritt für Schritt: So verwenden Sie Filament von der Verpackung bis zum ersten Druck
Die Verwendung von Filament mag beim ersten Mal beängstigend wirken, ist aber eigentlich ganz einfach, sobald man das Prinzip verstanden hat.
Befolgen Sie diese Schritte der Reihe nach, und Sie erhalten stressfrei Ihren ersten sauberen Ausdruck.
Schritt 1 – Etikett prüfen
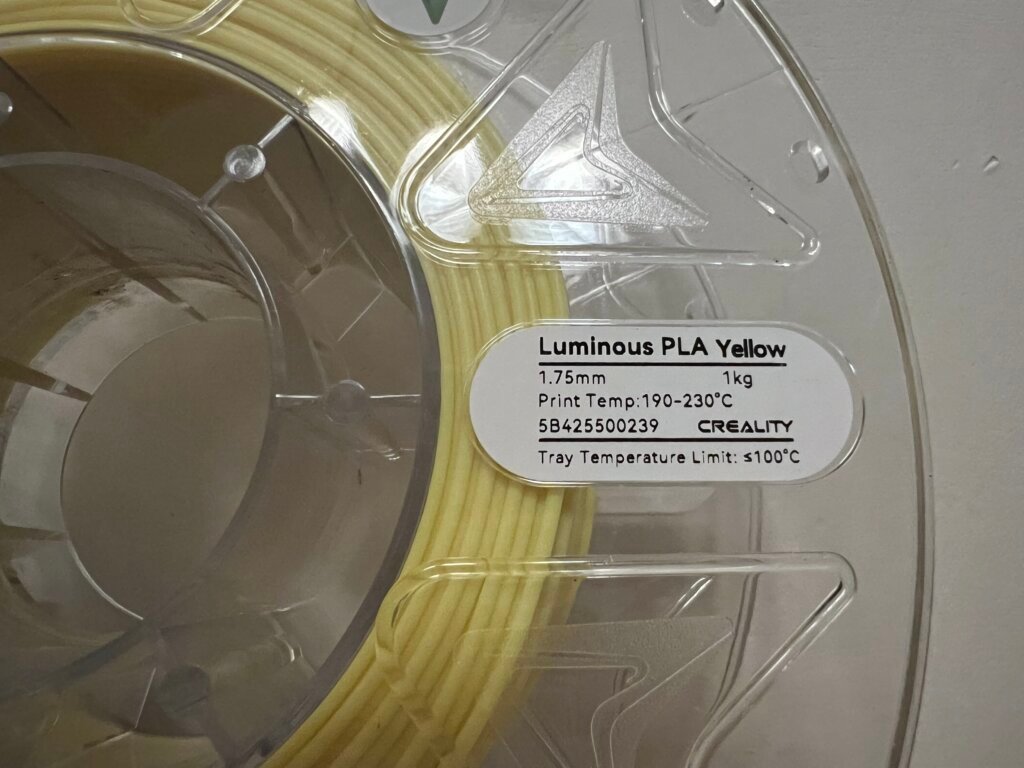
Bevor Sie etwas einlegen, sehen Sie sich die Spule oder die Schachtel an. Sie sollten drei wichtige Details erkennen:
- Material: PLA, PETG, TPU, ASA usw.
- Düsentemperatur: ein sicherer Bereich (wie 200–215°C für PLA)
- Betttemperatur: Üblicherweise 50–60 °C für PLA, höher für andere Filamente.
Diese Zahlen geben Ihrem Drucker die Anweisung, wie er das Material richtig schmelzen soll.
Schritt 2 – Spule öffnen und prüfen
Nehmen Sie die Spule aus der Tasche und überprüfen Sie ein paar Dinge:
- Ist der Filament sauber aufgewickelt?
- Ist die Farbe gleichmäßig?
- Sieht es staubig oder rau aus?
Wenn alles sauber und glatt aussieht, können Sie loslegen.
Wenn sich das Filament weich anfühlt oder kleine Bläschen aufweist, ist es möglicherweise noch etwas feucht. Wir werden das Trocknen später besprechen.
Schritt 3 – Filament zuschneiden und vorbereiten
Schneiden Sie die Spitze des Filaments in einem kleinen Winkel von etwa 45 Grad ab.
Dadurch wird das Laden einfacher.
Richten Sie dann die ersten 10–15 cm vorsichtig auf.
Ein gerades Ende hilft dabei, das Filament ohne Verbiegen oder Verklemmen in den Extruder einzuführen.
Schritt 4 – Legen Sie das Filament in den Drucker ein.
Jeder Drucker ist etwas anders, aber die Schritte fühlen sich gleich an:
- Die Düse auf die empfohlene Temperatur erhitzen.
- Drücken Sie den Ladehebel am Extruder.
- Führen Sie den Filament so weit ein, bis Sie spüren, dass er greift.
- Drücken Sie weiter sanft.
- Warten Sie, bis das geschmolzene Filament sauber herausfließt.
Sobald die Farbe des austretenden Tintenstrahls mit Ihrem neuen Filament übereinstimmt, können Sie mit dem Drucken beginnen.
Schritt 5 – Das richtige Materialprofil auswählen
Öffnen Sie Ihren Slicer ( Bambu Studio , OrcaSlicer, Cura, PrusaSlicer usw.) und wählen Sie:
PLA / PETG / TPU / ABS — je nachdem, was zu Ihrer Spule passt.
Ändern Sie die erweiterten Einstellungen noch nicht.
Die Standardprofile sind für absolute Anfänger konzipiert und funktionieren erstaunlich gut.
Schritt 6 – Beginnen Sie mit einem kleinen Testdruck
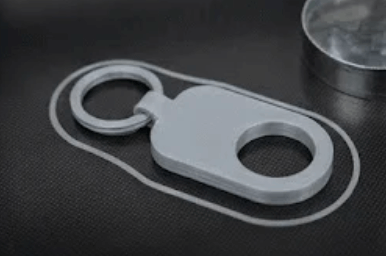
Ihr erster Ausdruck sollte etwas Kleines und Einfaches sein:
- Ein Würfel
- Ein Schlüsselanhänger
- Ein Namensschild
- Ein kleiner Organizer-Clip
Kleinere Drucke erwärmen sich gleichmäßig und haften besser auf dem Stickbett.
Sie zeigen Ihnen auch schnell an, ob Ihre Einstellungen korrekt sind – ohne Zeit oder Filament zu verschwenden.
Schritt 7 – Nur die erste Ebene ansehen
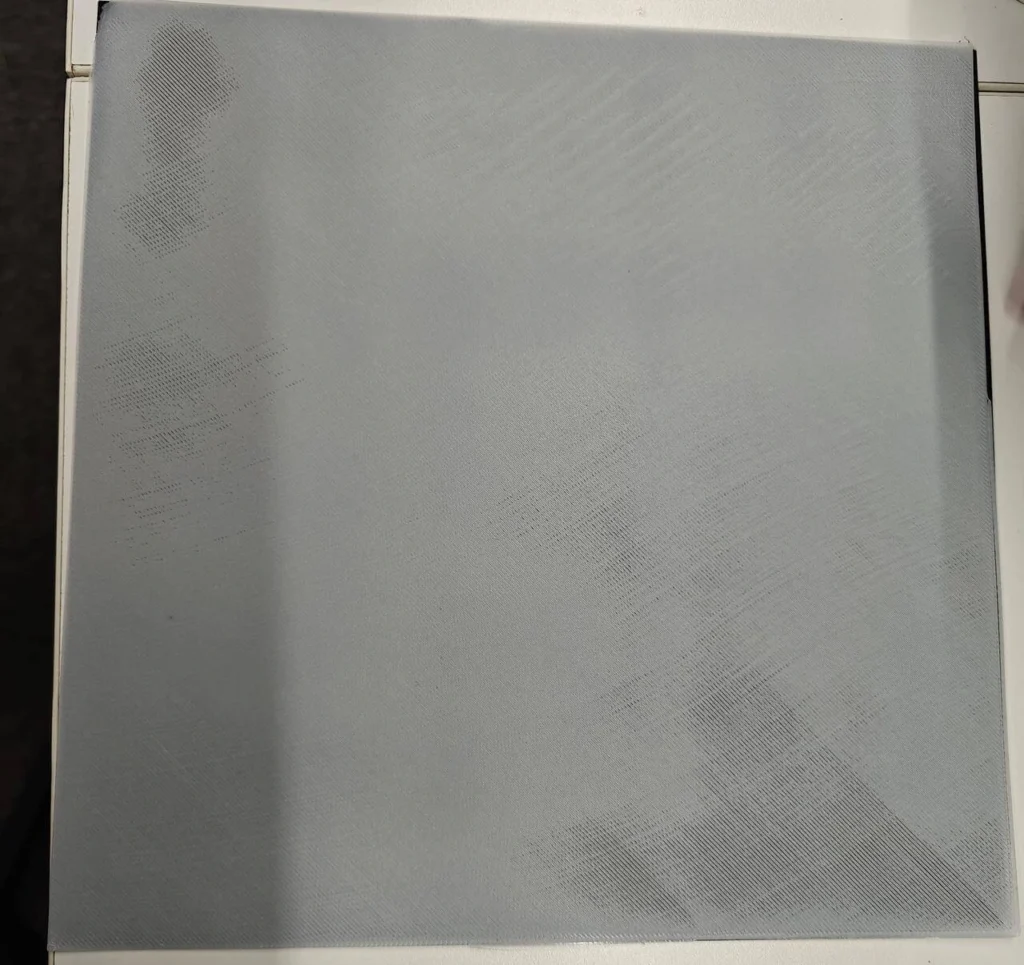
Sie müssen sich nicht den gesamten Film ansehen.
Aber Sie sollte Schau dir die ersten 1–2 Schichten an.
Sie suchen:
- Glatte Linien
- Keine Lücken
- Keine abblätternden Ecken
- Gleichmäßiger Abstand zwischen den Zeilen
Wenn die erste Schicht gut aussieht, verläuft der Rest des Drucks in der Regel problemlos. Um die Maschine selbst zu überprüfen, führen Sie einen Kalibrierungswürfel-Test durch, um die tatsächliche Genauigkeit Ihrer Drucke zu ermitteln.
Schritt 8 – Lassen Sie den Ausdruck abkühlen, bevor Sie ihn entfernen.
Nach Abschluss des Druckvorgangs:
- Das Bett abkühlen lassen
- Das Teil nicht zu früh abziehen
- Die meisten Teile lassen sich leicht lösen, sobald das Bett unter Raumtemperatur abkühlt.
Der Versuch, das Bauteil im heißen Zustand zu entfernen, kann es verziehen oder Ihre Bauplatte beschädigen.
Schritt 9 – Überprüfen Sie Ihr Ergebnis und feiern Sie!
Wenn der Druck sauber und glatt aussieht, herzlichen Glückwunsch – Sie haben Ihr erstes 3D-Druckfilament richtig verwendet.
Wenn Sie kleine Mängel feststellen (wie raue Kanten oder leichtes Ausfransen), geraten Sie nicht in Panik.
Das sind typische Anfängerprobleme, die wir in einem späteren Abschnitt beheben werden.
Grundlegende Druckeinstellungen für Anfänger
Drucker verfügen über viele Einstellmöglichkeiten, aber Anfänger müssen nicht alle lernen.
Hier sind die einzigen vier Einstellungen, die Sie verstehen müssen, um mit jedem Filament saubere und zuverlässige Druckergebnisse zu erzielen.
Temperatur: Die wichtigste Einstellung
Jeder Filament schmilzt bei einer anderen Temperatur.
Wenn die Düse zu kalt ist:
- Die Schichten haften nicht.
- Der Druck wirkt schwach
- Möglicherweise hören Sie ein Klicken vom Extruder.
Wenn die Düse zu heiß ist:
- Sie werden Kleckse sehen
- Die Details wirken „verwaschen“.
- PETG kann überall Fäden ziehen.
Einfache Regel:
Beginnen Sie mit der auf der Filamentverpackung angegebenen Temperatur. Falls der Druck unsauber aussieht, passen Sie die Temperatur entsprechend an. jeweils 5°C.

Typische Bereiche:
- PLA: 200-215 ° C
- PETG: 230-250 ° C
- TPU: 210-230 ° C
- ABS/ASA: 230-260 ° C
Betthaftung: Die erste Schicht zum Haften bringen
Wenn die erste Schicht fehlschlägt, schlägt der gesamte Druck fehl.
Gute Haftung ist das Geheimnis für stressfreies Drucken.
Zur Verbesserung der Betthaftung:
- Reinigen Sie das Bett mit Alkohol
- Die erste Schicht verlangsamen
- Stellen Sie sicher, dass das Bett waagerecht steht.
- Reduzieren Sie den Z-Offset etwas, falls die Linien zu dünn erscheinen.
Kurzer Sichtcheck:
Wenn die Linien wie übereinanderliegende Nudeln aussehen → zu hoch
Wenn sie wie Pfannkuchenteig zerdrückt aussehen → zu niedrig
Wenn sie glatt und flach aussehen → perfekt
Kühlung: Wie stark sollte Ihr Lüfter sein?
Durch die Abkühlung verändert sich das Verhalten des Kunststoffs während des Aushärtens.
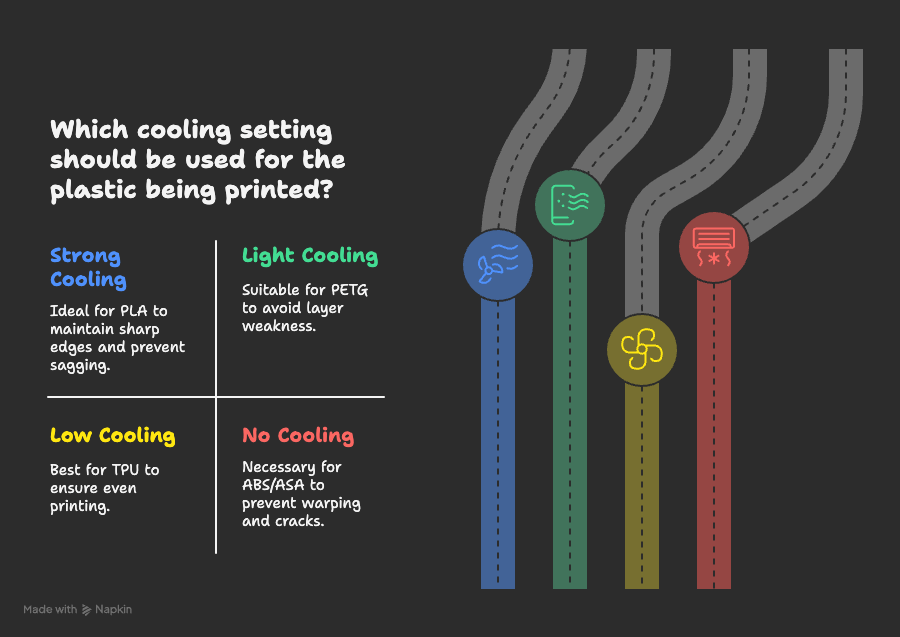
PLA → benötigt starke Kühlung
- Hilft dabei, Kanten scharf zu halten
- Verhindert ein Durchhängen
PETG → bevorzugt leichte Kühlung
- Zu viel Lüfterleistung kann die Schichten schwächen
- Eine leichte Brise genügt.
TPU → geringe Kühlung
- Ein zusätzlicher Lüfter kann zu ungleichmäßigem Druck führen.
ABS/ASA → nahezu keine Kühlung
- Der Ventilator kann Verformungen oder Risse verursachen.
- Benötigt warme, stabile Luft
Wenn Sie sich unsicher fühlen, bleiben Sie bei den Standard-Kühleinstellungen Ihres Schneidegeräts.
Sie sind so konzipiert, dass sie auch für Anfänger geeignet sind.
Geschwindigkeit: Langsam ist sanfter
Drucker können schnell arbeiten, Anfänger sollten es aber nicht.
Warum Langsamkeit hilft:
- Bessere Details
- Weniger Fehldrucke
- Weniger Wackeln
Beginnen mit 40–60 mm/s für fast alles.
TPU-Drucke sind noch langsamer, normalerweise unter 40 mm / s.
Wenn Ihr Ausdruck wackelig oder unsauber aussieht, ist die Reduzierung der Geschwindigkeit oft die schnellste Lösung.
Eine einfache Wahrheit, die man sich merken sollte
Sie müssen nicht jede Einstellung ändern.
Machen Sie einfach diese vier richtig:
Temperatur → Bett → Kühlung → Geschwindigkeit
Wenn diese Faktoren aufeinander abgestimmt sind, sehen Ihre Ausdrucke gut aus – egal welches Filament Sie verwenden.
Die 7 häufigsten Anfängerfehler beim Umgang mit Glühfäden (und wie man sie vermeidet)
Die meisten Anfänger machen beim Einstieg in den 3D-Druck dieselben Fehler. Nicht etwa, weil sie etwas falsch machen, sondern weil ihnen niemand gesagt hat, was sie erwartet.
Hier sind die sieben häufigsten „Fallen für neue Benutzer“, wie sie sich in der Realität äußern und die einfachen Lösungen, die tatsächlich funktionieren.
Lesen Sie auch: 3D-Druckfilament-Leitfaden 2025: Vergleich von PLA, TPU, PETG, ABS und ASA
Fehler 1 – Beginnen mit einem harten Filament
Viele Anfänger öffnen ihren Drucker, sehen die Probespule und stürzen sich sofort auf ABS oder TPU, weil sie denken, „stärker muss besser sein“.
Was geschieht:
- ABS wölbt sich an den Ecken nach oben
- TPU fühlt sich an, als würde man eine Nudel durch einen Strohhalm stopfen.
Echtes Beispiel:
Ein Reddit-Neuling druckte ABS auf einem offenen Drucker und dachte, sein Gerät sei kaputt. Das war es aber nicht. Das Filament war einfach nicht für Anfänger geeignet.
Fix:
Beginnen mit PLA für Ihre ersten 5–10 Ausdrucke.
Es lehrt dich alles auf sanfte Weise.
Wann man weitermachen sollte:
Sobald Sie glatte PLA-Drucke ohne abstehende Ecken erhalten, versuchen Sie es als nächstes mit PETG.
Fehler 2 – Ein riesiges Modell am ersten Tag drucken
Jeder möchte etwas Cooles drucken, wie zum Beispiel eine große Vase oder ein vollständiger Helm.
Aber große Ausdrucke decken jede Schwäche Ihrer Konfiguration auf.
Was geschieht:
- Kanten heben sich an
- Schichtverschiebung
- Nach der Hälfte des Druckvorgangs schlägt dieser fehl.
Besserer Weg:
Fang mit kleinen Dingen an – Kabelclips, Mini-Ständern, einem einfachen Würfel.
Sie lernen schneller, mit weniger Aufwand und ohne Abfall.
Warum es funktioniert:
Kleinere Drucke erhitzen sich gleichmäßig und haften besser.
Sie decken Probleme frühzeitig auf, bevor man Stunden verschwendet.
Fehler 3 – Zu viele Einstellungen gleichzeitig ändern
Sie erkennen einen Fehler und beginnen mit den Anpassungen: Temperatur, Durchflussrate, Drehzahl, Lüfter, Z-Offset…
Plötzlich sieht der Ausdruck schlechter aus, und Sie wissen nicht, welche Änderung das verursacht hat.
Fix:
Ändern immer nur eine Einstellung gleichzeitigund ändern Sie es um einen kleinen Betrag.
Beispielschritte:
- Sieht es unrein aus? Erhöhen Sie die Temperatur um 5 °C.
- Zu faserig? Temperatur um 5 °C senken.
- Heben sich die Ecken ab? Erhöhen Sie die Betttemperatur um 5 °C.
Eine Veränderung → ein Ergebnis → klare Ursache.
Fehler 4 – Ignorieren der Filamentfeuchtigkeit
Glühfäden vertragen kein Wasser.
Es absorbiert Feuchtigkeit aus der Luft, insbesondere PETG, TPU und Nylon.
Was Sie sehen werden:
- Winzige Bläschen im Druck
- Knallgeräusche
- Raue, unebene Oberflächen
Ein echter Anfängergedanke:
„Mein Drucker ist kaputt.“
Nein – es ist der Glühfaden.
Fix:
- Filament in einem verschlossenen Beutel aufbewahren
- Trockenmittel hinzufügen
- Trocknen Sie es, wenn die Abdrücke „haarig“ oder schwach aussehen.
Trocknungsregel:
PLA: manchmal
PETG/TPU: oft
Nylon: immer
Fehler 5 – Filament einlegen, ohne die Düse vorzubereiten
Anfänger schieben oft ein gebogenes, stumpfes Filamentende in den Extruder, wodurch es sich verbiegt oder blockiert.
Fix:
Die Spitze in einem 45°-Winkel abschneiden.
Die ersten 10–15 cm begradigen.
Was dadurch verhindert wird:
- Jams
- Schleifen
- „Warum zieht mein Drucker das Filament nicht ein?!“ Momente
Fehler 6 – Zu frühes Entfernen der Fingerabdrücke vom Bett
Wenn das Bett heiß ist, greift Ihr Model fest.
Zu frühes Ziehen kann das Teil verziehen oder die Oberfläche beschädigen.
Fix:
Das Bett abkühlen lassen.
Die meisten Teile lösen sich von selbst.
TIPP:
Wenn Ihre Bettplatte abnehmbar ist (wie die strukturierte Bambu-Platte), biegen Sie sie vorsichtig – wenden Sie keine Gewalt an.
Fehler 7 – Das Filament locker lassen und es sich verheddern lassen
Dies ist einer der frustrierendsten Anfängerfehler, weil er harmlos aussieht.
Was geschieht:
Eine Schlaufe rutscht ab → wickelt sich unter eine andere Schlaufe → verursacht eine plötzliche Blockierung → der Druckvorgang stoppt und Sie denken, Ihr Extruder sei kaputt.
Fix:
Hängen Sie das Filamentende immer in die Spulenöffnung ein oder verwenden Sie eine Klemme.
Kleine Gewohnheit, riesige Ersparnisse.
Profi-Tipp: Die meisten Anfängerprobleme sind einfach.
Falls Ihr Ausdruck seltsam aussieht, beachten Sie diese Reihenfolge:
- Temperatur
- Bettebene
- Feuchtigkeit
- Schnelligkeit
Filamente einfach lagern und trocknen
Das Filament bleibt nicht ewig perfekt. Es nimmt Feuchtigkeit aus der Luft auf – manchmal langsam, manchmal sehr schnell.
Feuchtes Filament liefert schlechte Druckergebnisse, verursacht Geräusche und führt zu schwachen Bauteilen. Die gute Nachricht: Filament trocken zu halten ist ganz einfach, wenn man weiß, wie es geht. In unserem ausführlichen Leitfaden zum Trocknen und Lagern von Filament erklären wir Ihnen jeden Schritt.
Warum Feuchtigkeit wichtig ist
Wenn Filament Wasser aufnimmt, passiert Folgendes im Inneren des Druckers:
- Das Wasser kocht in der Düse.
- Es bilden sich winzige Bläschen
- Der geschmolzene Kunststoff wird rau
- Die Schichten haften nicht gut.
- Die Oberfläche wird flaumig oder „haarig“.
Möglicherweise hören Sie Knallgeräusche oder sehen Dampf.
Keine Sorge – Ihr Drucker ist nicht kaputt.
Das Filament ist nur feucht.
Einfache Möglichkeiten zur Aufbewahrung von Filament zu Hausee
Sie benötigen keine teure Ausrüstung. Diese einfachen Methoden eignen sich gut für Anfänger:
1. Zip-Beutel + Trockenmittelbeutel
Legen Sie Ihre Garnspule in einen großen Gefrierbeutel und geben Sie ein kleines Päckchen Silicagel hinzu.
Das ist günstig und funktioniert erstaunlich gut.
2. Aufbewahrungsbox aus Kunststoff
Eine durchsichtige Box mit dicht schließendem Deckel bietet Platz für mehrere Spulen.
Fügt man Trockenmittel hinzu, erhält man einen Mini-Trockenraum.
3. Trockenbox (optionales Zubehör)
Eine Trockenbox erwärmt das Filament während des Druckvorgangs schonend.
Dies trägt dazu bei, dass empfindliche Materialien wie TPU oder Nylon stabil bleiben.
Wer in einer Gegend mit hoher Luftfeuchtigkeit lebt, für den ist eine Trockenbox oder ein verschlossener Behälter ein echter Gamechanger.


Woran man erkennt, ob der Glühfaden nass ist
Hier sind die Schilder:
- Knallende oder zischende Geräusche
- Raue oder unebene Wände
- Überall Saiten
- Schwachstellen, die leicht brechen
- PETG trübt sich leicht ein
Wenn Sie zwei oder mehr dieser Anzeichen sehen, muss Ihr Filament möglicherweise getrocknet werden.
Anleitung zum Trocknen von Filament (Anfängerfreundlich)
Durch das Trocknen wird das Filament wiederhergestellt, das zu lange an der Luft gelegen hat.
Sie können verwenden:
Option 1: Glühfadentrockner (Beste Option)
Stellen Sie die Temperatur entsprechend Ihrem Material ein:
- PLA: 45-55 ° C
- PETG: 55-65 ° C
- TPU: 45-55 ° C
- Nylon: 70-80 ° C
4–6 Stunden trocknen lassen oder die Anweisungen des Trockners befolgen.
Option 2: Backofen (Nur wenn Sie die Temperatur gut kontrollieren können)
Manche Leute benutzen die niedrigste Ofenstufe.
Aber Vorsicht – manche Öfen erreichen Temperaturen, die über den sicheren Bereich hinausgehen.
Wenn Sie sich nicht sicher sind, überspringen Sie diese Methode.
Option 3: Dörrgerät
Ein Dörrgerät funktioniert auch, solange die Temperaturen im sicheren Bereich bleiben.
Schnelltrocknungsanleitung (auf einen Blick)
| Glühfaden | Muss getrocknet werden? | Notizen |
|---|---|---|
| PLA | Manchmal | Trocknet schnell; größtes Anzeichen = flauschige Wände |
| PETG | Häufig | Wird im nassen Zustand fadenziehend und trüb. |
| TPU | Ja | Sehr empfindlich gegenüber Feuchtigkeit |
| ABS | Manchmal | Weniger empfindlich, aber dennoch vorteilhaft |
| Kunststoffbälle | Immer | Nimmt Feuchtigkeit extrem schnell auf |
Eine einfache Gewohnheit, um Ihre Ausdrucke zu retten
Wenn Sie mit dem Drucken fertig sind, Legen Sie die Spule sofort wieder in den Beutel..
Diese kleine Angewohnheit verhindert 90 % aller Probleme mit nassem Filament.
Sicherer und intelligenter Einsatz von Heizfilamenten zu Hause
3D-Druck ist unterhaltsam und kreativ, aber es ist immer noch eine Maschine, die heiß wird und geschmolzenen Kunststoff verwendet.
Hier erfahren Sie, wie Sie Filament sicher zu Hause verwenden – egal ob Sie im Schlafzimmer, im Büro oder in einer kleinen Werkstatt drucken.
Sorgen Sie für frische und gut belüftete Räume.
Die meisten gängigen Filamente sind unbedenklich in der Anwendung, aber geschmolzener Kunststoff verströmt immer einen leichten Geruch.
Einfache Regeln:
- Halten Sie ein Fenster einen Spalt offen
- Stellen Sie einen kleinen Ventilator in der Nähe des Druckers auf.
- Drucken Sie nicht über längere Zeiträume in einem völlig geschlossenen Raum.
Für PLA und PETG:
Der Geruch ist mild und in der Regel kein Problem.
Für ABS oder ASA:
Sie riechen stärker und benötigen eine bessere Belüftung.
Wenn Sie den Geruch stark wahrnehmen, öffnen Sie ein Fenster oder warten Sie, bis Sie ein geschlossenes System haben.
Vorsicht im Umgang mit Kindern und Haustieren.
Drucker sehen cool aus und machen lustige Geräusche, die neugierige Hände und Pfoten anlocken können.
Mach das:
- Halten Sie den Drucker außerhalb der Reichweite von Kindern.
- Sagt den Kindern: „Der Drucker ist HEISS – nicht anfassen!“
- Vermeiden Sie es, bewegliche Teile freiliegen zu lassen.
Erinnern Sie sich:
Die Düse und das Bett können Temperaturen von 200–250°C erreichen.
Auch Erwachsene können das vergessen, deshalb sollte man es sich zur Gewohnheit machen: Berühren Sie den Drucker nicht, während er in Betrieb ist.
Achtung Hitze – Drucker werden sehr heiß
Jeder Druckvorgang erfordert hohe Temperaturen:
- Düsen können die Haut sofort verbrennen.
- Die Betten bleiben auch nach dem Drucken warm.
- Das extrudierte Filament besteht aus geschmolzenem Kunststoff.
Lassen Sie den Drucker auf natürliche Weise abkühlen.
Falls Sie einen Druck entfernen müssen, warten Sie, bis die Betttemperatur gesunken ist – die meisten Teile lassen sich nach dem Abkühlen leicht lösen.
Glühfäden vor Sonne und Hitze schützen
Bei sachgemäßer Lagerung hält das Filament lange.
Aber Sonnenlicht und Hitze können es beschädigen.
Spulen aufbewahren:
- Von Fenstern ferngehalten
- An einem kühlen, trockenen Ort
- Versiegelt in Beuteln oder Kartons
Insbesondere PLA kann spröde werden, wenn es zu lange in heißen Räumen gelagert wird.
Filamente sicher reinigen und handhaben
Ein paar einfache Gewohnheiten machen einen großen Unterschied:
- Filament mit scharfen Schneidwerkzeugen sauber durchtrennen.
- Halten Sie die Spulenränder sauber
- Achten Sie darauf, dass das Ende des Filaments nicht in die Spule zurückschnappt.
- Vermeiden Sie das Einatmen von Filamentstaub beim Schleifen fertiger Teile.
Wenn Sie einen Druck abschleifen müssen, tun Sie dies im Freien oder tragen Sie eine einfache Staubmaske.
Wissen, wann man nicht in Innenräumen drucken sollte
Sie sollten das Drucken in kleinen Räumen vermeiden, wenn:
- Sie verwenden ABS/ASA ohne ausreichende Luftzirkulation.
- Sie haben Asthma oder eine starke Geruchsempfindlichkeit
- Bei längeren Druckvorgängen wird es im Raum zu warm.
In diesem Fall sollten Sie den Drucker an einen größeren Ort stellen oder für zusätzliche Belüftung sorgen.
Gute erste Projekte für jeden Filamenttyp
Die Wahl des richtigen „ersten Projekts“ macht einen großen Unterschied.
Das Ziel ist nicht, etwas Großes zu drucken.
Das Ziel ist es, etwas Einfaches, Nützliches und mit ziemlicher Sicherheit Erfolgreiches auszudrucken.
Hier finden Sie anfängerfreundliche Ideen für jeden Filamenttyp – damit Sie lernen können, wie sich das Material verhält, ohne Zeit oder Filament zu verschwenden.
PLA – Einfach, unterhaltsam und stressfrei
Die PLA ist dein Übungsfeld.
Alle unten aufgeführten Elemente werden schnell gedruckt und zeigen Ihnen, wie Ihr Drucker mit Ecken, Wänden und kleinen Details umgeht.
Einfache PLA-Projektideen:
- Schlüsselanhänger — winzig, süß, toller erster Sieg
- Namensschild — hilft Ihnen, die Textschärfe zu überprüfen
- Kabelclip — lehrt die Haftung der ersten Schicht
- Kleiner Schreibtisch-Organizer — einfache Wände + praktisch
- Miniatur- oder Spielzeugfigur — hervorragend geeignet zum Testen von Details
Warum diese funktionieren:
Sie sind klein, kleben gut und sind schnell aufgegessen.
Ideal, um die Grundlagen sicher zu erlernen.
PETG – Robuste Teile, die lange halten
PETG lehrt Sie, wie man mit Festigkeit und Haltbarkeit umgeht.
Diese Projekte helfen Ihnen zu verstehen, wie sich PETG bei Hitze, Geschwindigkeit und Fadenbildung verhält.
PETG-Projektideen für Anfänger:
- Handyständer — einfache Form, solide Stärke
- Gartenhaken — testet die Stabilität im Freien
- Schubladengriff oder Knauf — schnell, aber nützlich
- Pflanztopf oder Pflanzring — PETG liebt Feuchtigkeit
- Wandklemme oder Werkzeughalter — prüft die Schichthaftung
Warum diese funktionieren:
Sie zeigen Ihnen, wie sich PETG unter Belastung verhält, ohne komplexe Formen zu verwenden.
TPU – Weich, dehnbar und macht Spaß
TPU ist flexibel, daher sind langsamere Geschwindigkeiten und ein ruhigerer Druckvorgang erforderlich.
Diese einfachen Konstruktionen helfen Ihnen, TPU zu verstehen, ohne dabei Störungen zu verursachen.
TPU-Projektideen für Anfänger:
- Telefonkasten — flexibel und nachgiebig
- Kabelzugentlastung — winzig, biegsam, praktisch
- Kleines Rad oder Rolle — hervorragend zum Testen der Sprungkraft
- Schreibtischfüße oder Vibrationspads — zeigt Elastizität
- Schlüsselanhänger-Stoßstange — weich, sicher, macht Spaß beim Drücken
Warum diese funktionieren:
Sie sind klein genug, um langsam und sicher gedruckt zu werden, sodass Sie TPU Schritt für Schritt kennenlernen können.
ABS / ASA – Für den Fall, dass Sie bereit sind
ABS/ASA sind robuster und benötigen ein Gehäuse oder eine stabile Umgebung.
Wählen Sie zunächst einfache Formen – keine dünnen Wände, keine hohen Türme.
Projektideen für ABS/ASA-Einsteiger:
- Halterung für das Armaturenbrett — testet die Hitzebeständigkeit
- Werkzeuggriff oder Griff — robust und langlebig
- RC-Auto-Teil — Härte im Alltag
- Außenclip oder Halterung — ASA glänzt im Sonnenlicht
- Kleines Gehäuse — lehrt die Kontrolle der Verformung
Warum diese funktionieren:
Sie sind funktional, robust und benötigen keine winzigen Details, die sich leicht verziehen.
Eine einfache Regel für erste Projekte
Fang mit etwas Kleinem an.
Fang mit etwas Einfachem an.
Beginne mit etwas, das du auch wirklich benutzen willst.
Diese eine Entscheidung – die Wahl eines freundlichen ersten Projekts – hält die Begeisterung aufrecht und hilft, schneller zu lernen.
Wenn Sie bereit sind: Ein kurzer Blick auf moderne Filamente
Wenn Sie mit PLA, PETG und vielleicht auch TPU ein paar gute Drucke erstellt haben, werden Sie möglicherweise neugierig auf die „nächste Stufe“ an Materialien.
Diese hochentwickelten Filamente sind leistungsstark, benötigen aber bessere Hardware, mehr Feinabstimmung und etwas mehr Geduld.
Hier ein einfacher, anfängerfreundlicher Überblick über die nächsten Schritte – aber erst, wenn Sie sich bereit fühlen.
Nylon – Stark, robust und sehr saugfähig
Nylon ist bekannt für seine gleichzeitige Stärke und Flexibilität.
Es eignet sich hervorragend für echte mechanische Teile, Zahnräder und alles, was starker Beanspruchung ausgesetzt ist.
Vorteile:
- Sehr stark
- Leicht flexibel
- Hervorragende Schichthaftung
Nachteile:
- Nimmt Feuchtigkeit schnell auf
- Benötigt hohe Temperaturen
- Benötigt eine Trockenbox
Geeignet für: Funktionsteile, Halterungen, Zahnräder, Scharniere
Wann man es ausprobieren sollte:
Wenn Sie PETG problemlos verarbeiten können.
PC (Polycarbonat) – Sehr robust + sehr hitzebeständig
PC ist ein ernstzunehmender Werkstoff, der im Maschinenbau eingesetzt wird.
Es ist hitzebeständig, widerstandsfähig gegen starke Belastungen und langlebig.
Vorteile:
- Eines der stärksten Filamente
- Ausgezeichnete Hitzebeständigkeit
Nachteile:
- Benötigt sehr hohe Temperaturen
- Benötigt ein Gehäuse
- Kann sich verziehen, wenn der Raum kalt ist
Geeignet für: Autoteile, Strukturbauteile, Halterungen, Werkzeugteile
Wann man es ausprobieren sollte:
Wenn Sie einen geschlossenen Drucker besitzen und sich mit der Temperatureinstellung wohlfühlen.
Kohlenstofffaserverstärkte Filamente – stark, aber steif


Es handelt sich nicht um reine Kohlenstofffasern.
Es handelt sich um PLA, PETG, Nylon oder PC, vermischt mit winzigen Kohlenstofffasern.
Vorteile:
- Sehr steif
- Ideal für präzise Teile
- Schöne, matte Oberfläche
Nachteile:
- Schleifmittel — kann Messingdüsen beschädigen
- Benötigt eine gehärtete Düse
- Spröder als reine Materialien
Geeignet für: Drohnenrahmen, Halterungen, Teile, die sich nicht verbiegen dürfen
Wann man es ausprobieren sollte:
Wenn Sie eine Düse aus gehärtetem Stahl oder Rubin eingebaut haben.
Holz, Metall und andere gefüllte PLAs – Spaß, aber nicht für Präzisionsarbeiten
Diese speziellen PLA-Kunststoffe sehen zwar witzig aus und lassen sich leicht drucken, aber sie sind hauptsächlich für künstlerische Zwecke gedacht, nicht für Stabilität.
Vorteile:
- Schöne Oberflächen
- Glatte und warme Optik
- Einfach zu drucken (meistens)
Nachteile:
- Kann kleine Düsen verstopfen
- Nicht stark
- Manchmal etwas unsanft zum Extruder
Gut geeignet für: Dekorationen, Geschenke, Kunstdrucke
Wann man es ausprobieren sollte:
Immer dann, wenn Sie einen einzigartigen Look und ein besonderes Feeling wünschen.
ASA (im Vergleich zu ABS) — Better Outdoors
Sie haben ASA bereits kennengelernt, aber hier erfahren Sie, warum viele fortgeschrittene Benutzer es bevorzugen:
- Geringere Verformung als ABS
- UV-beständig
- Ideal für den Außenbereich
- Langlebig und zuverlässig
Wenn Sie jemals etwas drucken möchten, das im Freien existiert – dann ist ASA Ihr bester Freund.
Eine einfache Regel für fortgeschrittene Filamente
Bevor Sie ein fortgeschrittenes Filament ausprobieren, sollten Sie sich folgende Fragen stellen:
„Kann ich PLA und PETG problemlos und ohne grundlegende Probleme drucken?“
Lautet die Antwort Ja, sind Sie bereit.
Wenn nicht, bleiben Sie noch etwas länger bei den einfachen Dingen – das erspart Ihnen viel Stress.
Kurzanleitung zur Filamentverwendung & tägliche Checkliste
Hier ist Ihr einseitiger Spickzettel – die schnelle, einfache Liste von Regeln, die Sie für fast jedes Filament und jeden Drucker befolgen können.
Speichern Sie diese Seite, drucken Sie sie aus oder setzen Sie ein Lesezeichen. Diese kleine Anleitung hilft Ihnen, die meisten Fehler von vornherein zu vermeiden.
Kurzleitfaden für Filamente (auf einen Blick)
| Glühfaden | Einfach zu verwenden? | Stabilität | Flexibilität | Hitzebeständigkeit | Am besten geeignet für |
|---|---|---|---|---|---|
| PLA | ⭐⭐⭐⭐⭐ | Medium | Niedrig | Niedrig | Spielzeug, Modelle, Lernen |
| PETG | ⭐⭐⭐⭐ | Hoch | Niedrig | Medium | Robuste Teile, Outdoor-Artikel |
| TPU | ⭐⭐⭐ | Medium | Hoch | Niedrig | Handyhüllen, Pads, weiche Teile |
| ABS | ⭐⭐ | Hoch | Niedrig | Hoch | Hitzebeständige Teile, Gehäuse |
| ASA | ⭐⭐ | Hoch | Niedrig | Hoch | Verwendung im Freien, Sonneneinstrahlung |
Einfache Regel:
Beginnen Sie mit PLA → wechseln Sie zu PETG → probieren Sie TPU zum Spaß aus → verwenden Sie ABS/ASA, wenn Sie sich sicher fühlen.
Grundlegende Druckeinstellungen (Sichere Ausgangspunkte)
| Rahmen | PLA | PETG | TPU | ABS/ASA |
|---|---|---|---|---|
| Düsentemp | 200-215 ° C | 230-250 ° C | 210-230 ° C | 230-260 ° C |
| Bett Temp | 50-60 ° C | 70-80 ° C | 30-60 ° C | 90-110 ° C |
| Kühlung: | Hoch | Niedrig–Mittel | Niedrig | Off |
| Schnelligkeit | 40–60 mm/s | 40–60 mm/s | 20–40 mm/s | 40–60 mm/s |
TIPP: Wenn etwas nicht stimmt, ändern Sie zuerst die Temperatur.
Eine kleine Änderung (5°C) kann die meisten Probleme beheben.
Anzeichen dafür, dass Ihr Glühfaden nass ist
Achten Sie auf diese Frühwarnzeichen:
- Knallgeräusche
- Winzige Bläschen
- Raue, flauschige Wände
- Plötzliches Besaiten
- Schwache, spröde Teile
Wenn Sie diese Anzeichen bemerken, trocknen Sie das Filament, bevor Sie erneut drucken.
Trocknungsanleitung
| Glühfaden | Trocknung erforderlich? | Typische Temperatur |
|---|---|---|
| PLA | Manchmal | 45-55 ° C |
| PETG | Häufig | 55-65 ° C |
| TPU | Ja | 45-55 ° C |
| ABS | Manchmal | 60-70 ° C |
| Kunststoffbälle | Immer | 70-80 ° C |
Zur Erinnerung: Nylon ist das Filament mit dem höchsten Materialverbrauch beim 3D-Druck.
Häufig gestellte Fragen: Schnelle Antworten auf häufig gestellte Fragen neuer Nutzer
Neueinsteiger in die Welt des 3D-Drucks haben oft die gleichen Fragen, und viele davon tauchen auf Reddit, in YouTube-Kommentaren und in Anfängerforen auf.
Hier sind die klarsten und einfachsten Antworten – ohne Fachjargon, ohne verwirrende Begriffe.
1. Welches Filament eignet sich am besten für Anfänger?
PLA.
Es haftet gut, liefert saubere Druckergebnisse und ist weniger anfällig für Ausfälle als andere Materialien.
Wenn Sie zum ersten Mal drucken, beginnen Sie am besten mit PLA für mindestens ein paar Projekte.
2. Kann ich jedes Filament auf jedem Drucker verwenden?
Nicht immer.
Für einige Materialien wird spezielle Hardware benötigt.
Einfache Anleitung:
- PLA → funktioniert auf fast allen Druckern
- PETG → funktioniert auf den meisten Druckern
- TPU → am besten geeignet für Direktantriebsdrucker
- ABS/ASA → benötigt Gehäuse und Belüftung
Bevor Sie neue Materialien ausprobieren, lesen Sie bitte die Bedienungsanleitung Ihres Druckers.
3. Warum bricht mein Filament ständig?
Es könnte alt oder ausgetrocknet sein.
PLA wird insbesondere dann spröde, wenn es Hitze oder Sonnenlicht ausgesetzt wird.
Fix:
Versuchen Sie, die Spule zu trocknen oder eine neuere Spule zu verwenden.
4. Warum klebt meine erste Schicht nicht am Bett?
Das ist das häufigste Anfängerproblem.
Häufige Gründe:
- Bett nicht sauber
- Z-Offset zu hoch
- Bett zu kalt
- Erste Schicht zu schnell
Reinigen Sie das Druckbett, verlangsamen Sie die erste Schicht und überprüfen Sie die Höhe der Z-Achse.
5. Warum ist mein Ausdruck so faserig?
Fadenbildung tritt auf, wenn das Filament zu heiß ist oder der Drucker es zu langsam zurückzieht.
Fix:
- Die Düsentemperatur um 5–10 °C senken.
- Retraktion leicht erhöhen
- Stellen Sie sicher, dass das Filament trocken ist.
PETG ist für seine Fadenbildung bekannt – keine Sorge, das ist normal.
6. Ist PLA lebensmittelsicher?
Nicht vollständig.
Auch wenn PLA an sich ungiftig ist, weist die bedruckte Oberfläche winzige Lücken auf, in denen sich Bakterien verstecken können.
Beste Regel:
Bedruckte Artikel sollten nicht für Lebensmittel verwendet werden, es sei denn, sie werden beschichtet oder versiegelt.
7. Wie lange ist Filament bei der Lagerung haltbar?
Bei trockener Lagerung und Schutz vor Hitze halten die meisten Filamente jahrelang.
Gute Lagerung:
- Versiegelte Beutel
- Trockenmittelbeutel
- Kein Sonnenlicht
PLA ist am empfindlichsten gegenüber Hitze; lagern Sie es an einem kühlen Ort.
8. Warum blättert mein Druck ab oder verzieht sich?
Die Ecken heben sich an, wenn der Druck ungleichmäßig abkühlt.
Fix:
- PLA verwenden
- Die Betttemperatur leicht erhöhen
- Verwenden Sie ein Gehäuse für ABS/ASA
- Vermeiden Sie Zugluft oder kalte Räume.
9. Sollte ich neues Filament vor der Verwendung trocknen?
Normalerweise nicht.
Die meisten neuen Spulen werden trocken geliefert.
Wenn Sie jedoch in einer feuchten Gegend leben, kann das Trocknen dazu beitragen, dass PETG und TPU glatter gedruckt werden.
10. Woran erkenne ich, ob mein Filament von guter Qualität ist?
Gutes Filament fühlt sich glatt an, druckt gleichmäßig und hat eine konsistente Farbe.
Anzeichen für minderwertiges Filament:
- Beulen oder flache Stellen
- Raue Oberflächen
- Durchmesserungleichmäßigkeit
- Häufiges Verstopfen
Wenn etwas nicht stimmt, versuchen Sie einen kleinen Testdruck, bevor Sie ein größeres Projekt in Angriff nehmen.
11. Kann ich Filament im Drucker lassen?
Ja, aber nur für kurze Zeiträume.
Für längere Lagerung:
- Entfernen Sie das Filament.
- Verschließen Sie es in einem Beutel mit Trockenmittel.
- Von Hitze fernhalten
Wenn man es wochenlang im Drucker lässt, kann dies zu Feuchtigkeitsproblemen oder Versprödung führen.
12. Wie kann ich meine Ausdrucke am einfachsten verbessern?
Fahren Sie langsamer.
Die meisten Anfänger drucken zu schnell.
Beginnen Sie mit 40–60 mm/s und passen Sie den Wert von dort aus an.
13. Beeinflusst die Farbe die Druckqualität?
Manchmal.
Dunklere Farben benötigen oft etwas höhere Temperaturen.
Seiden- oder glänzendes PLA druckt weicher und benötigt möglicherweise eine geringere Druckgeschwindigkeit.
Es ist eine Kleinigkeit, aber es hilft, es zu wissen.
Hinweis: Einige Illustrationen in diesem Beitrag wurden mithilfe von KI erstellt.