Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Wer schon einmal versucht hat, ABS oder Nylon auf einem Open-Frame-Drucker zu drucken, kennt das Problem: Ecken lösen sich, Teile brechen in der Mitte, und eine vermeintlich einfache Halterung verformt sich zu einer krummen Banane. Sind Sie sich nicht sicher, ob ABS überhaupt das richtige Material ist? Unser Filament-Ratgeber für 3D-Drucker erklärt Ihnen, wann Sie welches Material verwenden sollten.
Das liegt nicht daran, dass du etwas falsch machst. Diese Filamente reagieren sehr empfindlich auf Hitze und Luftzirkulation.
Sowohl ABS als auch Nylon benötigen hohe Düsentemperaturen und eine warme, stabile Umgebung, um sich richtig zu verhalten:
- Most ABS mag eine Düse herum 220-250 ° C und ein Bett im 80-110 ° C range.
- Most Nylon (PA) läuft oft noch heißer. 240-280 ° C an der Düse und 70-90 ° C auf dem Bett, je nach Marke.
Wenn die Luft um den Druck herum kühl oder zugig bleibt, schrumpfen die äußeren Schichten zu schnell, und es kommt zu starkem Verzug, schlechter Schichthaftung und zufälligen Rissen – insbesondere bei größeren, funktionalen Teilen.
Deshalb steigen viele erfahrene Anwender auf vollständig geschlossene Hochtemperatur-3D-Drucker um , sobald sie sich intensiver mit ABS, ASA, Nylon, PA-CF und PC beschäftigen. Falls diese beiden Materialien Ihr Hauptaugenmerk sind, finden Sie hier die besten 3D-Drucker für Nylon und Kohlefaser.
Eine gute Gehäusekonstruktion hält die Lufttemperatur um das Werkstück bei ABS/ASA und Nylon im Bereich von 40–60 °C , wodurch Verzug deutlich reduziert wird. In Kombination mit einer stabilen ASA-Spule verschwindet Verzug nahezu vollständig.
Wenn wir in diesem Leitfaden also von „geschlossenen Hochtemperatur-3D-Druckern“ sprechen , meinen wir Maschinen, die:
- Sind vollständig umschlossen (kein offener Portalkran, minimaler Luftzug)
- Ein 250–300 °C (oder höher) Ganzmetall-Hotend, das Nylon- und technische Filamente verarbeiten kann
- Angebot a heißes Bett (mindestens 100 °C für ABS/Nylon auf PEI oder ähnlichen Aufbauoberflächen)
- Idealerweise unterstützen Sie eine Warme Kammer Umgebung für lange, hohe oder sperrige Teile
Dieser Artikel ist für Sie, wenn:
- Du bist Ich habe es satt, dass ABS-Teile reißen oder vom Bett abheben
- Sie möchten von „PLA-Spielzeug“ zu funktionale, tragende Teile
- Du baust Vorrichtungen, Lehren, RC-Teile, Roboterrahmen oder Kleinserienfertigung
- Du bist ein ambitionierter Hobbyist, Prosumer oder Kleinunternehmer der Zuverlässigkeit will, nicht endlose Nachjustierungen.
Im weiteren Verlauf dieses Leitfadens geben wir Ihnen zunächst schnelle Empfehlungen (damit Sie in weniger als 10 Sekunden einen Drucker auswählen können) und gehen dann auf die wirklich wichtigen Aspekte für ABS und Nylon ein (Kammertemperaturen, Hotends, Bauplatten, Belüftung).
Anschließend werden wir uns eingehend mit spezifischen geschlossenen Hochtemperaturdruckern befassen , ihre tatsächliche Leistung bei ABS/Nylon vergleichen und zum Schluss einfache „Wenn das auf Sie zutrifft, kaufen Sie dieses Modell“-Profile sowie häufig gestellte Fragen (FAQ) präsentieren.
Das Ziel ist einfach: Am Ende dieses Artikels sollten Sie genau wissen, welcher geschlossene Hochtemperaturdrucker zu Ihrem Budget, Ihrem Platz und Ihren Materialien passt , ohne vorher 20 verschiedene Forenbeiträge lesen zu müssen.
Schnelle Empfehlungen
Falls Sie nur schnell eine Antwort benötigen, hier die Kurzfassung.

Die Auswahl basiert auf realen Aspekten der ABS/Nylon-Leistung , der Gehäusequalität, der Kammerstabilität und der allgemeinen Zuverlässigkeit, die häufig auf Reddit (r/3Dprinting, r/BambuLab, r/QidiTech), in YouTube-Rezensionen und im Käuferfeedback der Jahre 2024–2026 diskutiert werden.
Bestes Gesamtpaket (Balance aus Geschwindigkeit, Zuverlässigkeit und ABS-/Nylonleistung)
Bambu Lab X1-Carbon / P1S Combo
Schnelle, geschlossene, gleichmäßige Kammererwärmung und hervorragend geeignet für ABS/ASA/Nylon mit minimalem Anpassungsaufwand.
Optimal für die Leistung von reinem Nylon / PA-CF (stärkste Teile)
Groß, robust und speziell für Hochtemperaturfilamente entwickelt. Hervorragende Kammerstabilität und Kohlefasermaterialien.
Beste preisgünstige geschlossene Option (anfängerfreundlich)
Zuverlässiges, geschlossenes Design im unteren Preissegment. Hervorragend für ABS, geeignet für einfaches Nylon, perfekt für Einsteiger.
Bester geschlossener Hochtemperatur-Großformatdrucker
Creality K2 Plus (Hochtemperatur-Gehäuseedition)
Ein modernes, geschlossenes CoreXY-System, das Kompatibilität mit großen Volumen- und Konstruktionsfilamenten bietet.
Bester kompakter ABS-Drucker für kleine Räume
Kompakte Bauweise, vollständig geschlossen und problemlos für die Verarbeitung von ABS/ASA geeignet. Ideal für den Heimgebrauch.
Ideal für Kleinunternehmen / Produktionsläufe
Industrielle Stabilität, CF-fähige Hardware, Doppelextrusion und gleichmäßige Kammerbedingungen. Ideal für Maschinenbaubetriebe.
Bestes Plug-and-Play-ABS-Erlebnis ohne Feinabstimmung
Das kommt dem Prinzip „ABS wie PLA drucken“ am nächsten. Hervorragende Sensoren, Voreinstellungen und automatische Kalibrierungen.
Übersichtstabelle
| Kategorie | Drucker | Warum es gewinnt |
|---|---|---|
| Alles in allem das Beste | Bambu Lab X1-Carbon / P1S Combo | Schnell, geschlossen, robuste ABS/Nylon-Zuverlässigkeit |
| Am besten geeignet für Nylon/PA-CF | QIDI X-Plus 3 / X-Max 3 | Heißkammer + stabile Nylonleistung |
| Bestes Budget | Adventurer 5M Pro | Preiswert + geschlossen + anfängersicher |
| Bestes Großformat | Creality K2 Plus | Groß, geschlossen und temperaturstabil |
| Best Compact | P1S | Geringer Platzbedarf, robuste ABS-Leistung |
| Am besten für kleine Unternehmen | Raise3D E2CF | Industrielles Nylon/PA-CF |
| Bestes Plug-and-Play-System | X1-Kohlenstoff | Das am weitesten automatisierte geschlossene System |
Warum Sie einen geschlossenen Hochtemperaturdrucker für ABS und Nylon benötigen
ABS und Nylon sind hervorragende technische Werkstoffe – stark, langlebig und hitzebeständig –, aber auch einige der am schwierigsten zu druckenden Filamente. Es empfiehlt sich, vorab zu prüfen, welches Material Sie tatsächlich benötigen , da viele Druckaufträge bei ASA-Dicken enden und keine Druckkammer erfordern. Beim Versuch, sie auf einem Open-Frame-Drucker zu verwenden, treten in der Regel dieselben drei Fehler auf:
- Ecken heben sich vom Bett ab (Verzug)
- Die Schichten trennen sich auf halber Höhe des Drucks.
- Hohe oder dicke Teile reißen im Inneren
Diese Ausfälle sind kein Zufall. Sie entstehen, weil ABS und Nylon beim Abkühlen stark schrumpfen .
Wenn die Temperatur der Umgebung des Druckteils schwankt oder es einem Luftzug ausgesetzt ist, ziehen sich die äußeren Schichten zu schnell zusammen und ziehen an den restlichen Teilen.
Ein Gehäuse löst dieses Problem.
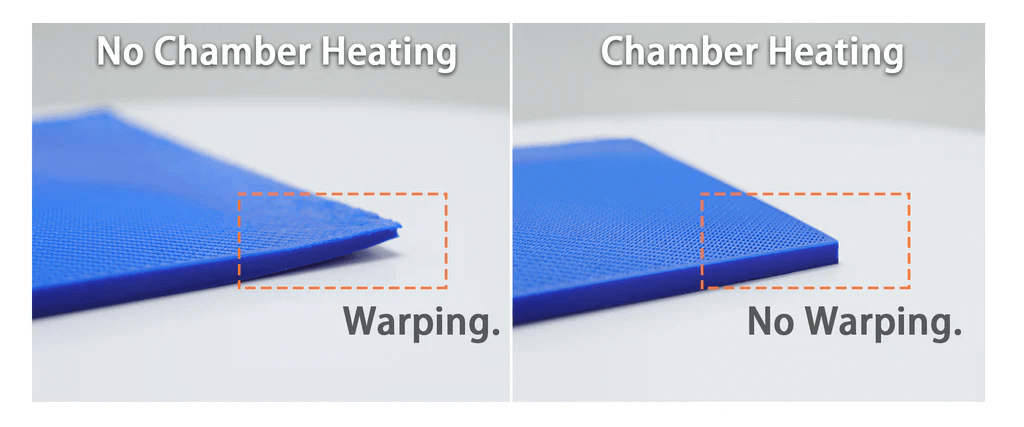
1. Gehäuse halten den Druck warm und stabil.
ABS lässt sich am besten drucken, wenn die Lufttemperatur um das Bauteil herum 40–60 °C beträgt.
Nylon bevorzugt oft noch wärmere und zugfreie Bedingungen.
Eine geschlossene Kammer hält die Wärme vom Heizbett und Hotend zurück und sorgt so für ein stabiles Mikroklima. Dadurch wird der Verzug erheblich reduziert, insbesondere bei:
- Große flache Teile
- Hohe mechanische Bauteile
- Funktionale, tragende Drucke
- RC-Teile, Halterungen, Vorrichtungen und Halterungen
Ohne diese eingeschlossene Wärme wellt sich ABS an den Ecken und Nylon reißt wie trockenes Holz.
2. Technische Filamente benötigen hohe Temperaturen – und zwar konstant.
Für den korrekten Druck von ABS, ASA, Nylon und Nylon-CF muss Ihr Drucker folgende Anforderungen erfüllen:
- Hotend: 250-300 ° C
- Bett: 90-110 ° C
- Kammer: 40–60 °C (auch passive Kühlung hilft sehr)
Die meisten 3D-Drucker mit offenem Heizbett verlieren sofort an Wärme. Sie erreichen zwar die gewünschten Temperaturen, können sie aber nicht halten.
Geschlossene Drucker vermeiden dieses Temperatur-„Jojo“, das die Ausdrucke beeinträchtigt:
- Stronger
- Glatter
- Maßgenauer
- Weniger anfällig für Risse in der Mitte des Druckvorgangs
3. Zugluft zerstört ABS/Nylon-Drucke sofort.
Schon ein kurzer Kaltluftstoß kann ABS oder Nylon dazu bringen, zu schnell zu schrumpfen.
Zu den Entwurfsquellen gehören:
- Klimaanlagen
- Fenster öffnen
- Deckenventilatoren
- Leute, die am Drucker vorbeigehen
Ein Gehäuse schützt den Druck vor all dem – deshalb verwenden ernsthafte Bastler keine Hochtemperatur-Filamente ohne ein solches Gehäuse.
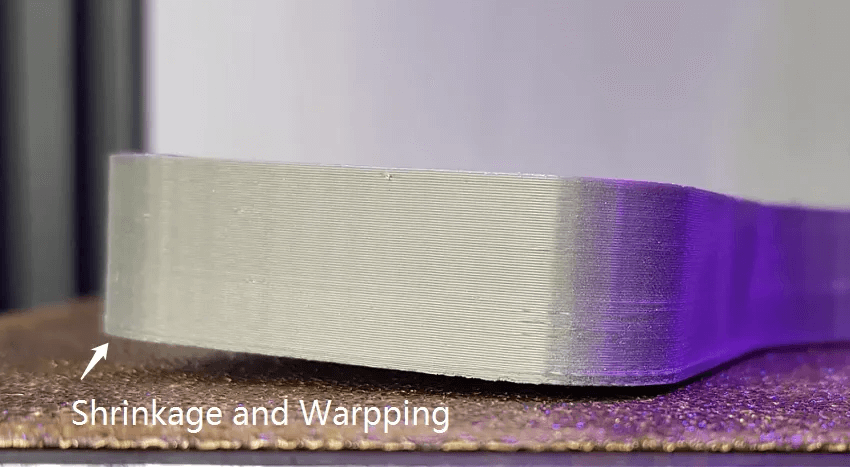
4. Bessere Haftung, stärkere Schichtverbindungen, weniger Ausfälle
Eine warme und stabile Kammer ermöglicht es, dass sich jede neue Schicht unter schonender Abkühlung mit den vorherigen verbindet. Dadurch ergibt sich:
- Stärkere Teile
- Bessere Hitzebeständigkeit
- Weniger schwache Nähte
- Bessere Ermüdungsbeständigkeit
- Professionellere Ergebnisse
Insbesondere Nylon zeigt eine deutliche Verbesserung, wenn es in einer gleichmäßigen Umgebung bedruckt wird.
5. Sicherheit & Dämpfe: ABS riecht unangenehm, Nylon erzeugt Mikropartikel.
Beim Bedrucken von ABS oder Nylon werden wahrnehmbare Dämpfe und ultrafeine Partikel freigesetzt.
Geschlossene Drucker umfassen oft:
- Aktivkohlefilter
- HEPA-Filterung
- Kontrollierte Luftstromwege
Ihr Zimmer wird weniger riechen und die Verbreitung von Partikeln wird im Vergleich zu einem offenen Drucker reduziert.
6. Einige Filamente einzige Drucken in geschlossenen Systemen
Neben ABS/Nylon profitieren auch andere Materialien von geschlossenen Hochtemperaturmaschinen:
- ASA
- PC / PC-Blend
- PA12 / PAHT
- Kohlenstofffaser-Nylon (PA-CF)
- ABS+ Mischungen
Wer in die Welt des professionellen 3D-Drucks einsteigen möchte, für den ist ein geschlossener Drucker eine Notwendigkeit, kein Luxus mehr.
Kurz zusammengefasst:
Wenn Sie möchten, dass sich ABS und Nylon wie PLA verhalten – also vorhersehbar, glatt und zuverlässig –, benötigen Sie Folgendes:
✔ Ein vollständig geschlossener Drucker
✔ Ein Hochtemperatur-Hotend
✔ Eine stabile, warme Kammer
✔ Eine zugfreie Druckumgebung
Durch ein Gehäuse werden diese schwierigen Materialien zu etwas, das man auch als Anfänger problemlos drucken kann.
Kaufberatung: Die 8 Dinge, die wirklich zählen
Die meisten online angebotenen „Hochtemperatur“-Drucker behaupten, ABS oder Nylon drucken zu können – der wahre Test besteht jedoch darin, ob sie dies zuverlässig , ohne Verzug und ohne ständige Nachjustierung leisten können.
Die folgenden Merkmale werden von Reddit-Nutzern, YouTube-Rezensenten und langjährigen Besitzern immer wieder als die wirklichen Unterschiedsfaktoren genannt.
Dies ist Ihre praktische Checkliste.
1. Eine vollständig geschlossene, zugfreie Kammer (Mindestens 40–60 °C)
Wenn Sie nur EINE Anforderung überprüfen, dann diese.
ABS und Nylon schrumpfen beim Abkühlen. Eine geschlossene Kammer hält die Wärme im Inneren und Zugluft fern, sodass die Schichten nicht reißen oder sich verziehen. Die besten geschlossenen Drucker sind entweder:
- Durch die Nutzung der Bettheizung wird eine natürlich warme Kammer aufrechterhalten.
- Alternativ kann eine aktive Heizung für eine stabile Umgebungstemperatur von 45–60 °C verwendet werden.
Überspringen Sie alle „ABS-fähigen“ Drucker, die nicht in einem Gehäuse untergebracht sind.
Technisch sind sie leistungsfähig, aber in der Praxis unzuverlässig.
ASA funktioniert nach denselben Regeln. Es handelt sich im Grunde um ABS in Outdoor-Qualität. Dieselbe warme, zugfreie Kammer, dieselbe präzise Temperaturregelung, nur mit deutlich besserer UV- und Witterungsbeständigkeit. Daher eignet es sich für Autoteile, Gartengeräte und alles, was der Sonne ausgesetzt ist. Wenn ASA auf Ihrer Liste steht, sollten Sie „geschlossen“ und „stabile Kammertemperatur“ als unverzichtbare Kriterien betrachten, genau wie bei ABS.


2. Ganzmetall-Hotend (260–300 °C oder höher)
ABS und Nylon benötigen einen gewissen Temperaturspielraum.
Ein geeignetes Ganzmetall-Hotend mit einer Nenntemperatur von 300 °C ermöglicht Folgendes:
- ABS
- ASA
- Nylon / PA
- Nylon-CF / PAHT
- PC-Mischungen
Vermeiden Sie Drucker mit folgenden Eigenschaften:
- PTFE-ausgekleidete Hotends (PTFE zersetzt sich oberhalb von ~245°C)
- Die 260°C-Angabe, die nur Marketingzwecken dient, hält die Temperatur nicht.
Ein Hotend mit stabiler Hochtemperatur bedeutet weniger Störungen und robustere Bauteile.
3. Direktantriebsextruder (Nylonfreundlich)
Nylon ist rutschig, flexibel und hygroskopisch.
Bowdenzüge haben oft folgende Probleme:
- Unterextrusion
- Widersprüche bei der Rücknahme
- Bespannung
Ein Direktantriebsextruder ermöglicht eine präzisere Steuerung, einen besseren Materialfluss und einen zuverlässigeren Nylon-Druck – insbesondere bei PA-CF und PA12.

4. Hochtemperatur-Bauplatte (PEI / strukturiertes PEI / technische Oberfläche)
Bei ABS und Nylon ist eine gute Bauoberfläche fast genauso wichtig wie das Gehäuse selbst.
Suchen:
- Strukturiertes PEI
- Glattes PEI
- Technische Platten (Garolite/FR-4 für Nylon)
- Hochtemperatur-Magnetbasis, die sich bei 110 °C nicht entmagnetisiert.
Vermeiden Sie:
- Billige Glasplatten (schlechte Haftung)
- Schwache Klebstoffe oder Abhängigkeit von Klebestiften
Eine gute Platte bedeutet weniger Hebevorgänge und eine bessere Qualität der unteren Schicht.
5. Reales Kammer-Luftstrommanagement (Kohlefilter optional)
ABS und Nylon setzen wahrnehmbare Dämpfe frei.
Moderne, geschlossene Drucker lösen dieses Problem mit:
- Kontrollierte Luftstromrichtung
- Aktivkohlefiltration
- Optional HEPA-Systeme
Dies eignet sich gut für den Gebrauch in Innenräumen zu Hause und verhindert, dass sich Dämpfe in Ihren Arbeitsbereich ausbreiten.
Bonus: Gefilterter Luftstrom reduziert Temperaturschwankungen → stabilisierte Ausdrucke.


6. Starrrahmen + CoreXY-Bewegungssystem (Sehr empfehlenswert)
Nicht zwingend erforderlich, aber für optimale Ergebnisse:
- CoreXY-Designs bieten schnellere Drucke, flüssigere Bewegungen und eine höhere Genauigkeit.
- Starre Metallrahmen reduzieren das Klingeln und verhindern das Wackeln hoher Nylondrucke.
- Bessere Bewegung → bessere Schichthaftung und Bauteilfestigkeit
Aus diesem Grund dominieren Drucker wie Bambu, QIDI, Creality K2 und Raise3D die Kategorien der geschlossenen Hochtemperatur-Drucker.
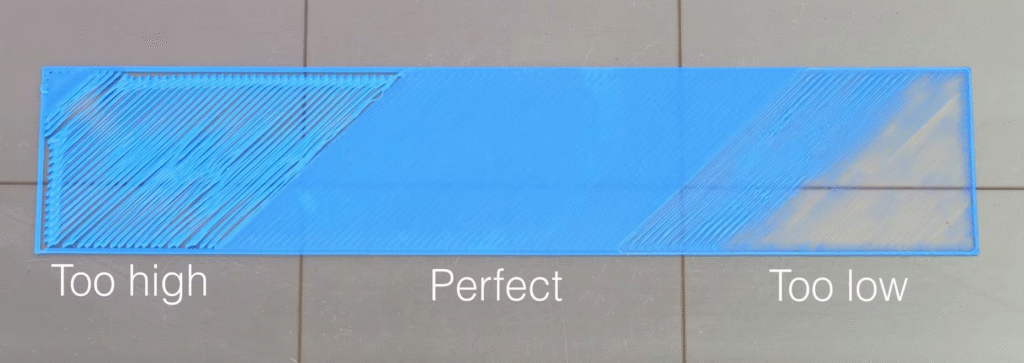
7. Automatische Bettnivellierung + Gute Sensoren für die erste Schicht
Hochtemperaturfilamente vertragen keinerlei Fehler in der ersten Schicht.
Suchen:
- Automatische Netznivellierung
- Sensoren zur Düsenhöhenmessung
- Druck-/optische Assistenten der ersten Schicht
Bambus Lidar, Crealitys ABL und QIDIs Mesh-Leveling helfen Anfängern alle beim Erfolg.
Gute Nivellierung = höhere Erfolgsquote bei ABS/Nylon.
8. Marken-Ökosystem, Firmware und Community-Feedback
Reddit und YouTube offenbaren ein Muster: Nutzer vertrauen Marken, die Folgendes gewährleisten:
- Zuverlässige Firmware-Updates
- Aktive Communities
- Unterstützung bei der Bereitstellung geeigneter Ersatzteile
- Unkomplizierte Abstimmungsanleitung
Bei ABS und Nylon ist die Unterstützung wichtiger, da man es mit höheren Temperaturen, mehr Variablen und höherer Präzision zu tun hat.
Bottom line:
Wenn Sie einen Drucker benötigen, der ABS oder Nylon ohne ständige Überwachung verarbeiten kann, wählen Sie einen, der folgende Eigenschaften aufweist:
✔ Vollständig geschlossen
✔ 260–300 °C Hotend
✔ 100 °C beheiztes Bett
✔ Stabile Kammertemperatur
✔ Direktantrieb
✔ Starrrahmen
✔ Automatische Nivellierung
✔ Gute Unterstützung durch die Gemeinschaft
Die besten geschlossenen Hochtemperatur-3D-Drucker (Auswahl 2026)
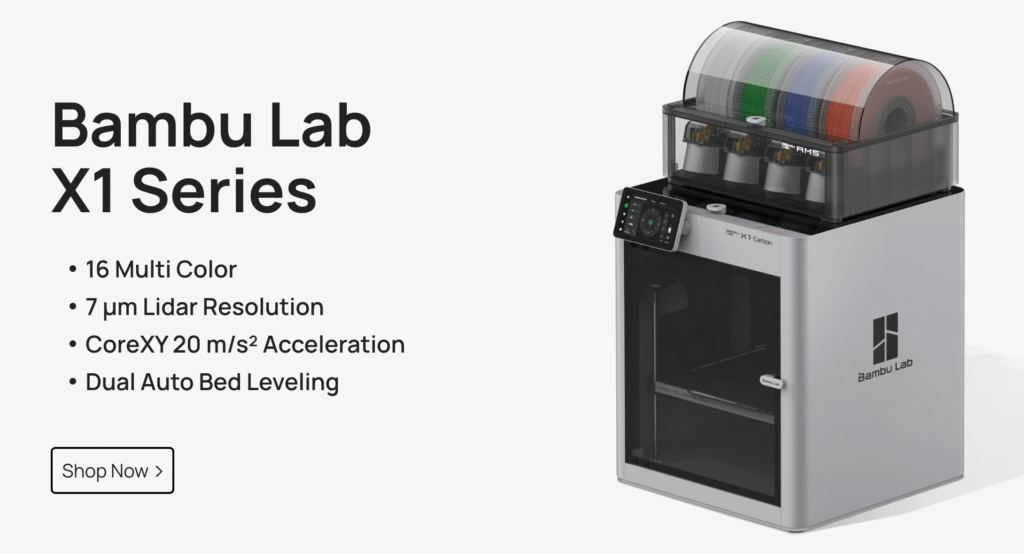
1. Bambu Lab X1-Carbon / P1S Combo – Bester Allrounder für ABS & Nylon
Warum es auffällt
Wenn Sie einen Drucker suchen, der ABS und Nylon mit minimalem Einstellaufwand verarbeitet, ist dieser genau der Richtige. Das Gehäuse ist durchdacht konstruiert, die Kammer bleibt auch bei längeren Druckvorgängen warm, und dank Bambus automatischer Kalibrierung lassen sich Hochtemperaturmaterialien fast genauso einfach verarbeiten wie PLA.
Echte ABS/Nylon-Leistung
- Dank gleichmäßiger Kammertemperaturen und stabiler Luftzirkulation halten ABS-Drucke extrem gut.
- Nylon- und Nylon-CF-Profile sind von Haus aus zuverlässig; viele Bastler auf Reddit verwenden X1C für Vorrichtungen, Halterungen und RC-Teile.
- Minimale Eckhebung dank warmer Gehäusekonstruktion + PEI-Platte.
- Bessere Schichthaftung im Vergleich zu offenen Druckern durch kontrollierte Wärmespeicherung.
Schlüsselspezifikationen
- Düse: 300°C
- Bett: 110°C
- Kammer: Passiv, aber effektiv (35–45 °C je nach Druck und Raum)
- Build-Volumen: ~256 × 256 × 256 mm
- Materialien: ABS / ASA / PETG / PA / PA-CF / PC-Mischungen
Vorteile
- Echtes „Plug-and-Play“-Erlebnis mit ABS und Nylon
- Ausgezeichnete PEI-Haftung
- Fast CoreXY
- Sehr leistungsstarke automatische Kalibrierung (Düse, Durchfluss, Vibration, Lidar-Erstschicht beim X1C)
- Große Community-Unterstützung, stabile Firmware-Updates
Nachteile
- Die Kammer wird nicht aktiv beheizt (für die meisten Anwender jedoch ausreichend für ABS/ASA/PA).
- Das Bambu-Ökosystem ist weitgehend geschlossen (Düse und Teile sind firmeneigen).
Bestens geeignet für:
Für alle, die ABS/Nylon ohne den damit verbundenen Aufwand wollen – vom Anfänger bis zum fortgeschrittenen Anwender.
Ideal für Heimanwender, ambitionierte Hobbyanwender und Produktentwickler.
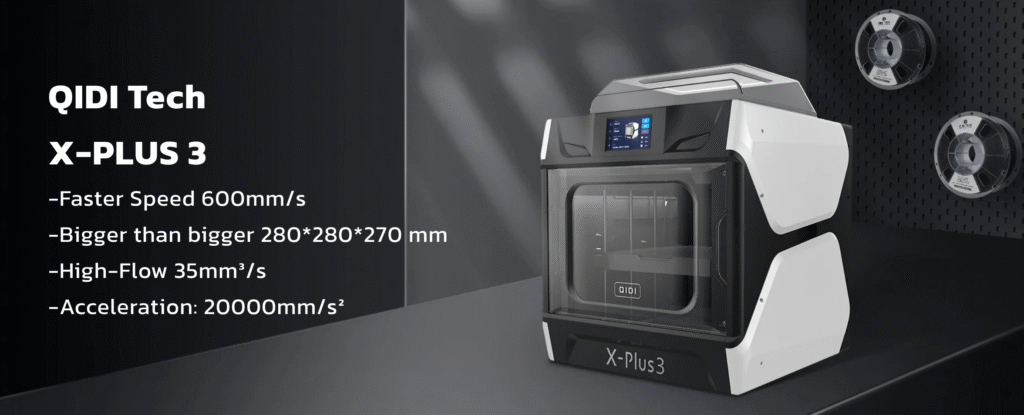
2. QIDI X-Plus 3 / X-Max 3 – Optimal für Nylon, PA-CF und technische Werkstoffe
Warum es auffällt
QIDI ist auf Reddit ein Favorit für technische Filamente.
Im Vergleich zu Bambu bieten die neueren geschlossenen Drucker von QIDI heißere Kammern, eine bessere Wärmespeicherung und eine extrem stabile Hochtemperaturleistung , insbesondere für PA12, PAHT und kohlenstofffaserverstärktes Nylon.
Viele professionelle Hersteller bezeichnen die X-Plus 3/X-Max 3 als „Arbeitspferde unter den Nylonmaschinen“.
Echte ABS/Nylon-Leistung
- Hervorragende Nylon/PA-CF-Qualität mit nahezu keinem Verzug
- Höhere Kammerwärme als bei Bambus → stärkere Schichthaftung
- Ideal für große Funktionsteile, Halterungen, Befestigungselemente
- Zuverlässige, hochtemperaturbeständige Bauplatten, sehr plan
- Besser als die meisten Drucker für reine Ingenieurskunst Filamente
Schlüsselspezifikationen
- Düse: 350°C
- Bett: 120°C
- Kammer: 50–60 °C passiv, hochisolierend
- Build-Volumen:
- X-Plus 3: 280 × 280 × 270 mm
- X-Max 3: 325 × 325 × 315 mm
- Materialien: ABS / ASA / PA / PA-CF / PC / PEI-Mischungen
Vorteile
- Die stabilste Hochtemperaturleistung in dieser Preisklasse
- Wirklich hervorragende Ergebnisse mit Nylon/CF
- Geräumiges Gehäuse, ideal für größere Teile
- Für technische Kunststoffe ist es „industrieller“ als Bambu.
- Sehr gutes Preis-Leistungs-Verhältnis im Vergleich zu Raise3D
Nachteile
- Nicht so schnell oder automatisiert wie Bambu
- Firmware/Benutzeroberfläche wirkt eher funktional
- Größere Stellfläche
Bestens geeignet für:
Kleinunternehmen, Prototypenlabore, RC-Modellbauer, Robotikteams – alle, die robuste Nylon/PA-CF-Drucke mit minimalem Aufwand wünschen.
Anmerkung für 2026: QIDI hat seine Hochtemperatur-Produktlinie seitdem erweitert. Der Plus 4 verfügt über eine aktiv beheizte Kammer (ca. 55–65 °C) und ein 370 °C heißes Hotend in einem CoreXY-Gehäuse. Der günstigere Q1 Pro bietet ebenfalls eine aktive Heizkammer zu einem niedrigeren Preis. Der X-Plus 3 und der X-Max 3 sind weiterhin erhältlich und nach wie vor die beste Wahl, wenn Sie ausschließlich mit Nylon und PA-CF arbeiten. Wer heute einen neuen QIDI kaufen möchte, sollte sich zunächst den Plus 4 ansehen.
3. Flashforge Adventurer 5M Pro – Beste Budget-Option im Gehäuse

- 600 mm/s Geschwindigkeit & CoreXY-Struktur – Dank eines Vollmetall-CoreXY-Rahmens und einer Beschleunigung von 20,000 mm/s² erreicht das Adventurer 5M Pro Geschwindigkeiten von bis zu…
- Schnellwechseldüse in 3 Sekunden & automatische Nivellierung – Ausgestattet mit einem werkzeuglosen Schnellwechselmechanismus für die Düse, der einen mühelosen Düsenwechsel in nur 3 Sekunden ermöglicht…
- Doppeltes Filtrationssystem & geräuscharmes Gehäuse – Ausgestattet mit einem integrierten doppelten Filtrationssystem und einer vollständig geschlossenen Kammer, um einen sauberen Druck zu gewährleisten…
- Hochtemperatur-Extruder (280 °C) & breite Materialkompatibilität – Mit einer maximalen Düsentemperatur von 280 °C und einem auf 110 °C beheizten Druckbett druckt er zuverlässig…
- Intelligente Kamera & mobile Steuerung – Ausgestattet mit einer integrierten Kamera für Echtzeitüberwachung und Zeitraffer-Videoerstellung. Fortschritt überwachen, anpassen…
Warum es auffällt
Dieses Modell wird man überall in Diskussionen über ABS für Anfänger sehen.
Es handelt sich nicht um eine Premium-Kammermaschine mit hoher Wattzahl – aber sie erfüllt die grundlegenden Anforderungen: vollständige Umschließung, einigermaßen stabile Temperaturen, einfache Bedienung und saubere ABS-Ergebnisse zu einem Preis, der unter dem der meisten CoreXY-Maschinen liegt.
Echte ABS/Nylon-Leistung
- ABS-Drucke sind sauber und weisen deutlich weniger Verzug auf als offene Drucker.
- Nylon funktioniert, aber besser bei trockener Wäsche und niedrigeren Drehzahlen.
- Ideal für Einsteiger oder preisbewusste Nutzer, die einen geschlossenen Druckservice wünschen.
Schlüsselspezifikationen
- Düse: 280°C
- Bett: 110°C
- Kammer: Passive Gehäuse
- Build-Volumen: 220 × 220 × 220 mm
Vorteile
- Ausgezeichnetes Preis-Leistungs-Verhältnis
- Einfache Einrichtung, anfängerfreundlich
- Gut für ABS/ASA
- Geringer Platzbedarf
Nachteile
- Begrenzt auf Nylon-CF
- Langsamere Geschwindigkeiten
- Kleineres Bauvolumen als bei Mittelklassemodellen
Bestens geeignet für:
Für preisbewusste Nutzer, Studenten, Schulklassen oder Anfänger, die einen sicheren und praktischen ABS-Druck wünschen , ohne mehr auszugeben.
Seit der Veröffentlichung dieses Ratgebers hat sich der Elegoo Centauri Carbon zu einer weiteren empfehlenswerten Marke im Budgetbereich entwickelt. Es handelt sich um einen vollständig geschlossenen CoreXY-Drucker, der ABS gut verarbeitet und für rund 300 US-Dollar erhältlich ist. Die Nachteile sind die etwas schwächere Innenbeleuchtung, die unzuverlässige Kameraübertragung und einige Probleme mit dem Start-G-Code. Der Flashforge ist nach wie vor die komfortablere und einsteigerfreundlichere Wahl. Wer jedoch mehr Leistung für sein Geld erwartet, sollte den Centauri Carbon als Vergleich heranziehen.
4. Creality K2 Plus – Bester geschlossener Großformat-ABS/Nylon-Drucker

- Mehrfarbendruck mit CFS: Das K2 Plus Combo-Set enthält den K2 Plus 3D-Drucker und ein CFS (Color Filament System). Das CFS verfügt über vier Steckplätze zur gleichzeitigen Aufnahme verschiedener Filamentfarben. Mit…
- Extrem hohe Geschwindigkeit und Präzision: Erzielen Sie eine unglaubliche Druckgeschwindigkeit von 600 mm/s mit einer Beschleunigung von bis zu 30,000 mm/s² bei gleichzeitig feinsten Details mit einer Präzision von 0.05 mm. Trotz seiner Geschwindigkeit…
- Großzügiger Bauraum: Mit einem Druckbereich von 350 × 350 × 350 mm können Sie große Modelle, komplexe Designs oder mehrere Teile in einem Druckvorgang erstellen. Der Rahmen aus Aluminiumlegierung in Luftfahrtqualität gewährleistet Stabilität für…
- Intelligentes Filamentmanagement: Die mitgelieferte CFS-Einheit ermöglicht den automatischen Filamentwechsel zwischen vier verschiedenen Farben. Sie bietet außerdem eine luftdichte Aufbewahrung und Trocknung, um die Filamente in optimalem Zustand zu halten…
- KI-Automatisierung und -Überwachung der nächsten Generation: Ausgestattet mit zwei KI-Kameras und 18 Sensoren überwacht das System aktiv Düse und Druckkammer und erkennt Spaghetti-Fehler, Materialflussungleichmäßigkeiten und…
Warum es auffällt
Der K2 Plus bietet etwas Seltenes in diesem Segment: einen modernen CoreXY mit großem Bauraum und geschlossenem Gehäuse , geeignet für große ABS/ASA-Teile, Cosplay-Teile, Roboterrahmen oder Kleinserienfertigung.
Das aktualisierte Hochtemperatur-Gehäuse ermöglicht eine deutlich bessere Verarbeitung von ABS/ASA/Nylon als ältere Creality-Maschinen.
Echte ABS/Nylon-Leistung
- Hervorragende Kammerstabilität dank größerer Oberfläche + Umhüllung
- Gut geeignet für lange, hohe Bauteile (reduzierte Rissbildung in der Mitte)
- Die CoreXY-Bewegung verbessert die Schichtkonsistenz bei größeren Drucken.
- Großartige Leistung bei großflächigen ABS-Arbeiten
Schlüsselspezifikationen
- Düse: 300°C
- Bett: 110°C
- Kammer: Eingeschlossene, stabile passive Wärme
- Build-Volumen: 350 × 350 × 350 mm
Vorteile
- Enormes Bauvolumen
- Moderner Rahmen, steifes Bewegungssystem
- Ideal für große ABS-Teile
- Günstigerer Preis als industrielle Alternativen
Nachteile
- Für große ABS-Arbeiten ist eine ausreichende Belüftung erforderlich.
- Nicht so „automatisch“ wie Bambu
Bestens geeignet für:
Hersteller, die große ABS- oder Nylon-Teile drucken – Cosplay, Robotik, Funktionsprototypen, Vorrichtungen.
5. Raise3D E2CF – Ideal für Kleinunternehmen und die Produktion von Nylon-CF in Produktionsqualität
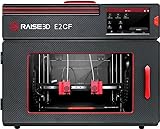
- Der E2CF verfügt über Slicing-Profile, die von unseren Ingenieuren in ideaMaker wiederholt getestet und verifiziert wurden.
- Duales IDEX-Direktantrieb-Extrusionssystem, entwickelt für den Druck von kohlenstofffaserverstärktem Filament
- Großes Bauvolumen – Einzeln: 13″ × 9.4″ × 9.4″ Doppelt: 11.6″ × 9.4″ × 9.4″
- Maximale Düsentemperatur: 300ºC
- Flexible, abnehmbare Stahl-Bauplatte mit einer maximalen Temperatur von 110ºC
Warum es auffällt
Raise3D ist Marktführer im Bereich der professionellen Produktion nach dem Motto „Drucken und Verkaufen“.
Das E2CF ist speziell für Carbonfaser-Nylon optimiert – steifer Rahmen, duales IDEX-System und stabile Kammertemperaturen.
Unternehmen entscheiden sich dafür, weil es den ganzen Tag mit minimalen Ausfällen läuft.
Echte ABS/Nylon-Leistung
- Hervorragende PA12-CF-, PAHT-CF- und technische Werkstoffe
- Das Gehäuse hält die Temperatur auch über lange Druckzyklen konstant.
- Professionelle Oberflächenbeschaffenheit und Maßgenauigkeit
- Entwickelt für Wiederholgenauigkeit statt für Geschwindigkeit
Schlüsselspezifikationen
- Düse: 300°C
- Bett: 110°C
- Kammer: Vollständig geschlossen, isoliert
- Build-Volumen: 330 × 240 × 240 mm (IDEX)
- Materialien: PA12-CF, PAHT-CF, ABS, ASA
Vorteile
- Echte professionelle Zuverlässigkeit
- Doppelextrusion (IDEX)
- Am besten geeignet für produktionsreifes Nylon-CF
- Vertraut in Druckereien und Ingenieurlaboren
Nachteile
- Teuer
- Langsamer als die Konkurrenz von CoreXY
- Industrielles Ökosystem (weniger anfängerorientiert)
Bestens geeignet für:
Kleinunternehmen, Ingenieurteams und alle, die funktionale Teile aus Kohlenstofffaser-Nylon verkaufen.
Vergleichstabelle (Eigenschaften von ABS und Nylon)
| Drucker | Kammertyp | Max. Düsentemperatur | Maximale Betttemperatur | Reale Kammertemperatur (typisch) | Bauvolumen | ABS-Zuverlässigkeit | Zuverlässigkeit von Nylon/PA-CF | Für wen? |
|---|---|---|---|---|---|---|---|---|
| Bambu Lab X1-Carbon / P1S Combo | Vollständig geschlossene, passive Wärme | 300°C | 110°C | ~35–45°C | 256 × 256 × 256 mm | ★★★★★ Stabil, geringe Verformung | ★★★★☆ Gut geeignet für CF | Bestes Gesamtpaket / Plug-and-Play |
| QIDI X-Plus 3 | Vollständig geschlossen, isoliert | 350°C | 120°C | ~45–60°C | 280 × 280 × 270 mm | ★★★★★ Ausgezeichnet | ★★★★★ Erstklassig | Ideal für Nylon und technische Filamente |
| QIDI X-Max 3 | Vollständig geschlossen, isoliert | 350°C | 120°C | ~45–60°C | 325 × 325 × 315 mm | ★★★★★ Ausgezeichnet | ★★★★★ Ideal für große PA-CF-Systeme | Größere Ingenieurprojekte |
| Flashforge Adventurer 5M Pro | Vollständig geschlossen, passiv | 280°C | 110°C | ~30–35°C | 220 × 220 × 220 mm | ★★★★☆ Zuverlässig für ABS | ★★★☆☆ Für einfache Nylonarten geeignet | Beste Budget-Option mit geschlossenem Gehäuse |
| Creality K2 Plus (im Lieferumfang enthalten) | Vollständig geschlossen | 300°C | 110°C | ~35–45°C | 350 × 350 × 350 mm | ★★★★☆ Stark | ★★★★☆ Gut geeignet für PA/PA-CF | Am besten großformatig geschlossen |
| Raise3D E2CF | Vollständig geschlossen, isoliert | 300°C | 110°C | ~45–55°C | 330×240×240 mm (IDEX) | ★★★★★ Industriestandard | ★★★★★ Das Beste für PA-CF | Kleinunternehmen / Produktion |
Wichtige Beobachtungen
QIDI (X-Plus 3/X-Max 3) ist dank seiner heißeren Kammer und des 350°C heißen Hotends unübertroffen für Nylon und Carbonfaser-Nylon .
• Bambu X1C/P1S ist am einfachsten zu verarbeiten – das beste „ABS-ähnliche PLA“-Erlebnis.
• Die Flashforge A5M Pro ist die einzige wirklich preisgünstige geschlossene Maschine, die für ABS empfehlenswert ist.
• Creality K2 Plus ist die eindeutige Wahl für alle, die große ABS/Nylon-Teile zu einem vernünftigen Preis benötigen.
• Die Raise3D E2CF ist eine eigenständige CF-Nylon- Maschine für den kommerziellen Einsatz in der Produktion .
Leistungstests: Worauf es bei ABS und Nylon wirklich ankommt
Die meisten Datenblätter sehen beeindruckend aus, aber der ABS/Nylon-Druck wird nur in drei realen Tests auf seine Leistungsfähigkeit geprüft.
Dieser Abschnitt hilft Ihnen zu verstehen, warum manche Drucker anderen überlegen sind.
1. Verformungstest – Große, flache ABS-Platte
Dies ist der klassische ABS-Foltertest:
Ein großes, flaches Rechteck mit scharfen Ecken zeigt, ob die Kammer und die Haftung des Druckbetts stabil sind.
Was passiert bei schwachen Setups?
- Ecken heben sich an
- Kanten rollen sich auf
- Im mittleren bis unteren Bereich entstehen Risse.
Warum geschlossene Hochtemperaturdrucker die Nase vorn haben:
- Wärmere Kammer = langsamere Abkühlung
- Geringere thermische Kontraktion = sauberere untere Schichten
- PEI + stabile Wärme = kein Heben
Spitzenreiter: QIDI X-Plus 3 / X-Max 3, Bambu P1S/X1C
2. Nylon-Besaitungs- und Feuchtigkeitskontrolltest
Nylon ist hygroskopisch – es saugt schnell Feuchtigkeit auf und wird faserig. Durch sorgfältiges Trocknen und Lagern bleibt es bedruckbar.
Was ein guter Drucker benötigt:
- Direktantriebsextruder mit präziser Rückzugsfunktion
- Hohe, stabile Düsentemperaturen
- Gleichmäßiger Filamentweg
- Gleichmäßige Kammerwärme
Was man bei schlechten Setups sieht:
- Schwere Besaitung
- Uneinheitliche Schichten
- Schwache Schichthaftung
Spitzenreiter: QIDI, Raise3D, Bambu X1C (ausgezeichnete Durchflusskalibrierung)
3. Schichthaftungstest – Hoher ABS/Nylon-Turm
Hohe Drucke zeigen an, ob die Kammer warm bleibt.
Gute Drucker zeigen:
- Glatte Wände
- Keine Risse oder Brüche in der mittleren Höhe
- Solide mechanische Festigkeit
Fehlerhafte Drucker zeigen:
- Horizontale Risse
- Schichttrennung
- Verformung in mittlerer Höhe
Top-Performer: QIDI (Bester), Raise3D, Bambu X1C/P1S
Einfache Endantwort
- Beste Gesamtbewertung: Bambu X1-Carbon
- Am besten geeignet für Nylon/PA-CF: QIDI X-Plus 3 / X-Max 3
- Bestes Budget: Adventurer 5M Pro
- Bester großer ABS-Drucker: Creality K2 Plus
- Ideal für Unternehmen: Raise3D E2CF
Häufig gestellte Fragen
Können die Drucker von Bambu Lab ABS und Nylon drucken?
Ja.
Sowohl der P1S als auch der X1-Carbon verarbeiten ABS, ASA und Nylon zuverlässig dank ihrer geschlossenen Bauweise, der effektiven Luftstromregulierung, der stabilen Betttemperaturen und der guten Werkseinstellungen. Obwohl die Druckkammer nicht aktiv beheizt wird, berichten Anwender übereinstimmend von sehr geringem Verzug und hohen Erfolgsraten bei typischen ABS/ASA- und sogar Nylon/PA-CF-Drucken.
Wenn Sie für PA12 oder PAHT sehr hohe Kammertemperaturen benötigen, sind QIDI oder Raise3D immer noch besser geeignet.
Benötige ich wirklich ein Gehäuse zum Drucken von ABS?
Wenn Sie beständige Ergebnisse wünschen – ja.
ABS schrumpft beim Abkühlen schnell, daher haben Open-Frame-Drucker damit zu kämpfen:
- Eckanhebung
- Rissige Wände
- Frakturen in mittlerer Höhe
Ein Gehäuse sorgt für stabile Temperaturen und verhindert Zugluft, was für erfolgreiche ABS-Drucke unerlässlich ist.
Welche Kammertemperatur ist ideal für ABS und Nylon?
- ABS / ASA: Kammertemperatur ~40–50°C
- Nylon / PA-CF: Kammertemperatur ~45–60°C
Nicht immer ist eine aktive Heizung erforderlich – ein gut abgedichteter Behälter mit einem 100–110 °C heißen Bett erreicht diese Temperaturen oft von selbst.
Ist ASA einfacher zu drucken als ABS?
Ja.
ASA ist im Grunde „UV-beständiges ABS mit weniger Stimmungsschwankungen“.
Es verzieht sich weniger und riecht weniger, was es zu einer großartigen Alternative macht, wenn man eine hohe Strapazierfähigkeit im Außenbereich wünscht, ohne die Nachteile von ABS in Kauf nehmen zu müssen.
Kann ich ein Gehäuse an einen nicht geschlossenen Drucker für ABS anbringen?
Es hilft, aber es ist nicht perfekt.
Ein selbstgebautes Gehäuse verbessert die Chancen auf ABS, aber:
- Entwürfe sickern immer noch durch
- Die Heizleistung des Bettes ist manchmal unzureichend.
- Manche elektronische Geräte vertragen keine eingeschlossene Wärme.
- Die Kammertemperaturen sind uneinheitlich.
Für gelegentliches ABS ist es ausreichend; für regelmäßiges ABS oder Nylon ist ein speziell dafür entwickelter, geschlossener Drucker deutlich zuverlässiger. Sie möchten lieber einen bereits vorhandenen Drucker in ein Gehäuse einbauen? Das ist eine der lohnenswerten Verbesserungen.
Benötige ich ein 300°C heißes Hotend zum Drucken von ABS oder Nylon?
- ABS: Düse 230–250 °C ist ausreichend, aber etwas Spielraum nach oben ist hilfreich.
- Nylon: Viele Mischungen benötigen 250-280 ° Cund PA12/PAHT fordern oft 280-300 ° C.
Ein bis 300°C ausgelegtes Ganzmetall-Hotend gewährleistet Stabilität und verhindert PTFE-Schäden.
Ist das Bedrucken von Innenräumen mit ABS sicher?
ABS setzt wahrnehmbare Dämpfe und ultrafeine Partikel frei.
Die Verwendung folgender Begriffe ist sicher :
- Ein vollständig geschlossener Drucker
- Ein Kohlefilter
- Grundlegende Raumlüftung
Wenn die Luftqualität ein Problem darstellt, könnten ASA oder PETG bessere Alternativen sein.
Ist Nylon schwieriger zu bedrucken als ABS?
Es ist anders – nicht schwieriger.
Nylon ist:
- Flexibler
- Temperaturempfindlicher
- Extrem feuchtigkeitsempfindlich
- Lässt sich leichter bespannen, wenn es nass ist.
- Stärker im Heißdruck und stabil
Mit einer guten Kapselung und trockenem Filament lässt sich Nylon sehr gut verarbeiten. Die Schwierigkeit besteht darin, es vorher zu trocknen. Hier erfahren Sie, was ein 70 °C heißer Vier-Spulen-Trockner für Nylon bewirkt.
Welches technische Filament lässt sich am einfachsten drucken?
ASA – es besitzt fast die gesamte Festigkeit von ABS, verzieht sich aber weniger.
Danach:
PETG → ABS → Nylon → Nylon-CF → PC → PEI-Mischungen (von der einfachsten zur härtesten).
Welche Bauplatte eignet sich am besten für ABS und Nylon?
- ABS: Texturiertes PEI oder glattes PEI bei 100–110 °C
- Nylon: Garolite (FR-4), strukturiertes PEI oder Klebestift auf PEI
Nylon neigt dazu, auf manchen Oberflächen zu stark zu haften – Garolite ist die sicherste Wahl.
Welcher ist der beste Budget-Drucker für ABS?
Flashforge Adventurer 5M Pro.
Vollständiges Gehäuse, gute Temperaturen, anfängerfreundlich und die beste ABS-Leistung im Niedrigpreissegment.
Reduzieren geschlossene Drucker den Geräuschpegel?
Ja – und zwar dramatisch.
Die Gehäusewände absorbieren mechanische Geräusche und Luftströmungsgeräusche, wodurch geschlossene Modelle wesentlich leiser sind als offene Drucker, insbesondere bei hohen Geschwindigkeiten.
Welcher geschlossene Drucker bietet insgesamt die beste Nylonleistung?
QIDI X-Plus 3 / X-Max 3 für die meisten Benutzer.
Raise3D E2CF für CF-Nylon in der kommerziellen Produktion