- Kurz gesagt: In Cura kann die Schichthöhe an der Z-Achse nicht geändert werden. Version 5.13 enthält keine Einstellungen, Plugins oder Nachbearbeitungsskripte, die die Schichthöhe während des Druckvorgangs ändern. Die Schichthöhe ist ein globaler Wert für die gesamte Bauplattform, und die Einstellungen des Slicers kennzeichnen sie als nicht objektspezifisch anpassbar. Es gibt jedoch zwei Möglichkeiten, dies zu erreichen: einen Slicer mit einem Höhenbereichsmodifikator oder das zweimalige Slicen und anschließende Zusammenfügen des G-Codes.
- Curas eigene Definitionsdatei markiert
layer_heightassettable_per_mesh: falseDieser eine Parameter ist der Grund, warum er in den modellspezifischen Einstellungen nie angezeigt wird. - Adaptive Layers passt die Schichthöhe an die Oberflächenneigung an, nicht an die Höhe. Für die meisten Anwender löst es dennoch das zugrundeliegende Problem.
- Cura passt Geschwindigkeit, Temperatur, Materialfluss, Lüftergeschwindigkeit und Filamentrückzug bei einer bestimmten Z-Position automatisch an und pausiert oder wechselt das Filament an dieser Stelle. Außerdem zählt es die Schichten ab null, was Benutzer von Bambu Studio oder PrusaSlicer zunächst verwirren kann.
- Das von KI-Chatbots empfohlene „Height Range Modifier plugin for Cura“ existiert nicht.
Falls Sie hierher gelangt sind, nachdem Sie jedes einzelne Feld im Qualitätsmenü durchsucht haben, hier die Kurzfassung: Es ist nicht möglich, und es ist nicht Ihre Schuld, dass Sie die Einstellung übersehen haben.
Sie haben wahrscheinlich bereits drei Dinge versucht. Die Einstellungen für Überlappungen werden nie als Layerhöhe angezeigt. Das Aufteilen des Modells in zwei Objekte ändert nichts. ChangeAtZ hat überhaupt kein Feld für die Layerhöhe.
Diese Einstellung existiert nicht. Die ähnlichsten Funktionsanfragen befinden sich seit 2020 im Issue-Tracker von Cura, und diejenige, die am ehesten passte, wurde als nicht geplant geschlossen.
Dieser Leitfaden erklärt Ihnen den Grund, der im Quellcode von Cura selbst ersichtlich ist, und zeigt Ihnen die drei funktionierenden Wege auf, geordnet nach ihrem Aufwand. Außerdem erfahren Sie, welche Änderungen Cura bei einem bestimmten Z-Wert vornimmt, denn diese Liste ist länger, als die meisten annehmen.
Inhaltsverzeichnis
- Die kurze Antwort: Die Schichthöhe kann in Cura nicht an der Z-Achse geändert werden.
- Warum die vier offensichtlichen Lösungen allesamt in einer Sackgasse enden
- Route 1 (Einfachste): Adaptive Schichten lösen wahrscheinlich Ihr eigentliches Problem
- Route 2 (5 Minuten): Verwenden Sie einen Gemüsehobel mit Höhenverstellmöglichkeit
- Route 3 (Fortgeschritten): Zweimal schneiden und den G-Code zusammenfügen
- Was Cura bei einer bestimmten Z-Z-Zahl verändern kann
- Wie dünn kann man tatsächlich sein?
- FAQ
Die kurze Antwort: Die Schichthöhe kann in Cura nicht an der Z-Achse geändert werden.
Cura 5.13 bietet keine native Möglichkeit, die Schichthöhe bei einer bestimmten Z-Höhe oder Schichtnummer zu ändern. Ein Druck, eine feste Schichthöhe, bis zum Anschlag.
Zwei Personen, die es wissen müssten, haben dies bestätigt. Hier ist ahoeben, auch bekannt als fieldOfView, der viele der Plugins schreibt, die Cura-Nutzer letztendlich installieren, und der die Frage direkt beantwortet :
„Cura bietet keine Funktion, mit der das einfach möglich ist. Sie müssten die G-Code-Dateien manuell mischen.“
Und ein Forenmoderator antwortete auf einen Thread, in dem genau diese Frage gestellt wurde: „Das ist in Cura derzeit nicht möglich.“
Beachten Sie, was ahoeben offen lässt. Das manuelle Mischen von G-Code ist der unten beschriebene Weg 3, und es funktioniert. Cura fehlt eine Einstellung, die dies automatisch erledigt.
Sie können das selbst überprüfen, ohne sich auf die Aussage anderer zu verlassen. Cura liefert eine Datei mit dem Namen fdmprinter.def.json Das definiert alle Einstellungen im Slicer. Ich habe es aus dem Repository heruntergeladen und gelesen. layer_height Eintrag:
"settable_per_mesh": false
"settable_per_extruder": false
Diese beiden Flags legen fest, ob eine Einstellung auf ein einzelnes Objekt anstatt auf die gesamte Bauplatte angewendet werden kann. Beide sind auf „false“ gesetzt. In Cura 5.13 ist die Schichthöhe ein globaler Wert für alle Objekte auf der Bauplatte.
Es gab Anfragen. Problem Nr. 7488 , „Benutzerdefinierte Schichthöhe in den Modelleinstellungen“, ist seit April 2020 offen. Problem Nr. 9873 , „Adaptive Schichten als Schichteinstellung“, wurde 2021 eröffnet und 2023 als nicht geplant geschlossen. Beide Probleme haben bisher keine Funktion hervorgebracht.
Das hat teilweise mit Geometrie zu tun. ahoeben wies im selben Thread darauf hin, dass Cura nicht einen Teil einer Schicht in einer Höhe und einen anderen Teil eine halbe Schicht höher drucken kann, da die nächste Schicht mit dem bereits Gedruckten kollidieren würde. Das schließt aus, zwei Objekten auf einer Druckplatte unterschiedliche Schichthöhen zuzuweisen.
Das Stapeln zweier Schichthöhen nacheinander auf einem einzelnen Modell ist ein einfacheres Problem. Cura hat es einfach nie implementiert. Jede Platte erhält eine Z-Leiter.
Auf einen Blick: Welche Schneidemaschinen können das?
| Hobel | Schichthöhe bei einem festgelegten Z-Wert | Pause oder Filamentwechsel in einer Schicht | Geschwindigkeit, Temperatur, Durchfluss bei Z |
|---|---|---|---|
| UltiMaker Cura 5.13 | Nein | Ja | Ja (ChangeAtZ) |
| PrusaSlicer | Ja (Höhenbereichsmodifikator) | Ja | Ja |
| Wangenschneider | Ja (Höhenbereichsmodifikator) | Ja | Ja |
| Bambu Studio 2.01 | Ja (Höhenbereichsmodifikator) | Ja | Ja |
| Simplify3D | Ja | Ja | Ja |
Warum die vier offensichtlichen Lösungen allesamt in einer Sackgasse enden
Vier Dinge scheinen zu funktionieren. Jedes einzelne schlägt aus einem anderen Grund fehl, und keiner dieser Gründe lässt sich durch eine Einstellung beheben.
Adaptive Schichten variieren die Höhe anhand der Hangneigung, nicht anhand der Höhe.
Adaptive Layers analysiert die Neigung der Modelloberfläche und reduziert die Schichtdicke an flachen Stellen. Es gibt kein Konzept wie „Start bei 5 mm“. Selbst die Einstellung „Topografiegröße“, die wie ein Höhenschwellenwert klingt, misst den horizontalen Abstand zwischen den Kanten benachbarter Schichten.
Diese Diskrepanz führt zu einer häufigen Beschwerde. Ein Nutzer berichtete: „Ich habe versucht, die adaptive Schichtfunktion zu verwenden, aber sie verwendet für den gesamten Druck die gleiche Schichthöhe.“ Bei einem Modell mit vertikalen Wänden ist das genau der Fall, da keine Neigung vorhanden ist, auf die reagiert werden könnte.
Jahre nach der Auslieferung ist es immer noch unter „Experimentell“ eingeordnet.
Die Schichthöhe wird in den Modelleinstellungen nicht aufgeführt.
Nur markierte Einstellungen settable_per_mesh: true Sie erscheint in den Modelleinstellungen, demselben Bedienfeld, das Sie über die Einstellungen zum Ändern von Überlappungen erreichen. Die Ebenenhöhe ist deaktiviert, daher wird sie auch durch Scrollen nicht angezeigt.
Eine benachbarte Einrichtung schafft es auf die Liste, und hier beginnt ein Teil der Verwirrung:
| Cura-Einstellung | settable_per_mesh | Was das für Sie bedeutet |
|---|---|---|
layer_height (Schichthöhe) | false | Wird in den modellspezifischen Einstellungen nie angezeigt. |
layer_height_0 (Anfangsschichthöhe) | false | Ebenfalls ein Wert für den gesamten Teller |
infill_sparse_thickness (Dicke der Füllschicht) | true | Kann pro Objekt eingestellt werden, betrifft nur die Füllung |
Die Füllschichtdicke wird objektbezogen festgelegt, da sie in exakten Vielfachen der tatsächlichen Schichthöhe gestapelt wird. Die Düse fährt weiterhin dieselbe Z-Achse ab, überspringt aber beim Füllen einige Sprossen.
Das Aufteilen des Modells in zwei Objekte ändert nichts.
Die Schichthöhe ist eine Eigenschaft der Bauplatte. Objekte erhalten keine eigene Schichthöhe. Zwei Objekte auf derselben Platte teilen sich dennoch eine Z-Achse und erhalten daher identische Schichten.
Ein Reddit-Nutzer, der es ausprobiert hat, schrieb: „Ich habe versucht, das Objekt in zwei separate Modelle aufzuteilen (man kann trotzdem keine zwei verschiedenen Ebenenhöhen einstellen??)“. Die beiden Fragezeichen haben in diesem Satz eine wichtige Funktion.
ChangeAtZ-Bearbeitungen haben den G-Code abgeschlossen.
ChangeAtZ wird nach dem Slicen auf den G-Code angewendet. Zu diesem Zeitpunkt wurden die XY-Konturen und Extrusionswerte bereits anhand fester Z-Ebenen berechnet. Da kein Modell mehr neu gesliced werden muss, kann das Skript nur noch bereits vorhandene Werte überschreiben.
GregValiant, ein regelmäßiger Experte im Ultimaker-Forum, zog die Grenze, als jemand nach zusätzlichen Deckschichten mitten in einem Modell fragte: „'Deckschichten hinzufügen' ist keine Option. Wie die meisten Dinge müssen sie im Modell vorhanden sein.“
Die Schichthöhe fällt in dieselbe Kategorie. Sie wird beim Schneiden festgelegt und mitgebacken.
Das nicht existierende Plugin
Eine Sackgasse ergibt sich durch die Hilfe einer KI. Ein Reddit-Nutzer berichtete, dass ChatGPT ihm mitgeteilt habe, es gäbe ein Plugin namens „Height Range Modifier“ für Cura, das er aber „einfach nicht finden kann“.
Sie konnten es nicht finden, weil es nicht existiert. Der Cura Marketplace führt es nicht. Der Funktionsname ist real und gehört zu einer anderen Gruppe von Slicern, die weiter unten beschrieben wird.
Solche Tricks kommen bei Slicern häufiger vor, als man denkt. OrcaSlicer begrenzt die Beschleunigungseinstellungen des Ender 3 stillschweigend auf ein Maximum, das die meisten Besitzer nie zu Gesicht bekommen.
Route 1 (Einfachste): Adaptive Schichten lösen wahrscheinlich Ihr eigentliches Problem
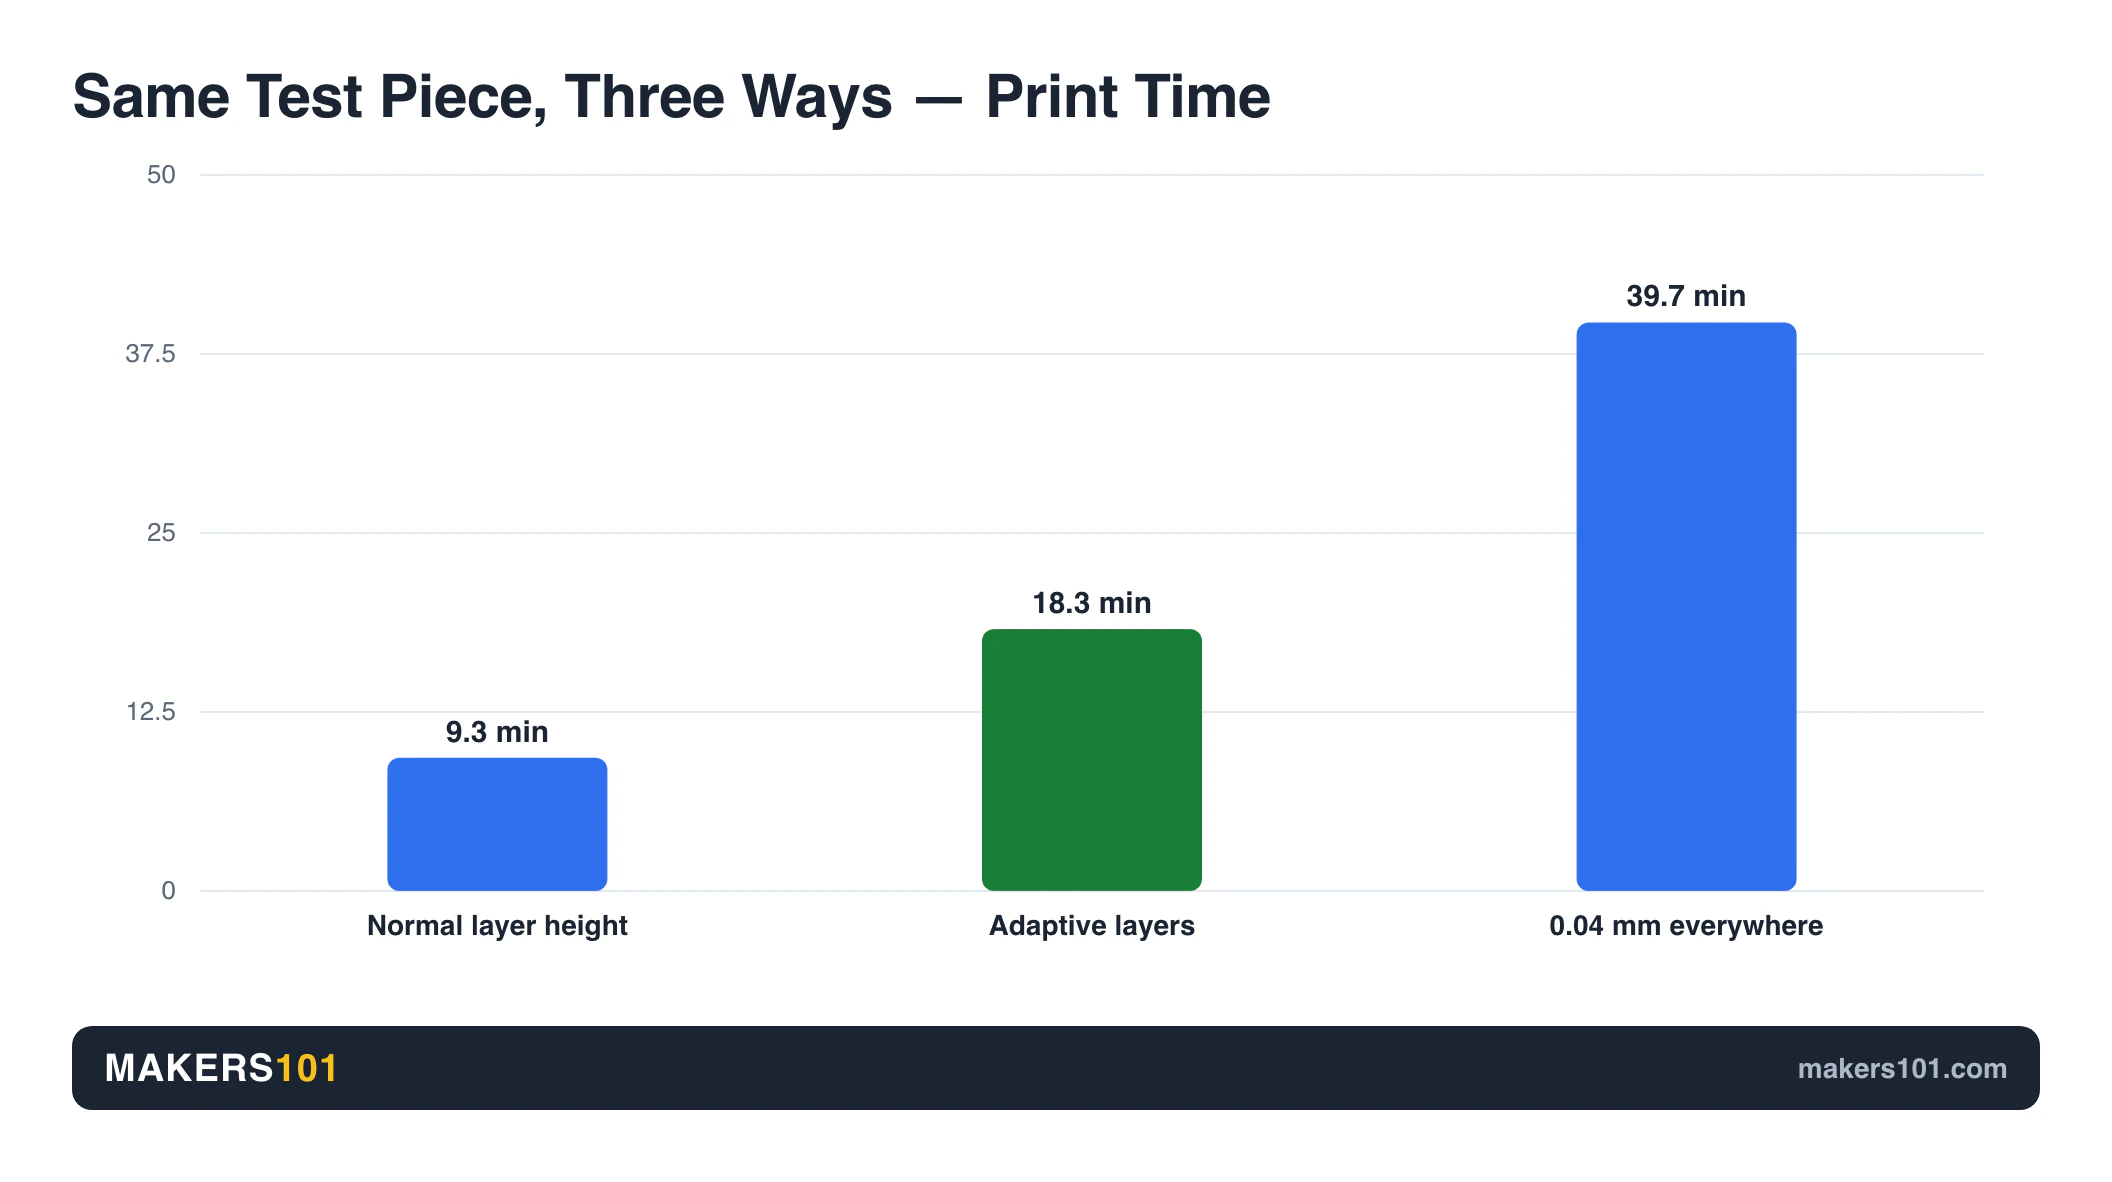
Die meisten Anwender, die die Schichthöhe während des Druckvorgangs anpassen möchten, verfolgen dasselbe Ziel: Feine Schichten dort, wo Details wichtig sind, und schnelle Schichten im restlichen Bereich. Adaptive Layers ermöglicht genau das, und die Zeitersparnis ist größer, als die Bezeichnung „Experimentell“ vermuten lässt.
In Cura selbst schnitt ein Tester mit dem Standardprofil eine Schachfigur und benötigte dafür 532 Schichten in 4 Stunden. Durch Aktivieren der adaptiven Schichten verkürzte sich die Zeit auf 482 Schichten und 3 Stunden 32 Minuten, wobei die Kurve der Figur sichtbar glatter wurde. Die Oberfläche verbesserte sich und der Druckvorgang wurde kürzer.
Das gleiche Muster gilt auch außerhalb von Cura. Teaching Tech hat ein Teststück auf drei verschiedene Arten mit der adaptiven Schichthöhe von PrusaSlicer und OrcaSlicer erstellt, die Schichten nach demselben neigungsbasierten Prinzip ausdünnen.
Bei normaler Schichthöhe dauerte es 9 Minuten und 20 Sekunden. Bei einer reduzierten Schichthöhe von 0.04 mm über das gesamte Modell benötigte man 39 Minuten und 43 Sekunden. Adaptive Schichten erreichten ein vergleichbares Ergebnis in 18 Minuten und 15 Sekunden.
Das ist ein Großteil der Qualität für ein Viertel der Strafe.
Sie aktivieren diese Funktion unter Druckeinstellungen, Experimentell, Adaptive Ebenen verwenden.
Die Standardwerte, die jeder angibt, sind falsch.
Hier ist etwas, das man unbedingt richtig machen sollte, da sich Anleitungen gegenseitig darauf beziehen. Die Basisdefinitionsdatei von Cura setzt die maximale Variation adaptiver Ebenen auf … 0.1, Variationsschrittgröße zu 0.01und Topografiegröße 0.2. Der 0.04 Die in Screenshots und Tutorials angezeigten Werte stammen aus Überschreibungen des Druckerprofils.
Überprüfen Sie also Ihre eigenen Werte, bevor Sie die Zahlen anderer kopieren. Ihr Profil könnte diese bereits überschreiben.
Eine weitere Erhöhung dieser Werte kann jedoch auch kontraproduktiv sein. Im oben beschriebenen Schachfiguren-Druck führte die Reduzierung der Topografiegröße von 0.2 auf 0.1 dazu, dass der Druck wieder 3 Stunden 49 Minuten und 524 Schichten benötigte, wodurch der Großteil der erzielten Zeitersparnis zunichtegemacht wurde.
Wann adaptive Schichten die falsche Wahl sind
Es bestraft Modelle mit starken Oberflächenvariationen. In einem Bambu Studio- und Orca-Walkthrough berichtete ein Zuschauer, dass die Laufzeit eines Helms von 32 Stunden bei festen Schichten auf 4.5 Tage anstieg, sobald variable Schichthöhen aktiviert wurden. Der Grund: Der Algorithmus erkannte fast überall Gefälle und reduzierte die Schichthöhe kontinuierlich. Dieser Test wurde nicht in Cura durchgeführt, und die Implementierung in Cura unterscheidet sich in Details. Der Mechanismus entspricht dem der adaptiven Schichten in Cura. Daher sollte man dies eher als Risikofaktor denn als verlässliches Cura-Ergebnis betrachten.
- Kantige, geometrische Teile gewinnen fast gar nichts, da es keine flache Neigung zum Glätten gibt.
- Funktionale Bauteile, die eine gleichmäßige Schichtverbindung erfordern, sind bei einer festen Höhe besser aufgehoben.
- In den Versionen Bambu Studio und Orca dieser Funktion sind organische Baumstützen nicht möglich, und ein Primerturm zwingt alle Objekte auf der Druckplatte, dieselbe Einstellung zu verwenden. Prüfen Sie vor dem Drucken eines längeren Drucks, welche Einschränkungen Ihr Slicer bietet.
Wenn es Ihnen wirklich um eine perfekte Oberflächengüte geht, ist es hilfreich zu wissen, wie viel des Qualitätsgewinns tatsächlich von der Schichthöhe und wie viel von allen anderen Faktoren, die Sie anpassen könnten, herrührt.
Route 2 (5 Minuten): Verwenden Sie einen Gemüsehobel mit Höhenverstellmöglichkeit
Wenn Sie tatsächlich eine bestimmte Schichthöhe über einen bestimmten Z-Bereich benötigen, ist die schnellste Lösung ein Slicer, der dies als normales Feature behandelt. Mehrere Slicer bieten diese Funktion, und sie alle basieren auf derselben Entwicklungslinie.
PrusaSlicer nennt es genau das, wonach Sie gesucht haben. Klicken Sie mit der rechten Maustaste auf das Objekt, wählen Sie den Höhenbereichsmodifikator und legen Sie dann die untere und obere Z-Koordinate des Bandes fest. Dieser Bereich erhält ein eigenes Feld für die Ebenenhöhe. Durch Klicken auf das Pluszeichen fügen Sie weitere Bereiche hinzu, sodass Sie mehrere Übergänge übereinander an einem Modell anordnen können.
Orca Slicer bietet dieselben Funktionen und ist für Cura-Nutzer meist der einfachste Umstieg. Die Einstellungen sind so ähnlich, dass Ihre bestehenden Profile ohne großen Lernaufwand übernommen werden können.
Slicer dieser Art bieten oft auch einen manuellen Modus, den Cura nicht bietet. In der vertikalen Leiste neben dem Modell legen Sie die Schichthöhe direkt auf dem Bauteil fest: Ein Linksklick verdünnt die Schichten unter dem Cursor, ein Rechtsklick verstärkt sie. Das Modell wird dann entsprechend der Schichthöhe eingefärbt, sodass Sie Ihre Änderungen auf einen Blick erkennen können – dickere Schichten befinden sich an einem Ende der Skala, dünnere am anderen.
Eine Einstellung in diesem Bedienfeld wird leicht übersehen. Die Option „Glätten“ muss explizit aktiviert werden, da der Höhenunterschied sonst zwischen den Bändern sprunghaft anstatt sanft verläuft. Die Option „Minimalwert beibehalten“ sorgt dafür, dass die dünnsten Schichten ganz oben und unten am Modell liegen, wodurch verhindert wird, dass eine spitze Form blockartig wirkt.
Bambu Studio 2.01 enthält außerdem einen Höhenbereichsmodifikator. Ein Forenbenutzer beschrieb den Vorgang als Rechtsklick auf das Objekt und Hinzufügen mehrerer Bereiche von dort aus.
Simplify3D nutzt diese Funktion schon seit Jahren. Ein regelmäßiger Nutzer im Ultimaker-Forum gab an, das Programm speziell für diese Aufgabe zu verwenden, obwohl er ansonsten Cura bevorzugt.
Diese Funktion hat zwei Einschränkungen. Variable Schichthöhen harmonieren nicht gut mit organischen Stützstrukturen, und ein Benutzer berichtete, dass sie bei Bambusobjekten „nicht mit Objekten mit mehreren Elementen funktioniert“. Prüfen Sie Ihren konkreten Anwendungsfall, bevor Sie die Funktion für ein umfangreiches Projekt einsetzen.
Die eigentlichen Kosten dieser Vorgehensweise liegen nicht in den neuen Funktionen, sondern im Neuerstellen Ihrer Profile in einem neuen Slicer. Für ein einzelnes Modell ist das schwer zu rechtfertigen, und Alternative 3 könnte die günstigere Option sein. Sollten Sie diese Funktion jedoch häufiger benötigen, amortisiert sich der Wechsel schnell. Es lohnt sich, sich vor dem Wechsel darüber zu informieren , welcher Slicer zu Ihrem Drucker passt .
Route 3 (Fortgeschritten): Zweimal schneiden und den G-Code zusammenfügen
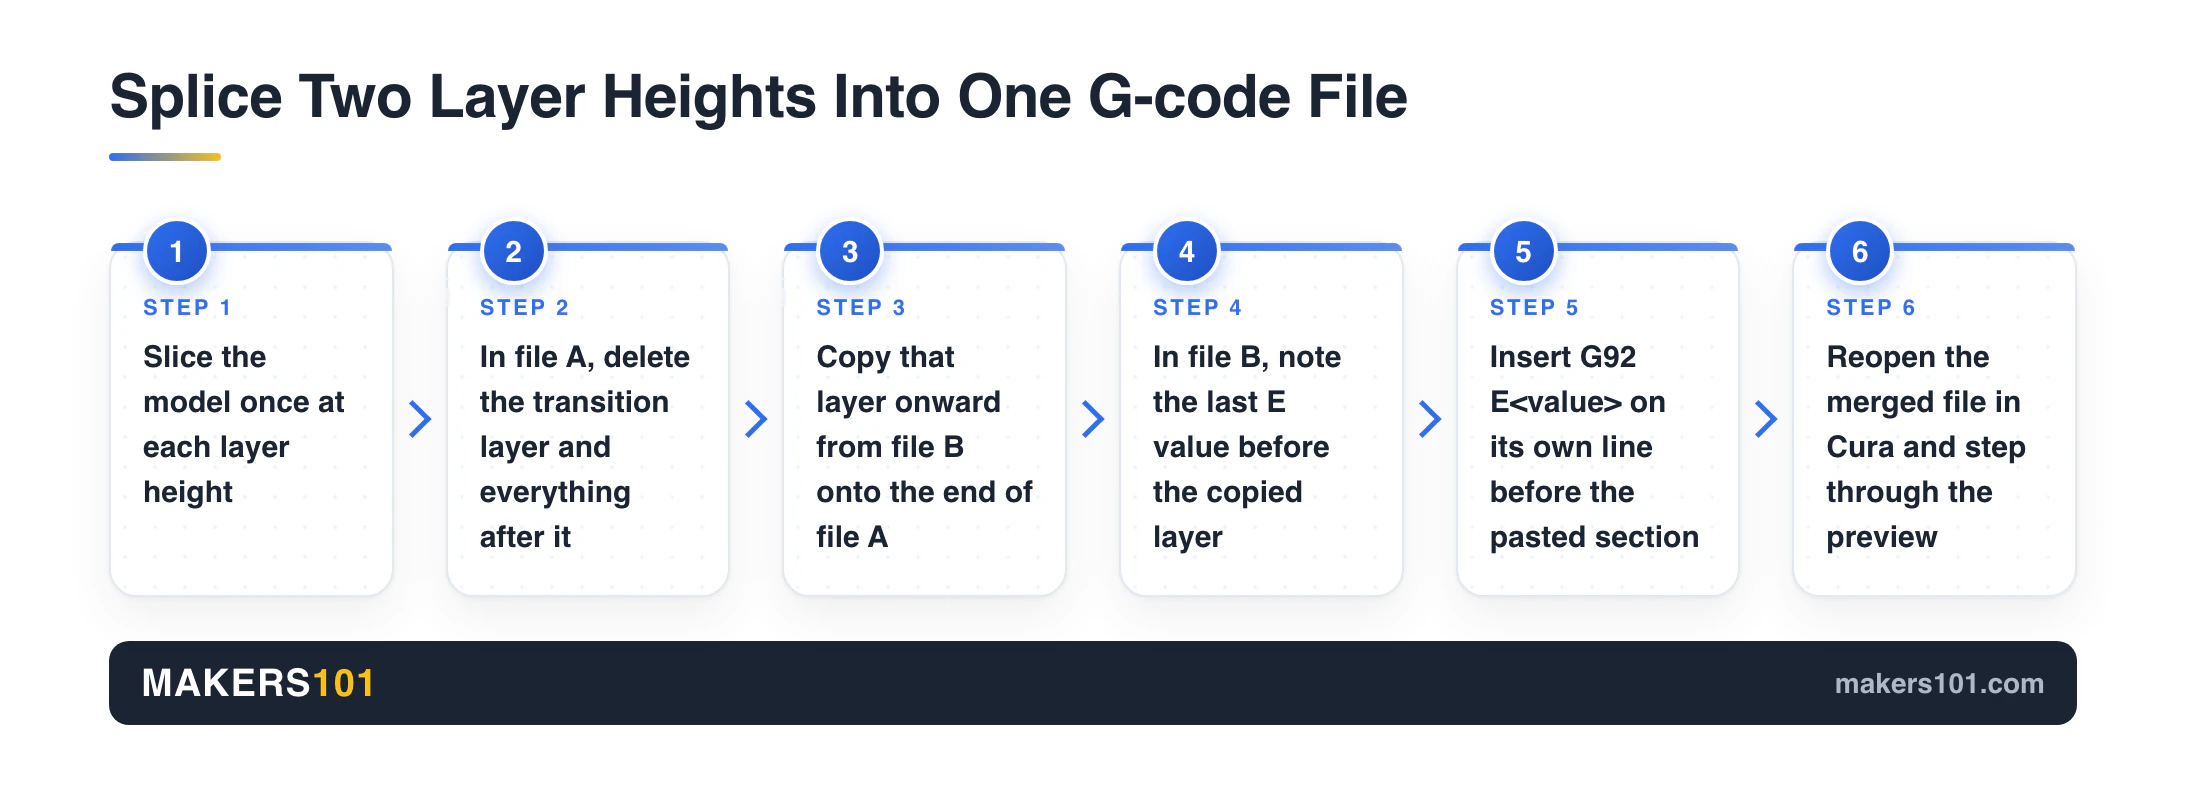
Diese Methode funktioniert innerhalb von Cura und erfordert einen Nachmittag mit einem Texteditor. Der Moderator, der die Vorgehensweise dokumentiert hat, fügte folgende Warnung hinzu: „Führen Sie dies auf eigene Gefahr durch, wenn Sie nicht genau wissen, was Sie tun.“
Die Idee ist einfach. Man zerlegt dasselbe Modell einmal für jede benötigte Höhe und fügt dann den jeweils benötigten Abschnitt aus jeder Datei zu einer einzigen zusammen.
- Schneiden Sie das Modell in jeder benötigten Schichthöhe separat.
- Öffnen Sie die G-Code-Datei für die Höhe, von der Sie ausgehen.
- Ermitteln Sie den Beginn der Ebene, die nach Ihrer Übergangshöhe folgt. Cura schreibt:
;LAYERDie Datei enthält Kommentare, suchen Sie also danach. Ebenennummern führen hier in die Irre. - Löschen Sie diese Ebene und alles, was danach kommt.
- Öffnen Sie den G-Code für die nächste Schichthöhe, suchen Sie die Schicht bei Ihrer Übergangshöhe und kopieren Sie diese zusammen mit allem, was danach folgt, an das Ende der ersten Datei.
- Suchen Sie in der zweiten Datei die erste Zeile vor der kopierten Ebene, die mit folgendem beginnt:
G0orG1und trägt einenEWert. Beachten Sie die Zahl nach demE. - Fügen Sie in Ihrer kombinierten Datei Folgendes ein:
G92 E<that number>in einer eigenen Zeile unmittelbar vor dem eingefügten Abschnitt. - Wiederholen Sie die Schritte 3 bis 7 für jede weitere Schichthöhe.
Warum Schritt 7 derjenige ist, den viele überspringen.
Jede geschnittene Datei zählt die Extrusion ab Null. Ihre erste Datei könnte bei E184.2, während der eingefügte Abschnitt unten wieder etwa beginnt E3.1 Denn genau dort befand sich die zweite Scheibe an der gleichen Stelle.
Ohne einen Reset erkennt der Drucker diesen Datenverlust und verhält sich entsprechend. G92 E Dadurch wird die Positionsbestimmung des Extruders angepasst, ohne dass sich etwas bewegt, sodass der zweite Abschnitt von der rechten Grundlinie aus extrudiert wird. Wird dieser Schritt übersprungen, kommt es entweder zu Materialmangel oder die Nahtstelle wird überflutet.
Die Übergangshöhe muss in beiden Dateien vorhanden sein.
Ein Wechsel ist nicht an beliebiger Stelle möglich. Der Übergang muss an einer Schichtgrenze erfolgen, die von beiden Schichten tatsächlich erzeugt wird.
Nehmen wir den Fall, der in den meisten Forenbeiträgen diskutiert wird: 0.2 mm bis z=0.7, dann 0.12 mm darüber. Diese beiden Leitern sind nur alle 0.6 mm aufeinander abgestimmt, daher ist z=0.7 nicht in beiden Dateien verfügbar. Sie müssten den Übergang auf 0.6 mm oder 1.2 mm verschieben. Ihre anfängliche Schichthöhe verschiebt ebenfalls beide Leitern, lesen Sie daher die tatsächlichen Z-Werte direkt aus der Datei ab. ;LAYER Kommentare.
Generierte Stützstrukturen und Baumstützen unterbrechen die Verbindung, da ihre Geometrie für eine durchgehende Schicht berechnet wird. Normale Stützstrukturen können dies unter Umständen überstehen. Öffnen Sie in jedem Fall die fertige Datei erneut in Cura und gehen Sie die Vorschau Schritt für Schritt durch, bevor Sie sie an den Drucker senden.
Was Cura bei einer bestimmten Z-Z-Zahl verändern kann
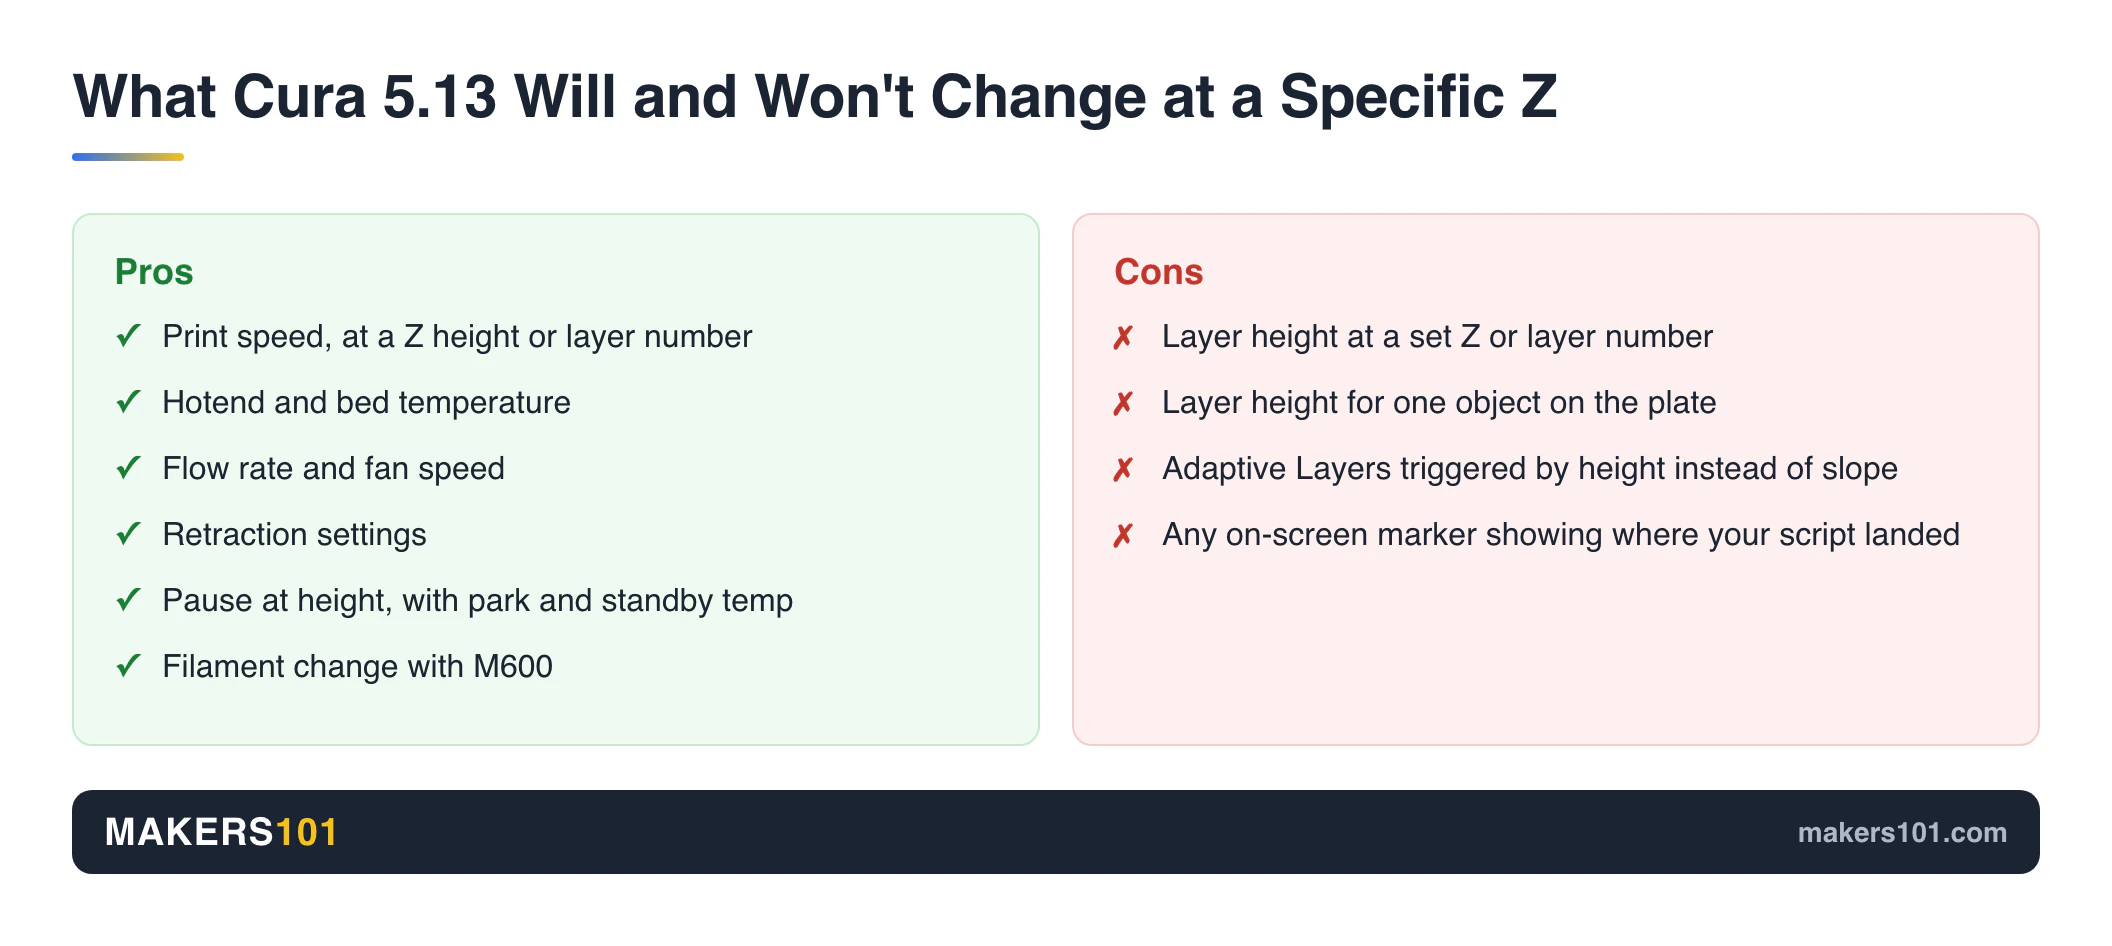
Die Schichthöhe spielt keine Rolle mehr. Fast alles andere, was den Druck einer Schicht betrifft, ist davon nicht betroffen, und die Liste überrascht diejenigen, die frühzeitig aufgegeben haben.
ChangeAtZ befindet sich unter Erweiterungen > Nachbearbeitung > G-Code bearbeiten. Es bietet Zugriff auf 31 Parameter, darunter Druckgeschwindigkeit, Materialfluss, Hotend- und Betttemperatur, Lüfterdrehzahl und Rückzug. Geben Sie eine Z-Höhe oder eine Schichtnummer an, und die entsprechenden Werte werden ab diesem Punkt aufwärts angepasst.
Um eine Änderung auf mehrere Ebenen anzuwenden und diese anschließend rückgängig zu machen, fügen Sie zwei Skriptinstanzen hinzu. GregValiant beschrieb das Vorgehen im Forum: Die erste Instanz ändert den Wert auf der Zielebene mit der Option „Ziel + nachfolgende Ebenen“. Die zweite Instanz setzt den Wert fünf Ebenen später mit derselben Option zurück. Der neue Wert gilt dann genau für diese fünf Ebenen.
Pause in der Höhe Bearbeitet die anderen häufigen Anfragen. Stellen Sie den Auslöser auf Schichtnummer ein, geben Sie die Schicht ein, aktivieren Sie „Druckkopf parken“ und legen Sie eine Standby-Temperatur fest. Im Feld für benutzerdefinierten G-Code können Sie Folgendes hinzufügen: M300 für einen Piepton, wenn es pausiert und G4 S120 Halten Sie die Taste zwei Minuten lang gedrückt, während Sie das Filament wechseln. Glühwendelwechsel macht etwas Ähnliches mit einem M600Zum Vergleich: Die Pausenfunktion von PrusaSlicer gibt Folgendes aus: M601 und kann eine benutzerdefinierte Nachricht auf dem Display des Druckers anzeigen lassen, was praktisch ist, wenn die Pause erst nach Stunden eintritt und man vergessen hat, warum man sie eingestellt hat.
Der Off-by-One-Fehler, der alle erwischt
Cura zählt die Schichten ab null. Wenn Sie in einem Nachbearbeitungsskript 70 eingeben, wird dies nach Schicht 69 im G-Code wirksam.
Sowohl Bambu Studio als auch PrusaSlicer zeigen ihre Layer-Regler ab 1 an. Wer von diesen Slicern kommt, wird beim ersten Versuch jedes Mal eine Ebene daneben liegen.
Cura bietet keine visuelle Bestätigung. Nachdem Sie ein Nachbearbeitungsskript hinzugefügt haben, wird dessen Position in der Benutzeroberfläche nicht angezeigt. Zur Überprüfung müssen Sie daher den G-Code öffnen und lesen. Bambu Studio und PrusaSlicer heben die betroffene Ebene auf dem Schieberegler hervor. Nehmen Sie sich hier eine Minute Zeit, um Ihre Arbeit manuell zu überprüfen.
Sobald Sie die Z-spezifischen Änderungen vorgenommen haben, können Sie mit dem 3DPKit Print Settings Finder schnell die Ausgangsgeschwindigkeiten und -temperaturen, von denen Sie abweichen, auf Plausibilität überprüfen.
Wie dünn kann man tatsächlich sein?
Bevor Sie irgendetwas davon planen, prüfen Sie, ob Ihre gewünschte Schichthöhe tatsächlich möglich ist. Das Werkzeug für variable Schichthöhen in Bambu Studio ermöglicht beispielsweise Werte von 0.08 mm bis 0.28 mm bei einer 0.4-mm-Düse. Slicer und Düsen unterscheiden sich, daher sollten Sie die Grenzen Ihrer Konfiguration beachten. Liegt Ihre gewünschte Schichthöhe deutlich außerhalb dieses Bereichs, ist ein Düsenwechsel die ehrlichste Lösung.
Innerhalb dieses Fensters ist die Kostenkurve steil. Ein Tester druckte dieselbe Büste in drei verschiedenen Höhen mit derselben Düse:
| Schicht höhe | Druckzeit | Lösung |
|---|---|---|
| 0.2 mm | 5.5 Stunden | Oberflächen sichtbar rau |
| 0.12 mm | 9 Stunden 27 min | Kleidung und Gesichtsdetails gut |
| 0.08 mm | ~ 12 Stunden | Hervorragende Detailgenauigkeit, genau richtig! |
Eine zu feine Einstellung kann sich auch negativ auswirken. In denselben Tests führte eine 0.2-mm-Düse bei dieser feinsten Einstellung nach 23 Stunden zu Unterextrusionsfehlern. Die höhere Schärfe brachte also neue Probleme mit sich.
Zum Vergleich: Ein menschliches Haar ist etwa 0.12 mm dick. Die feinste Schicht, die diese Düse erzeugt, ist weniger als halb so dick. Ab einem gewissen Punkt investiert man Stunden in einen Unterschied, den das Auge kaum wahrnimmt. Das sollte man gegen die Wahl der passenden Düse für die gewünschte Schichthöhe abwägen.
FAQ
Kurze Antworten auf die Fragen, die auftauchen, sobald man weiß, dass Cura dies nicht nativ kann.
Kann Cura variable Schichthöhen verarbeiten?
Ja, durch adaptive Ebenen, aber nicht so, wie die meisten es meinen. Cura passt die Ebenenhöhe automatisch an die Neigung der Modelloberfläche an. Man kann keine bestimmte Ebenenhöhe zwischen zwei Z-Werten festlegen.
Wie kann ich in Cura die Schichthöhe in Z-Richtung nur für einen Teil des Druckvorgangs ändern?
Das geht nicht. Cura bietet keine Möglichkeit, die Schichthöhe abschnittsweise einzustellen. Die Einstellung befindet sich in den Druckeinstellungen unter „Qualität“ und gilt für die gesamte Bauplattform und den gesamten Druckvorgang. Es gibt keine Option, die Schichthöhe objekt- oder höhenspezifisch anzupassen. Änderungen an einzelnen Schichten müssen daher über einen anderen Slicer oder durch das Bearbeiten von G-Code erfolgen.
Kann man mit einer 0.4 mm Düse bei einer Schichthöhe von 0.1 mm drucken?
Ja. In Bambu Studio liegt der Bereich für eine 0.4-mm-Düse zwischen 0.08 mm und 0.28 mm, wobei 0.1 mm genau darin liegt. Rechnen Sie damit, dass der Druck desselben Modells mit 0.2 mm etwa doppelt so lange dauert.
Funktioniert das Ändern der Ebenenhöhe auf einer bestimmten Ebene in Orca Slicer oder Bambu Studio?
Ja. Beide bieten einen Höhenbereichsmodifikator, der per Rechtsklick auf das Objekt aufgerufen wird, und ermöglichen das Hinzufügen mehrerer Bereiche zu einem Modell. Organische Stützstrukturen sind nicht möglich, und mindestens ein Bambu Studio-Nutzer berichtete von Problemen bei Platten mit mehreren Objekten.
Worin besteht der Unterschied zwischen Schichthöhe und Z-Offset in Cura?
Die Schichthöhe bestimmt die Dicke jeder gedruckten Schicht. Der Z-Offset verschiebt den gesamten Druck relativ zum Druckbett nach oben oder unten und dient der Haftungsanpassung der ersten Schicht. Die Dicke der einzelnen Schichten bleibt von einer Änderung des Z-Offsets unberührt.
Warum pausiert Cura eine Ebene zu spät?
Cura nummeriert die Ebenen ab null. Die Eingabe von 70 löst also die Pause nach Ebene 69 aus. Slicer wie Bambu Studio und PrusaSlicer nummerieren ihre Ebenen ab eins. Addieren Sie eins zu der Ebenennummer, die Sie in der Vorschau eines anderen Slicers sehen.