- Die Cura-Bügeleinstellungen sind standardmäßig deaktiviert, und die werkseitigen Werte sind vorsichtig gewählt: Bügelfluss 10 %, Bügellinienabstand 0.1 mm, Zickzackmuster, monotone Bügelreihenfolge deaktiviert. Bei den meisten Druckern führt diese Kombination zu Unterextrusion und hinterlässt ein schwaches Raster aus flachen Vertiefungen auf der Oberseite. Eine Erhöhung des Materialflusses auf 15 % bis 25 % und die Aktivierung der monotonen Bügelreihenfolge beheben das Problem effektiver als jede andere Einzelmaßnahme.
- Bügeleinschub und Bügelgeschwindigkeit lassen sich nicht direkt einstellen. Cura leitet diese Werte aus vier anderen Parametern ab: Fluss, Muster, Linienbreite und Geschwindigkeit oben/unten. Wenn Sie einen dieser Werte selbst eingeben, funktioniert diese Verknüpfung nicht mehr.
- Cura verfügt über drei separate Monotonieschalter. Im Auslieferungszustand ist keiner davon aktiviert. Das ist üblicherweise die Ursache für die Rille, an der die Düse über die bearbeitete Oberfläche zurückspringt.
- Das Bügeln kostet Druckzeit und verringert die Bauteildicke um etwa 0.05 mm. Bei einer 100 x 100 mm großen Oberseite verlängert die Werkseinstellungen die Düsenfahrzeit um weit über eine Stunde.
- Optimiertes Bügeln kann schneller sein als das Standardbügeln. Ein Entwickler hat dasselbe Modell mit beiden Methoden getestet, und der optimierte Durchgang war drei Minuten schneller fertig.
Letzte Aktualisierung: August 2026. Alle Werkswerte wurden mit UltiMaker Cura 5.13.0 verifiziert.
Sie haben die Bügelfunktion aktiviert, dasselbe Modell erneut geschnitten, und die Oberfläche sah fast genauso aus. Vielleicht sogar etwas schlechter, mit einem schwachen Gitter aus Dellen, das man im Streiflicht erkennen kann.
Das ist das normale Ergebnis, und Ihr Drucker ist nicht das Problem. Die Bügeleinstellungen von Cura sind standardmäßig auf Sicherheit optimiert. Die meisten beliebten Rezepte, die man auf Reddit findet, wurden mit einem anderen Slicer erstellt und verwenden Optionsnamen, die Cura gar nicht kennt. Die Namenslücke ist die kleinste. Die Schichthöhe bei einer bestimmten Z-Achse ist eine Einstellung, die Cura schlichtweg nicht bietet.
Dieser Leitfaden erfüllt drei Funktionen: Er zeigt Ihnen die Standardwerte aller Bügeleinstellungen in Cura und deren jeweilige Funktion. Außerdem zeigt er Ihnen die beiden von Cura automatisch berechneten Werte, die Sie nicht überschreiben sollten. Und schließlich führt er Sie anhand eines Testdrucks durch die Ermittlung Ihrer eigenen Werte.
Inhaltsverzeichnis
- Cura-Bügeleinstellungen im Überblick
- Was die Cura-Bügeleinstellungen in ihren Werkseinstellungen bewirken
- Bügeleinstellungen für PLA, PETG und ABS
- Warum jeder Ratgeber eine andere Bügelzahl angibt
- Zwei Bügeleinstellungen, die Cura für Sie berechnet
- Aktivieren Sie die monotone Sortierung, bevor Sie Flow berühren.
- Was Bügeln Sie tatsächlich kostet
- Wann Bügeln das falsche Werkzeug für die Oberfläche ist
- Bügeln in Cura mit einem Testdruck kalibrieren
- Sechs Fehler beim Bügeln (und welche Zahl man ändern sollte)
- Bügeleinstellungen in Orca, Bambu Studio, PrusaSlicer und Creality Print
- Häufig gestellte Fragen
Cura-Bügeleinstellungen im Überblick
Das gesamte Bedienfeld ist in einer Tabelle dargestellt, inklusive der Reihenfolge der Änderungen. Alle nachfolgenden Angaben wurden anhand der mit Cura 5.13.0 mitgelieferten Einstellungsdatei überprüft, die Sie auf GitHub unter Ultimaker/Cura einsehen können.
| Rahmen | Cura-Werkseinstellung | Beginnen mit | Anderswo wurde dies so genannt. |
|---|---|---|---|
| Bügeln aktivieren | Off | Ein, nur für Modelle mit flacher Oberseite | Bügeln / Bügelart |
| Bügelmuster | Zig Zag | Auf Zickzack abbiegen | Geradlinig (Orca, Bambu Studio) |
| Bügelfluss | 10% | 15 % bis 25 %, dann kalibrieren | Durchflussrate (PrusaSlicer) |
| Bügellinienabstand | 0.1mm | Halber Düsendurchmesser | Abstand zwischen den Bügeldurchgängen |
| Bügeleinsatz | 0.38 mm bei einer Standarddüse 0.4 (berechnet) | Lass es in Ruhe | Bügeleinsatz |
| Bügelgeschwindigkeit | 20 mm/s (abgeleitet) | Lass es so, korrigiere stattdessen die Höchst-/Mindestgeschwindigkeit. | Schnelligkeit |
| Monotone Bügelreihenfolge | Off | On | Kein direktes Äquivalent |
| Nur Bügeleisen, oberste Schicht | Off | Weiter für hohe Mehrzweckmodelle | Bügelart: Nur die Oberseite |
Zwei weitere Werte sind wichtig und befinden sich außerhalb des Bügelfelds: Die Bügelbeschleunigung ist standardmäßig auf 3000 mm/s² und der Bügelruck auf 20 mm/s eingestellt. Beide richten sich nach Ihren Einstellungen für Ober- und Unterseite.
Wenn Sie Profile manuell bearbeiten oder in der Cura-Dokumentation suchen, haben diese Einstellungen unterschiedliche interne Schlüssel: `ironing_enabled`, `ironing_pattern`, `ironing_flow`, `ironing_line_spacing`, `ironing_inset`, `speed_ironing`, `ironing_monotonic` und `ironing_only_highest_layer`.
Hier ein kurzer Überblick über die Versionsgeschichte, da Anleitungen für ältere Versionen immer noch im Umlauf sind. Das Bügeln wurde mit Cura 2.7 im Herbst 2017 eingeführt. Die monotone Sortierung kam mit Cura 4.11 hinzu und umfasst Ober- und Unterseiten sowie das gemeinsame Bügeln. Falls eine Anleitung behauptet, das monotone Bügeln sei in Ihrer Version nicht verfügbar, überprüfen Sie die Version, bevor Sie dies glauben.
Was die Cura-Bügeleinstellungen in ihren Werkseinstellungen bewirken
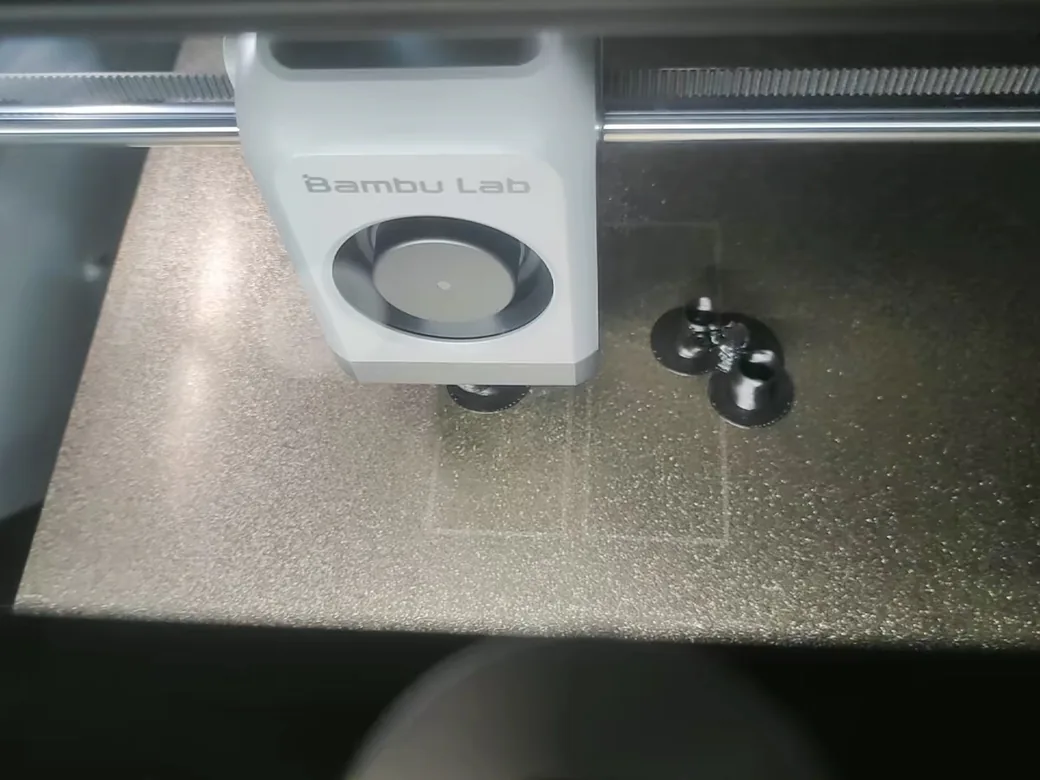
Das Bügeln ist ein zweiter Durchgang über die bereits fertige Oberfläche, bei dem fast kein Material austritt. Cura beschreibt es treffend: Die Düse fährt ein weiteres Mal über die Oberfläche und extrudiert dabei nur sehr wenig Material, sodass „der Druck in der Düsenkammer hoch bleibt und die Falten in der Oberfläche mit Material aufgefüllt werden.“
Man kann es sich wie das Verstreichen von nassem Putz vorstellen. Man drückt das Material seitlich in die Vertiefungen, solange es noch weich ist.
Das erklärt, warum der voreingestellte Materialfluss von 10 % so viele Nutzer enttäuscht. Zehn Prozent Druck reichen aus, um die Oberfläche zu verschmieren, und oft nicht, um sie vollständig zu füllen. Cura selbst weist darauf hin, dass ein zu hoher Materialfluss „zu Überextrusion und Ausbeulungen am Rand der Oberfläche führt“, daher ist der Standardwert bewusst eher niedrig angesetzt.
Die Leitplanken zeigen Ihnen den verfügbaren Platz an. Cura meldet einen Bügelfluss über 50 % und eine Bügelgeschwindigkeit über 100 mm/s . Der Linienabstand wird durch den Außendurchmesser der Düsenspitze begrenzt, der größer als die Düsenbohrung ist.
Wo Cura diese Einstellungen versteckt
Öffnen Sie die Druckeinstellungen und suchen Sie nach „Bügeln“. Die Option „Bügeln aktivieren“ befindet sich unter „Hülle“. Durch Aktivieren dieser Option werden alle darunter stehenden Optionen sichtbar gemacht.
Zwei Einstellungen werden bei einer Neuinstallation nicht angezeigt: „Monotone Bügelreihenfolge“ und „Monotone Ober-/Unterseitenreihenfolge“. Öffnen Sie das Hamburger-Menü im Druckeinstellungsfenster, wählen Sie „Sichtbarkeit der Einstellungen verwalten“ und suchen Sie nach „monoton“. Stellen Sie die Sichtbarkeit dort auf „Experte“ ein.
Bügeleinstellungen für PLA, PETG und ABS
Beginnen Sie hier, drucken Sie ein Teil und kalibrieren Sie anschließend. Dies sind keine optimalen Werte. Sie stellen einen Bereich zwischen den vorsichtigen Werksvorgaben von Cura und den tatsächlich in der Praxis verwendeten Werten dar.
| Rahmen | Startwert | Warum diese Zahl |
|---|---|---|
| Bügelfluss | 15% bis 25% | Oberhalb des Cura-Standardwerts von 10 %, unterhalb der 50%-Warnlinie |
| Bügelgeschwindigkeit | 20 bis 30 mm / s | Der von Cura verwendete Standardwert beträgt 20 mm/s. |
| Bügellinienabstand | Halber Düsendurchmesser | 0.2 mm bei einer 0.4-mm-Düse, 0.3 mm bei einer 0.6-mm-Düse |
| Bügelmuster | Zig Zag | Concentric verkleinert Ihren Einfall, ohne es Ihnen mitzuteilen. |
| Monotone Bügelreihenfolge | On | Kostet fast keine Zeit und behebt selbst die schlimmsten Mängel. |
Die Regel für den Linienabstand stammt von Fischer 3D, der den Linienabstand auf mindestens die Hälfte des Düsendurchmessers einstellt. Sie ist die flexibelste Regel, da sie sich an die jeweilige Hardware anpasst und nicht davon ausgeht, dass alle die gleiche Düse verwenden.
Beachten Sie den Hinweis „oder enger“. Die beiden unten aufgeführten Rezepte mit den meisten Stimmen aus der Community verwenden 0.15 mm, einige Quellen sogar 0.10 mm. Beide Werte liegen innerhalb der Regel für eine 0.4-mm-Düse. Beginnen Sie mit der Hälfte des Düsendurchmessers und verringern Sie den Durchmesser, falls die Oberfläche noch Lücken aufweist. Jeder weitere Schritt kostet Zeit.
Das Material beeinflusst den Materialfluss am stärksten. Laut Snapmaker liegt dieser bei etwa 10 % für PLA und 15 % für PETG und ABS. Prusa empfiehlt ASA als das Material, das sich am besten bügeln lässt. Bei PETG ist jedoch Vorsicht geboten: Prusa weist darauf hin, dass es beim Bügeln eher an der Düse kleben bleibt.
Fischer 3D setzt außerdem eine Untergrenze für den Materialfluss und hält ihn im Bereich von 10 % bis 20 %, da zu geringe Materialzufuhr zu Verstopfungen führen kann. Alle anderen Anleitungen warnen lediglich vor zu hohem Materialfluss. Beide Extreme sind problematisch.
Ender 3 und andere Bettschleuderer
Die Bügeleinstellungen hängen nicht vom Druckermodell ab. Sie hängen von drei Faktoren ab: Düsendurchmesser, Schichthöhe und Ober-/Unterdruckgeschwindigkeit.
Der letzte Punkt betrifft Ender-3-Besitzer, da Cura die Bügelgeschwindigkeit anhand dieser Werte berechnet. Bevor Sie das Bügelpanel verwenden, sollten Sie die Werte für „Ober-/Untergeschwindigkeit“ in Ihrem Profil nachschlagen. Im nächsten Abschnitt wird erklärt, wie Cura diese Werte verwendet.
Für ein Startprofil, das auf Ihren tatsächlichen Drucker und Ihr Filament abgestimmt ist, ist unser Druckeinstellungsfinder einem kopierten Screenshot überlegen.
Warum jeder Ratgeber eine andere Bügelzahl angibt
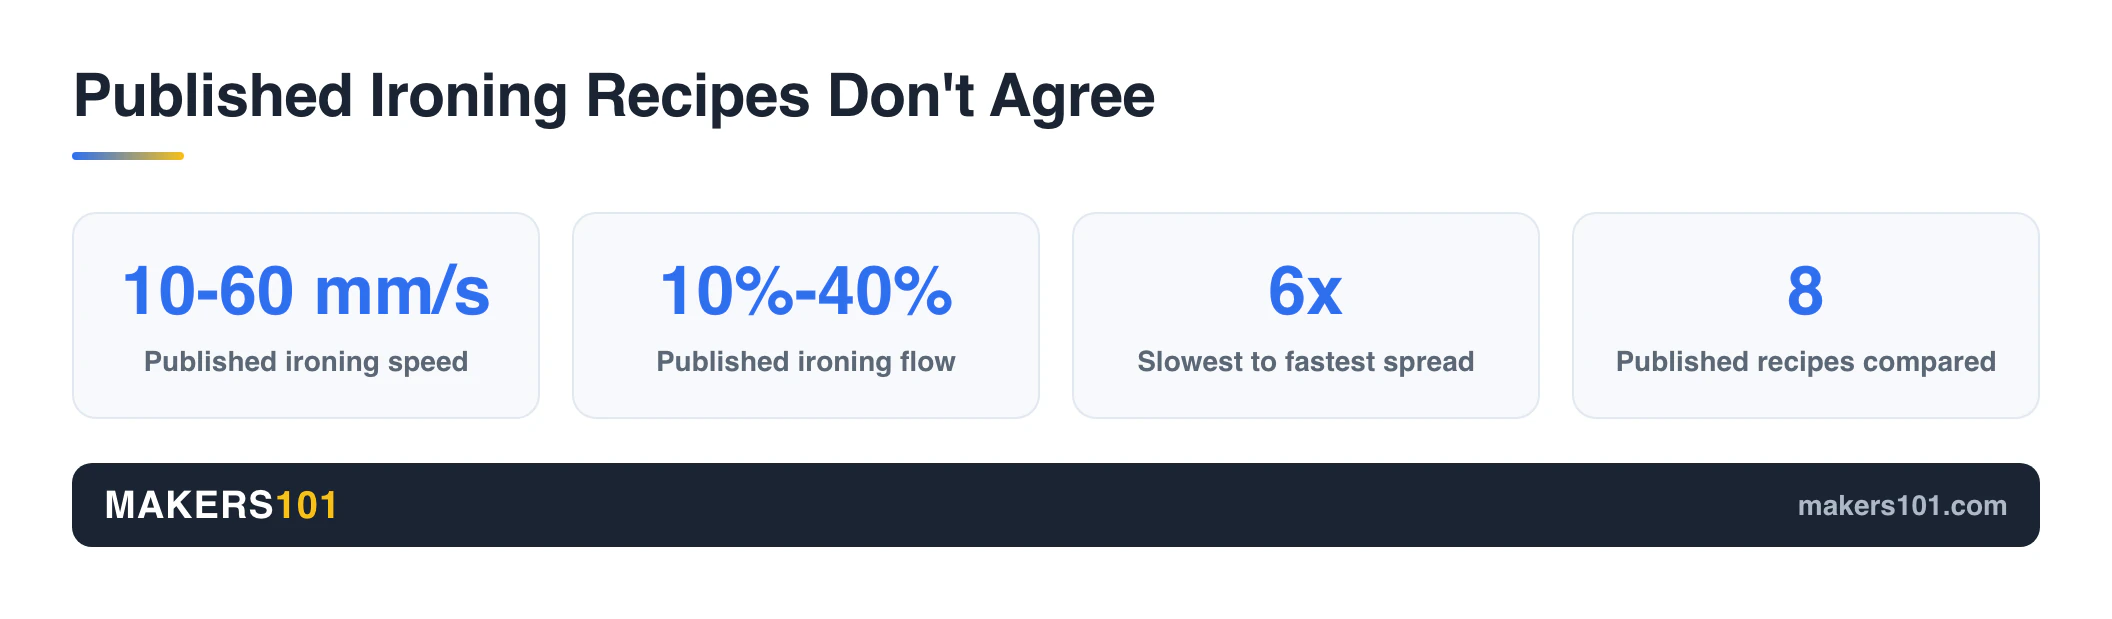
Die richtige Bügelzahl hängt von vier Faktoren gleichzeitig ab: der Düse, der Schichthöhe, dem Filament und der Oberflächengeschwindigkeit. Niemand, der eine Anleitung veröffentlicht, nennt alle vier, weshalb sich die Anleitungen auch nicht einig sind.
Ordnen Sie die veröffentlichten Rezepte nebeneinander an. Jede Zeile unten enthält die Empfehlungen der jeweiligen Quelle, außer der obersten Zeile, die die von Cura gelieferten Rezepte enthält.
| Quelle | Hobel | Bügelgeschwindigkeit | Bügeln | Zeilenabstand |
|---|---|---|---|---|
| Cura-Werkseinstellung | Cura 5.13.0 | 20 mm / s | 10% | 0.10mm |
| CKTechCheck | Healing | 20 mm / s | 10% | 0.10mm |
| Snapmaker-Anleitung | Generisch | 10 bis 20 mm / s | 10% bis 15% | 0.15 zu 0.25 mm |
| Fischer 3D | Orca | Nicht festgelegt | 10% bis 20% | Düsendurchmesser ÷ 2 |
| Das Buildplate-Gehirn | Orca | 25 mm / s | 30% | Nicht festgelegt |
| r/BambuLab, 2,634 Upvotes | Bambus-Studio | 30 mm / s | 20% | 0.15mm |
| JanTec Engineering | PrusaSlicer | Nicht festgelegt | 35% | 0.10mm |
| Onkel Jessy | Elegoo Centauri Carbon | 50 mm / s | 40% | Nicht festgelegt |
| r/3Dprinting, 8,888 Upvotes | Bambu Studio Nutzungsbedingungen | 60 mm / s | 30% | 0.15mm |
Die veröffentlichten Geschwindigkeiten reichen von 10 mm/s im langsamsten bis 60 mm/s im schnellsten Bereich. Der Durchfluss variiert zwischen 10 % und 40 %. Die beiden meistbewerteten Reddit-Threads widersprechen sich diametral: Einer verwendet 30 % Durchfluss bei 60 mm/s, der andere 20 % bei 30 mm/s. Beide Autoren bezeichnen das Ergebnis als perfekt.
Alle erhöhen den Flow jedoch über die von Cura vorgegebenen 10 %. Der Autor des Threads zu Bambu mit 2,634 Upvotes brachte es auf den Punkt: Die einzige wirkliche Änderung sei die Erhöhung des Bügel-Flows von 10 % auf 20 %, die Standardeinstellungen seien schlichtweg schlecht konfiguriert.
Wenn Ihnen dieses Muster bekannt vorkommt, ist das kein Zufall. Aus demselben Grund gibt jede Anleitung eine andere Drucktemperatur für PETG an : Der angegebene Wert gilt für die Konfiguration eines anderen Nutzers.
Diese Threads sind nach wie vor lesenswert, insbesondere die Kommentare, in denen Nutzer berichten, was auf anderen Rechnern passiert ist. Man sollte sie einfach als Datenpunkte betrachten.
Zwei Bügeleinstellungen, die Cura für Sie berechnet
Beide Werte sehen in der Benutzeroberfläche wie einfache Zahlen aus. Das sind sie aber nicht. Cura berechnet sie anhand Ihrer anderen Einstellungen neu, und wenn Sie sie überschreiben, wird diese Verknüpfung für dieses Profil dauerhaft getrennt.
Die Bügeleinsätze ergeben sich aus Ihrem Haarschnitt und Ihrem Bewegungsmuster.
Der Inset-Wert gibt an, wie weit vom Rand des Modells das Bügeln endet. Curas Begründung dafür ist eindeutig: „Wenn man bis zum Rand des Mesh bügelt, kann das zu unsauberen Kanten im Ausdruck führen.“
Der angezeigte Wert wird berechnet. Die Formel von Cura lautet:
“` wall_line_width_0 / 2 + ( ironing_line_spacing – skin_line_width (1 + ironing_flow / 100) / 2 if pattern is Concentric else skin_line_width (1 – ironing_flow / 100) / 2 if pattern is Zig Zag ) “`
Führe dies mit einem Standardprofil und dem Zickzack-Modus durch, um die untenstehende Tabelle zu erhalten. Diese Werte wurden anhand der Cura-eigenen Formel berechnet. Sie entsprechen den Werten, die der Slicer bei einem Standardprofil ermitteln sollte.
| Bügelfluss | Ergebnis des Bügelns |
|---|---|
| 10 % (Werk) | 0.380mm |
| 20% | 0.360mm |
| 30% | 0.340mm |
| 50 % (Warnlinie) | 0.300mm |
Beachten Sie, wie sanft das ist. Verdreifachen Sie Ihren Durchfluss, und der Einsatz bewegt sich um vier Hundertstel Millimeter. Cura gleicht dies unauffällig aus.
Stellen Sie nun das Muster auf konzentrisch um und behalten Sie alle anderen Einstellungen bei.
Bei 10 % Durchfluss verringert sich die Einbuchtung von 0.380 mm auf 0.080 mm . Das entspricht etwa einem Fünftel des Spielraums, wodurch das Bügeln nun fast bis an den Rand des Modells reicht. Dieser Mechanismus ist die Ursache für die in Ultimaker-Foren diskutierten unsauberen Kanten und den erhöhten Rand am Umfang. CKTechCheck stieß auf dasselbe Problem und beschrieb, wie der entstandene Rand manuell entfernt werden musste.
Die Antwort auf die Frage „Konzentrisch oder Zickzack“ hängt also nicht wirklich davon ab, welches Muster schöner aussieht. Das konzentrische Muster bietet stillschweigend ein Viertel des Randabstands und deaktiviert außerdem die monotone Bügelreihenfolge komplett.
Die Bügelgeschwindigkeit beträgt zwei Drittel Ihrer Höchst-/Unterbrustgeschwindigkeit.
Der zweite abgeleitete Wert ist einfacher:
„Bügelgeschwindigkeit = Ober-/Unterseite Geschwindigkeit × 20 / 30“
Die werkseitige Höchst-/Untergrenze von Cura beträgt 30 mm/s, was genau die Ursache für das bekannte Bügeln ist. Ändert man die eine Einstellung, ändert sich auch die andere.
| Ihre Höchst-/Mindestgeschwindigkeit | Bügelgeschwindigkeit Cura-Produkte |
|---|---|
| 30 mm/s (Werkseinstellung) | 20 mm / s |
| 45 mm / s | 30 mm / s |
| 60 mm / s | 40 mm / s |
| 90 mm / s | 60 mm / s |
Deshalb ist es so oft enttäuschend, wenn man „60 mm/s“ aus einem Reddit-Beitrag kopiert. In Cura erhält man diesen Wert, wenn die Oberseite bereits mit 90 mm/s gedruckt wird. Gibt man diesen Wert fest im Feld für das Glätten ein, während die Deck-/Unterseite-Geschwindigkeit auf 30 eingestellt ist, bewegt sich der Glättvorgang nun dreimal so schnell wie die Schicht, die er glätten soll.
Es empfiehlt sich, auch veröffentlichte Empfehlungen anhand dieser Richtlinien zu überprüfen. Anycubic schlägt in seinem Leitfaden vor, das Bügeln mit 30 % bis 40 % der normalen Druckgeschwindigkeit durchzuführen und nennt beispielsweise 90 bis 120 mm/s für eine Basis mit 300 mm/s. Dieser obere Wert liegt über dem Grenzwert, ab dem Cura selbst eine Warnung ausgibt.
Aktivieren Sie die monotone Sortierung, bevor Sie Flow berühren.
Cura verfügt über drei monotone Schalter. Bei einer Neuinstallation ist keiner von ihnen aktiv.
- Monotone Bügelreihenfolge Schiffe legen ab. So auch. Monotone Top/Bottom-Ordnung.
- Monotone Oberflächenordnung Wenn die Option auf „Wahr“ gesetzt ist, wird sie nur aktiv, wenn die Anzahl der Oberflächenschichten über Null liegt. Dieser Wert ist standardmäßig auf 0 gesetzt, daher ist die Option ausgegraut, obwohl sie als aktiviert angezeigt wird.
Die monotone Anordnung zwingt die Düse, Linien in einer einheitlichen Richtung über die Oberfläche zu ziehen. Ohne sie springt der Schneidprozessor, um Fahrwege zu sparen, und fährt später zurück, um die Lücken zu füllen. Jeder Rücklauf hinterlässt eine Naht.
ModBot testete dies mit einem Voron 0.1 und druckte ein ABS-Teil mit fünf Wänden, fünf Deck- und Bodenschichten und 20 % Füllung. Ohne Bügeln ergab die monotone Druckreihenfolge sichtbar gleichmäßigere Oberflächenkanten. Mit Bügeln war der Unterschied enorm: Standardmäßiges Bügeln hinterließ einen tiefen Riss und eine Reihe von Vertiefungen, wo die Düse zurücksprang, monotones Bügeln hingegen nur eine kaum sichtbare Linie. Die zusätzliche Druckzeit war praktisch nicht wahrnehmbar.
Erfahrene Anwender sind hier unterschiedlicher Meinung. CKTechCheck, die 2022 in Cura testeten, konnten keinen Anwendungsfall für die Funktion „Monotone Bügelreihenfolge“ finden und haben sie daher deaktiviert. Die Vergleichsergebnisse sprechen jedoch eine andere Sprache, daher sollte die Funktion aktiviert werden.
Einen Haken gibt es jedoch. Die Auswahl von „Konzentrisch“ deaktiviert die monotone Bügelreihenfolge vollständig, was ein weiterer Grund ist, bei „Zickzack“ zu bleiben.
Die beiden Oberflächeneinstellungen, die zuerst kommen
Bügeln wirkt auf der Oberfläche, die Ihre normale oberste Haarschicht erzeugt. Eine schlechte Grundlage wird durch Bügeln zu einer noch schlechteren Grundlage.
Zwei Standardeinstellungen sollten Sie sich vorab ansehen. Das Muster für die obere und untere Schicht ist standardmäßig auf Linien eingestellt, und die Dicke der oberen und unteren Schicht beträgt 0.8 mm. Snapmaker empfiehlt in seiner Anleitung mindestens sechs Deckschichten mit einer Dicke von jeweils 0.2 mm, was insgesamt 1.2 mm ergibt – deutlich mehr als die Standardeinstellung von Cura.
Onkel Jessy stieß auf dasselbe Problem, allerdings aus der anderen Richtung. Ein Modell mit großen, flachen Flächen wies selbst bei aktiviertem Bügeln weiterhin Kratzer in der obersten Schicht auf. Erst das Erhöhen der Deckschichten von fünf auf acht beseitigte das Problem vollständig. Falls das Bügeln die Oberfläche nicht rettet, fügen Sie Deckschichten hinzu, bevor Sie den Fluss aktivieren.
Was Bügeln Sie tatsächlich kostet
Das Bügeln verursacht Kosten in dreifacher Hinsicht: Druckzeit, Bauteildicke und Belastung des Hotends. Die ersten beiden Faktoren hängen davon ab, wie viel ebene Oberfläche Ihr Modell aufweist.
Die Zeitrechnung
Das Bügeln ist langsam, weil die Durchgänge dicht beieinander liegen. Bei einem Linienabstand von 0.1 mm im Werk benötigt eine zehn Zentimeter breite Fläche tausend Durchgänge.
Die folgenden Werte habe ich aus der Pfadgeometrie abgeleitet. Es wurden keine Druckzeiten gemessen und die Beschleunigung wird nicht berücksichtigt; die angegebenen Werte sind daher als Mindestwerte zu verstehen. Reale Maschinen werden langsamer sein.
| Obere Oberfläche | Zeilenabstand | Bügelgeschwindigkeit | Bügelzeit |
|---|---|---|---|
| 100 x 100 mm | 0.1 mm (Werksabnahme) | 20 mm/s (Werkseinstellung) | 83 Minuten |
| 100 x 100 mm | 0.15mm | 60 mm / s | 19 Minuten |
| 200 x 200 mm | 0.1mm | 20 mm / s | 5.6 Stunden |
Die gemessenen Werte liegen im selben Bereich. JanTec Engineering benötigte für ein Zifferblatt dieser Größe etwa eine Stunde und fünfzig Minuten zusätzlich und für ein Logo-Zifferblatt bei Standardgeschwindigkeit knapp acht Stunden. CKTechCheck ermittelte bei einem kleineren Modell eine Steigerung von 24 auf 31 Minuten, was einer Verbesserung von etwa 30 % entspricht.
Fischer 3D weist auf die mitgelieferte Geschwindigkeit hin und beschreibt Orcas typische Standard-Bügelgeschwindigkeit von 15 mm/s als so langsam, dass sie die Bearbeitungszeit erheblich verlängert. Curas eigene, abgeleitete Standardgeschwindigkeit ist auf einer großen, flachen Fläche kaum besser.
Onkel Jessys Timing war unerwartet. Er ließ die gleiche Stelle dreimal bügeln: 15 Minuten ohne Bügeln, 19 Minuten mit seinen optimierten Einstellungen und 22 Minuten mit den Standardeinstellungen. Das kalibrierte Bügeln war schneller und gleichmäßiger als das Standardbügeln.
Die zweite Option ist „Nur oberste Schicht bügeln“. Ist sie deaktiviert, bügelt Cura alle nach oben gerichteten Flächen des Modells. Fischer 3D ist der Ansicht, dass das Bügeln aller Schichten im Vergleich zum Bügeln nur der obersten Schicht kaum Vorteile bringt, und Kennedy DIY setzt in Bambu Studio auf die mittlere Option, bei der alle Oberflächen gebügelt werden, über denen sich nichts befindet.
Durch Bügeln wird Ihr Scheitel messbar dicker.
Jeder Bügelfluss über 0 % führt zu einer zusätzlichen Materialauflage auf der Oberfläche. JanTec Engineering hat das Ergebnis mit einer zusätzlichen Dicke von etwa 0.05 mm gemessen.
Bei einem unsichtbaren Typenschild. Bei einem Deckel, der in eine Aussparung passen muss, oder bei allen Teilen, die mit Toleranzen bemaßt wurden, ist es real. Drucken Sie Ihre Testcoupons mit Bügelfolie, wenn das Endprodukt Bügelfolie haben soll.
Was Bügeln mit Ihrem Hotend macht
Beim Bügeln wird das Hotend heiß und langsam betrieben, wobei kaum Material hindurchfließt. Das ist ein ungewöhnliches Arbeitszyklus, und die Prusa-Wissensdatenbank weist in diesem Fall auf Hitzestau und Verstopfungsgefahr hin, insbesondere bei PLA in einem warmen Raum. Fischer 3Ds Mindestfluss von 10 % basiert auf denselben Erkenntnissen.
Eine Standarddüse ist für diese Anwendung ebenfalls ungeeignet. JanTec Engineering weist darauf hin, dass die Öffnung in der Mitte einen kreisförmigen Abdruck hinterlässt und sich auf der flachen Fläche ansammelndes Material in Streifen verteilt. Um das Konzept zu testen, ließen sie eine 5 mm große, flache Kupferdüse anfertigen. Prinzipiell funktionierte sie, ließ sich aber nicht automatisieren, da der Slicer während des Schichtvorgangs keinen Werkzeugwechsel durchführte.
Ihr praktischer Vorteil ist, dass die Düse kleiner ist. Eine Düse mit Ablagerungen verteilt diese Ablagerungen auf allen gebügelten Oberflächen. Wischen Sie sie daher vor einem Kalibrierungslauf ab oder tauschen Sie sie aus. In unserem Leitfaden erfahren Sie, wie Düsengröße und -form das Oberflächenfinish beeinflussen und welche weiteren Veränderungen sich beim Düsenwechsel ergeben.
Wann Bügeln das falsche Werkzeug für die Oberfläche ist
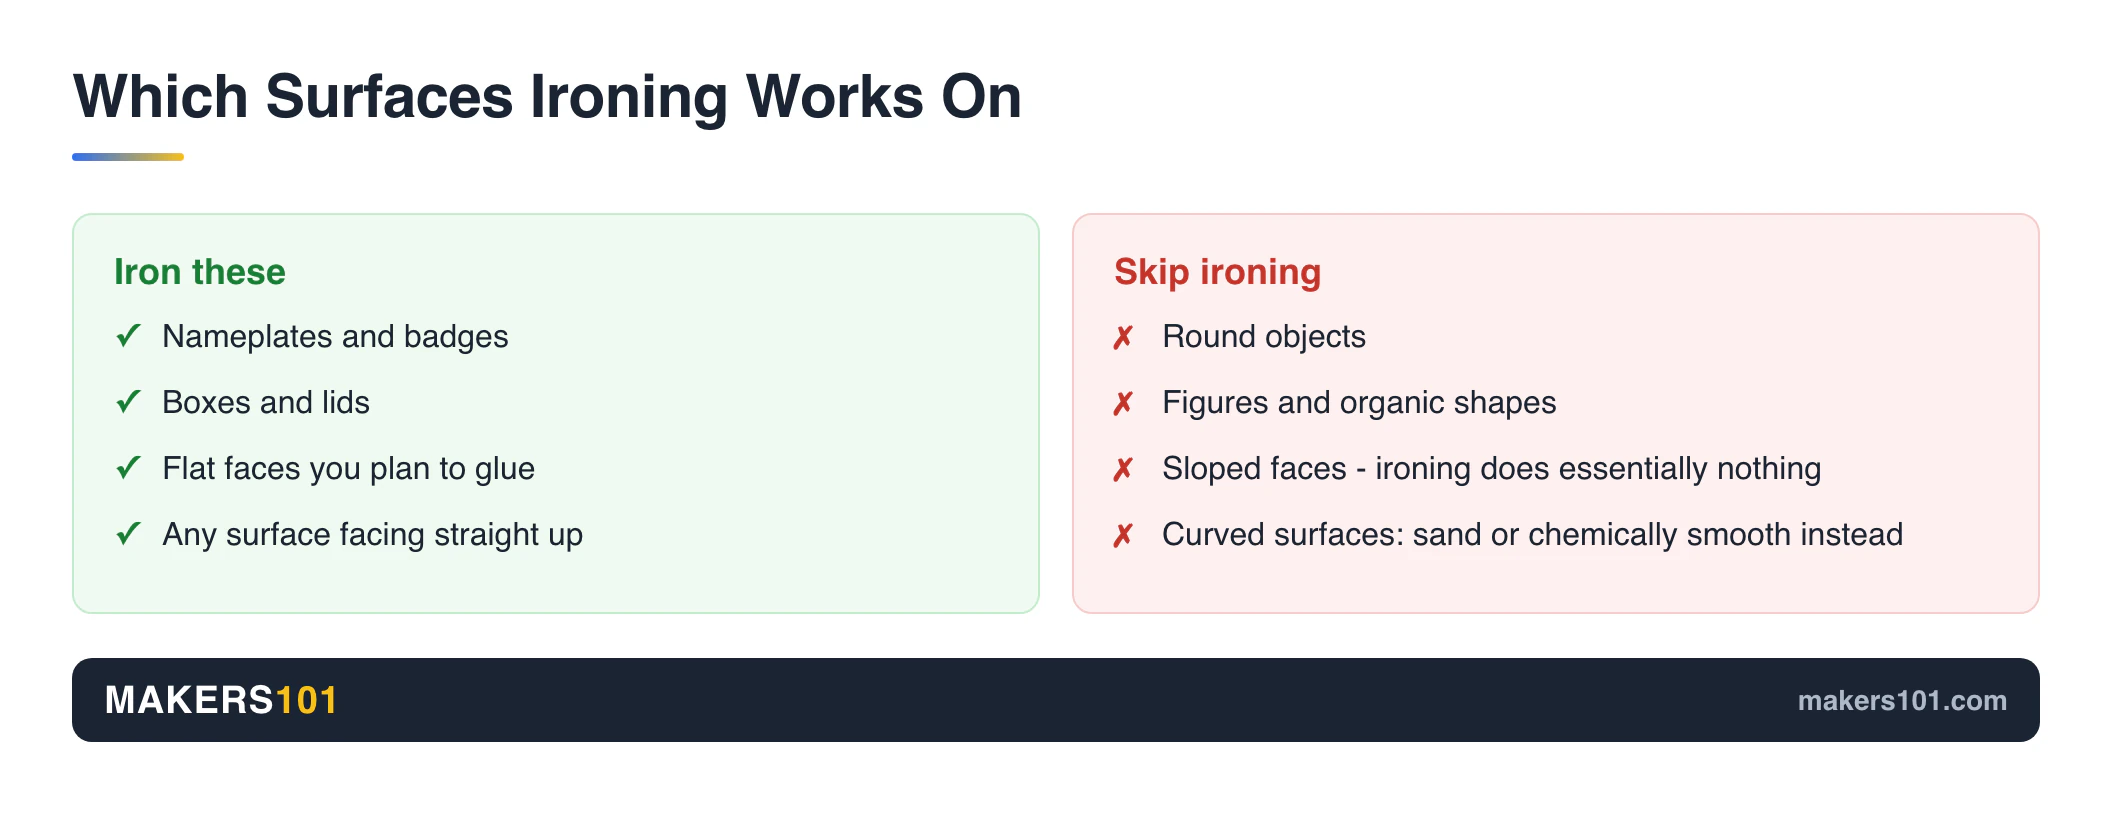
Das Glätten funktioniert nur auf Flächen, die senkrecht nach oben zeigen. Bei organischen Formen und geneigten Flächen bewirkt es in einem universellen Slicer, der die einfachste Zusammenfassung der Grenzen von JanTec Engineering darstellt, praktisch nichts.
Prusas Wissensdatenbank zieht dieselbe Grenze anhand von Beispielen. Bügeln eignet sich für Namensschilder und Abzeichen, Schachteln und Deckel sowie alle flachen Oberflächen, die Sie auf etwas anderes kleben möchten. Es eignet sich nicht für runde Objekte, Figuren oder organische Formen.
Wenn dein Teil also ein Drache ist, kannst du hier aufhören. Bügeln kostet Zeit und bringt nichts. Schleifen und chemisches Glätten sind die Mittel der Wahl für gewölbte Oberflächen, und Snapmakers Anleitung ist eine der wenigen, die alle drei Methoden direkt miteinander vergleicht.
Bügeln in Cura mit einem Testdruck kalibrieren
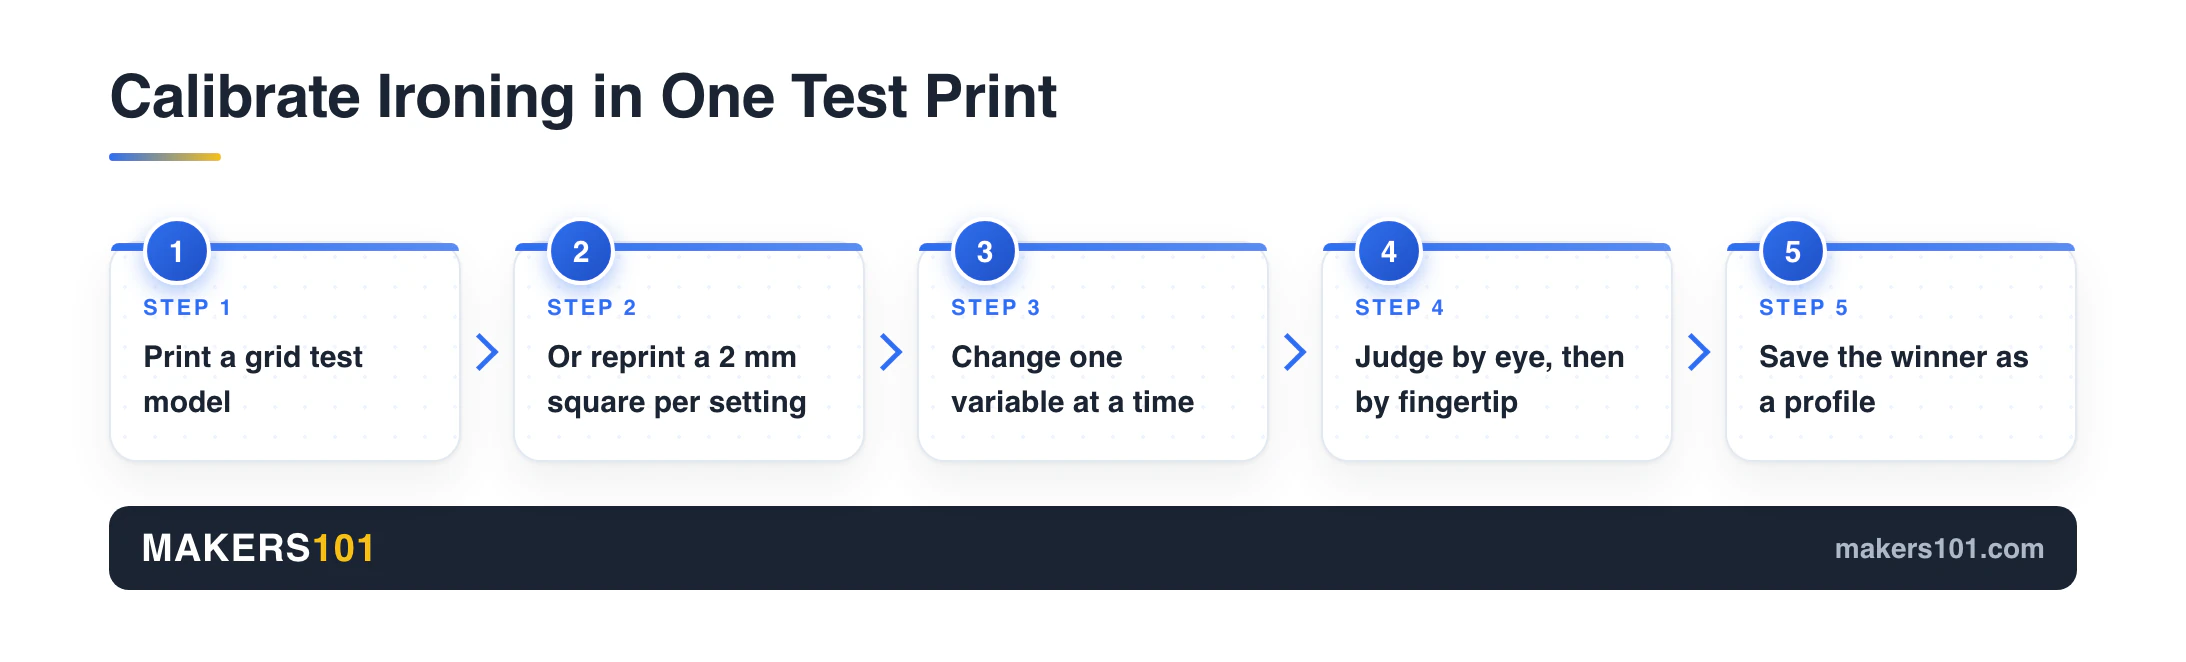
Sie benötigen zwei Kennzahlen: Materialfluss und Geschwindigkeit, gemessen an Ihrer Maschine und Ihrem Filament. Ein Rastertest ermittelt beide Werte gleichzeitig.
1. Besorgen Sie sich ein Rastermodell. Leogan Pros Bügeltest auf Printables und der PLA- und PETG-Test von Nutzer Ti auf MakerWorld bieten Ihnen jeweils eine Reihe von Blöcken mit unterschiedlichen Geschwindigkeits- und Flussraten. Uncle Jessys vollständiger Durchlauf des Printables-Rasters dauerte 1 Stunde und 53 Minuten. 2. Drucken Sie etwas Kleineres, wenn Sie ungeduldig sind. Fischer 3D verwendet ein einfaches, 2 mm hohes Quadrat und druckt es mit jeder Einstellung neu – in weniger als zehn Minuten pro Druckvorgang. Insgesamt langsamer, aber schneller zum ersten Ergebnis. 3. Ändern Sie jeweils nur eine Einstellung. Fixieren Sie die Schichthöhe, die Düse und das Filament. Variieren Sie nur Geschwindigkeit und Flussrate. 4. Beurteilen Sie das Ergebnis zweimal. Kennedy DIYs Standard ist eine ebene, glänzende Oberfläche ohne sichtbare Schichtlinien. The Buildplate Brain ergänzt den Test, den Fotos nicht fälschen können: Halten Sie das Teil gegen eine Lampe und fahren Sie dann mit der Fingerspitze über jeden Block. Unterextrusion, die man nicht direkt sieht, ist leicht zu fühlen. 5. Speichern Sie das beste Ergebnis als Profil. Tun Sie dies sofort, bevor Sie vergessen, welcher Block das beste Ergebnis erzielt hat.
Der gesamte Vorgang erfordert nur wenige Minuten praktische Arbeit und funktioniert sowohl für PLA als auch für PETG. Falls Sie noch nie einen Einstellungsdurchlauf durchgeführt haben, vermittelt unsere Anleitung zum Auslesen eines Kalibrierungswürfels dieselbe Fähigkeit zur Artefakterkennung anhand eines einfacheren Bauteils.
Sechs Fehler beim Bügeln (und welche Zahl man ändern sollte)
Sechs Fehlerursachen decken nahezu alle gemeldeten Probleme ab. Suchen Sie Ihr Symptom in der linken Spalte und ändern Sie die entsprechende Einstellung in der rechten Spalte.
| Was Sie sehen | Verursachen | Ändere das |
|---|---|---|
| Raster aus flachen, nicht gefüllten Taschen | Unterextrusion | Durchfluss erhöhen oder Geschwindigkeit verringern |
| Klumpen und Materialhaufen auf der Oberfläche | Überextrusion | Durchfluss verringern oder Geschwindigkeit erhöhen |
| Feine, geriffelte Textur, „Lachshaut“ | Bügelgeschwindigkeit zu hoch | Niedrigere Bügelgeschwindigkeit |
| Erhöhter Rand oder Scheitel um den Rand | Einsetzen zu klein | Schalten Sie Concentric aus, beenden Sie das Überschreiben des Einsatzes. |
| Eine tiefe Wunde plus Gruben, immer an derselben Stelle | Düse springt zurück | Monotone Bügelreihenfolge aktivieren |
| Eine einzelne Narbe, die sich über eine fertige Oberfläche zieht | Reisebewegungen, die die Spitze berühren | Aktivieren Sie Z-Hop für diesen Auftrag. |
Das Beispiel mit der Unter- und Überextrusion stammt von Kennedy DIY, der beides fotografiert hat. Der Clou: Jede Ursache wirkt in zwei Richtungen: Taschenbildung bedeutet zu hohe Geschwindigkeit oder zu geringen Materialfluss, Klumpenbildung hingegen zu geringe Geschwindigkeit oder zu hohen Materialfluss. Ändern Sie daher bei jedem Druckvorgang eine Variable, sonst lässt sich nicht feststellen, welche sich verändert hat.
Onkel Jessy nennt die Wellen, die beim Bügeln entstehen, wenn man zu schnell bügelt, „Lachshaut“. Ein praktischer Name, denn sie sehen einzigartig aus.
Die letzte Reihe ist besonders ärgerlich. Fischer 3D hat einen Glättungsdurchgang abgeschlossen und dann beobachtet, wie die Düse direkt über die frische Oberfläche fuhr und eine Narbe in der Mitte hinterließ. Die Lösung ist ein Z-Hop nur für diesen Druck, etwa 0.4 mm, mit der Einstellung „Anheben auf Oberflächen“. Ihr Basisdruckerprofil bleibt unverändert.
Bügeleinstellungen in Orca, Bambu Studio, PrusaSlicer und Creality Print
Die meisten Bügelrezepte, die derzeit kursieren, wurden in Bambu Studio oder Orca geschrieben. Ihre Optionsnamen stimmen nicht mit denen von Cura überein, weshalb das Kopieren fehlschlägt, bevor man auch nur einen einzigen Wert geändert hat.
| Healing | Orca / Bambus Studio | PrusaSlicer |
|---|---|---|
| Bügeln aktivieren (Kontrollkästchen) | Bügelart (Auswahlmenü) | Bügelart (Auswahlmenü) |
| Nur Bügeleisen, oberste Schicht | „Nur die oberste Oberfläche“ | „Nur die oberste Oberfläche“ |
| Bügelmuster: Konzentrisch, Zickzack | Geradlinig, konzentrisch | Nicht ausgesetzt |
| Kein Äquivalent | Bügelwinkel | Kein Äquivalent |
| Bügelfluss | Bügelfluss | Fließrate |
| Bügellinienabstand | Bügellinienabstand | Abstand zwischen den Bügeldurchgängen |
| Bügelgeschwindigkeit | Bügelgeschwindigkeit | Schnelligkeit |
| Monotone Bügelreihenfolge | Kein direktes Äquivalent | Kein direktes Äquivalent |
Schauen Sie sich an, was in dem Rezept mit 8,888 Upvotes tatsächlich verlangt wird: Geradliniges Muster, Bügelrichtung 45 Grad, ein fester Einschub von 0.21 mm.
In Cura gibt es für die erste Option keinen passenden Namen. Die zweite hat gar kein Eingabefeld. Die dritte überschreibt einen Wert, den Cura normalerweise selbst berechnet. Drei Einstellungen, keine davon übertragbar.
Das Bambu-Rezept mit 2,634 positiven Bewertungen ist dasselbe: Bügelwinkel auf -1 und Bügelart auf allen Oberflächen eingestellt. Beide Einstellungen sind in Cura nicht vorhanden.
Auch veröffentlichte Anleitungen verwischen die Grenzen. Die Anleitung von Creality vergleicht Creality Print und Cura nebeneinander und listet konzentrische, Zickzack- und geradlinige Bügelmuster gemeinsam als Optionen auf. In der Cura-Definitionsdatei sind jedoch nur die ersten beiden vorhanden. Prüfen Sie daher, welchen Slicer eine Parameterliste tatsächlich beschreibt, bevor Sie nach einer Einstellung suchen.
Creality Print-Nutzer erhalten die kürzeste Liste, wobei für mich dieselbe Einschränkung gilt: Die von mir zitierte Anleitung behandelt Creality Print und Cura gemeinsam. Daher sind die folgenden Hinweise als allgemeine Bügeltipps zu verstehen. Der Bügelfluss ist standardmäßig auf 10 % eingestellt, die Bügelgeschwindigkeit bleibt im gleichen niedrigen Bereich wie bei Cura, und der Abstand wird auf 0.1 bis 0.15 mm festgelegt. Diese Werte liegen nahe genug an den Cura-Einstellungen, sodass die unten beschriebene Kalibrierungsroutine direkt übernommen werden kann.
Der Orca-Pfad in Buildplate Brain ist kurz, falls Sie bereits umgestiegen sind: Registerkarte „Qualität“, „Bügeln“ auswählen, Typ auf „Alle Oberflächen“ einstellen, Muster auf „Geradlinig“ belassen, kalibrierte Geschwindigkeit und Fluss eingeben, als neuen Prozess speichern. Eine detaillierte Beschreibung der Werte eines anderen Slicers finden Sie unter „ Was die einzelnen Kühlwerte in Bambu Studio bewirken“.
Häufig gestellte Fragen
Hat Bügeln einen Einfluss auf den 3D-Druck?
Auf glatten Oberflächen ist dies der Fall, und der Unterschied ist im Streiflicht gut zu erkennen. Die Linien der Deckschicht verschwinden weitgehend, und die Oberfläche erhält ein gleichmäßiges Finish. Auf gewölbten oder geneigten Oberflächen macht es keinen nennenswerten Unterschied und hat keinerlei Wirkung auf Verformungen oder Fadenbildung. Dabei handelt es sich um strukturelle Fehler, und das Bügeln wirkt nur oberflächlich.
Welchen Bügelwinkel hat das 3D-Drucken?
Es handelt sich um die Richtung, in der die Bügelbewegungen über die Oberfläche verlaufen. Bambu Studio und Orca zeigen dies als numerisches Feld an, wobei -1 bedeutet, dass die Standardeinstellung beibehalten wird. Cura bietet keine Einstellung für den Bügelwinkel, sondern nur die Musterwahl „Konzentrisch“ oder „Zickzack“. Daher wurden alle Rezepte, die die Einstellung eines Winkels erfordern, für einen anderen Slicer erstellt.
Was sind die besten Cura-Bügeleinstellungen für einen Ender 3?
Die Ausgangseinstellungen sind dieselben wie bei jeder anderen 0.4-mm-Maschine: 15–25 % Materialfluss, 0.2 mm Linienabstand, Zickzack-Druck, Bügelrichtung „Monotonisch“ aktiviert. Überprüfen Sie zuerst die obere/untere Geschwindigkeit Ihres Profils, da Cura die Bügelgeschwindigkeit im Verhältnis 2:3 davon ableitet. Führen Sie anschließend einen Rastertest durch, da der richtige Materialfluss besser zum Filamentverlauf passt als die Einstellungen Ihres Druckers.
Welche Bügeleinstellungen eignen sich am besten für PLA?
Beginnen Sie mit einem Materialfluss von 15–20 % und etwa 20 mm/s und kalibrieren Sie anschließend. PLA lässt sich gut bügeln, birgt aber von allen gängigen Filamenten das höchste Risiko des Wärmekriechens. Achten Sie daher bei längeren Bügelvorgängen in einem warmen Raum auf Verstopfungen. ASA erzielt die besten Bügelergebnisse aller gängigen Materialien.
Verstopft das Bügeln Ihre Düse?
Das kann in beide Richtungen passieren. Eine sehr geringe Materialstärke bei langem, langsamem Durchlauf ist die klassische Ursache, weshalb Fischer 3D nicht unter 10 % geht. Prusa weist separat auf Hitzekriechen hin, da das Hotend minutenlang heiß bleibt, obwohl kaum Filament hindurchfließt. PLA ist an heißen Tagen häufig betroffen.
Kann Bügeln gewölbte oder organische Oberflächen glätten?
Nein. Bügeln wirkt nur auf nach oben gerichtete, flache Flächen, daher bringt es einer Kugel oder einer Figur nichts. Diese Teile müssen nachbearbeitet werden. Unsere Anleitung zum Glätten von PLA mit XTC-3D bietet eine anfängerfreundliche Methode, die für jede Geometrie geeignet ist.