Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- Die Beschleunigungseinstellungen des Ender 3 in Orca befinden sich an zwei Stellen, wobei die Druckereinstellungen Vorrang haben. Selbst wenn Sie auf der Seite „Geschwindigkeit“ 3000 eingeben, begrenzt Orca den Wert auf die maximal mögliche Bewegungsgeschwindigkeit. Bei einem Standard-Ender 3, Ender 3 Pro, S1 oder V2 liegt diese Obergrenze bei 500 mm/s². Erhöhen Sie zuerst die Maschinenbegrenzung und anschließend den Wert für die einzelnen Funktionen, sonst ändert sich nichts.
- Bei den drei ältesten Modellen (Original, Pro, S1) werden alle fünf Beschleunigungsfelder von Orca standardmäßig auf den Wert eingestellt ausgeliefert. 0, wodurch der Slicer angewiesen wird, Ihre Firmware nicht zu verändern.
- Das serienmäßige Ender 3 V2-Profil zeigt eine Reisebeschleunigung von … 700, oberhalb der eigenen Reiseobergrenze von 500. Diese Diskrepanz ist der Grund für die Warnungen.
- Auf Marlin-Maschinen werden bei jedem Slice die Zeilen `M201`, `M204` und `M205` am Anfang des G-Codes überschrieben, sodass die mit `M500` gespeicherten Werte verloren gehen. Klipper-Profile überspringen diesen Block vollständig.
- Ausgangspunkte nach Modell: Original / Pro / V2 / S1 ca. 500, V3 SE 2500V3 KE und V3 überlassen es Klipper.
Du hast den Beschleunigungswert in OrcaSlicer geändert, erneut gesliced, und der Druck sieht immer noch genauso aus. Oder der Drucker hat die Datei komplett abgelehnt. So oder so, du hast jetzt drei Forenthreads durchforstet, und jede Antwort widerspricht der vorherigen.
Die meisten Ratschläge, die man findet, beziehen sich auf die Geschwindigkeit in mm/s. Die Beschleunigung hat jedoch ihre eigene Obergrenze, und diese liegt beim Ender 3 niedriger, als fast überall behauptet wird.
Nachfolgend finden Sie die tatsächlichen Orca-Lieferzahlen für jeden Ender 3, die Stelle, an der die unsichtbare Grenze liegt, und was Sie zuerst ändern sollten, damit Ihre Änderungen den Drucker erreichen.
Inhaltsverzeichnis
- Die Beschleunigung bestimmt Ihre Druckzeit stärker als die Geschwindigkeit.
- Orca hat zwei Beschleunigungsschichten, und die obere gewinnt.
- Was OrcaSlicer tatsächlich für jeden Ender 3 liefert
- Was jedes Beschleunigungsfeld in Orca steuert
- Führen Sie M503 aus, bevor Sie eine einzige Zahl eingeben
- Bewährte Beschleunigungseinstellungen, vom Ender 3-Modell
- Ruck und Abweichung an Kreuzungspunkten: Die andere Hälfte der Kurvenqualität
- Wenn Sie Klipper verwenden (Sonic Pad, V3 KE oder einen Pi)
- Kreieren Sie Ihren eigenen Song an einem Abend
- Fehler, die Menschen ein Wochenende kosten
- FAQ
Die Beschleunigung bestimmt Ihre Druckzeit stärker als die Geschwindigkeit.
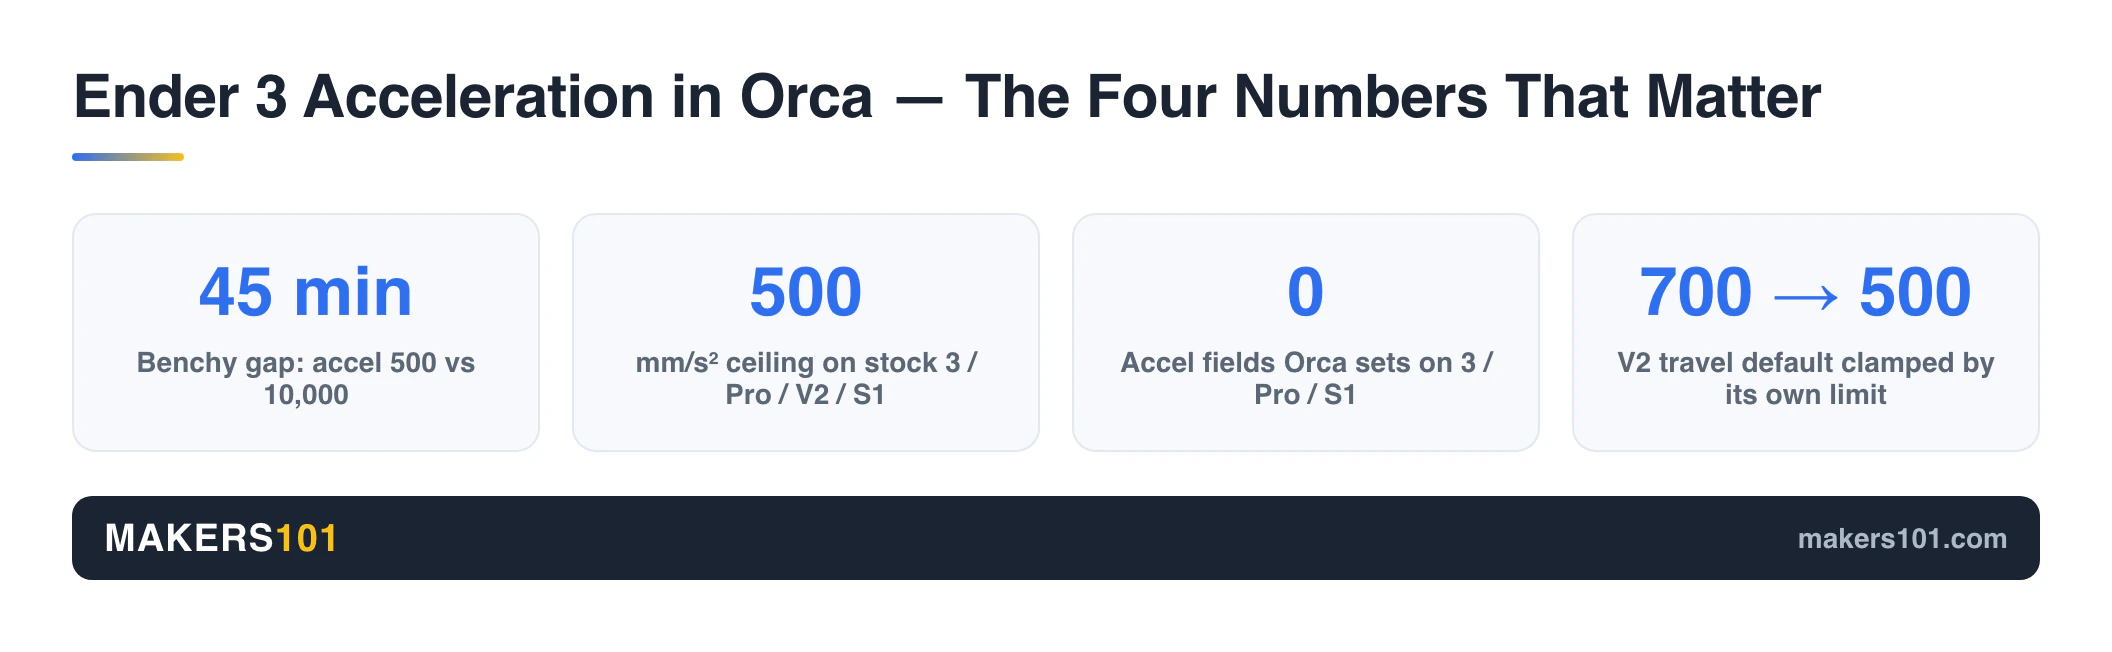
Zwei Benchy-Fräsmaschinen, die mit derselben Vorschubgeschwindigkeit von 200 mm/s arbeiteten – eine mit einer Beschleunigung von 500 und die andere mit 10,000 –, waren im Vergleich von Teaching Tech innerhalb von 45 Minuten fertig . Der Beschleunigungswert bestimmt, wie schnell der Fräskopf auf die eingestellte Drehzahl beschleunigt, und ist bei kleinen Werkstücken nahezu ausschlaggebend.
Die Geschwindigkeitsangabe war in beiden Dateien identisch.
Ein Benchy besteht hauptsächlich aus kurzen Bewegungen, sodass der Werkzeugkopf nie ankommt. Er verbringt seine Zeit mit Beschleunigen und Abbremsen, wodurch die Rampenrate die eigentliche Taktung vorgibt. Stellen Sie sich das wie Autofahren in der Stadt vor: Nicht das Tempolimit ist schuld an der Verspätung, sondern die Ampeln.
Die Rampenrate Ihres Ender 3 ist aus zwei Gründen niedrig. Das Druckbett bildet die Y-Achse, sodass jede Y-Bewegung eine erhitzte Aluminiumplatte mit dem Werkstück hin und her schiebt. Ein CoreXY- oder Delta-Drucker bewegt hingegen nur einen Bruchteil dieser Masse. Marlin führt die Bewegungsplanung zudem auf dem Mainboard des Druckers selbst durch, dessen Rechenleistung die Anzahl der Berechnungen pro Sekunde begrenzt.
Beides sind physikalische Grenzen. Keine Slicer-Einstellung kann sie aufheben, weshalb das Übernehmen von Beschleunigungswerten eines Bambu-Besitzers oft zu Problemen führt. Falls Sie noch unentschlossen sind, welcher Slicer für Ihr Gerät geeignet ist, finden Sie in unserem Leitfaden „Der beste Slicer für 3D-Druck“ eine separate Anleitung zu dieser Frage.
Orca hat zwei Beschleunigungsschichten, und die obere gewinnt.
Orca speichert die Beschleunigung an zwei verschiedenen Stellen, und diese werden nicht miteinander verhandelt. Die Druckereinstellungsebene überschreibt jedes Mal die Druckeinstellungsebene.
Wo jede Schicht lebt
Die Werte für die einzelnen Funktionen finden Sie unter Druckeinstellungen → Geschwindigkeit → Beschleunigung . Stellen Sie den Moduswahlschalter auf „Erweitert“, sonst bleibt der gesamte Abschnitt ausgeblendet, was neuen Orca-Benutzern oft als Erstes auffällt.
Die Obergrenze befindet sich an einer ganz anderen Stelle: Druckereinstellungen → Bewegungsfähigkeit . Auf dieser Seite sind die maximale Beschleunigung für jede Achse sowie separate Obergrenzen für Extrudieren, Fahren und Einziehen festgelegt.
Die Klemmenregel
In der Dokumentation von Orca heißt es ganz klar: „Orca begrenzt die Beschleunigung so, dass der in den Bewegungseinstellungen des Druckers festgelegte Wert nicht überschritten wird.“
Ein Wert von 3000 in der Außenwandbox eines Standard-Ender-3-Profils reduziert sich beim Ausgang auf 500. Die Box zeigt weiterhin 3000 an. Ihr G-Code jedoch nicht.
Die Dokumentation fügt eine zweite, ebenso wichtige Regel hinzu. Der Slicer überschreibt Ihre Firmware nur dann, „wenn der normale Druckbeschleunigungswert ungleich 0 ist“. Ein Wert von 0 bedeutet, dass der Drucker nicht eingreift und die Einstellungen gemäß seiner Firmware vornimmt.
Was Orca in Ihren G-Code schreibt
Öffnen Sie eine beliebige geschnittene Datei aus Orca und lesen Sie die ersten zwanzig Zeilen. Geschnitten mit dem Standardprofil des Ender 3 erhalten Sie Folgendes:
“` M201 X500 Y500 Z100 E5000 M204 P500 R1000 T1500 M205 X8.00 Y8.00 Z0.40 E5.00 “`
Diese Werte stammen direkt aus der Motion-Funktion. `M201` legt den Maximalwert pro Achse fest. `M204` legt drei Werte gleichzeitig fest: Drucken, Einziehen und Verfahrweg. `M205` legt die Ruckgrenzen fest, oder `M205 J`, wenn die Knotenabweichung aktiv ist.
Zwei Bedingungen bestimmen, ob dieser Block überhaupt angezeigt wird. Ihr G-Code-Format muss Marlin oder RepRap sein, und die Option „G-Code-Ausgabebeschränkungen in den Maschinenbeschränkungen“ muss aktiviert sein (standardmäßig). Bei der Einstellung Klipper überspringt Orca den gesamten Block, weshalb Besitzer von V3- und KE-Systemen ihn nie sehen.
Dieser Abschnitt erklärt ein Problem, das in den Ender-3-Subreddits immer wieder auftaucht. Man hat die Beschleunigung über die serielle Schnittstelle angepasst, mit `M500` gespeichert, und es hat einwandfrei funktioniert. Beim nächsten Druckvorgang wurden diese Einstellungen jedoch ignoriert. Die gespeicherten Werte befinden sich noch im EEPROM und werden beim Drucken jeder einzelnen Schicht vor der ersten Schicht überschrieben.
Warum Sie „überschreitet die maximale Beschleunigung des Druckers“ sehen
Diese Warnung bedeutet, dass der Wert pro Merkmal den maximalen Wert für die Bewegungsfähigkeit dieses Bewegungstyps überschreitet. Orca teilt Ihnen mit, dass die Begrenzung in Kürze erfolgen wird.
Bei manchen Konfigurationen ist es schlimmer als eine Warnung. Ein Besitzer eines Ender 3 S1 auf Reddit versuchte, die Beschleunigung über Orca auf über 500 zu erhöhen, während er ein Sonic Pad verwendete. Das Pad lehnte jeden Wert über 500 ab und brach den Druckvorgang ab, bevor die erste Schicht fertiggestellt war.
Was OrcaSlicer tatsächlich für jeden Ender 3 liefert
Die Fabriknummern von Orca unterscheiden sich je nach Ender-3-Generation enorm und sind in der App nirgends dokumentiert. Alle folgenden Angaben stammen aus den Profildateien im Orca-Repository, sodass Sie jede Zelle selbst überprüfen können.
Zwei dieser Spalten stammen aus den Druckereinstellungen und zwei aus den Druckeinstellungen, was die Aufteilung ist, um die es in dem gesamten Artikel geht.
| Ender 3 Modell | Maximale X/Y-Werte der Maschine | Maschinenverfahrgrenze | Fabrikdruckbeschleunigung | Werksreise |
|---|---|---|---|---|
| Ender-3 / Pro | 500 / 500 | 1500 | 0 (Firmware entscheidet) | 0 |
| Ender-3 S1 | 500 / 500 | 1500 | 0 (Firmware entscheidet) | 0 |
| Ender-3 V2 | 500 / 500 | 500 | 500 | 700 |
| Ender-3 V3 SE | 2500 / 2500 | 2500 | 2500 | 2500 |
| Ender-3 V3 KE | 8000 / 8000 | 8000 | 5000 | 5000 |
| Ender-3 V3 | 20000 / 5000 | 20000 | 12000 | 12000 |
Drei Reihen verdienen einen genaueren Blick.
Drei Modelle werden ohne jegliche Voreinstellungen ausgeliefert. Beim Original, dem Pro und dem S1 stehen alle fünf Beschleunigungsfelder auf Null. Ihre Änderungen haben keine Wirkung, bis Sie diese Nullwerte ändern, da der Slicer durch Nullwerte deaktiviert wird und die Arbeit der Firmware überlassen wird. Es ist nichts defekt. Das Profil funktioniert wie vorgesehen. Die einzige Ausnahme bildet die Außenwand: Da kein Ender-3-Profil diesen Wert festlegt, wird der Standardwert von Orca (500) verwendet.
Das V2-Profil ist eine Ausnahme, und der Grund dafür ist eine fehlende Zeile. Alle anderen alten Ender-3-Profile überschreiben die maximale Flughöhe bis zu 1500. Das V2-Profil tut dies nie, daher greift es in Orcas gemeinsam genutzter Creality-Basis auf die 500 zurück, während sein Druckprofil weiterhin 700 anfordert.
Die standardmäßige Einstellung liegt 200 über dem zulässigen Limit. Diese Diskrepanz ist der Grund, warum V2-Besitzer nach den „festen 700“ in ihrer Reisebox fragen. Sie führte auch zu dem OrcaSlicer-Fehlerbericht bezüglich der Reisebeschleunigung des Ender 3 V2. Dieser Bericht wurde im Februar 2025 geschlossen. Die Diskrepanz besteht weiterhin im aktuellen Orca-Profil.
Die V3 zeigt, warum Bettschleudermaschinen frühzeitig an ihre Grenzen stoßen. Ihr X-Grenzwert liegt bei 20,000 und ihr Y-Grenzwert bei 5,000, also einem Viertel davon. X bewegt den Werkzeugkopf. Y bewegt das Tischbett.
Überprüfen Sie jede Zahl selbst
- Maschinenbeschränkungen: `resources/profiles/Creality/machine/` im OrcaSlicer-Repository. Die V2-Datei definiert nur die Knotenpunktabweichung und übernimmt den Rest von `fdm_creality_common`.
- Werkseitige Druckwerte: `resources/profiles/Creality/process/`, Dateien mit dem Namen `0.20mm Standard @Creality Ender3V2.json` und ähnliche.
- Die gemeinsame Basis, die jedes Creality-Profil erbt, setzt 500 für Drucken und 700 für Reisen, was genau dem Wert entspricht, den die V2 beibehält.
Was jedes Beschleunigungsfeld in Orca steuert
Orca unterteilt die Beschleunigung nach Objekten, sodass Sie die sichtbaren Bereiche verlangsamen und den Rest beschleunigen können. Jedes der folgenden Felder befindet sich unter Druckeinstellungen → Geschwindigkeit im erweiterten Modus.
| Feld | Was es steuert |
|---|---|
| Normaler Druck | Der Ausweichwert. Alle Felder, die Sie leer lassen, werden mit diesem Wert ausgeführt. |
| Außenwand | Die Oberfläche, die Sie betrachten. Senken Sie diese zuerst, wenn die Qualität nachlässt. |
| Innenwand, innere feste Ausfüllung | Versteckte Geometrie, damit es höher laufen kann |
| spärliche Füllung | Auch versteckt, und normalerweise dort, wo Ihre Druckzeit hinfließt |
| Obere Oberfläche | Die Oberflächenbeschaffenheit der flachen Oberseiten |
| Bridge | Nicht unterstützte Spannen |
| Anfangsschicht, Reise der Anfangsschicht | Haftung zu Beginn |
| Reisen | Nicht-druckende Bewegungen, bei denen das Ghosting am nächsten Perimeter oft beginnt |
Vier Felder akzeptieren Prozentwerte, wobei der Bezugspunkt nicht für alle Felder derselbe ist. „Bridge“ bezieht sich auf die Außenwand. Beide Fülltypen beziehen sich auf den Normaldruck. „First Layer Drive“ bezieht sich auf den Fahrweg. Wenn diese Werte in einem Profil nicht festgelegt sind, verwendet Orca standardmäßig 500 für den Normaldruck und 500 für die Außenwand.
Die Einstellung „Beschleunigen zum Abbremsen“ wird am häufigsten nachgefragt und hat nur bei Klipper eine Auswirkung. Orcas Tooltip bestätigt dies: Der Wert passt Klippers `max_accel_to_decel` an, wodurch die Beschleunigungsrampe bei Bewegungen begrenzt wird, die ohnehin zu kurz sind, um die Höchstgeschwindigkeit zu erreichen. Orca aktiviert diese Funktion standardmäßig auf 50 %. Auf einem Ender 3 mit Marlin-Firmware ändert sich dadurch nichts. Kurioserweise ist sie im Orca-Werksprofil für den V3 KE deaktiviert, während die Mitarbeiter des Creality-Forums für dasselbe Gerät 50 % empfehlen.
Führen Sie M503 aus, bevor Sie eine einzige Zahl eingeben
Senden Sie `M503` an Ihren Drucker, bevor Sie in Orca etwas ändern. Dadurch werden die aktuellen Bewegungswerte Ihrer Firmware ausgegeben. Dies sind die einzigen Werte, die Ihre Maschine tatsächlich beschreiben.
Sie können die Nachricht über die Gerätekonsole von Orca, über Pronterface oder über das Terminal in OctoPrint oder Fluidd senden. Achten Sie auf die drei relevanten Zeilen:
- `M201` gibt die maximale Beschleunigung pro Achse an
- `M204` gibt die Beschleunigung Ihres Druckvorgangs an, mit separaten Werten für Einzug und Hub.
- `M205` verursacht Ruck oder eine Abweichung an der Kreuzung, die bei neueren Versionen als `J` bezeichnet wird.
Zum Vergleich: In den offiziell von Marlin bereitgestellten Beispielkonfigurationen für diese Maschinen ist die Druckbeschleunigung durchgängig auf 500 eingestellt, mit maximalen Werten von 500 pro Achse überall außer bei der S1, die 1000 erhält.
Diese Dateien beschreiben, was Marlin für jedes Board veröffentlicht. Creality flasht seine eigenen Binärdateien im Werk, und die Unterschiede können beträchtlich sein. Ein Ender-3-Besitzer überprüfte sein Gerät, stellte fest, dass die maximale Beschleunigung auf beiden Achsen bei 5000 lag, und fragte im Subreddit, ob das normal sei. Niemand gab ihm eine eindeutige Antwort – und genau das ist der Punkt. Der Werkswert entspricht dem, was Creality geflasht hat, und 5000 liegt weit über dem Wert, den ein Ender-3-Gehäuse im Normalbetrieb nutzt.
Lesen Sie also Ihre eigene Ausgabe und denken Sie daran, dass `M500` diese in einem Marlin-Profil nicht schützt.
Bewährte Beschleunigungseinstellungen, vom Ender 3-Modell
Legen Sie zuerst die Obergrenze für die Bewegungsfähigkeit fest, dann die Werte für die einzelnen Merkmale darunter. Die Umkehrung dieser Reihenfolge ist der häufigste Grund dafür, dass sich nichts ändert.
Die maximale Bewegungsfreiheit wird unter Druckereinstellungen → Maschinengrenzen → Bewegungsbereich festgelegt . Vier dieser Felder sind wichtig: Die maximale Beschleunigung in X- und Y-Richtung definiert die Obergrenze. Die maximale Beschleunigung beim Extrudieren steuert die Druckbewegungen, die maximale Beschleunigung für die Fahrbewegungen alle anderen. Erhöhen Sie die Grenzwerte für X und Y gleichzeitig mit dem Extrudieren, sonst bleiben Ihre Druckbewegungen unabhängig von den Achsengrenzen eingeschränkt.
Stock Ender 3, Ender 3 Pro und V2
Beginnen Sie mit 500 für normales Drucken und halten Sie die Außenwand auf oder unter diesem Wert. Diese Rahmen hatte ein regelmäßiger Nutzer des Klipper-Forums im Sinn, als er schrieb, dass es „unwahrscheinlich ist, dass ein Standard-i3 in puncto Beschleunigung viel mehr als 3 kΩ sinnvoll bewältigen kann“.
Für eine höhere Geschwindigkeit erhöhen Sie zunächst die Bewegungsempfindlichkeit auf etwa 1000 und gehen Sie schrittweise vor. Achten Sie zuerst auf die Kurven, bevor Sie die Zeit im Blick behalten. Ein weit verbreiteter Richtwert kombiniert eine Beschleunigung von etwa 700 mit einem Ruck von 7, allerdings wird in der Quelle weder die Firmware noch das Modell angegeben.
Speziell beim V2 sollte der Standardwert von 700 für den Verfahrweg korrigiert werden. Entweder sollte er auf 500 reduziert werden, um der Maschinenbegrenzung zu entsprechen, oder der maximale Verfahrweg in den Bewegungseinstellungen erhöht werden, sodass der angezeigte Wert auch der tatsächliche Wert ist.
Ender 3 S1
Das S1-Board ist ein zweischichtiges Problem anderer Art. Orca begrenzt es auf 500, während Marlins Beispielkonfiguration für das S1-Board 1000 pro Achse zulässt. Ermitteln Sie Ihre individuelle Obergrenze mit `M503` und passen Sie dann die Bewegungsrate in Orca entsprechend an, bevor Sie die Geschwindigkeitsseite bearbeiten.
Ender 3 V3-Familie (SE, V3, KE)
Diese Generation beginnt deutlich höher, wenn auch nicht einheitlich. Das Profil des Orca V3 SE ist auf Marlin-Flair eingestellt, während das des V3 und des KE auf Klipper-Flair eingestellt ist.
Die SE-Version wird mit sinnvollen, voreingestellten Werten für die einzelnen Funktionen ausgeliefert: 2500 für normales Drucken (Oberfläche und Verfahrweg), 2000 für Innenwände und 1000 für Außenwände. Orca hat die sichtbare Oberfläche bereits auf 40 % des Standardwerts reduziert. Lassen Sie den Wert für die Außenwände unverändert, es sei denn, Sie haben einen triftigen Grund dafür. Beachten Sie, dass die erste Schicht einen Wert von 500 hat.
Für den KE empfiehlt das Creality-Forum eine Druckgeschwindigkeit von 500 mm/s bei 8000 mm³/s², wobei die erste Schicht mit 200 mm/s und 800 mm³/s² gedruckt werden soll. Sie weisen außerdem auf eine maximale Materialflussrate hin: Ab etwa 300 mm/s benötigt Hyper-PLA eine Begrenzung auf ca. 32 mm³/s, sodass die Beschleunigung nicht mehr der limitierende Faktor ist und die Steuerung durch das Hotend übernimmt.
Unabhängige Tests des V3 ergaben niedrigere Werte als die Werksangaben von Orca. Der Profilaufbau von 3D Printer Bee verwendete 5000 mm/s für allgemeine Bewegungen, 2500 mm/s für Wände und 1500 mm/s für spezielle Oberflächen. Die erste Schicht wurde zur Verbesserung der Haftung auf 10–20 mm/s reduziert. In diesem Kanal wurde außerdem darauf hingewiesen, dass der V3 intern mit Klipper arbeitet und empfohlen wird, die G-Code-Variante im Slicer auf Marlin einzustellen. Orcas eigenes V3-Profil weicht davon ab und wird mit Klipper ausgeliefert. Testen Sie beide Varianten, wenn Sie ein Profil von Grund auf neu erstellen.

Möchten Sie gleichzeitig einen Ausgangspunkt für den Rest Ihres Profils? Der Druckeinstellungsfinder deckt den Rest eines Profils ab: Temperatur, Geschwindigkeit, Einzug.
Ruck und Abweichung an Kreuzungspunkten: Die andere Hälfte der Kurvenqualität
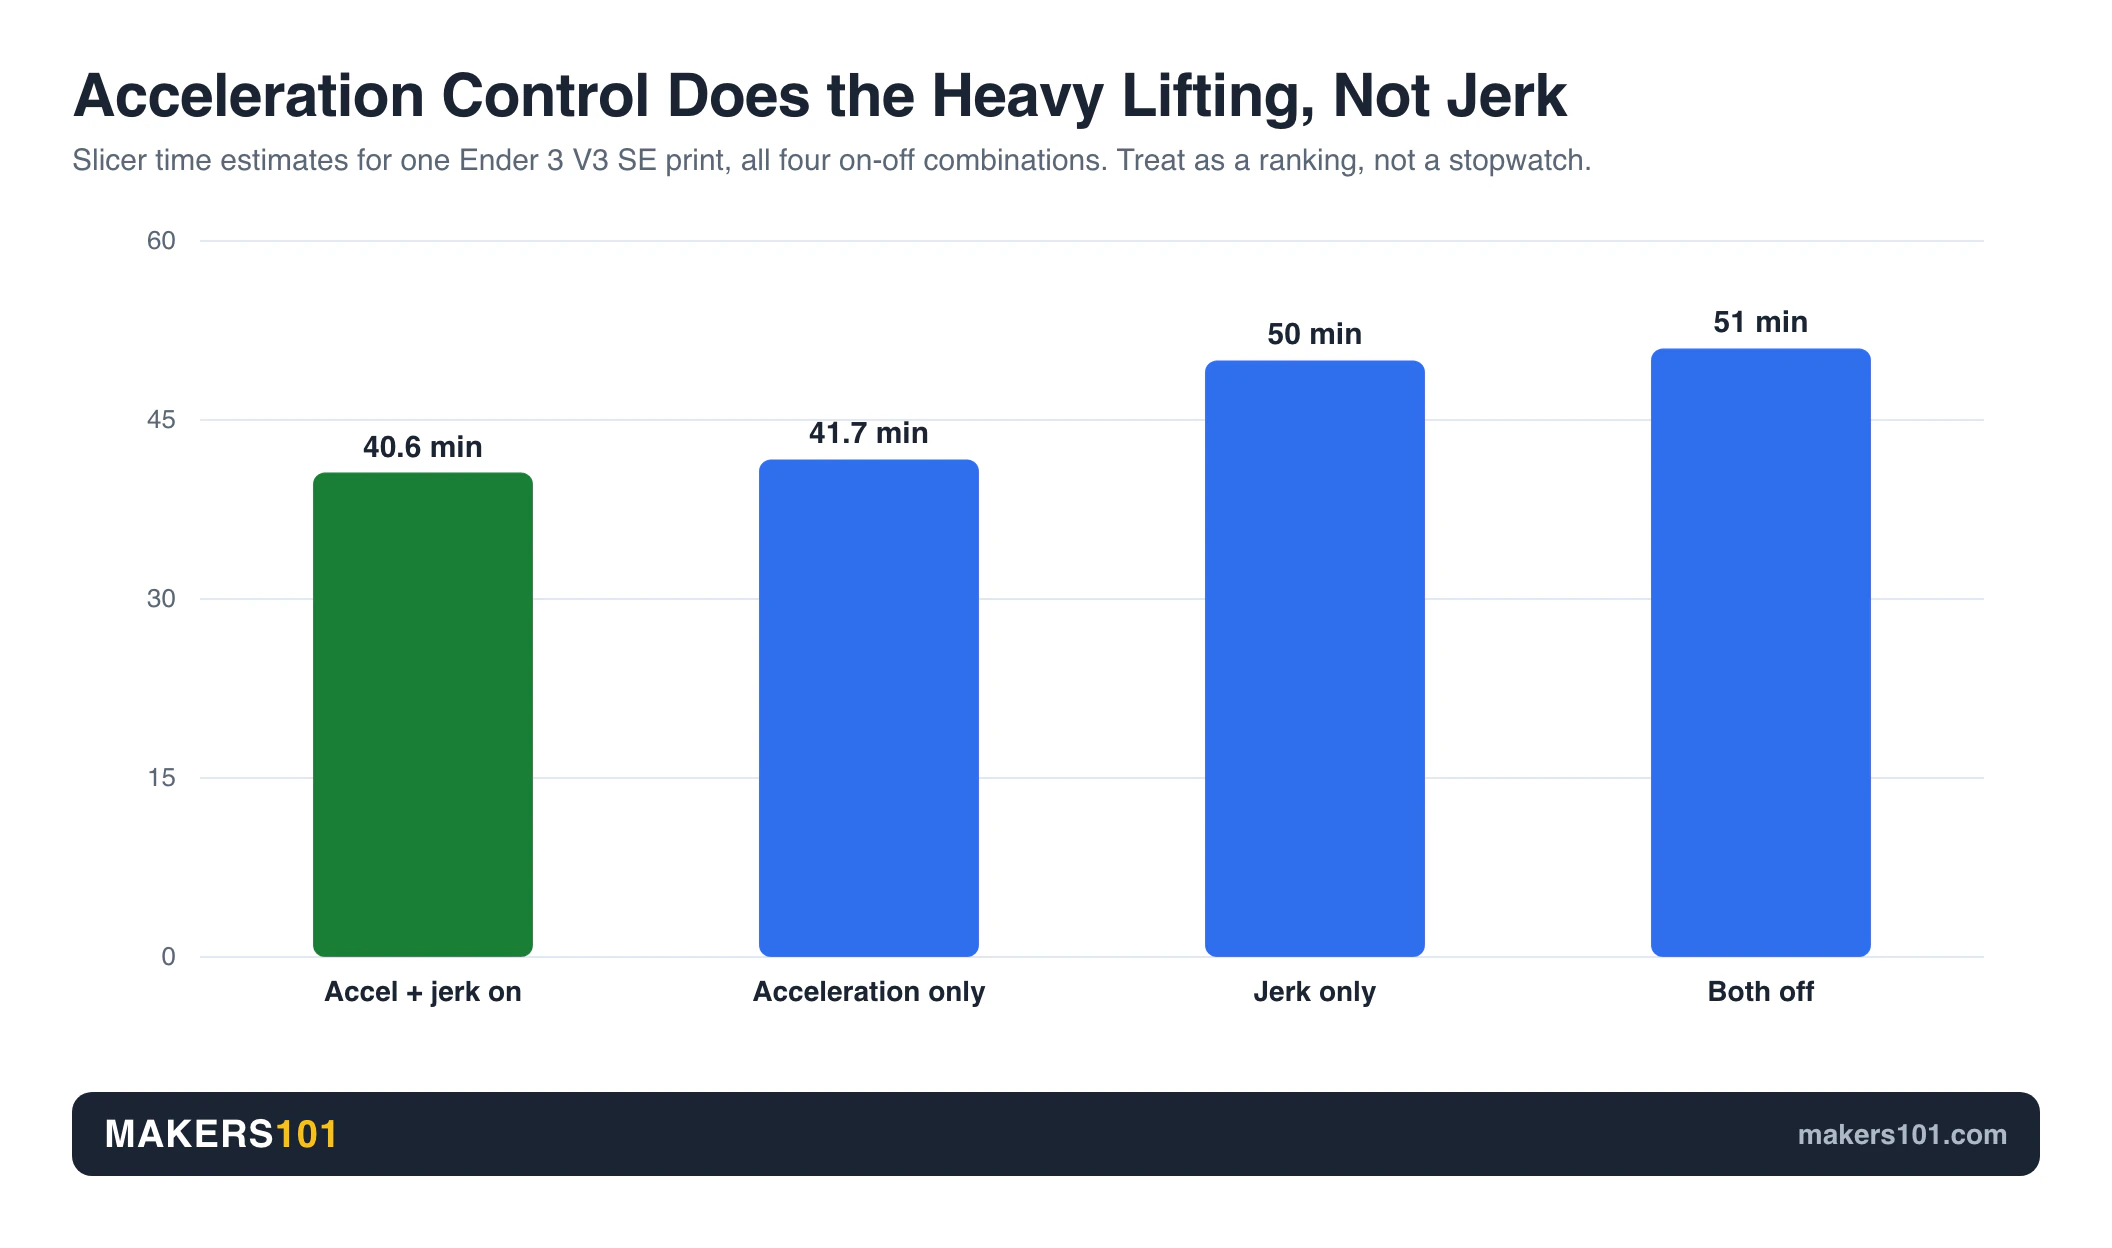
Die Beschleunigung steuert die Rampe. Der Ruck steuert, wie schnell der Werkzeugkopf die Richtung ändern kann, ohne eine Rampe zu bilden; dies ist die Mindestgeschwindigkeit, mit der er eine Kurve durchfährt.
Marlin verwendet eines von zwei Modellen, von denen nur eines aktiv sein kann. Der klassische Ruckmodus liefert Werte vom Typ `M205 XYZE`. Die Junction Deviation ersetzt diese durch einen einzelnen Wert vom Typ `J` in Millimetern. In den Beispielkonfigurationen von Marlin ist beim ursprünglichen Ender 3 die Junction Deviation auf 0.08 eingestellt, während der klassische Ruckmodus deaktiviert ist. Pro, V2 und S1 hingegen werden mit aktiviertem klassischen Ruckmodus ausgeliefert, wobei die Junction Deviation-Werte 0.08 und 0.013 in der Konfigurationsdatei ungenutzt bleiben.
Prüfen Sie, welche Version Ihre Firmware meldet, bevor Sie eine der beiden bearbeiten.
Die praktische Frage, die sich Besitzer stellen, ist, ob sie die Ruckdämpfung überhaupt aktivieren sollten. Ein Besitzer eines Ender 3 V3 SE verglich alle vier Kombinationen (Ein/Aus) und veröffentlichte die vom Slicer geschätzten Zeiten: 40 Minuten 37 Sekunden mit aktivierter Ruckdämpfung, 41 Minuten 42 Sekunden nur mit Beschleunigungsdämpfung, 49 Minuten 58 Sekunden nur mit Ruckdämpfung und 51 Minuten 2 Sekunden mit deaktivierter Ruckdämpfung. Diese Zahlen sind Schätzwerte des Slicers und stellen daher eine Rangfolge dar. Die Rangfolge ist eindeutig: Die Beschleunigungsdämpfung ist der Hauptgrund für den Zeitverlust, und ihre Deaktivierung kostet bei einem 40-minütigen Druck etwa zehn Minuten.
Wenn Sie Klipper verwenden (Sonic Pad, V3 KE oder einen Pi)
Bei Klipper definiert Ihre `printer.cfg` die tatsächlichen Leistungsgrenzen, und die Werte der Bewegungsfähigkeit von Orca sind nur im Rahmen dieser Konfiguration relevant. Legen Sie Ihre Grenzwerte in Klipper fest, halten Sie die Maschinengrenzen von Orca auf oder unter diesen Werten und nutzen Sie die Seite „Geschwindigkeit“ zur Feinabstimmung der einzelnen Funktionen.
`SET_VELOCITY_LIMIT` überschreibt Beschleunigung und Geschwindigkeit zur Laufzeit, sodass Sie einen Wert testen können, ohne die Daten neu zu slicen. Dieser Bearbeitungs-Loop ist der eigentliche Vorteil.
Zwei Erwartungen müssen neu geordnet werden, bevor Sie einen Raspberry Pi kaufen.
Die Installation von Klipper beschleunigt die Druckgeschwindigkeit nicht automatisch. Ein Besitzer eines Ender 3 V2, der sein eigenes Upgrade dokumentiert hat, bezeichnete diese Annahme als weit verbreiteten Irrtum: Die Leistungssteigerung tritt erst nach der Eingabeformung ein, und für die automatische Kalibrierung wird ein separat erhältlicher Beschleunigungssensor benötigt.
Die tatsächlichen Vorteile fallen geringer aus als beworben. Ein Testbetrieb mit vier günstigen Druckbettschleudern auf einem einheitlichen Basisprofil ergab 30 bis 50 % kürzere Druckzeiten, im besten Fall bis zu einer Verdopplung. Die von den Anbietern beworbene 5- bis 6-fache Beschleunigung bezieht sich auf die Beschleunigung, die jedoch nur einen Teil der Druckzeit ausmacht. Unser Vergleich zwischen Klipper und Marlin beleuchtet die weiteren Aspekte dieser Entscheidung.
- 【Schnelleres Drucken bei gleichbleibender Qualität】Das Creality Sonic Pad nutzt präzisionsorientierte Algorithmen zur Ansteuerung der Motoren für eine höhere Druckgeschwindigkeit…
- 【Hochintegriert mit starker Rechenleistung】Unter dem großen 7-Zoll-Touchscreen läuft die Klipper-Firmware auf Hochtouren…
- 【Breite Kompatibilität】Das Sonic Pad mit Klipper-Firmware lässt sich über ein USB-Kabel mit nahezu jedem Ender 3D-Drucker auf dem Markt verbinden. Durch ein Update…
- 【Intuitive Modellvorschau】Das Smartpad von Creality für 3D-Drucker unterstützt die G-Code-Modellvorschau beim Slicing mit Creality Print, Ultimaker Cura, Pursa…
- 【Umfangreiche Erweiterungsschnittstellen】Dieser FDM Ender 3D-Drucker verfügt über einen Touchscreen, 4 USB-Anschlüsse, 1 RJ45-Anschluss und 1 WLAN-Modul. USB anschließen…
Kreieren Sie Ihren eigenen Song an einem Abend
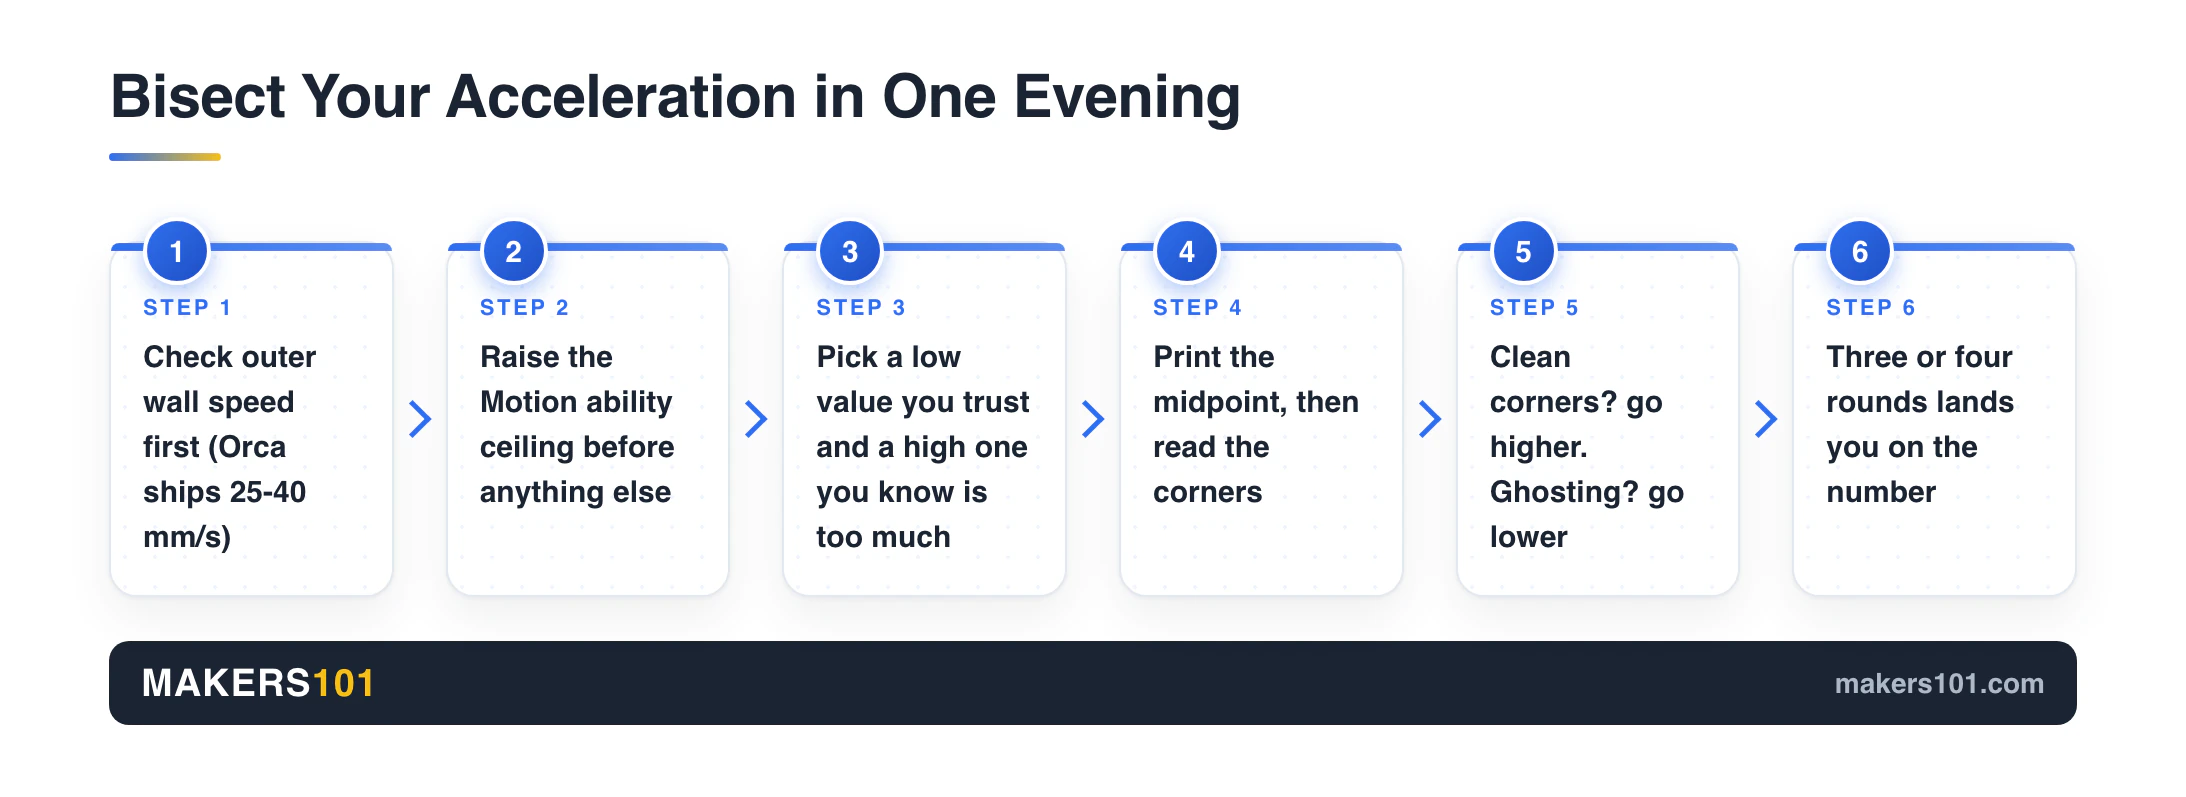
Wähle einen niedrigen Wert, der sicher ist, und einen hohen Wert, der zu hoch ist. Drucke den Mittelwert. Wenn die Ecken sauber aussehen, gehe zum Mittelwert der oberen Hälfte. Wenn du Geisterbilder siehst, gehe nach unten. Drei oder vier Runden bringen dich nah an das Ziel, und es ist besser, als in 100er-Schritten zu verschieben.
Ein Symptom verdient besondere Erwähnung, da es viele Nutzer wieder zu Cura zurückführt. Ecken und Überhänge, die in anderen Slicern einwandfrei aussahen, in Orca aber Probleme bereiten, sind meist auf ein Geschwindigkeitsproblem zurückzuführen, das durch eine zu hohe Beschleunigungseinstellung noch verschleiert wird. Die Standardprofile von Orca für den Ender 3 drucken die Außenwand mit 25 bis 40 mm/s. Wenn Ihr altes Profil dort langsamer gedruckt hat, ist die Anpassung dieser Geschwindigkeit wichtiger als jeder Beschleunigungswert. Überprüfen Sie die Geschwindigkeit der Außenwand und die Geschwindigkeit der Überhänge, bevor Sie die Beschleunigungseinstellungen ändern. Die Rückkehr zu Cura ist jedoch nicht die einzige Lösung. Hier ist ein Vergleich der anderen kostenlosen Slicer.
Drucken Sie etwas mit scharfen Ecken und einer hohen, flachen Wand. Geisterbilder entstehen als schwaches Echo jeder Ecke, das sich anschließend auf der Oberfläche wiederholt. Sobald Sie dieses Phänomen bemerken, verringern Sie gleichzeitig Geschwindigkeit und Beschleunigung, da das Verringern eines Faktors das Nachklingen oft bestehen lässt.
Orcas Druckzeitanalyse zeigt dir, worauf du hinarbeiten solltest. Sie unterteilt die Schätzung nach Zugtyp, sodass du sehen kannst, welche Kategorie deine Zeitvorgabe bestimmt, und diese gezielt erhöhen kannst.
Zwei Plausibilitätsprüfungen. Die erste Schicht sollte unabhängig vom Rest des Profils mit 10-20 mm/s gedruckt werden, und ein Kalibrierungswürfel misst die Maßgenauigkeit, sodass auch ein noch nachklingender Druckvorgang bestanden wird.
Fehler, die Menschen ein Wochenende kosten
Fünf Fehler sind für den Großteil der Threads zum Thema Beschleunigung in den Ender 3-Subreddits verantwortlich, und vier davon führen dazu, dass ein ganzes Wochenende vergeht, bevor es jemandem auffällt.
Die Werte stammen von einem CoreXY-Besitzer. Ein Bambu- oder Voron-Modell bewegt nur einen Bruchteil der Masse, die Ihre Y-Achse bewegt. Der Wert, der dort funktioniert, wird sich auf Ihrem Rahmen bemerkbar machen.
Die Werte einzelner Funktionen werden bearbeitet, die Bewegungsfähigkeit bleibt jedoch unverändert. Die Klemme wird im Hintergrund angewendet. Überprüfen Sie zuerst die Decke.
Die Beschleunigung lässt sich nicht mehr steigern, wenn die Düse bereits maximal ausgelastet ist. Der Volumenstrom stößt an seine Grenzen. In einem gemessenen Beispiel lag er bei etwa 20 mm³/s, was ungefähr 70 mm³/s mit einer 0.6-mm-Düse bei 0.4-mm-Schichtdicke entspricht. Darüber hinaus kann der Extruder nicht mehr mithalten.
Die Beschleunigung wird fälschlicherweise für das Z-Wackeln verantwortlich gemacht. Wellige vertikale Streifen bei regelmäßiger Steigung deuten meist auf eine verbogene Gewindespindel oder eine lockere Exzentermutter hin. Fehlende Beschleunigungswerte beheben Hardwareprobleme.
Bei höheren Geschwindigkeiten wird die Kühlung vernachlässigt. Schnellere Bewegungen lassen dem Bauteil weniger Zeit, pro Schicht zu lüften, und Überhänge leiden als erstes darunter.
FAQ
Welche normale Druckbeschleunigung ist optimal?
Bei einem Standard-Ender 3, Pro, V2 oder S1 beginnen Sie mit 500. Der V3 SE läuft problemlos mit 2500, und die Klipper-basierten Modelle V3 und V3 KE beginnen bei 5000 und darüber. Der maximale Wert in den Druckereinstellungen muss mindestens so hoch sein wie der eingegebene Wert.
Was ist die optimale Beschleunigungsgeschwindigkeit für den 3D-Druck?
Es gibt keinen allgemeingültigen Wert, da die bewegte Masse und die Firmware Ihrer Maschine die Grenze festlegen. Maschinen mit Bettschleuderfunktion wie der Ender 3 arbeiten im Allgemeinen am besten zwischen 500 und 3000 mm/s². CoreXY-Maschinen mit Eingangsformung erreichen ein Vielfaches an Geschwindigkeiten.
Was ist der Accel to Decel Orca Slicer?
Es begrenzt die maximale Beschleunigung bei kurzen Bewegungen, wenn der Drucker bereits weiß, dass er wieder bremsen muss, wodurch Vibrationen bei dichter Geometrie reduziert werden. Der Tooltip von Orca verknüpft die Einstellung direkt mit Klippers `max_accel_to_decel`, daher hat sie auf einem Ender 3 mit Marlin-Firmware keine Auswirkung. Standardmäßig ist sie auf 50 % eingestellt, außer beim V3 KE, wo sie deaktiviert ist.
Welche Fahrbeschleunigung sollte ich beim Ender 3 V2 verwenden?
Verwenden Sie 500, um die maximale Kapazität der V2-Maschine zu erreichen, oder erhöhen Sie diese, wenn Sie die 700 Orca-Schiffe nutzen möchten. Bei einer falschen Einstellung bedeutet die Klemme, dass Sie immer nur 500 erreichen würden.
Warum meldet OrcaSlicer, dass meine Beschleunigung den Maximalwert des Druckers überschreitet?
Ihr Wert pro Merkmal ist höher als der Grenzwert der Motion-Funktion, daher begrenzt Orca ihn und warnt Sie. Bei manchen Konfigurationen, insbesondere bei einem Sonic Pad, lehnt der Drucker die Datei direkt ab.
Soll ich die Beschleunigung in Orca einstellen oder das Klipper überlassen?
Legen Sie Ihre tatsächlichen Grenzwerte in der Datei `printer.cfg` fest und halten Sie die Bewegungssteuerung von Orca innerhalb dieser Grenzen. Verwenden Sie die Felder für die einzelnen Funktionen zum Feinabstimmen und `SET_VELOCITY_LIMIT` für schnelle Experimente ohne erneutes Slicing.
Ist eine maximale Beschleunigung von 5000 mm/s² beim Ender 3 normal?
Es wird so häufig gemeldet, dass es sich eindeutig nicht um einen Fehler handelt, und der Wert ist weit höher, als der Rahmen optimal verarbeiten kann. Zum Vergleich: In den veröffentlichten Beispielkonfigurationen von Marlin ist für jedes Modell außer dem S1 ein Wert von 500 pro Achse eingestellt; beim S1 sind es 1000. Führen Sie `M503` aus, prüfen Sie den angezeigten Wert und verwenden Sie diesen als Obergrenze, von der aus Sie die Werte reduzieren können.
Welcher Flow sollte auf dem Ender 3 eingestellt sein?
Sobald die Beschleunigung optimiert ist, begrenzt der Volumenstrom die Höchstgeschwindigkeit. Bei einem Standard-Hotend liegen die typischen Werte bei etwa 20 mm³/s. Creality gibt für Hyper-PLA auf dem V3 KE bei Geschwindigkeiten über 300 mm³/s etwa 32 mm³/s an. Führe die Durchflusskalibrierung von Orca durch, um deinen individuellen Wert zu ermitteln.
Wie kann man einen 3D-Druck im Orca-Slicer stabiler machen?
Die Festigkeit hängt von drei Faktoren ab: Wandstärke, Fülldichte und Düsentemperatur. Die Beschleunigung hat kaum Einfluss. Sie beeinflusst die Oberflächenbeschaffenheit und die Druckzeit, daher sollte sie auf Optik und Geschwindigkeit abgestimmt werden.
Wie kann man Ender 3 präziser machen?
Reduzieren Sie zunächst die Außenwandgeschwindigkeit und die Außenwandbeschleunigung. Richten Sie anschließend das Maschinenbett aus und prüfen Sie die Exzentermuttern und -riemen auf Spiel. Probleme, die in beiden Schritten weiterhin bestehen, sind in der Regel mechanischer Natur.