Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- Filamentabrieb entsteht, wenn sich das Antriebsrad weiterdreht, während das Filament stillsteht. Die Zähne schleifen eine flache Kerbe in den Kunststoff, sodass das Rad keinen Halt mehr findet.
- Schneiden Sie das angeknabberte Stück ab, bevor Sie irgendwelche Einstellungen ändern. Ein beschädigtes Stück lässt sich nicht richtig einführen, egal was Sie einstellen.
- Diagnostizieren durch wann Das Schleifen beginnt. Schleifen unter Last, Schleifen bei Modellen mit hohem Einzugsdruck und Schleifen nur bei Drucken, die jeweils länger als eine Stunde dauern – jeder Punkt ist anders.
- Greifen Sie nicht zuerst zur Spannschraube. Durchflusstests von CNC Kitchen mit fünf Extrudern ergaben, dass zusätzliche Spannung nach dem Einrasten des Zahnrads keinen Nutzen bringt und den Durchfluss sogar verschlechtern kann.
- Das Schleifgeräusch ist ein Symptom. Irgendetwas vor dem Extruder hat das Filament blockiert, und genau das ist es, wonach Sie suchen.
Der Extruder macht Klickgeräusche. Man öffnet die Andruckrolle und da ist es: eine flache, ausgefranste Kerbe im Filament, mit einem Hauch von Kunststoffspänen um die Zahnräder herum.
Eine der am besten bewerteten Anleitungen zu diesem Problem beginnt mit dem Hinweis, die Extruderspannung anzupassen. Messungen an fünf verschiedenen Extrudern zeigen jedoch, dass dies selten die Ursache des Problems ist.
Filamentreiben ist ein Symptom. Das Zahnrad reibt nur, weil das Filament davor nicht mehr läuft. Diese Anleitung setzt also dort an, wo Sie gerade stehen: Beheben Sie den Schaden, finden Sie die Ursache und beheben Sie das Problem.
Inhaltsverzeichnis
- Zuerst bis zum sauberen Filament zurückschneiden
- Diagnostizieren Sie es in 60 Sekunden
- Was Filamentschleifen wirklich ist (und was es nicht ist)
- Slicer-Einstellungen, die zu Extruderschleifen führen
- Mechanische Ursachen: Verstopfungen, PTFE-Schläuche und verschlissene Zahnräder
- Hitzekriechen: Warum nur lange Drucke schleifen
- Extruderspannung: Warum ein Festziehen meist nicht die Lösung ist
- Wenn Sie ein Bamboo AMS haben, überprüfen Sie auch den Zuführungspfad.
- Verbesserungen und Werkzeuge, die das Schleifen tatsächlich verhindern
- Wie man verhindert, dass es wiederkommt
- Häufig gestellte Fragen
Zuerst bis zum sauberen Filament zurückschneiden
Bevor Sie auch nur eine Einstellung ändern, entfernen Sie das beschädigte Filament. Die Kerbe ist flacher als der Rest des Strangs, sodass das Zahnrad ihn nie richtig greifen kann. Jeder Nachladeversuch poliert diese Stelle nur weiter ab.
1. Filament aus dem Extruder entnehmen. 2. Die Stelle finden, an der das beschädigte Filament endet und sauberes, rundes Filament beginnt. 3. Mit einem Seitenschneider abschneiden. Ein stumpfes, rechtwinkliges Ende lassen, da ein langes, spitz zulaufendes Ende an den Zahnrädern vorbeigleitet. 4. Die Zähne des Antriebszahnrads prüfen. Falls sie mit komprimiertem Kunststoff verstopft sind, diese reinigen. 5. Vor dem Wiedereinlegen des Filaments lose Späne aus dem Zufuhrweg entfernen.
Die Schritte vier und fünf werden oft ausgelassen, weshalb das Filament nach ein oder zwei Drucken immer wieder beschädigt wird. Ein Bambu-Nutzer beschrieb, wie er das Filament bis auf glattes Material zurückschnitt, einen erfolgreichen Druck durchführte und dann beim nächsten Druckvorgang feststellte, dass der Strang wieder beschädigt war. Ein anderer schnitt den rauen Teil ab und hatte beim nächsten Druckvorgang sofort wieder Probleme. Abschneiden ist nur eine Notlösung. Die Verstopfung ist immer noch da. Finden Sie sie.
Diagnostizieren Sie es in 60 Sekunden
Der Zeitpunkt des Schleifvorgangs verrät mehr als nur das Aussehen des Schadens. Schleifen unter Last deutet auf Fremdkörper im Druckpfad hin, Schleifen bei Modellen mit hohem Einzugsdruck auf fehlerhafte Einzugseinstellungen und Schleifen ausschließlich bei langen Drucken auf Wärmekriechen.
| Wenn es beginnt | Höchstwahrscheinliche Ursache | Wo hin |
|---|---|---|
| Beim Laden oder Filamentwechsel, vor dem Drucken | Verunreinigungen im Zuführweg oder im Getriebebereich | Zurückschneiden und freiräumen, unterhalb |
| Nur bei Modellen mit hohem Einzugswiderstand | Rückzugsweg oder -geschwindigkeit zu aggressiv | Slicer-Einstellungen |
| Nur bei Filmen über einer Stunde Laufzeit, kurze Filme sind in Ordnung. | Wärmekriechen | Abschnitt Wärmekriechen |
| Plötzlich, nach monatelanger normaler Nutzung | PTFE-Schlauch, verschlissene Zahnräder oder driftender Thermistor | Mechanische Ursachen |
| Unmittelbar nach dem Wechsel des Filaments oder der Farbe | Temperaturabweichungen, Feuchtigkeit oder altes, sprödes Filament | Slicer-Einstellungen |
| Fein bei niedriger Geschwindigkeit, mahlt bei hoher Geschwindigkeit | Der erforderliche Durchfluss übersteigt die Schmelzleistung des Hotends. | Slicer-Einstellungen |
Der Extrusionstest. Heizen Sie die Düse auf Ihre normale Drucktemperatur vor und drücken Sie etwa 50 mm Material von Hand durch. Ein gerader Strang bedeutet, dass der Extrusionsweg frei ist. Ein Strang, der sich zur Seite krümmt, deutet auf eine teilweise Verstopfung hin. Angus von Maker's Muse verwendet dies als Standardtest auf Verstopfungen.
Der Tasttest. Lösen Sie die Andruckrolle und schieben Sie den Faden mit den Fingern durch. Er sollte mit leichtem, gleichmäßigem Widerstand gleiten. Alles, was sich rau, kantig oder plötzlich schwergängig anfühlt, verrät Ihnen, wo die Blockade sitzt, bevor Sie etwas auseinandernehmen.
Betrachten Sie die Fehlermeldung Ihres Druckers als Hinweis. Sie gibt an, was ein Sensor festgestellt hat, was nicht immer mit der tatsächlichen Fehlerursache übereinstimmt. Ein Besitzer eines Anycubic Kobra verbrachte viel Zeit damit, einer hartnäckigen Warnung wegen „Filamentverstopfung“ nachzugehen, die immer wieder während einwandfrei laufender Druckvorgänge angezeigt wurde.
Das Problem trat bei meinem Creality SparkX i7 Color Combo beim Drucken von Creality Hyper PLA auf. Mein erster Gedanke war eine Verstopfung. Also überprüfte ich die Düse auf Verstopfungen und anschließend, ob sich die Spule verhakt und verklemmt hatte. Beides war in Ordnung. Das sind die beiden ersten Dinge, die jeder überprüft, und beides war unbedenklich.
Die eigentliche Ursache waren Filamentreste, die beim Schleifen im Extruder zurückgeblieben waren. Zwei Dinge überraschten mich dabei: Die beschädigte Stelle am Strang war winzig, etwa 5 mm flachgedrücktes Plastik, und trotzdem schnitt ich noch rund 15 cm (6 Zoll) ab, um sicherzugehen, dass ich sie entfernt hatte. Um die Reste zu entfernen, musste ich den Extruder öffnen und die Zahnräder ausbürsten. BCN3D empfiehlt die Reinigung der Zahnräder als letzten Tipp am Ende der Anleitung. Bei meiner Maschine war dieser Tipp die Lösung.
Rechnen Sie mit etwa einer halben Stunde, falls Sie so weit vordringen.
Was Filamentschleifen wirklich ist (und was es nicht ist)
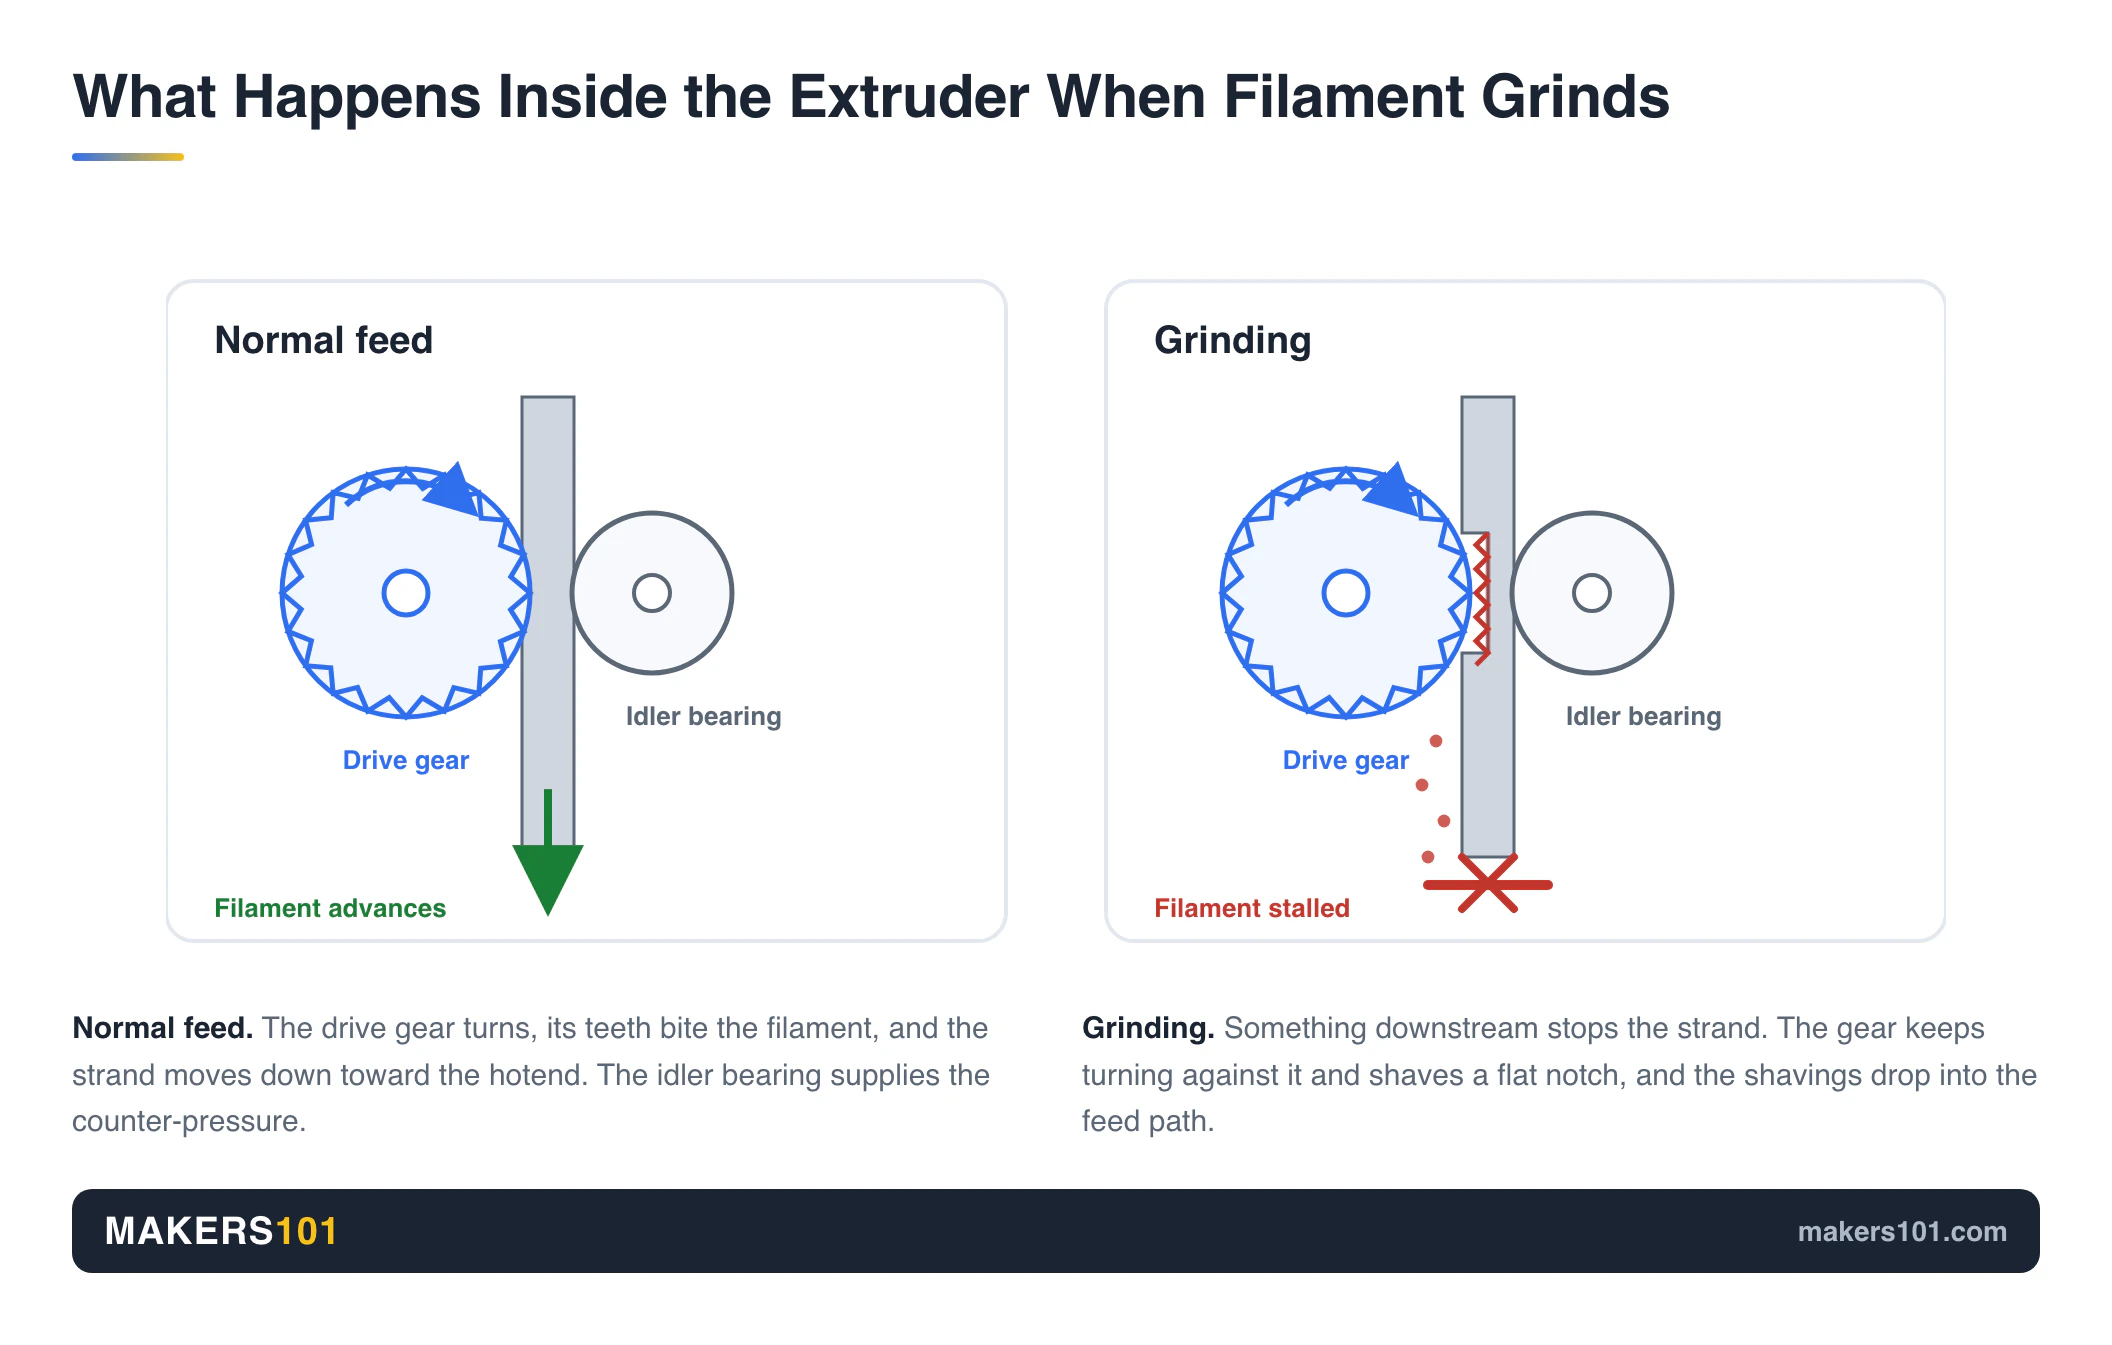
Filamentabrieb tritt auf, wenn der Extrudermotor gegen einen vollständig blockierten Strang stößt. Die Zähne des Antriebsrads schneiden eine flache Stelle in den Kunststoff. Diese flache Stelle liegt tiefer als die umgebende runde Oberfläche, wodurch das Zahnrad seinen Eingriff dauerhaft verliert.
Die Späne fallen dann in den Zufuhrweg und können dort erneut Verstopfungen verursachen. Ein Besitzer eines Bambu Lab A1 fand genau das Stück, das seine Zahnräder abgetrennt hatten, in der Öffnung des Filamentsensors verklemmt . Der Drucker meldete einen AMS-Lastfehler, der auf die Extruderzahnräder hinwies – eine Stufe unterhalb der Stelle, an der das Fragment tatsächlich saß. Er rechnete trotzdem damit, die gesamte Maschine zerlegen zu müssen, und die Reparatur selbst erforderte lediglich zwei Schrauben.
Das Schadensmuster gibt ebenfalls Aufschluss. Wie Simplify3D den Mechanismus beschreibt, presst ein Einzahnrad-Extruder das Filament gegen ein Lager. Alle Bewegungen des Zahnrads wirken auf diese eine Kontaktfläche. Ein Anwender, der mit holzgefülltem PLA druckte, beobachtete, wie sich das Filament seitlich einbohrte, bis sich gar nichts mehr durchdrücken ließ.
Drei verschiedene Extruderfehler werden als „Schleifen“ bezeichnet, und jeder erfordert eine andere Reaktion.
| Fehlermodus | Was Sie sehen | Was verursacht es | Aktivitäten |
|---|---|---|---|
| Schleifen | Flache Kerbe im Filament, Kunststoffstaub in der Nähe des Zahnrads | Glühfaden blockiert, Zahnrad dreht sich weiter | Schneide die Kerbe ab und suche dann nach der Verstopfung. |
| Seilspringen | Rhythmisches Klicken, Filament größtenteils intakt | Der Motor kann den Widerstand nicht überwinden. | Dieselbe Jagd, aber der Fingerabdruck wird oft wiederhergestellt. |
| Knicken | Der weiche Faden biegt sich und windet sich über dem Zahnrad. | Flexibles Filament kollabiert unter Druckkraft | Senken die Spannung |
Stefan von CNC Kitchen bringt den Kompromiss zwischen den ersten beiden Varianten auf den Punkt: „In den meisten Fällen ist ein Motor, der kurz aussetzt, bevor er das Filament zerkleinert, von Vorteil.“ Ein Motor, der aussetzt, kann den Vorgang nahtlos fortsetzen. Eine zerkleinerte Stelle verschlimmert sich hingegen nur.
Die Anordnung Ihres Extruders beeinflusst die Wahrscheinlichkeit. Bowden-Systeme drücken das Filament durch ein langes Rohr mit zahlreichen Reibungspunkten: Rohrwände, Kupplungen und jede enge Kurve. Was ein Direktantriebsextruder als wenige übersprungene Schritte abtut, kann bei einer Bowden-Maschine zu einem regelrechten Schleifen führen.
Ein schleifendes Geräusch deutet nicht immer auf ein Filamentproblem hin. Wenn sich das Geräusch mit dem beweglichen Druckbett oder Portal ausbreitet und das Filament in Ordnung aussieht, suchen Sie stattdessen nach einer mechanischen Reibung. Prüfen Sie, ob eine Elektrode trocken ist, ein Lager defekt ist oder ein Lüfterflügel irgendwo hängen bleibt. Feuchtes Filament erzeugt ein anderes Geräusch: ein Knistern oder Knacken, wenn eingeschlossene Feuchtigkeit an der Düse verdampft.
Slicer-Einstellungen, die zu Extruderschleifen führen
Drei Einstellungen verursachen den größten Schaden: Rückzug, Düsentemperatur und Druckgeschwindigkeit. Sie lassen sich auch am günstigsten testen, also beginnen Sie damit, wenn die Zeitmessung darauf hindeutet.
Einzugsweg und Geschwindigkeit
BCN3D setzt hier eine klare Obergrenze: Der Rückzugsabstand darf 7 mm nicht überschreiten. Darüber hinaus wird geschmolzener Kunststoff in die Kaltzone gezogen, wo er aufquellen und verkleben kann.
Geschwindigkeit ist genauso wichtig wie der zurückgelegte Weg, wird aber deutlich weniger beachtet. MakerBuildIt verdeutlicht dies direkt für Bambu-Maschinen: Zieht man zu schnell zurück, reißt das Zahnrad das Filament ab, anstatt es zu transportieren. Zieht man zu langsam zurück, kommt es erneut zu Fadenbildung. Bei Bambu Lab-Maschinen reichen in der Regel 1 bis 2 mm aus, und PETG benötigt im Allgemeinen eine aggressivere Einstellung als PLA.
Ein Ender-3-Besitzer auf r/FixMyPrint hatte genau dasselbe Problem. Sein Modell erforderte einen konstanten Rückzug, der Extruder riss jedoch ständig Material ab, und selbst das Verschieben der Spule näher heran, um den Vorschubwinkel zu verringern, brachte keine dauerhafte Lösung. Simplify3D schlägt vor, die Rückzugsgeschwindigkeit als Diagnosemaßnahme zu halbieren. Hört das Schleifen dann auf, war das Problem behoben. Unser Druckeinstellungsfinder bietet Ihnen einen Ausgangspunkt für jedes verwendete Material.
Düsentemperatur (und der Thermistor, den niemand überprüft)
Nicht vollständig geschmolzenes Filament benötigt mehr Schubkraft, als der Extruder liefern kann. Erhöhen Sie die Düsentemperatur schrittweise um 5 bis 10 °C und beobachten Sie die Auswirkungen.
Hinter diesem Test verbirgt sich ein potenzieller Fehler. Ein Thermistor kann mit der Zeit an Genauigkeit verlieren, und ein solcher Thermistor zeigt bei höheren Temperaturen tendenziell zu niedrige Werte an. Daher zeigt das Display den gewünschten Wert an, obwohl die tatsächliche Düsentemperatur darunter liegt. Der Test im Prusa-Forum ist eindeutig: Erhöhen Sie den Sollwert um 10 bis 20 °C. Hört das Schleifen auf, ist der Thermistor defekt und muss ausgetauscht werden. Behebt eine Temperaturerhöhung das Problem, der Sollwert steigt aber Woche für Woche weiter an, tauschen Sie den Thermistor ebenfalls aus.
Druckgeschwindigkeit und -fluss
Wird mehr Kunststoff pro Sekunde zugeführt, als der Hotend schmelzen kann, staut sich das Filament. Halbieren Sie testweise die Druckgeschwindigkeit. Verschwindet das Schleifgeräusch, ist die maximale Materialflussrate erreicht und auch eine Erhöhung der Spannung hilft nicht mehr.
Widerstehen Sie dem Drang, das Problem mit dem Flussmultiplikator zu beheben. Ein LulzBot-Besitzer reduzierte den Fluss von 100 % auf 95 % und erzielte damit kaum einen Erfolg. Niedrige E-Steps und ein geringer Fluss führen zu nahezu identischen Unterextrusionssymptomen, die man mit bloßem Auge nicht unterscheiden kann. Kalibrieren Sie stattdessen die E-Steps. Wie Mayhem Smiley es ausdrückt: Es geht darum, dass die angeforderte Filamentlänge auch tatsächlich zugeführt wird. Markieren Sie 100 mm Filament oberhalb des Extruders, fordern Sie 100 mm an und messen Sie, wie viel tatsächlich zugeführt wurde.
Mechanische Ursachen: Verstopfungen, PTFE-Schläuche und verschlissene Zahnräder
Wenn Ihre Einstellungen in Ordnung sind, ist die Blockade physikalischer Natur und betrifft fast immer eines der drei folgenden Teile: die Düse, den PTFE-Schlauch oder das Antriebsrad selbst.
Eine teilweise Verstopfung, die man nicht sehen kann
Eine teilweise Verstopfung ist schwerer zu erkennen als eine vollständige. Es tritt zwar noch Kunststoff aus, aber es ist einfach nicht genug. Führen Sie den oben beschriebenen Extrusionstest durch: Ein Strang, der sich einrollt, anstatt gerade abzulaufen, ist das Anzeichen für eine Verstopfung.
Manche Materialien können zu Verstopfungen führen. Leuchtfilament enthält phosphoreszierende Partikel, die abrasiv wirken und sich leicht verstopfen. Ein Besitzer eines P1S stellte fest, dass ein Extrusionsfehler auf ein Fragment zurückzuführen war, das sich nach einem nächtlichen Leuchtfilamentdruck im Hotend festgesetzt hatte . Zur Entfernung benötigte er zwei Schrauben und einen Seitenschneider, nachdem der Drucker ausgeschaltet und vollständig abgekühlt war. Unsere Anleitung zur Düsenreinigung behandelt das Kaltziehen von Filamenten und erklärt, wann eine Düse nicht mehr zu retten ist.
Beschädigung des PTFE-Schlauchs
PTFE zersetzt sich bei hohen Temperaturen; ab etwa 250 °C beginnt es zu verkohlen und verliert seine gleitfähige Innenfläche. PETG liegt in einem ähnlichen Bereich. Schläuche können sich im Kupplungsstück mit der Zeit verschieben oder verkürzen. Sobald ein Spalt zwischen Schlauch und Düse entsteht, dringt geschmolzener Kunststoff ein, und die Unterextrusion führt zu Mahlen.
Das ist der klassische Fall von „monatelang einwandfrei funktioniert, dann plötzlich nicht mehr“. Ein Prusa MINI-Besitzer überprüfte seine Einstellungen, dann die Fadenspannung und führte anschließend mehrere Kaltzüge durch. Ein defekter PTFE-Schlauch war die Ursache, wie in einem separaten Thread im Prusa-Forum dokumentiert wurde (nicht zu verwechseln mit dem oben erwähnten Thermistor-Thread). Es handelt sich dabei um eines der günstigsten Teile der Maschine.
Antriebsradverschleiß und festgefahrener Staub
Antriebszahnräder aus Messing verschleißen, und abrasive Fasern beschleunigen diesen Prozess erheblich. Kohlefaser und Leuchtmaterialien sind die üblichen Verdächtigen. Angus von Maker's Muse gibt einen einfachen Hinweis zur Überprüfung: Kunststoffstaub, der sich um das Zahnrad herum ansammelt, deutet auf Verschleiß hin.
Abgenutzte Zähne sind nur die halbe Wahrheit. Nach starkem Zähneknirschen verstopfen sie zusätzlich mit komprimiertem Kunststoff, wodurch ein glattes Zahnrad entsteht, das nicht mehr greifen kann, obwohl es äußerlich intakt aussieht. Reinigen Sie die Zähne daher mit einer steifen Bürste oder einem Plektrum, bevor Sie das Zahnrad endgültig abschreiben.
Hitzekriechen: Warum nur lange Drucke schleifen
Wenn kurze Druckvorgänge erfolgreich sind, aber alles über eine Stunde fehlschlägt, suchen Sie nicht weiter nach einem mechanischen Fehler. Dieses Zeitmuster deutet auf Wärmekriechen hin, und ein Thread zum LulzBot TAZ 6 beschreibt die gesamte Diagnose an einem Ort. Die Hitze steigt vom Hotend auf und erweicht das Filament in der kalten Zone, bevor es die Schmelzkammer erreicht. Das erweichte Plastik quillt auf, haftet an den Wänden und stoppt abrupt, während sich das Zahnrad weiterdreht.
Die Kühlung verschlechtert sich bei längeren Druckvorgängen auf oft unbemerkte Weise. Der Kühlkörperlüfter saugt bereits vom Druckbett erwärmte Luft an und wird daher mit zunehmender Druckdauer weniger effektiv. Einzelne Filamentfäden können sich um die Lüfterwelle wickeln und den Lüfter verlangsamen, ohne ihn jedoch vollständig zum Stillstand zu bringen. Viele Drucker werden mit Gleitlagerlüftern ausgeliefert, die frühzeitig ausfallen. Ein sich drehender Lüfter ist also nicht automatisch ein funktionierender Lüfter.
Gehäuse erschweren die Sache. Ein Gehäuse, das ABS unterstützt, erhöht die Umgebungstemperatur so weit, dass PLA Schaden nimmt. Der Nutzer in dem Thread konnte einen 8-Stunden-PLA-Druck schließlich abschließen, indem er einen gewöhnlichen Tischventilator auf den Extruder richtete. Ein einfacher Test, der aber ohne großen Aufwand viel aussagt.
Durch die Hitzeentwicklung entsteht ein eigenes Klickgeräusch, das manchmal als „Klick des Todes“ bezeichnet wird und auf verschiedene Maßnahmen reagiert. Das Erneuern der Wärmeleitpaste am Heatbreak oder der Einbau eines besseren Modells behebt die Hitzeentwicklung. Beides hilft jedoch nicht bei einem driftenden Thermistor.
Extruderspannung: Warum ein Festziehen meist nicht die Lösung ist
Die Spannung hat einen Mindest- und einen Höchstwert, wobei die meisten nur den Mindestwert kennen. Ist sie zu gering, greift das Zahnrad nicht richtig, was zu Schleifgeräuschen führt. Ist sie zu hoch, wird das Filament gequetscht und der Materialfluss verringert sich. Finden Sie die optimale Spannung im mittleren Bereich.
Die Daten stammen von CNC Kitchen , die Durchflusstests über den gesamten Spannungsbereich an fünf Extrudern durchgeführt hat.
| Extruder | Was die Durchflusstests zeigten | Zusammenfassung |
|---|---|---|
| Prusa MK3S | Die niedrigste Einstellung führte bei über 8 mm³/s zu Unterextrusion; alle höheren Einstellungen verhielten sich identisch. | Es gibt einen Grundboden, dann erreicht die Entwicklung ein Plateau. |
| Bondtech LGX | Feste Zahnflankenabstände. Die größte Einstellung war die beste; engere Abstände verformten das Filament und beeinträchtigten die Schnittleistung. | Engere Stellen schmerzen aktiv. |
| Lagerende 3 | Durchgeführt leben mit weniger Spannung; das Entfernen der Kappe verbesserte es erneut. | Entgegen der üblichen Empfehlung |
| E3D Hemera / OmniaDrop | Konstant, sobald die Beißschwelle überschritten ist. | Plateau erneut |
| Prusa mit TPU | Ausknicken bei 9 mm³/s unabhängig von der Spannung; niedrigste Einstellung leicht überholt | Niedrigere Werte sind die sicherere Standardeinstellung für Flex. |
Niedrige Spannung dient gleichzeitig als Sicherheitsventil. Sie begrenzt die maximale Kraft, die der Extruder aufbringen kann, sodass flexibles Filament abgeschliffen wird, bevor es sich verhakt und um das Zahnrad wickelt. Ein abgeschliffener Strang lässt sich deutlich leichter entfernen als ein verwickeltes Filamentnest.
Drei Züge reichen dafür aus:
- Einmal richtig einstellen. Die Methode von BCN3D ist reproduzierbar: Die Rändelschraube ganz hineindrehen und dann eine volle Umdrehung wieder herausdrehen.
- Lesen Sie die Zahnabdrücke. Extrudieren Sie etwas Filament und betrachten Sie den Abdruck des Zahnrads. Ist er kaum sichtbar, muss die Spannung erhöht werden. Ist er stark abgeflacht, muss sie reduziert werden.
- Hör auf mit dem Feintuning. Eine Vierteldrehung in die eine oder andere Richtung ändert selten etwas. Stefans eigener Rat lautet, die Spannung in beide Richtungen auszuprobieren und das optimale Fenster zu finden, anstatt anzunehmen, dass fester besser ist.
Diese Tests wurden ausschließlich mit PLA durchgeführt, andere Materialien können sich anders verhalten. Stefan schätzt außerdem, dass 95 % der Extrusionsprobleme nach dem Extruder, im Hotend und dem dahinterliegenden Bereich, auftreten. Diese Zahl basiert auf seiner Erfahrung und sollte daher als Faustregel betrachtet werden.
Wenn Sie ein Bamboo AMS haben, überprüfen Sie auch den Zuführungspfad.
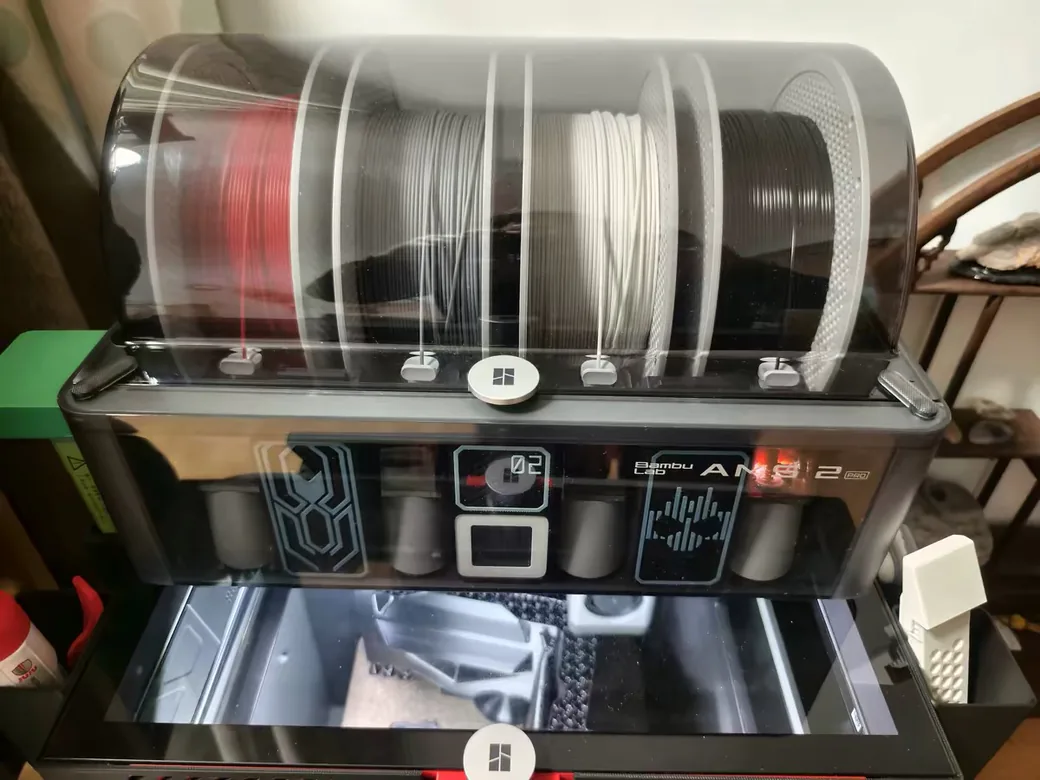
Multimaterial-Zuführer erzeugen einen langen, gekrümmten Filamentweg mit mehr potenziellen Verhakungsstellen, und die veröffentlichten Anleitungen zur Fehlerbehebung sind noch nicht auf diesem Niveau. Die vorhandenen Anleitungen zu diesem Problem stammen aus der Zeit vor der aktuellen Verbreitung von Multimaterial-Zuführern, und keines der Top-Suchergebnisse erwähnt einen automatischen Materialzuführer (AMS) überhaupt. Erfahrungsberichte von Anwendern zeichnen ein anderes Bild.
Schleifgeräusche beim Entladen. Das Filament, das sich am Ende eines Druckvorgangs in das AMS zurückzieht, verheddert sich auf der Spule, und die nächste Ladung schleift gegen den Widerstand. Einem Besitzer eines P1S ist dies mit einer Schnellwechselspule eines Drittanbieters passiert, und der folgende Druck konnte aufgrund des verhedderten, abgenutzten Filaments nicht geladen werden.
Beim Filamentwechsel kommt es zu Schleifgeräuschen. Filamentwechsel mitten im Druckvorgang führen zu Verklemmungen und Schleifgeräuschen, und das Abschneiden des beschädigten Endes allein reicht oft nicht aus. Ein neuer Besitzer eines P1S schnitt das angebissene Ende ab und musste mit ansehen, wie es beim Nachladen des Filaments sofort wieder zu Schleifgeräuschen kam.
Ablagerungen im Zahnradbereich. Späne eines vorherigen Schleifkeils in der Nähe des Filamentsensors, und der Drucker meldet einen Fehler beim Laden oder Entladen des AMS. Die Fehlermeldung nennt das AMS, aber das zu erreichende Fragment befindet sich am Extruderende des Pfades.
Für den letzten Fehler hat ein Besitzer einer Bambu A1 eine Lösung dokumentiert, die keine Demontage der Maschine erfordert. Lösen Sie das AMS-Rohr mit einem Kunststoffhebelwerkzeug. Entfernen Sie die beiden Inbusschrauben, die den Filamentsensor halten, und heben Sie den Sensor vorsichtig an, da sich dahinter ein Flachbandkabel befindet, das unsachgemäße Behandlung nicht verträgt. Sobald der Sensor entfernt ist, schieben Sie ein stumpfes, rechtwinklig abgeschnittenes Stück Filament durch die Öffnung, um das eingeklemmte Fragment herauszudrücken.
Gehen Sie nicht automatisch davon aus, dass das AMS die Ursache ist. Der Besitzer eines P1S mit demselben Klickgeräusch fand sein Filamentfragment im Hotend, weit entfernt vom Extruder. Wenn das Gerät brandneu ist und nichts hilft, sollten Sie eine Supportanfrage stellen. Ein Besitzer von etwa 20 AMS-Geräten berichtete von einem neuen AMS 2 Pro, der das Filament so stark verbrauchte, dass seine fertigen Drucke in hellen Farben verfärbt wurden . Bambu tauschte daraufhin sowohl das Gerät als auch das beschädigte Filament aus. Eine vorherige Demontage hätte dies verkompliziert. Falls Sie generell verschiedene Extruder-Optionen vergleichen, haben wir die AMS-Alternativen von Bambu Lab für verschiedene Drucker und Budgets verglichen.
Verbesserungen und Werkzeuge, die das Schleifen tatsächlich verhindern
Bei einem herkömmlichen Extruder mit nur einem Zahnrad ist die einzige Kraftübertragungsfläche ein einzelnes Zahnrad, das das Filament gegen ein Lager drückt. Extruder mit zwei Zahnrädern treiben beide Seiten über ineinandergreifende Zahnräder an, wodurch die Last verteilt wird und der Halt bei holzgefüllten oder flexiblen Materialien deutlich verbessert wird. Der Besitzer eines Ender 3, der ständig Löcher in Holzfilament bohrte, löste das Problem auf diese Weise und hatte es seitdem nicht mehr.
Wenn Sie sich für diese Option bei einem Ender 3 entscheiden, kaufen Sie das Kit mit dem enthaltenen Motor. Der Drucker wurde mit zwei verschiedenen Motorwellengrößen ausgeliefert, und das Vermeiden von Rätselraten ist günstig: Ein gängiges Dual-Gear-Kit kostete im August 2026 mit Nema-17-Schrittmotor etwa 6 US-Dollar mehr als der Extruder allein. Wir haben dies mit anderen 3D-Drucker-Upgrades verglichen, die sich lohnen, wenn Sie überlegen, wo Sie zuerst investieren möchten.
Bei regelmäßiger Verarbeitung abrasiver Materialien ist eine verhärtete Düse die gängige Lösung. Behandeln Sie das Antriebsrad als Verschleißteil mit begrenzter Lebensdauer.
Bewahren Sie diese in Reichweite des Druckers auf:
- Bündigschneider für rechtwinklige Schnitte an beschädigtem Filament
- Ein Düsenreinigungsnadelset
- Inbusschlüssel in den passenden Größen für Ihren Extruder und Hotend
- Ein Kunststoff-Hebelwerkzeug für Rohrkupplungen und Klemmen
- Ein Ersatz-PTFE-Schlauch, der als Verbrauchsmaterial behandelt wird

- HERVORRAGENDES PREIS-LEISTUNGS-VERHÄLTNIS: Scharfe Qualitätspinzette und 10 Stück 0.40 mm Düsenreinigungsnadeln, verpackt in einem sicheren Behälter!
- Antistatische, nichtmagnetische, gebogene Präzisionspinzette; 3D-Druckpinzette, ideal für die Düsenwartung und die Entfernung von überschüssigem Stützmaterial
- 10 flexible Edelstahlnadeln mit 0.40 mm Durchmesser; ideal für die schonende Wartung Ihrer Düsen und schwer zugänglicher Stellen wie der Zuführzahnräder.
- Praktischer, sicherer und stilvoller Behälter; Alle Artikel befinden sich in einem ordentlichen Kunststoffröhrchen mit Schraubverschluss, um sie sicher zusammenzuhalten.
- Langlebiges Set für MEHRERE ZWECKE; Entfernt überschüssigen Kunststoff und beseitigt Verstopfungen mit hoher Präzision, auch hervorragend geeignet für die allgemeine Wartung des Kühlkörpers…
Wie man verhindert, dass es wiederkommt
Die meisten wiederholten Schleifvorgänge lassen sich auf Wartungsarbeiten zurückführen, die nie geplant wurden.
Trocknen Sie Filamente, die längere Zeit an der Luft gelagert wurden. Feuchtigkeit verursacht Blasenbildung, Spritzer und Fadenbildung. Ein günstiger Dörrautomat kann die meisten Spulen wieder brauchbar machen. Entsorgen Sie alte, spröde Spulen. Sie werden Ihnen nur Probleme bereiten. Unsere Anleitung zum Trocknen und Lagern von Filamenten enthält Tipps und Hinweise zur richtigen Aufbewahrung.
Überprüfen Sie das Antriebsrad nach jeweils einigen Schleifmittelspulen und betrachten Sie Kunststoffstaub als Frühwarnzeichen. Bei Maschinen, die regelmäßig PETG oder heißeres Material verarbeiten, sollte der PTFE-Schlauch regelmäßig ausgetauscht werden, da ein Ausfall zu einem Druckausfall führt. Achten Sie auf einen möglichst geraden Materialweg von der Spule zum Extruder, da eine klemmende oder schräg laufende Spule unnötigen Widerstand erzeugt.
Lassen Sie den Flussmultiplikator als Qualitätskorrektur unverändert. Die Anpassung des Flusses zur Erreichung einer Zielwandstärke kann das Bauteil schwächen und so ein sichtbares Problem durch ein unsichtbares ersetzen. Wenn Sie noch dabei sind, gute Arbeitsgewohnheiten zu entwickeln, finden Sie in unserer Liste häufiger Anfängerfehler beim 3D-Druck die gravierendsten.
Ein wichtiger Sicherheitshinweis, bevor Sie mit dem Auseinandernehmen beginnen: Schalten Sie das Gerät aus und lassen Sie das Hotend vollständig abkühlen. Heben Sie die Flachbandkabel vorsichtig an und prüfen Sie die Garantiebedingungen, bevor Sie über den Austausch von Verschleißteilen hinausgehende Modifikationen vornehmen.
Häufig gestellte Fragen
Was ist Filamentschleifen?
Beim Filamentabrieb dreht sich das Antriebsrad des Extruders weiter, nachdem der Filamentfluss zum Stillstand gekommen ist, und schneidet eine flache Kerbe in das Filament. Man sieht dann meist Kunststoffspäne in der Nähe des Zahnrads und eine beschädigte Stelle am Filament selbst. Das Zahnrad kann diese flache Stelle nicht mehr greifen, wodurch die Extrusion abnimmt oder ganz stoppt.
Warum schleift mein 3D-Drucker?
Irgendetwas hat den Filamenttransport blockiert, obwohl der Extrudermotor weiterdrückt. Die Blockade ist meist auf eine teilweise verstopfte Düse, zu starken Rückzug, eine zu kühle Düse, Wärmestau bei längeren Drucken oder Rückstände im Zufuhrweg von einem vorherigen Schleifvorgang zurückzuführen. Finden Sie heraus, wann der Schleifvorgang beginnt – das grenzt die Fehlerursache schnell ein.
Warum macht mein 3D-Drucker ein schleifendes Geräusch?
Finden Sie zuerst die Geräuschquelle. Ein schleifendes oder klickendes Geräusch am Extruder, verbunden mit sichtbaren Beschädigungen am Filament, deutet auf Filamentabrieb hin. Ein schleifendes Geräusch, das der Bewegung des Portals oder des Druckbetts folgt, ist mechanisch bedingt, und Ihr Filament sieht unbeschädigt aus. Diese beiden Fälle erfordern völlig unterschiedliche Lösungen. Lokalisieren Sie daher die Geräuschquelle, bevor Sie Einstellungen ändern.
Warum macht mein Heizfaden ein knallendes Geräusch?
Knisternde oder knackende Geräusche an der Düse deuten auf Feuchtigkeit hin. Das vom Filament aufgenommene Wasser verdampft bei Drucktemperatur und tritt aus der Schmelze aus. Trocknen Sie die Spule mehrere Stunden lang und lagern Sie sie anschließend mit Trockenmittel. Feuchtes Filament kann zu unregelmäßigem Extrusionsvorgang und damit zu Mahlfehlern führen, das Knistern selbst ist jedoch ein Feuchtigkeitsproblem.
Kann ich abgeschliffenes Filament noch verwenden?
Ja, sobald Sie das beschädigte Teil entfernt haben. Das Zahnrad wird an dieser abgeflachten Stelle immer wieder durchrutschen. Schneiden Sie den Strang daher so weit zurück, bis er wieder vollständig rund ist, und formen Sie ein gerades Ende. Entfernen Sie vor dem Wiederladen alle losen Kunststoffreste. Führen Sie das Zahnrad dann wie gewohnt zu.
Warum schleift mein Filament mitten im Druckvorgang?
Schleifspuren, die nur bei längeren Drucken auftreten, während kurze Drucke einwandfrei sind, deuten in der Regel auf Hitzekriechen hin. Die Hitze steigt im Hotend auf und erweicht das Filament zu früh, wodurch es aufquillt und verklebt. Überprüfen Sie den Lüfter des Kühlkörpers. Er sollte mit voller Drehzahl laufen und frei von Ablagerungen sein. Schleifspuren, die mit Abschnitten mit häufigem Filamenteinzug zusammenhängen, weisen hingegen auf Ihre Einzugseinstellungen hin.
Lässt sich das Filamentreiben durch Erhöhen der Extruderspannung beheben?
Manchmal, aber selten die Lösung. Zu geringe Spannung führt zu Schleifgeräuschen, daher lohnt sich eine kurze Überprüfung. Darüber hinaus zeigten Durchflusstests an fünf verschiedenen Extrudern keinen Vorteil durch zusätzliche Spannung; zu viel Spannung quetscht das Filament und reduziert den Materialfluss. Ein Standard-Ender-3-Extruder schnitt sogar besser ab, wenn die Spannung reduziert wurde. Stellen Sie die Rändelschraube auf einen sinnvollen Grundwert ein und suchen Sie dann nach der Verstopfung stromabwärts.
Warum kommt überhaupt kein Filament aus der Düse?
Wenn gar kein Material extrudiert wird, deutet das auf eine vollständige Verstopfung oder einen unterbrochenen Materialvorschub hin, was über das Schleifen hinausgeht. Prüfen Sie, ob noch Filament im Extruder vorhanden und fest sitzt. Suchen Sie dann nach einer kompletten Verstopfung oder einem abgebrochenen Stück im Hotend. Durch das Schleifen wird nur schwaches, unregelmäßiges Material extrudiert, da noch etwas Kunststoff durchkommt. Ein vollständiger Stillstand bedeutet, dass sich überhaupt nichts mehr bewegt.