Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- Die meisten, die nach hitzebeständigem 3D-Druckfilament fragen, benötigen ABS oder ASA, nicht PEEK. ABS kostet etwa so viel wie PLA und ist für Temperaturen bis 80–90 °C geeignet. ASA ist im Außenbereich beständiger, kostet aber 27–52 $/kg, während ABS etwa 17 $/kg kostet.
- Ungefähre Erweichungspunkte: PLA 50–60 °C, PETG 60–85 °C, ABS 80–105 °C, ASA 100–105 °C, PC 110–150 °C, Nylon-CF und PC-CF über 150 °C, PEEK 250–300 °C. Die in der Literatur angegebenen Werte für dasselbe Material variieren um 25 °C, was einen großen Teil dieses Artikels ausmacht.
- „Im Inneren eines heißen Autos“ ist eine zu ungenaue Angabe für eine fundierte Konstruktion. Das Armaturenbrett erreicht Temperaturen von 80–85 °C, aber mein einfacher Handyhalter aus PLA hat ein ganzes Jahr lang in der Mittelkonsole verbracht, inklusive subtropischem Sommer, ohne sich zu verformen.
- Die Angaben im Datenblatt basieren auf Messungen unter geringer Last und kurzer Belichtungszeit. Ihr Bauteil hat Gewicht, dünne Wände und eine begrenzte Lebensdauer.
- Durch das Tempern von reinem PLA verschob sich dessen Verformungspunkt in einem unabhängigen Test von etwa 54 °C auf etwa 150 °C. Außerdem schrumpfte das Bauteil.
- Nichts, was ein FDM-Drucker herstellen kann, übersteht einen Abgaskrümmer. Diese Aufgabe ist Metall vorbehalten.
Kurz gesagt: Hitzebeständiges 3D-Druckfilament ist empfehlenswert. Verwenden Sie ASA oder ABS, es sei denn, Ihr Bauteil wird tatsächlich Temperaturen über 100 °C ausgesetzt. Ab dieser Temperatur ist die Spule nicht mehr der teuerste Bestandteil, da auch die Maschine angepasst werden muss. Die meisten Anwender überschreiten diese Grenze nie. Falls Sie gehofft hatten, eine Beschichtung würde das Hitzeproblem lösen, erklärt unser Ratgeber zu XTC-3D-Alternativen, warum dies meist nicht ausreicht.
Inhaltsverzeichnis
- Beginnen Sie mit der Temperatur, nicht mit dem Material.
- Warum „hitzebeständige“ Glühfäden trotzdem versagen
- Vergleichstabelle für hitzebeständige 3D-Druckfilamente
- Die Alltagsklasse: PLA, HT-PLA und PETG
- Die praktische Stufe: ABS und ASA
- Die technische Ebene: PC, Nylon und die Decke
- Glühen: Die kostenlose Wärmesteigerung (und wenn sie nach hinten losgeht)
- Design schlägt Material
- Wärme ist nicht die einzige Achse
- Kann Ihr Drucker das tatsächlich bewältigen?
- Meine Wahl für sieben alltägliche Situationen
- FAQ
Beginnen Sie mit der Temperatur, nicht mit dem Material.
Das richtige hitzebeständige Filament hängt von Ihrem Bauteil ab, nicht von einer Rangliste. Klären Sie zunächst vier Punkte: die maximale Temperatur, ob das Bauteil im heißen Zustand belastet wird, ob es Sonneneinstrahlung ausgesetzt ist und welche Leistung Ihr Drucker erbringen kann. Im Folgenden geht es nur noch darum, anhand dieser vier Kriterien das passende Material zu finden. Wenn es Ihnen um die Festigkeit von tragenden Verbundwerkstoffen geht, ist das ein ganz anderes Thema; FibreSeeker 3 und Endlosfasern habe ich separat behandelt.
Lies dir mal die Fragen durch, die Leute tatsächlich auf r/3Dprinting stellen, und du wirst etwas feststellen. Niemand fragt nach der Formänderungstemperatur von PEEK. Stattdessen liest man Dinge wie: „Mein Gleichstrommotor hat 100 °C und hat mein PETG verzogen“, oder „Diese Bootsablassschrauben erreichen Temperaturen von 160–170 °C“, oder „Diese Buchse ist direkter Sonneneinstrahlung ausgesetzt und hat eine Metallachse, die bis zu 75 °C heiß werden kann.“
Sie werden mit einem Teil und einer Nummer geliefert. Das Material kommt zuletzt.
Die vier Fragen, die darüber entscheiden
Beantworten Sie diese Fragen, bevor Sie sich auch nur eine einzige Spule ansehen:
1. Wie heiß wird das Bauteil tatsächlich und wie lange? Zwei Minuten in der Nähe einer Wärmequelle sind etwas anderes als acht Stunden in einem geparkten Auto. 2. Wird das Bauteil im heißen Zustand belastet? Hitze und Gewicht führen bei den meisten Bauteilen zum Ausfall. Eine Regalhalterung und eine Zierabdeckung versagen bei völlig unterschiedlichen Temperaturen. 3. Befindet es sich im Freien? Sonnenlicht bedeutet UV-Strahlung, und UV-Strahlung ist ein separates Problem von Hitze. 4. Welche Bedingungen können Ihr Drucker und Ihr Raum bewältigen? Manche dieser Materialien benötigen ein Gehäuse, eine gehärtete Düse und eine Belüftung, die Sie möglicherweise nicht haben.
Wenn Sie eine dieser Fragen auslassen, führt Sie die Tabelle in die falsche Richtung. Falls Sie die Fragen interaktiv bearbeiten möchten, stellt Ihnen unser Filament-Picker dieselben vier Fragen.
Eine grobe Karte der realen Temperaturen
| Wo das Teil wohnt | Temperatur, für die Sie planen sollten |
|---|---|
| Warmes Zimmer, in der Nähe von Elektronikgeräten | 40-50°C |
| Direkte Sonneneinstrahlung, dunkler Bereich | 60-75°C |
| Armaturenbrett eines Autos an einem heißen Tag | 80-85°C |
| Kochendes Wasser, Dampf, Geschirrspüler | 95-100°C |
| Kleinmotor- oder Treibergehäuse | ~ 100 ° C. |
| Motorraum, entfernt vom Auspuff | 100-150°C |
| Auspuffkrümmer | 600°C+ |
Dieser Wert auf dem Armaturenbrett ist bemerkenswert. An einem Tag mit 38 °C Außentemperatur maß ein Tester eine Temperatur von 80–85 °C auf der Oberfläche des Armaturenbretts seines Lkw. Die Außenluft war warm, das Armaturenbrett hingegen glühte fast.
Wenn Sie Autoteile drucken, ist dieser Spalt entscheidend. In einem separaten Leitfaden haben wir genauer darauf eingegangen, welches Filament die Hitze eines Autos übersteht .
Wo die Decke ist
Manche Druckaufträge eignen sich nicht für Filament. Ein Nutzer im Subreddit r/3Dprinting fragte nach einem Material, das Temperaturen von etwa 850 °C standhalten kann, beispielsweise in der Nähe eines Abgaskrümmers. Darauf gibt es keine Lösung: PEEK, der härteste thermoplastische Kunststoff, den man realistischerweise als Spule kaufen kann, erreicht maximal 250–300 °C. Darüber hinaus kommt man auf Metall, Keramik oder ein gefrästes Teil zurück. Dieses Wissen erspart einem eine 100-Dollar-Spule, die ohnehin unbrauchbar gewesen wäre.
Warum „hitzebeständige“ Glühfäden trotzdem versagen
Ein Filament kann die angegebenen Werte erreichen und trotzdem in Ihrem Bauteil versagen. Die Werte beschreiben einen Test im Labor, nicht Ihre Leistung bei der Wettkampfveranstaltung im Juli.
Tg, HDT, Vicat und Tm messen vier verschiedene Dinge
Es werden vier Zahlen genannt, und diese sind nicht austauschbar.
Die Glasübergangstemperatur (Tg) ist der Punkt, an dem das Polymer weich und gummiartig wird. Sie ist das früheste Warnsignal und der konservativste Wert, der bei der Auslegung berücksichtigt werden sollte.
Die Wärmeformbeständigkeitstemperatur (HDT) beschreibt die Verformung eines genormten Prüfstabs unter einer bestimmten Last. Die Wahl der Last ist dabei von entscheidender Bedeutung. Die HDT-Werte bei 0.45 MPa und 1.8 MPa können sich für dasselbe Material um 30 °C oder mehr unterscheiden; daher ist ein Wert ohne Angabe der Last nahezu bedeutungslos.
Der Vicat-Erweichungspunkt ist der Punkt, an dem eine Nadel unter leichter Belastung in die Oberfläche eindringt. Von den drei Werten, die die Überlebensfähigkeit beschreiben, ist er der höchste und daher bei Marketingabteilungen am beliebtesten.
Die Schmelztemperatur (Tm) ist die vierte Zahl, die Sie sehen, und die am wenigsten hilfreiche für die Materialwahl. Sie gibt an, bei welcher Temperatur das Polymer fließt – eine Druckereinstellung, keine Überlebensgrenze. Ein Bauteil verliert seine Form lange bevor etwas schmilzt.
Wenn auf einer Spule „152 °C“ angegeben ist, prüfen Sie, welcher der vier Werte gemeint ist. Polymakers HT-PLA hat einen Vicat-Punkt von 152 °C. Seine Wärmeformbeständigkeitstemperatur beträgt im ungetemperten Zustand 69.9 °C bei 0.45 MPa.
Dieselbe Spule. Ein Spreizwinkel von 82 Grad, je nachdem, welche Zahl man angibt.
Die Drucktemperatur ist nicht gleichzusetzen mit der Hitzebeständigkeit.
Die Materialtabellen verschlimmern das Problem noch. Prusas Filamentleitfaden gibt für PC „270–275 °C“ an. Das ist die Düsentemperatur, die zum Schmelzen benötigt wird, nicht die Temperatur, die das fertige Bauteil übersteht. Gedrucktes Polycarbonat erweicht bei etwa 110–150 °C, also weniger als der Hälfte dieses Wertes.
Der Dashboard-Test, der die Spezifikationen sprengte
Der aussagekräftigste Test hierfür ist überhaupt kein Laborergebnis.
SoarKraft druckte identische Flügelspitzen aus drei Materialien: normalem PLA Pro, hochtemperaturbeständigem PLA von Polymaker und ASA. Er legte alle drei auf das 80–85 °C heiße Armaturenbrett eines Lkw und ließ sie dort zwei Stunden lang liegen.
Das PLA Pro-Teil verformte sich in 45 Sekunden.
Das Hochtemperatur-PLA sah zunächst gut aus. Nach 30 Minuten begann es sich durchzubiegen. Nach zwei Stunden zeigten sich an den Hinterkanten Wölbungen und Ausbeulungen. Das ASA-Teil blieb unverändert.
Die Werbung für das Hochtemperatur-PLA verspricht Stabilität bis 150 °C. Bei 80–85 °C versagte es jedoch, da die im Datenblatt angegebenen Werte nie mit einer dünnen, ungestützten Wand unter ihrem Eigengewicht über zwei Stunden gemessen wurden. Diese Diskrepanz zwischen Datenblatt und Bauteil ist der Grund für diesen Artikel.
Aber „in einem heißen Auto“ ist zu ungenau, und hier ist der Grund dafür.
In der Mittelkonsole meines Autos steht ein 3D-gedruckter Handyhalter. Dünne Wände, freie Überhänge, dieselbe Geometrie, die sich auch auf dem Armaturenbrett verformt hat. Einfaches PLA, nichts Besonderes.
Es steht nun schon seit etwa einem Jahr dort, hat einen subtropischen Sommer überstanden und hält immer noch ein Telefon.
Das ist kein kontrollierter Vergleich, und ich werde ihn auch nicht als solchen darstellen. Unterschiedliche Autos, unterschiedliche Sommer, und SoarKrafts Teil war PLA Pro in einer Flügelspitze, während meines aus einfachem PLA in einem Handyhalter besteht. Ein einzelner Datenpunkt beweist gar nichts.
Das zeigt aber, dass die Temperatur im Inneren eines heißen Autos nicht mit einer einzigen Zahl angegeben werden kann. Ein Armaturenbrett in der prallen Sonne wirkt wie ein Solarkocher, und die allgemein angegebene Temperaturangabe bezieht sich eigentlich nur auf diese eine Oberfläche. Ein schattiger Innenraum bietet ganz andere Bedingungen, und ich habe nicht gemessen, wie viel kühler es dort in meinem Auto ist.
Bevor Sie also Geld für ein hitzebeständiges Upgrade ausgeben, prüfen Sie, wo Ihr Bauteil tatsächlich verbaut ist. Befindet es sich im Armaturenbrett, sollten Sie die Warnhinweise ernst nehmen. Andernfalls testen Sie zunächst eine günstige PLA-Version und beobachten Sie die Auswirkungen.
Warum alle Hitzebeständigkeitstabellen voneinander abweichen
Wenn man die Hitzebeständigkeit von PLA anhand von vier verschiedenen Quellen untersucht, erhält man vier unterschiedliche Angaben. Formlabs gibt eine Wärmeformbeständigkeitstemperatur (HDT) von 50 °C bei 0.45 MPa an. JLC3DP nennt 55 °C. Snapmaker gibt eine Glasübergangstemperatur (Tg) von ca. 60 °C an. Ein unabhängiger Labortest aus dem Jahr 2023 ermittelte die erste Verformung bei etwa 54 °C.
Keiner von ihnen lügt. Sie messen unterschiedliche Eigenschaften, unter unterschiedlichen Belastungen und an unterschiedlichen Rezepturen.
Betrachten Sie daher jeden einzelnen Wert eher als groben Richtwert, nicht als Schwellenwert. Wenn zwei Materialien in einem Diagramm innerhalb von 10 °C voneinander liegen, kann dieses Diagramm sie nicht unterscheiden.
Vergleichstabelle für hitzebeständige 3D-Druckfilamente
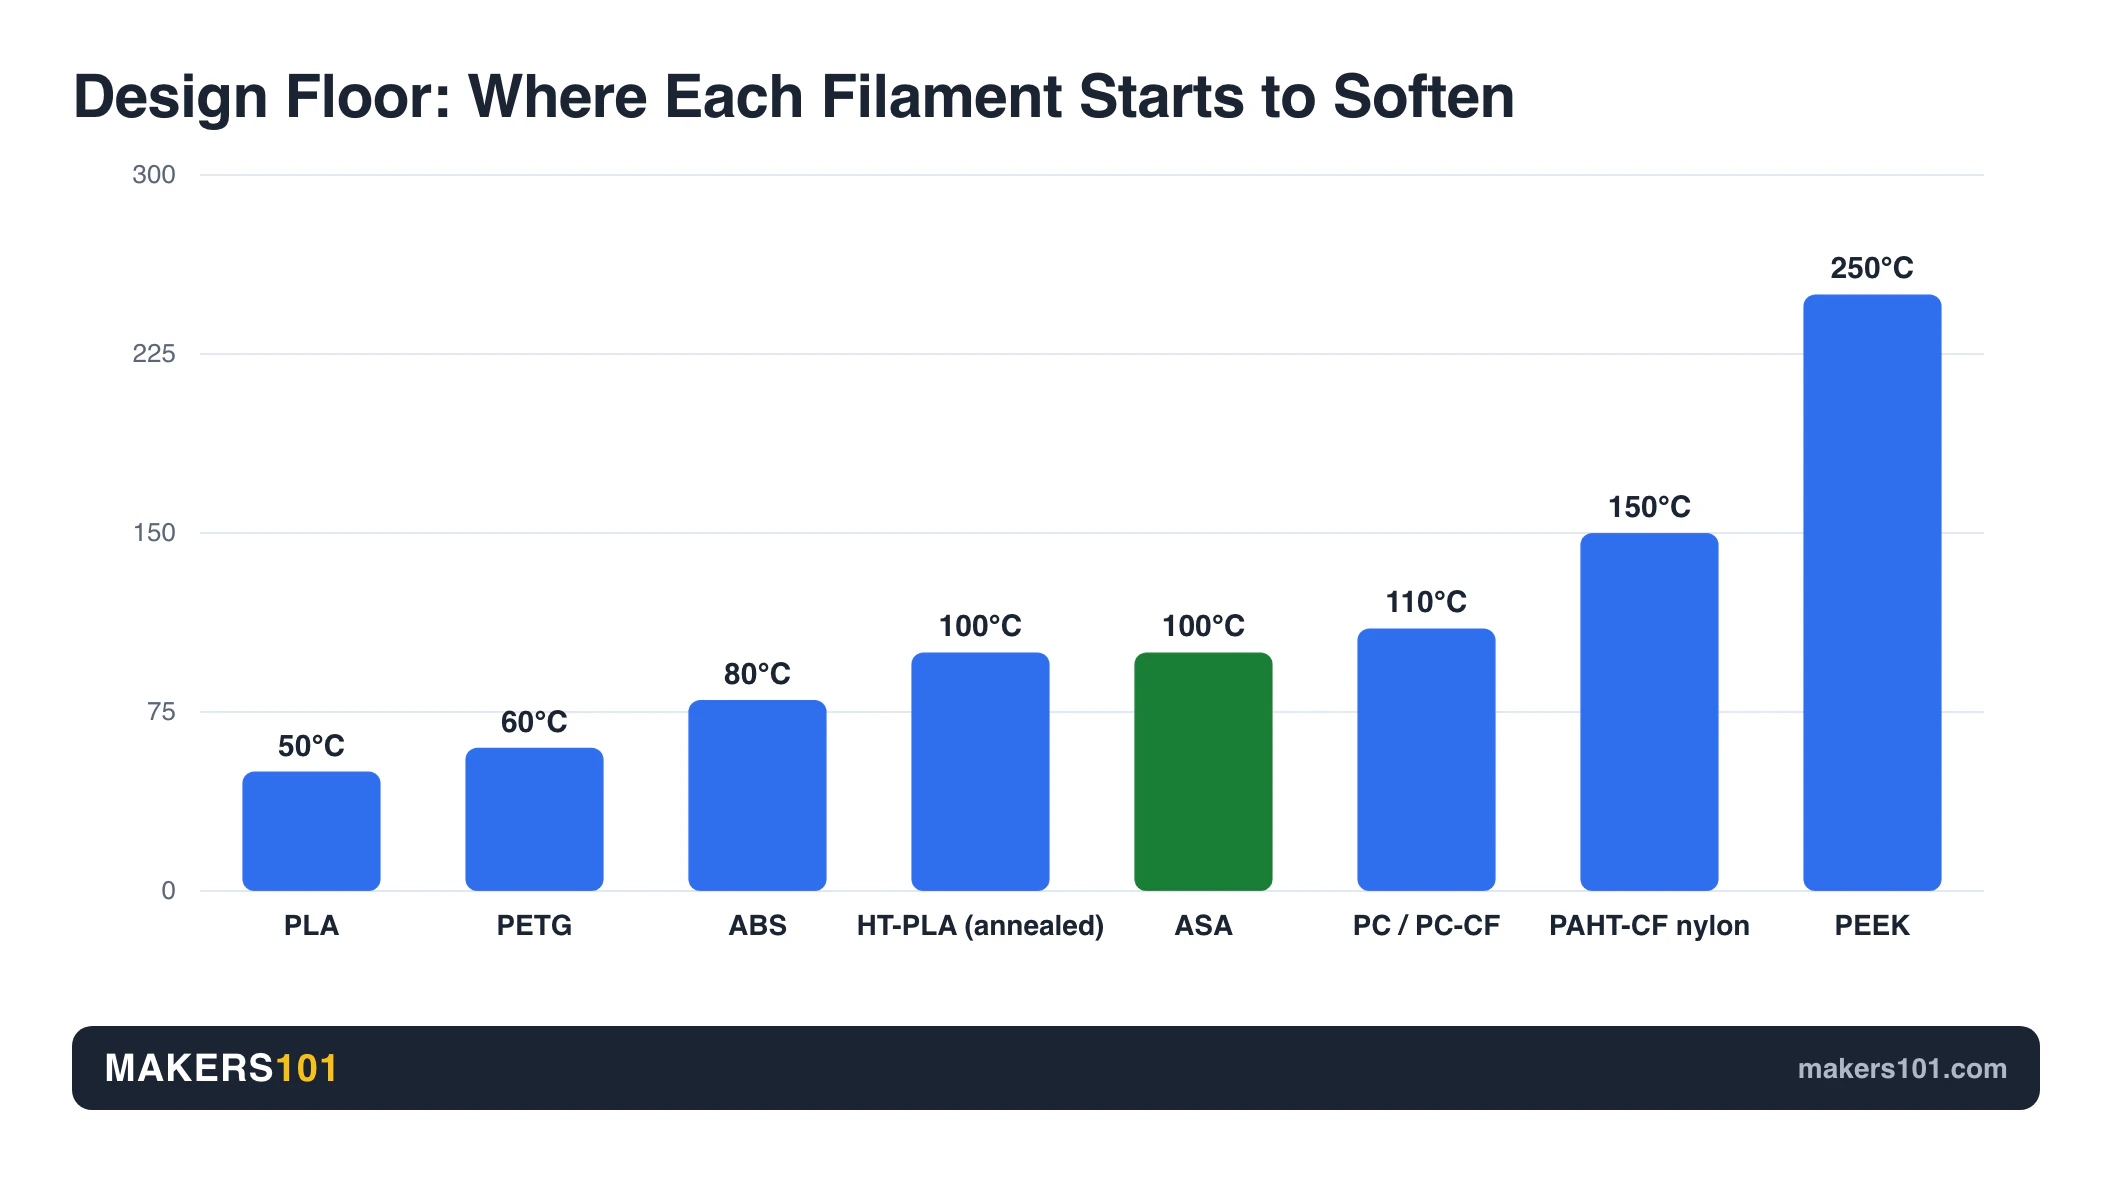
Die folgenden Zeilen geben jeweils einen Arbeitsbereich an, keine Garantie. Bei Bauteilen, die unter Last stehen, sollte die Temperatur 15–20 °C unter diesen Werten liegen.
| Material | Wird weicher um | Hält stand in | Bedürfnisse | Kosten pro kg |
|---|---|---|---|---|
| PLA | 50-60°C | Innenbereich, keine Sonne | Beliebiger Drucker | $ 10-25 |
| HT-PLA (getempert) | 100-107°C | Warmer Innenraum, Garage | Jeder Drucker und ein Ofenschritt | ~ $ 23 |
| PETG | 60-85°C | Im Freien, milde Hitze | Beliebiger Drucker | $ 15-37 |
| ABS / ABS+ | 80-105°C | Fahrzeuginnenräume, Gehäuse | Gehäuse, Belüftung | ~ $ 17 |
| ASA | 100-105°C | Im Freien, direkte Sonneneinstrahlung | Gehäuse, Belüftung | $ 27-52 |
| PC / PC-CF | 110-150°C | angrenzender Motorraum | Beheizte Kammer, gehärtete Düse | PC-CF $80-150 |
| PAHT-CF (Nylon) | 150-210°C | Anhaltend hohe Hitze | Beheizte Kammer, gehärtete Düse, Trocknung | ~ $ 40 |
| PEEK / ULTEM | 250-300 °C / 150 °C | Nur für industrielle Zwecke | 400 °C Hotend, 160 °C Heizbett | Spezialbestellung |
Die Preise stammen von Spulen, die wir zwischen Mitte Juni und August 2026 verifiziert haben, hauptsächlich von Amazon, mit einem Direktangebot des Herstellers. Die Angabe für PC-CF bildet die Ausnahme: Sie stammt aus der Übersicht über Spezialfilamente von The Next Layer und datiert von Anfang 2024, was sie zur ältesten Angabe auf dieser Seite macht. Für reines PC-Filament gibt es keinen eigenen Preis, und PEEK wird nicht angegeben, da es kein im Handel erhältliches Produkt ist.
Die Spannen für PETG und ABS sind bewusst groß. Meine Quellen sind sich bei beiden Materialien uneinig, und dies einfach zu mitteln, wäre genau der Fehler, um den es in diesem Artikel geht. Für PETG gibt ein Prüfer die Erweichungstemperatur mit 60 °C an, drei andere mit 80–85 °C. Bei ABS variieren die Werte je nach Messmethode (Tg oder HDT) und Belastung zwischen 80 °C, 90 °C, 100 °C und 105 °C. Die Auslegung sollte sich am unteren Rand der jeweiligen Spanne orientieren, nicht am Mittelwert.
Die Alltagsklasse: PLA, HT-PLA und PETG
Diese Kategorie umfasst warme, nicht heiße Filamente. Wenn Ihr Bauteil nie über 60 °C erhitzt wird, können Sie hier bleiben und Kosten sparen. In diesem Abschnitt werden die drei Filamente nur hinsichtlich ihrer Hitzebeständigkeit bewertet. Informationen zum Vergleich hinsichtlich Festigkeit, Oberflächengüte und Druckbarkeit finden Sie in unserem vollständigen Filament-Leitfaden für 3D-Druck.
PLA
PLA beginnt bei etwa 49-60°C weich zu werden. Das klingt nach viel, bis man bedenkt, dass ein geparktes Auto und ein sonniges Fensterbrett diese Temperatur problemlos wieder erreichen.
PLA+ ändert daran nichts. Diese Formulierungen verbessern die Zähigkeit und die Schichthaftung, nicht aber die Hitzebeständigkeit. Laut veröffentlichten Daten liegt die Temperatur für PLA+ im Dauereinsatz zwischen etwa 50 °C und der Glasübergangstemperatur bei 60–65 °C. Dies entspricht dem Bereich von reinem PLA und ist die gleiche Uneinigkeit, die Sie auch an anderen Stellen auf dieser Seite finden.
Es handelt sich nicht um ein hitzebeständiges Material, und daran ändert auch noch so gutes Marketing nichts. PLA hat jedoch einen Ausweg: das Tempern, das weiter unten genauer beschrieben wird.
HT-PLA: Lesen Sie das Kleingedruckte
Hochtemperatur-PLA ist das am häufigsten überbewertete Produkt in dieser Kategorie, daher lohnt es sich, die Werbeversprechen von den tatsächlichen Zahlen zu trennen.
Polymakers eigenes Werbevideo besagt, dass HT-PLA oberhalb von 130 °C ohne Temperung weich wird. Auf der Produktseite von Polymaker werden folgende Tempereinstellungen (für höhere Temperaturstabilität) angegeben: 80–100 °C, 30 Minuten. Laut dem Datenblatt, das vom Rezensenten ModBot vor der Kamera vorgelesen wurde, beträgt die Wärmeübergangstemperatur (HDT) von ungetempertem HDA 69.9 °C und die von getempertem HDA 106.5 °C, jeweils bei 0.45 MPa.
Das sind drei verschiedene Geschichten von ein und demselben Hersteller.
Kurz gesagt: Ungetempertes HT-PLA bietet im Vergleich zu normalem PLA einen Temperaturvorteil von etwa 10 °C. Getempert erreicht es ca. 106 °C. Allerdings leidet die Festigkeit darunter: Zugfestigkeit und Bruchdehnung sind um etwa 50 % geringer als bei Standard-PLA. Polymaker gibt zudem an, dass die UV-Beständigkeit der von normalem PLA entspricht, was das Material für sonnenexponierte Bereiche ungeeignet macht. Da im Rahmen der Recherche für diesen Artikel keine unabhängigen Tests dieser Aussage gefunden wurden, ist sie als Herstellerangabe zu betrachten.
Es druckt genau wie PLA, was sein eigentliches Verkaufsargument ist. ModBot musste lediglich die Temperatur von 220 °C auf 210 °C senken, um Fadenbildung zu beseitigen.

- Hohe Hitzebeständigkeit – Hält Temperaturen bis zu 150 °C stand und ist daher ideal für Drucke, die in heißen Umgebungen wie sonnigen Fensterbänken platziert werden…
- Müheloses Drucken – HT-PLA lässt sich genauso einfach verarbeiten wie Standard-PLA und unterstützt Geschwindigkeiten von bis zu 300 mm/s. Erzielen Sie hohe Druckgeschwindigkeiten mit…
- HT-PLA-GF vs. HT-PLA – HT-PLA-GF ist durch die Glasfaserverstärkung steifer und hitzebeständiger als Standard-HT-PLA. Es eignet sich ideal für funktionale Anwendungen…
- Zuverlässig beim Transport – HT-PLA behält seine Strukturstabilität auch bei längerer Lagerung oder beim Transport. Seine Wärmebeständigkeit und geringe Schrumpfung…
- Exzellente Oberflächenbeschaffenheit – Drucke mit einem sauberen, seidenmatten Finish direkt vom Druckbett. HT-PLA bietet eine erstklassige Oberflächenbeschaffenheit und benötigt kaum bis gar keine Nachbehandlung…
PETG und CPE
PETG hat eine optimale Temperatur zwischen 60 °C und 85 °C und lässt sich auf nahezu allen Materialien bedrucken. Die größte Diskrepanz in diesem Leitfaden besteht in der Angabe der optimalen Temperatur: perspektive3D und Snapmaker geben etwa 80 °C an, JLC3DP 80–85 °C und 3D Print Daily spricht von einer Erweichung bei Dauergebrauch ab 60 °C. Betrachten Sie 60–70 °C als sicheren Grenzwert für Ihre Konstruktion und die höheren Werte als optimalen Fall.
Zwei Dinge sind wichtig zu wissen: Opakes PETG ist UV-beständiger als halbtransparentes, vergilbt daher weniger und behält seine Festigkeit im Außenbereich länger. PETG absorbiert Feuchtigkeit schneller als PLA, was auch für einige günstige Spulen gilt, die trotz Vakuumverpackung bereits feucht geliefert werden.
CPE verdient mehr Aufmerksamkeit. Es handelt sich um ein Copolyester, das sich ähnlich wie PETG verhält, jedoch eine bessere Schlagfestigkeit, geringere Feuchtigkeitsaufnahme und weniger Verzug als ABS aufweist und bei 240–260 °C verarbeitet werden kann. Es fehlt aus einem Grund in der obigen Tabelle: Für dieses Material konnte kein Wert für die Erweichung ermittelt werden, der den für den Rest dieser Seite geltenden Qualitätsstandards entsprach.
Wenn die Zahl immer noch nicht ausreicht
Ein warnendes Beispiel, denn es erklärt einen Fehlermodus, den die meisten Menschen nicht vorhersehen.
Taboretum druckte einen Pour-Over-Kaffeefilter aus colorFabb PLA HP, einem hochtemperaturbeständigen PLA mit einer Glasübergangstemperatur von 134 °C. Bei einer Wandstärke von 1 mm erweichte das Material und brach während des Brühvorgangs zusammen. Heißer Kaffee setzte sich gegen das für 134 °C ausgelegte Material durch, und der Kaffee erreichte nie den Siedepunkt.
Anschließend druckte er mit demselben Filament einen vasenförmigen Behälter. Dieser hielt kochendem Wasser stand, ohne auszulaufen oder sich zu verformen.
Gleiche Spule, gleiche Temperatur, gegensätzliche Ergebnisse, ausschließlich durch die Geometrie bestimmt.
Die praktische Stufe: ABS und ASA
Hier sollten sich die meisten Anwender mit Bedarf an Hitzebeständigkeit orientieren. ASA ist auf dem Papier hitzebeständiger (100–105 °C gegenüber 80–105 °C bei ABS) und im Außenbereich klar im Vorteil. ABS ist die günstigere Variante. Beide sind weit verbreitet erhältlich.
ABS und ABS+
Die veröffentlichten Werte für ABS reichen von 80 °C bis 105 °C, und diese Spanne ist real: Der niedrigere Wert basiert auf den Erfahrungen eines Herstellers im Dauereinsatz, der höhere auf der veröffentlichten Glasübergangstemperatur (Tg). Bei einer Auslegung auf 80–90 °C sind Sie auf der sicheren Seite. Mit einem Preis von ca. 17 $/kg liegt es preislich im Mittelfeld von PLA und hält dabei 20–30 °C höheren Temperaturen stand – das beste Preis-Leistungs-Verhältnis in dieser Kategorie.
Der Haken sind Dämpfe und Verformung. ABS benötigt ein Gehäuse und eine entsprechende Belüftung.
Falls Sie keine geschlossene Bauweise verwenden, gibt es dennoch eine praktikable Lösung. 3D Print Daily hat folgende Vorgehensweise getestet: Düse bei 260 °C, Druckbett bei 105 °C, volumetrische Geschwindigkeit auf 5 mm³/s reduziert, Bauteillüfter komplett abgeschaltet, ein 8-lagiger Rand mit manuell hinzugefügten „Mausohren“ und ein Windschutz als Miniaturgehäuse.
ABS+ ist die modifizierte Version und verzieht sich und reißt weniger als normales ABS. Der geringe Aufpreis lohnt sich.

- 【Schlag- und hitzebeständig】: Das Polymaker 1.75 mm ABS-3D-Druckfilament ist ein robustes Material, das Verstopfungen minimiert. Mit Vicat-Weichmacher…
- 【Verbesserte Stabilität】: Das Polymaker 1.75 mm ABS 3D-Druckfilament (Acrylnitril-Butadien-Styrol) wird aus einem speziell polymerisierten ABS hergestellt…
- 【Feuchtigkeitsfrei】: Das Polymaker 1.75 mm ABS 3D-Druckfilament ist in einem vakuumversiegelten, wiederverschließbaren Beutel mit Trockenmittel verpackt und wird in einer stabilen Verpackung geliefert…
- 【Kartonspule】: Erhältlich in verbesserter 3.0-Verpackung mit einer vollständig recycelten Kartonspule und -box.
- 【Wichtiger Hinweis】: Führen Sie das ABS-3D-Druckfilament nach Gebrauch durch die Fixieröffnung, um ein Verheddern zu vermeiden. Ein beheiztes Druckbett und eine geeignete Druckoberfläche sind erforderlich.
ASA
ASA ist ABS in puncto Hitzebeständigkeit überlegen und übertrifft es auch im Außenbereich. Sein publizierter Bereich beginnt dort, wo die Grenzen von ABS enden, aber der eigentliche Vorteil liegt in der UV-Beständigkeit. Daher ist es die beste Wahl für alle Materialien, die direkter Sonneneinstrahlung ausgesetzt sind. PLA hingegen befindet sich am anderen Ende des Spektrums. Hier erfahren Sie, wie lange PLA in Wasser und Sonne haltbar ist.
Es benötigt weiterhin ein Gehäuse, um Verformungen zu vermeiden. Falls Sie zwischen verschiedenen Marken wählen, haben wir diese in unserem Leitfaden zu den besten ASA-Filamentmarken aufgelistet.

- Witterungsbeständig: Hergestellt in den USA. Das Polymaker ASA 3D-Druckfilament vereint die Eigenschaften von ABS mit zusätzlicher Witterungsbeständigkeit. UV-beständig und weniger…
- Hohe Hitzebeständigkeit und mechanische Eigenschaften: Polymaker ASA-Filament hält Temperaturen bis zu 100 °C stand und bietet hohe Zähigkeit und…
- Pappspule: Jetzt erhältlich in verbesserter 3.0-Verpackung mit einer vollständig recycelten Pappspule und einem Karton.
- Druckeinstellungen: Düsentemperatur: 250 °C; Betttemperatur: 90 °C; Geschwindigkeit: 50 mm/s. (An die Anforderungen Ihres 3D-Druckers anpassen; siehe Standard-ABS-Richtlinien…)
- Risikofreier und lebenslanger technischer Support: Wir helfen Ihnen gerne dabei, makellose und wunderschöne Druckergebnisse zu erzielen. Kontaktieren Sie uns einfach über Amazon…
Gleicher Name, anderes Material
Hier ist etwas, das die Diagramme nicht zeigen können: „ASA“ ist keine Spezifikation.
My Tech Fun verglich industrielles Stratasys ASA mit dem Consumer-Material Prusament ASA in einem Ofentest. Das Stratasys-Material begann sich etwa 10 °C später zu verformen. Es wies zudem eine bessere Schichthaftung auf, obwohl mit einer niedrigeren Düsentemperatur (235 °C gegenüber 260 °C) und einer deutlich heißeren Kammer (85.5 °C gegenüber 55 °C) gedruckt wurde.
Es war jedoch auch spröde, mit einer Schlagfestigkeit, die eher der von PETG entsprach. Prusament war merklich zäher.
Zwei wichtige Erkenntnisse: Marke und Zusammensetzung beeinflussen den tatsächlichen Wert um etwa 10 °C, was dem Unterschied zwischen ganzen Zeilen in einer Vergleichstabelle entspricht. Hitzebeständigkeit und Zähigkeit stehen oft im Widerspruch zueinander, sodass die Wahl des hitzebeständigsten Produkts in einer Kategorie unbemerkt die Schlagfestigkeit beeinträchtigen kann.
Wenn Sie keine Dämpfe verwenden können
Ein Nutzer des Subreddits r/3Dprinting benötigte ein Motorgehäuse für 100 °C, doch eine institutionelle Sicherheitsrichtlinie verbot die Verwendung von ABS und Polycarbonat. In Studentenwohnheimen und Gemeinschaftswerkstätten besteht dieselbe Einschränkung.
Wenn Dämpfe unerwünscht sind, bleiben als realistische Alternativen getempertes PLA für leichtere Bauteile und PETG oder CPE, sofern die Temperatur dies zulässt. Nylon ist zwar möglich, erfordert aber eigene Belüftungs- und Trocknungsmaßnahmen. Falls Sie aus diesem Grund auf PLA zurückgreifen, prüfen Sie unbedingt die tatsächlichen Emissionen, bevor Sie davon ausgehen, dass es unbedenklich ist.
Die technische Ebene: PC, Nylon und die Decke
Überschreitet man diese Grenze, ist nicht mehr das Filament der limitierende Faktor, sondern der Drucker selbst.
Polycarbonat und PC-CF
PC erweicht im Temperaturbereich von 110–150 °C, wobei die Angaben der Quellen wie üblich voneinander abweichen. Es benötigt eine Düse mit etwa 270–300 °C, ein Heizbett mit 100–115 °C und idealerweise eine beheizte Kammer.
PC-CF enthält Kohlenstofffasern für Steifigkeit und Formstabilität und benötigt eine Düse aus gehärtetem Stahl. Der Nachteil ist die geringere Stoßfestigkeit: Der steifere Verbundwerkstoff verzeiht Stöße weniger gut.
Nylon und PAHT-CF
Nylon-Verbundwerkstoffe sind das Nonplusultra im Desktop-3D-Druck. Sie werden unter Bezeichnungen wie PA-CF, PAHT-CF oder einfach „Kohlenstofffaser-Nylon“ angeboten, wobei die Namensgebung je nach Hersteller uneinheitlich ist.
My Tech Fun testete ELEGOOs PAHT-CF im Ofen und stellte die erste Verformung bei 212 °C fest. Dabei versagte das Material schlagartig, anstatt sich allmählich zu erweichen. Die Zugfestigkeit war deutlich höher als die von PETG-CF, und es überstand einen Hammerschlag mit einem halben Kilogramm Gewicht.
Zwei gravierende Schwächen. Die Schichthaftung ist schlecht, daher waren vertikal gedruckte Teile in Scher- und Schichttests deutlich weniger stabil. Außerdem kriecht das Material unter Dauerlast stärker als PETG-CF, was der Tester deutlich zum Ausdruck brachte: Er empfiehlt Nylon nicht für höhere, konstante Belastungen.
Nylon zieht ebenfalls Feuchtigkeit an. Trocknen Sie es vor jedem Druckvorgang und halten Sie es währenddessen trocken. Unsere Anleitung zum Trocknen und Lagern von Filament beschreibt die praktische Vorgehensweise.

- Hervorragende Hitzebeständigkeit – Das Material hält Umgebungstemperaturen von bis zu 194 °C stand und behält dabei seine strukturelle Festigkeit und Stabilität, wodurch es…
- Geringe Wasseraufnahme – ELEGOO PAHT-CF-Filament weist eine deutlich geringere Wasseraufnahmerate als herkömmliches PA-CF auf und sorgt so für eine gleichbleibende Leistung.
- Hervorragende mechanische Eigenschaften – Die Zugabe von Kohlenstofffasern erhöht die Festigkeit und Steifigkeit des Materials deutlich, und die hervorragenden…
- Abriebfestigkeit und Maßgenauigkeit – Dank der Zugabe von Kohlenstofffasern zeichnet sich das ELEGOO PAHT-CF 3D-Druckerfilament durch hervorragende Abriebfestigkeit und Maßgenauigkeit aus…
- Kompatibilität & Tipps – Universell kompatibel mit den meisten geschlossenen 1.75-mm-FDM-3D-Druckern. Es wird empfohlen, eine Düse aus gehärtetem Stahl zu verwenden…
Das hitzebeständigste Filament, das Sie kaufen können, und warum Ihr Drucker es nicht verarbeiten kann.
PEEK erreicht eine Wärmeformbeständigkeitstemperatur (HDT) von 250–300 °C, ULTEM etwa 150 °C. ULTEM wird auch unter dem Polymernamen PEI vertrieben, daher bezeichnen „PEI-Filament“ und ULTEM auf einer Spule dasselbe. Für Heimwerker sind beide Bezeichnungen größtenteils theoretischer Natur.
PEEK benötigt eine Düse mit 360–400 °C und ein Heizbett mit 120–160 °C sowie eine aktiv beheizte Kammer. Das ist eine ganz andere Geräteklasse. Wenn Sie in diese Richtung arbeiten möchten, ist das Gerät der erste Schritt. Beginnen Sie mit einem geschlossenen Hochtemperatur-3D-Drucker und wählen Sie das Filament erst später aus.
Glühen: Die kostenlose Wärmesteigerung (und wenn sie nach hinten losgeht)
Glühen ist die günstigste Methode, um Hitzebeständigkeit zu erreichen: Es kostet Maßgenauigkeit statt Geld, und der Nutzen ist so groß, dass es Ihr erster Schritt sein sollte, bevor Sie sich für ein heißeres Filament entscheiden. Machen Sie sich jedoch klar, was dadurch nicht erreicht wird. Die Festigkeit ändert sich kaum.
Die Methode mit beheiztem Bett
Man braucht keinen Backofen. My Tech Fun hat für seinen Benchtest 2023 den Drucker selbst verwendet: Das Heizbett auf 100 °C aufheizen, die Teile abdecken, um die Wärme zu speichern, eine Stunde lang halten, dann ausschalten und alles langsam abkühlen lassen.
Was Sie gewinnen
Bei diesem Test stieg die Verformungstemperatur von etwa 54 °C im unbehandelten Zustand auf etwa 150 °C im geglühten Zustand.
Das ist reines PLA, das in einem Bereich angesiedelt ist, den man sonst nur mit einer 40-Dollar-Spule Nylon erreicht. Für ein Bauteil, das lediglich die Hitze eines Autos überstehen muss, ist das oft die optimale Lösung.
Was es kostet
Die Kosten sind dimensionsbedingt. Ein 30 mm großer Testwürfel wies messbare Verzerrungen auf: Die X-Achse verringerte sich von 30.3 mm auf 29.15 mm, die Y-Achse von 30.0 mm auf 29.25 mm und die Z-Achse wuchs von 29.87 mm auf 31.49 mm. Das entspricht einer Verkleinerung von 3.8 % in X-Richtung, 2.5 % in Y-Richtung und einer Zunahme von etwa 5 % in Z-Richtung. Kompensieren Sie die Abweichung an der ungünstigsten Achse, nicht am Durchschnitt.
Die Zugfestigkeit verbesserte sich nur um etwa 10 %, und die Schichthaftung verschlechterte sich leicht. Massive Teile verzogen sich merklich, während Teile mit geringer Füllung ihre Form besser beibehielten.
Glühen Sie also Teile, bei denen die Passung unproblematisch ist. Glühen Sie keine Teile, die mit einem Lager zusammenpassen müssen.
Wann man nicht glühen sollte
SoarKraft glühte seine Hochtemperatur-PLA-Flügelteile bei 80 °C und maß die Steifigkeit vorher und nachher. Sie sank von 98 N auf 81 N. Die Steuerflächen sackten während des Prozesses ab.
Dünne Wände und große, freitragende Spannweiten sind genau die Bereiche, in denen Glühen schädlich ist. Massive, niedriggefüllte Halterungen hingegen sind davon profitieren.
Also, was soll ich tun: HT-PLA kaufen oder billiges PLA tempern?
Wenn Sie bei einem Bauteil mit großen Toleranzen Hitzebeständigkeit benötigen, können Sie Ihr vorhandenes PLA vorglühen. Benötigen Sie hingegen Maßgenauigkeit direkt nach dem Drucken mit nur geringfügiger Erwärmung und ohne zusätzlichen Arbeitsschritt, bietet Ihnen ungeglühtes HT-PLA etwa 10 °C mehr für rund 5 US-Dollar mehr pro Kilogramm. Falls Sie sowohl Genauigkeit als auch echte Hitzebeständigkeit benötigen, sollten Sie diese Stufe überspringen und ASA kaufen.
Design schlägt Material
Die Geometrie ist für das Ergebnis oft ausschlaggebender als die Materialbezeichnung. Zwei Personen, die dieselbe Spule bei gleicher Temperatur bedrucken, erzielen gegensätzliche Ergebnisse. Der Unterschied liegt fast immer in der Wandstärke, der Druckausrichtung oder darin, ob das Bauteil im heißen Zustand belastet wird.
Wandstärke. Das oben beschriebene Beispiel des Kaffeefilters verdeutlicht dies am besten. Ein Millimeter Wandstärke führte bei 95 °C zum Versagen; ein einwandiges Bauteil im Vasenstil desselben Glühfadens hielt kochendem Wasser stand. Dünne, flache Bauteile versagen unter ihrem Eigengewicht als erstes.
Druckausrichtung. Die Schichtlinien stellen die Schwachstelle dar, und Hitze verstärkt diesen Effekt. In PAHT-CF-Tests wiesen vertikal gedruckte Proben eine deutlich geringere Scherfestigkeit und Schichthaftung auf als horizontal gedruckte. Die Ausrichtung sollte so erfolgen, dass die durch Hitze erweichten Schichten unter Druck und nicht unter Zug stehen.
Belasten Sie das Bauteil im heißen Zustand. Das wird oft vergessen. Selbst Polymaker räumt ein, dass die mechanischen Eigenschaften unter Belastung und Hitze deutlich abnehmen, und weist darauf hin, dass dies für alle Kunststoffe normal ist. Ein Bauteil, das keine Last trägt, übersteht Temperaturen, bei denen es sich unter Belastung verbiegen würde.
Wärme ist nicht die einzige Achse
„Hitzebeständig“ wird oft als Kurzform für „robust im Außenbereich“ verwendet, doch um im Freien bestehen zu können, sind neben der Hitzebeständigkeit drei weitere Eigenschaften erforderlich. Ein Material kann eine dieser Eigenschaften erfüllen, die anderen jedoch nicht:
- UV Das ist der Grund, warum ASA im Außenbereich PETG überlegen ist und warum HT-PLA bei keiner Temperaturklasse dort etwas zu suchen hat.
- Kriechen Das ist der Grund, warum sich Nylon unter einer konstanten Last weit unterhalb seiner Durchbiegungsgrenze verformt.
- Feuchtigkeit Deshalb benötigen Nylon und PETG eine trockene Lagerung, um überhaupt die angegebenen Druckwerte erreichen zu können.
Kann Ihr Drucker das tatsächlich bewältigen?
Oberhalb von ABS ist eher die Druckqualität als das Filamentbudget der limitierende Faktor. Die folgende Tabelle zeigt die Anforderungen der einzelnen Materialien für den Druckvorgang. Es handelt sich hierbei um Druckanforderungen, nicht um Werte für die Hitzebeständigkeit. Die Verwechslung dieser beiden Größen ist der Fehler, der weiter oben in diesem Leitfaden beschrieben wurde.
| Material | Düsen | B | Gehäuse | Düsentyp |
|---|---|---|---|---|
| PLA / HT-PLA | 190-230°C | 25-60°C | Nein | Messing |
| PETG | 215-270°C | 70-90°C | Nein | Messing |
| ABS / ASA | 230-275°C | 90-110°C | Empfohlen | Messing |
| PC / PC-CF | 270-300°C | 100-115°C | Erforderlich | Gehärtete |
| PA / PAHT-CF | 260-290°C | 90-110°C | Erforderlich | Gehärtete |
| PEEK | 360-400°C | 120-160°C | Beheizte Kammer | Gehärtete |
Wenn Sie auf einem Bambu sind
Die häufigste Frage lautet, welches hitzebeständige Filament für einen Bambu-Drucker geeignet ist. Die Antwort lässt sich in drei statt zwei Kategorien einteilen. Ein A1 oder A1 Mini ist ein offener Drucker, daher ist PETG die optimale Wahl, während ABS oder ASA ohne Schutzgitter verziehen. Ein P1S oder X1C ist passiv geschlossen und verarbeitet ABS und ASA ohne weitere Maßnahmen, die Kammertemperatur hängt jedoch vom Druckvorgang selbst ab. Der X2D geht noch einen Schritt weiter: Er verfügt über eine aktiv beheizte Kammer mit einer Temperatur von bis zu 65 °C, die ideal für PC-CF und Nylon-Verbundwerkstoffe ist. Prüfen Sie, in welche Kategorie Ihr Drucker fällt, bevor Sie Filamente oberhalb von ASA verwenden.
Die Kammertemperatur ist wichtiger, als Sie denken
Der Vergleich zwischen Stratasys und Prusament verdeutlichte dies. Die Industriemaschine arbeitete mit einer kühleren Düse, aber einer 85.5 °C heißen Kammer im Vergleich zu den 55 °C der Prusa und erzielte eine bessere Schichthaftung.
Bei Hochtemperaturwerkstoffen hat die Umgebungswärme um das Bauteil einen größeren Einfluss auf die Bauteilqualität als die Düsentemperatur.
Kein Gehege? Hier geht es weiter.
Sie können ABS auch ohne Gehäuse mit den oben genannten Einstellungen nutzen. Ab ABS ist ein Gehäuse unerlässlich, und eine passiv geschlossene Maschine ist nicht dasselbe wie eine beheizte Kammer.
Meine Wahl für sieben alltägliche Situationen
Hier sind die Situationen, die Leute tatsächlich zu dieser Frage anführen, mit einem jeweiligen Urteil. Alle gehen davon aus, dass das Teil tatsächlich im Einsatz ist und nicht ungenutzt im Regal liegt.
Auf dem Armaturenbrett. ASA. Es war das einzige Material im Armaturenbretttest, das unverändert blieb. Falls Sie bereits PLA besitzen und das Bauteil nicht tragend ist, stellt das Glühen eine legitime und kostenlose Alternative dar.
An anderen Stellen im Auto. Wahrscheinlich auch nur PLA. Mittelkonsole, Handschuhfach, Türablage und die Teile unter dem Sitz liegen vor direkter Sonneneinstrahlung geschützt, und mein eigener Handyhalter aus PLA hält sich seit einem Jahr in der Mittelkonsole. Investiere das Geld lieber in ein Armaturenbrettteil.
Im Freien bei direkter Sonneneinstrahlung. ASA ist die erste Wahl, da es sowohl UV- als auch Hitzeschutz bietet. Opakes PETG ist die günstigere Alternative für mildere Klimazonen.
Motor- oder Treibergehäuse bei konstanten 100 °C, keine Dämpfe erlaubt. Dies ist eine echte Herausforderung, und ich will nicht behaupten, dass es eine einfache Lösung gibt. Geglühtes PLA übersteht die Temperatur, aber keine dauerhafte Belastung. Kein anderes geruchsarmes Material hält einer Dauertemperatur von 100 °C mit ausreichendem Sicherheitsspielraum stand. Wenn das Bauteil belastet werden soll, benötigen Sie letztendlich einen belüfteten Raum und einen Nylon-Verbundwerkstoff.
Küche, kochendes Wasser oder Dampf. Wandstärke und Geometrie sind wichtiger als die Spule. Drucken Sie dick oder verwenden Sie den Vasenmodus. Beachten Sie, dass Lebensmittelsicherheit ein separates Thema von Hitzebeständigkeit ist.
Motorraum, fernab vom Auspuff. PAHT-CF oder PC-CF, mit einem geschlossenen Drucker, einer gehärteten Düse und einer Trocknungsvorrichtung. Planen Sie das Budget für die Hardware ein, nicht nur für das Filament.
Sie möchten lediglich verhindern, dass PLA im Auto verformt? Dann sollten Sie es tempern. Heizen Sie es bei 100 °C, abdecken Sie es und lassen Sie es eine Stunde ruhen. Rechnen Sie mit etwa 3 % Schrumpfung und berücksichtigen Sie dies bei Ihrer Konstruktion.
FAQ
Welches 3D-Druckerfilament hält der größten Hitze stand?
PEEK ist mit etwa 250–300 °C das hitzebeständigste Filament für die normale Produktion. Es benötigt ein Hotend mit 360–400 °C und eine beheizte Kammer, weshalb es nur von wenigen Desktop-Druckern verarbeitet werden kann. Unter den realistisch druckbaren Alternativen zeigte kohlenstofffaserverstärktes Nylon wie PAHT-CF in unabhängigen Ofentests erste Verformungen bei 212 °C.
Ist ABS oder PETG hitzebeständiger?
ABS liegt etwa 20 °C vor. Laut veröffentlichten Daten liegt die Temperatur für PETG zwischen 60 und 85 °C und für ABS zwischen 80 und 105 °C. Die beiden Temperaturbereiche überschneiden sich also an den Rändern, und der Unterschied zwischen ihren Mittelpunkten ist der, den Sie tatsächlich kaufen. PETG lässt sich leichter bedrucken und benötigt keine Umhüllung. Die richtige Wahl hängt also davon ab, ob Sie diesen Temperaturspielraum tatsächlich benötigen.
Ist PLA oder PETG hitzebeständiger?
PETG und der Unterschied beträgt etwa 20 °C. PLA erweicht bei 50–60 °C, während PETG je nach Quelle bei 60–85 °C weich wird. In der Praxis entscheidet dieser Unterschied darüber, ob ein Bauteil die Sonneneinstrahlung auf einer Fensterbank übersteht. Auf einem Armaturenbrett hält keines der beiden Bauteile stand.
Hält PLA Temperaturen von 100 Grad stand?
Nicht wie gedruckt. Standard-PLA beginnt bei etwa 50–60 °C zu erweichen, daher verformt es sich bei 100 °C. Bei getempertem PLA verhält es sich anders: Ein Labortest verschob den Verformungspunkt auf etwa 150 °C, allerdings bei einer Schrumpfung von ca. 3 %.
Hält PETG Temperaturen von 100 °C stand?
Nein, nicht zuverlässig. Die veröffentlichten Erweichungstemperaturen für PETG liegen bei etwa 85 °C und beginnen bereits bei 60 °C. Ein Bauteil, das bei 100 °C gehalten wird, verformt sich daher, insbesondere unter Belastung. Für dauerhafte Temperaturen von 100 °C empfiehlt sich ABS, ASA oder ein höherwertiges Material.
Welches Filament hält 400 Grad stand?
Keines davon kann man zu Hause drucken. PEEK erreicht eine maximale Temperatur von etwa 300 °C. Bei 400 °C und darüber benötigt man Metall oder Keramik, keinen FDM-Kunststoff.
Sind 220 Grad zu heiß für PLA?
Nein, 220 °C ist eine normale Düsentemperatur für PLA. Beachten Sie, dass dies die Temperatur ist, die zum Schmelzen des Filaments benötigt wird, nicht die Temperatur, die das gedruckte Teil aushält. Diese beiden Werte stehen in keinem Zusammenhang, und sie zu verwechseln ist der häufigste Fehler in diesem Bereich.
Ist PETG hitzebeständig genug für den Einsatz im Fahrzeuginnenraum?
Normalerweise nicht für das Armaturenbrett. An heißen Tagen werden auf Armaturenbrettern Temperaturen von 80–85 °C gemessen, was die Belastungsgrenze von PETG erreicht oder sogar überschreitet. Unter den Sitzen oder in Türablagen ist PETG in der Regel unbedenklich. Für alles, was auf dem Armaturenbrett verwendet wird, ist ASA die sicherere Wahl.
Kann ich Polycarbonat oder PEEK mit einem Standarddrucker bedrucken?
Polycarbonat ist grenzwertig. Vergleichen Sie die Hardware-Tabelle oben mit den Spezifikationen Ihres Geräts: Die meisten Standarddrucker erfüllen diese Werte nicht, und ein Hotend komplett aus Metall ist das Minimum. PEEK ist für Consumer-Geräte völlig ungeeignet.
Wie sieht es mit HT-PLA oder getempertem PLA aus?
Beide Materialien sind legitim, werden aber überbewertet. Ungetempertes HT-PLA erreicht laut Datenblatt nur eine um etwa 10 °C höhere Temperatur als Standard-PLA. Getempert erreicht es etwa 106 °C. Durch Tempern von Standard-PLA lassen sich ähnliche oder sogar bessere Ergebnisse erzielen – und das kostenlos, vorausgesetzt, das Bauteil toleriert eine geringfügige Maßänderung.