Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- Beginnen Sie mit PETG und TPU.
- Wechseln Sie zu Nylon und PC, falls die Druckergebnisse immer noch schlecht sind.
- PLA hat in der Regel eine niedrigere Priorität, während ABS und ASA eine mittlere Priorität haben.
- Benutzen Sie keine Mikrowelle.
- Bei Spulen aus PLA oder schwachen Gehäusen sollten Sie die Temperatur nicht schätzen.
Wenn sich Ihr Filament feucht anhört, Fäden zieht oder in der Düse knallt, müssen Sie nicht gleich einen Trockner kaufen. Wenn Sie wissen möchten, wie Sie Filament ohne Trockner trocknen können, zeigt Ihnen dieser Leitfaden die sichersten Methoden mit Ihrer vorhandenen Ausrüstung.
Beginnen Sie mit der Methode, die Sie bereits verwenden. Für die meisten Haushalte bieten sich zunächst folgende praktische Lösungen an: ein beheiztes Druckbett mit etwa 60 bis 70 °C, die integrierte Trocknungsfunktion des Druckers (sofern vorhanden) oder eine Heißluftfritteuse mit stabiler Temperatur.
Der eigentliche Trick besteht nicht nur darin, die Spule einmal zu trocknen. Man benötigt anschließend auch eine luftdichte Aufbewahrung und ein Trockenmittel, sonst nimmt das Filament einfach wieder Feuchtigkeit auf.
Inhaltsverzeichnis
- Was nasses Filament tatsächlich mit einem Druck macht
- Wenn Ihr Heizfaden heute Abend nass ist, fangen Sie hier an
- Wie man Filament ohne Trockner trocknet: 5 Methoden im Vergleich
- Methode 1: Trockenes Filament auf einem beheizten Bett
- Methode 2: Verwenden Sie den integrierten Trocknungsmodus Ihres Druckers.
- Methode 3: Heißluftfritteuse oder Dörrgerät
- Welche Filamente müssen zuerst getrocknet werden?
- Das Filament nach dem Trocknen trocken halten
- Vier Fehler, die eine Trocknungssitzung verschwenden
- FAQ
Was nasses Filament tatsächlich mit einem Druck macht
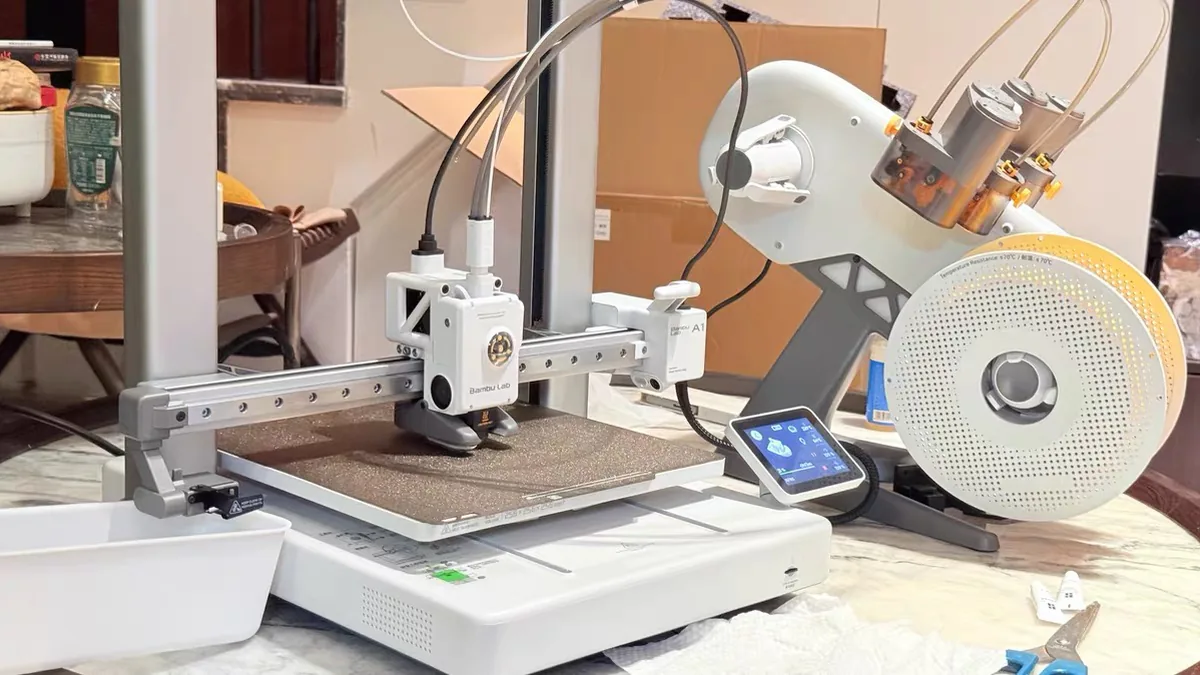
Feuchtes Filament macht sich deutlich bemerkbar. Es beginnt oft mit kleinen Knackgeräuschen, gefolgt von Fadenbildung, rauen Oberflächen, schwacher Schichthaftung oder ungleichmäßiger Extrusion. Sobald Wasser in das Filament eindringt, verdampft die Düse die Feuchtigkeit, und die Druckqualität verschlechtert sich rapide.
Das heißt nicht, dass jede Spule eine Notfallbehandlung benötigt. Eine nützliche Erkenntnis aus Tests ist, dass PLA oft haltbarer ist, als im Internet dargestellt, während ABS und ASA in der Regel weniger robust sind, als in den Panikbeiträgen vermutet wird.
Die praktische Frage ist einfach: Wenn die Spule sauber druckt, sich gut lagern lässt und weder zischt noch Blasen wirft, ist möglicherweise gar kein aufwendiges Trocknen nötig. Falls sie sich bereits feucht anfühlt, korrigieren Sie die Lagerung und trocknen Sie sie vor dem nächsten wichtigen Druckvorgang.
Wenn Ihr Heizfaden heute Abend nass ist, fangen Sie hier an
Wenn ich das heute Abend lösen müsste, würde ich nicht lange überlegen. Ich würde die Methode an die vorhandenen Geräte anpassen und die Temperatur so niedrig halten, dass weder die Spule noch die Box oder das Filament selbst schmelzen.
Hier die Kurzfassung:
- Wenn Sie einen geschlossenen Drucker haben, verwenden Sie zuerst dessen integrierten Trocknungsmodus.
- Wenn Sie nur ein Heizbett haben, bauen Sie eine einfache Haube und trocknen Sie die Spule darin.
- Wenn Sie eine Heißluftfritteuse mit Dörrfunktion besitzen, nutzen Sie diese, um eine temperaturstabile Option zu gewährleisten.
- Falls keines dieser Kriterien erfüllt ist, verschließen Sie die Spule mit Trockenmittel und verschieben Sie den Druckvorgang.
Hier kommt es auch auf die Realität an. Eine billige Notlösung ist nützlich, solange man damit drucken kann. Sie ist jedoch nutzlos, wenn sie die Spule verzieht, das Gehäuse unsicher macht oder das Filament ungleichmäßig trocknet.
Wie man Filament ohne Trockner trocknet: 5 Methoden im Vergleich
| Methodik | Typischer Ausgangspunkt | Am besten geeignet, | Hauptrisiko | Urteil |
|---|---|---|---|---|
| Beheiztes Bett + Box | 60 zu 70C | Die meisten Heimkonfigurationen | Schwache Box oder Gehäuse | Der beste universelle Hack |
| Integrierter Druckertrocknungsmodus | Standardeinstellungen des Druckers | Geschlossene Drucker | Große Kammern können uneben sein. | Am bequemsten |
| Heißluftfritteuse / Dörrgerät | Niedrige Temperatur, sorgfältig gemessen | Stabile Trocknung bei niedrigen Temperaturen | Überhitzung von PLA oder Kreuzkontamination von Lebensmitteln | Am besten, wenn Sie selbst einen besitzen. |
| Backofen | Niedrig und genau beobachtet | Nur als letzte Möglichkeit | Temperaturschwankungen | Mit Vorsicht verwenden |
| Mikrowellengeschirr | Keine Präsentation | Keine Präsentation | Materieller Schaden | Verwenden Sie keine |
Ziel der Tabelle ist es nicht, alle Maschinen der Welt zu bewerten. Vielmehr soll sie die realistischsten Optionen für einen Heimanwender aufzeigen, der ein Ergebnis erzielen möchte und nicht nur ein neues Hobby innerhalb seines Hobbys sucht.
Wenn Sie bereits einen Drucker besitzen, empfehle ich standardmäßig die Methode mit dem beheizten Druckbett. Das ist die günstigste Option und bietet Ihnen dennoch volle Kontrolle über Temperatur und Luftstrom.
Methode 1: Trockenes Filament auf einem beheizten Bett

- 【Verbesserte PTC-Lösung】Der Creality Space PI SE heizt schnell auf und verfügt über einen eingebauten Lüfter, der die heiße Luft im Inneren der Kammer um 360° zirkuliert…
- 【Verbesserte Druckqualität】3D-Druckfilamente sind hygroskopisch, Feuchtigkeit kann zu Druckfehlern führen. Nach der Verwendung einer Filament-Trocknungsbox kann dies…
- 【Einfache Handhabung】Die Creality Filament-Aufbewahrungsbox ist sofort einsatzbereit und muss nicht montiert werden. Display und Drehknopf erleichtern die Bedienung…
- 【Personalisierte Trocknungszeit-/Temperatureinstellung】Sie können je nach Bedarf unterschiedliche Trocknungstemperaturen und -zeiten einstellen, um die Filamente vollständig zu trocknen…
- 【Breite Kompatibilität】Der Creality Filamenttrockner ist mit den meisten 1-kg-Spulen-3D-Druckerfilamenten kompatibel. Er eignet sich perfekt für Filamentdurchmesser von …
Diese Methode würde ich als erstes lehren, da fast jeder FDM-Drucker bereits über die nötige Hardware verfügt. Stellen Sie das Heizbett auf eine moderate Temperatur ein, platzieren Sie die Spule darüber und schließen Sie die warme Luft mit einer Box oder einem Gehäuse ein, wobei Sie gleichzeitig für ausreichend Luftzirkulation sorgen, damit Feuchtigkeit entweichen kann.
Die Details sind entscheidend:
- Für PETG und ähnliche Allzweckmaterialien sollte man etwa 60 °C verwenden.
- Verwenden Sie ca. 70 °C nur dann, wenn das Filament und das Gehäuse dies sicher vertragen.
- Stellen Sie nach Möglichkeit einen kleinen Ventilator auf. Bewegte Luft trocknet gleichmäßiger als eingeschlossene Wärme allein.
- Das Gehäusematerial muss hitzebeständig sein. Schwache Pappe oder dünne PLA-Teile können weich werden, durchhängen oder brechen.
Die selbstgebaute Haube kann so einfach sein wie die Filamentbox selbst, die zugeschnitten und zu einer Teilabdeckung zusammengeklebt wird. Diese kostengünstige Methode funktionierte in einem realen PETG-Test bei 60 °C über etwa 6 Stunden, und das Ergebnis war sichtbar weniger Fadenbildung.
Bei dieser Methode ist Vorsicht mit PLA geboten. PLA kann bei zu hohen Temperaturen weich werden oder sich verziehen. Daher gilt: Je heißer, desto besser. Wenn Sie sich nicht sicher sind, wie weit Sie Ihre Spule dehnen können, erklärt Ihnen unser Leitfaden für 3D-Druckfilamente das Verhalten von PLA, PETG, ABS und ASA bei steigender Temperatur. Mäßiges und kontrolliertes Erhitzen ist in der Regel besser als aggressives und riskantes Vorgehen.
Methode 2: Verwenden Sie den integrierten Trocknungsmodus Ihres Druckers.
Verfügt Ihr Drucker über eine integrierte Trocknungsfunktion, beginnen Sie damit. Ein Workflow im Stil des Bambu Lab X1C ist die einfachste Umsetzung: Wählen Sie im Druckermenü den Filamenttyp aus und lassen Sie die Maschine den Heizvorgang regeln.
Der Grund dafür liegt auf der Hand: Sie besitzen bereits die Heizung, die Kammer und die Steuerung. Für eine schnelle Regeneration ist das deutlich einfacher, als ein separates System von Grund auf neu aufzubauen.
Es gibt jedoch einen Haken. Die Druckkammer eines Druckers ist größer als ein separater Trockner, wodurch die Wärme um die Spule herum möglicherweise nicht so gleichmäßig verteilt wird. Das macht diese Methode zwar zu einer praktischen und guten Notfalllösung, aber nicht immer zur effizientesten.
Wenn Sie nur eine Spule benötigen, die für den Abschluss eines Projekts ausreichend trocken ist, ist dies oft der schnellste Weg. Wenn Ihnen jedoch ein reproduzierbares Trocknungsergebnis für empfindliche Materialien wichtig ist, würde ich dennoch eine geschlossene Kammer oder eine besser kontrollierte Trocknungsumgebung bevorzugen.
Methode 3: Heißluftfritteuse oder Dörrgerät
Eine Heißluftfritteuse mit Dörrfunktion ist eine effektivere Lösung, als die meisten erwarten. In einem Test stabilisierte sich eine Solltemperatur von 40 °C bei 44.4 °C, was für das Trocknen bei niedrigen Temperaturen ausreichend genau ist.
Das ist wichtig, weil die Maschine die Zieltemperatur auch für heißere Werkstoffe erreichen kann. Mir geht es um die maximale Temperatur, nicht um die Marketingaussage.
Die Warnung ist genauso wichtig. Sie müssen die tatsächliche Temperatur kennen, nicht den Wert auf dem Drehknopf. Wenn Sie PLA trocknen, gehen Sie nicht davon aus, dass jede Maschine, die 40 °C anzeigt, auch tatsächlich bei 40 °C sicher ist. Wenn Sie eine Zieltemperatur für ein bestimmtes Material benötigen, finden Sie auf unserer Werkzeugseite eine Referenz für die Filamenttrocknung .
Nach dem Trocknen ist die Lagerung genauso wichtig wie der Trocknungsprozess selbst. Ein Praxistest mit einem Ziploc-Beutel und Trockenmittel ergab eine Luftfeuchtigkeit von 15 % über eine Woche. Das ist für die kurzfristige Lagerung ausreichend, falls man noch keine stabile Trockenbox besitzt.
Welche Filamente müssen zuerst getrocknet werden?
Dies ist der Punkt, den die meisten Anleitungen vernachlässigen. Die ehrliche Antwort lautet: Nicht alle Filamente benötigen die gleiche Dringlichkeit. PLA ist in der Regel unempfindlicher, während die schwerer trocknenden Filamente am ehesten auf unsachgemäße Lagerung reagieren.
| Materialgruppe | Zuerst trocknen? | Warum |
|---|---|---|
| PETG / TPU | Ja | Feuchtigkeitsprobleme treten meist zuerst auf. |
| Nylon / PC | Ja | Sie benötigen eine stärkere Trocknungskontrolle. |
| PLA | Manchmal | Trocknen Sie es, wenn die Lager- oder Druckqualität nachlässt. |
| ABS / ASA | Vielleicht | Sie sind in der Regel nachsichtiger, als die Panikbeiträge vermuten lassen. |
Wenn Sie die einfachste Entscheidungsregel wünschen, verwenden Sie diese:
- Trocknen Sie zuerst die schwerer zu trocknenden Materialien: PETG, TPU, Nylon und PC.
- PLA nur dann trocknen, wenn es unsachgemäß gelagert wurde, raue Druckergebnisse liefert oder zu zischen beginnt.
- ABS und ASA sollten als situationsabhängig und nicht als automatisch betrachtet werden.
- Wenn sich eine Marke oder Rezeptur seltsam verhält, vertrauen Sie der Spule, nicht dem Internet-Klischee.
Ein weiterer wichtiger Aspekt ist die Ausrichtung. Feuchtigkeit beeinträchtigt vor allem die Schichthaftung, wodurch die vertikale Festigkeit und die Druckkonsistenz in der Regel zuerst leiden. Deshalb sehen manche Filamente in einem oberflächlichen Test akzeptabel aus, versagen aber dennoch bei der Herstellung eines realen Bauteils.
Das Filament nach dem Trocknen trocken halten

- Wellness-Indikator: Dieses Hygrometer mit Feuchtigkeitssymbol zeigt die Luftbedingungen – TROCKEN/KOMFORTABEL/FEUCHT – an und ermöglicht so die Gewährleistung…
- Hohe Genauigkeit und schnelle Aktualisierungsrate: Dieses Innenthermometer zeichnet sich durch eine hohe Genauigkeit von +/-2 bis 3 % RH und +/-1 °F aus und ist somit ideal für Messungen geeignet…
- Höchst- und Tiefstwerte: Dieses digitale Hygrometer-Thermometer zeigt Höchst- und Tiefstwerte für Temperatur und Luftfeuchtigkeit an, um Ihnen einen aussagekräftigen Vergleich zu ermöglichen…
- Gesünderes Zuhause & Umwelt: Dieses Thermometer-Hygrometer mit Temperatur- und Feuchtigkeitsanzeige sorgt für die richtige Luftfeuchtigkeit in Innenräumen und erreicht damit wichtige Ziele…
- Praktisches Design: Dieses Raumthermometer für den Innenbereich verfügt über einen Tischständer und eine magnetische Rückseite. Platzieren Sie das Temperaturmessgerät einfach auf Ihrer Küchentheke oder Ihrem Kühlschrank…
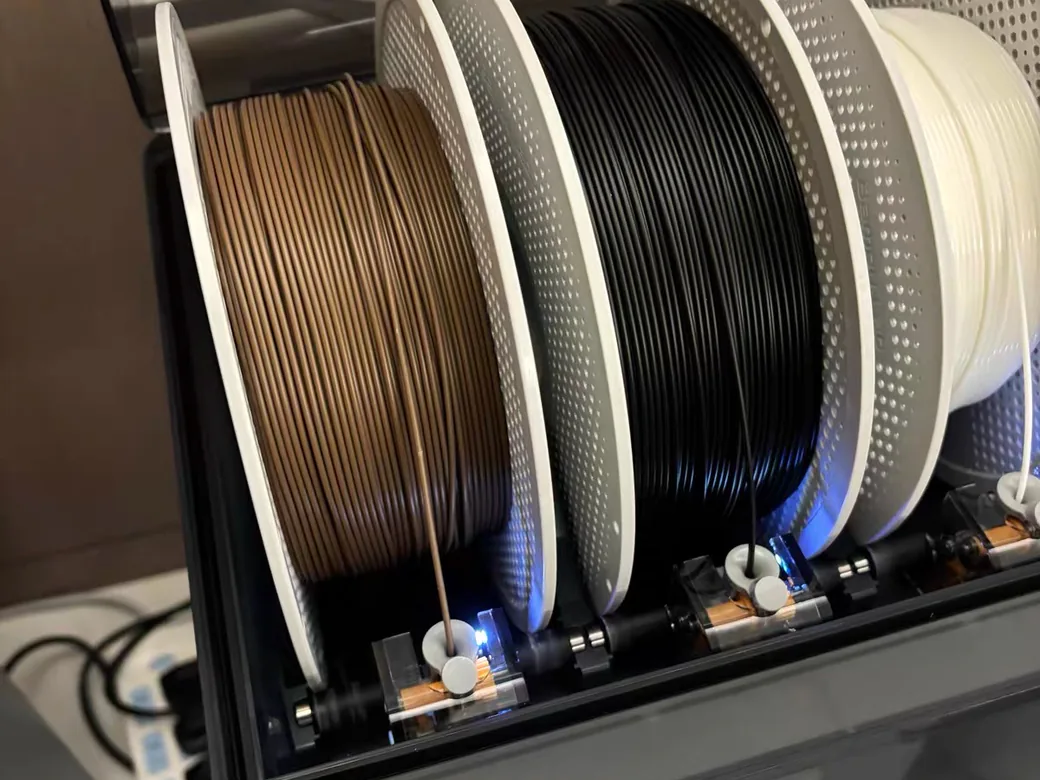
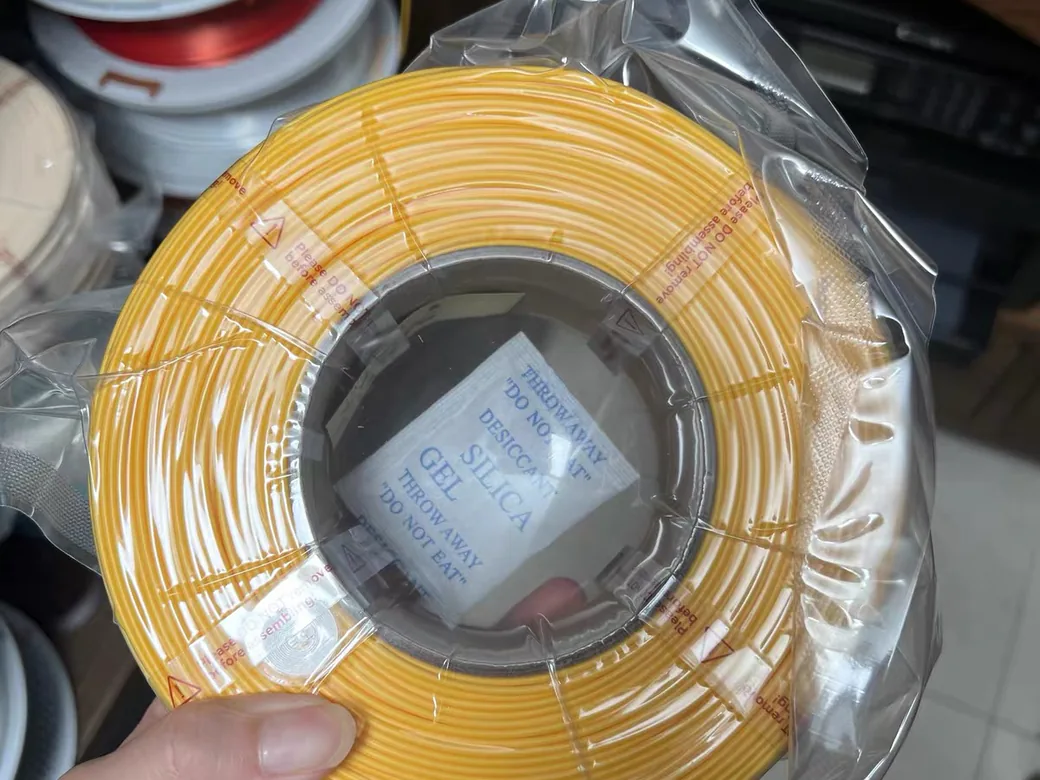
Einmaliges Trocknen einer Spule ist nur eine vorübergehende Lösung. Die Lagerung erfordert langfristiges Handeln. So sieht diese langfristige Lagerung ab einem Dutzend Spulen aus.
Das habe ich in einer früheren Notiz zur Lagerung schmerzlich erfahren müssen: „Seit ich meine Filamente ordnungsgemäß mit einem Luftentfeuchter lagere, hatte ich nie wieder Feuchtigkeitsprobleme.“ Deshalb betrachte ich die Lagerung als Teil der Lösung und nicht als nachträgliche Überlegung.
Die günstigste Speicherlösung ist einfach:
- Ein luftdichter Beutel oder Behälter, der tatsächlich abdichtet
- Frisches Trockenmittel, nicht die Packung, die seit einem Jahr geöffnet ist.
- Minimaler Luftaustausch, daher so wenig wie möglich öffnen.
- Ein Lagerort fernab starker Feuchtigkeitsschwankungen
Wenn Sie einen Beutel verwenden, ist Vakuumieren hilfreich. Bei einem Karton achten Sie bitte darauf, dass er luftdicht verschlossen ist. Ein Einsatz für Trockenmittel in der Mitte ist besser, als lose Päckchen im Behälter herumfliegen zu lassen.
Mir ist es lieber, wenn eine Spule gut gelagert ist, als dass sie unnötigerweise „übertrocknet“ ist. Eine gute Lagerung verhindert ein zweites Trocknen und schützt Sie außerdem vor dem häufigsten Fehler, den man nach der Behebung des akuten Problems begeht. Falls Sie sich die Grundlagen für den Kauf, das Aufspulen und die Lagerung von Spulen noch aneignen, finden Sie in unserem Einsteigerleitfaden für Filament alles Weitere dazu.
Vier Fehler, die eine Trocknungssitzung verschwenden
Der erste Fehler ist das Überhitzen von PLA. Es ist verlockend, die Hitze hochzudrehen und wegzugehen, aber so ruiniert man eine Spule oder eine Schachtel.
Der zweite Fehler besteht darin, in der Nähe eines Heizbetts auf schwache Materialien zu vertrauen. Eine Papphaube kann funktionieren, aber nur, wenn die Konstruktion stabil und gut belüftet ist und genau überwacht wird. Ein wackeliges, gedrucktes Gehäuse ist nicht dasselbe wie eine hitzebeständige Box.
Der dritte Fehler besteht darin, nach dem Trocknungsvorgang aufzuhören. Wenn die Spule direkt wieder in die offene Luft kommt, bereitet man sich nur auf das nächste Problem vor.
Der vierte Fehler ist die Annahme, dass Trocknen allein die Druckoptimierung verbessert. Selbst bei einem Test mit getrocknetem PETG war noch eine Retraktionsanpassung nötig, bis das Fadenziehen akzeptabel aussah. Trocknen hilft zwar, ersetzt aber nicht die Kalibrierung und entfernt auch keine Schichtlinien – dafür ist die Nachbearbeitung gedacht.
FAQ
Wie trockne ich Filament auf natürliche Weise?
Filament lässt sich auf natürliche Weise trocknen, indem man es warm und trocken hält und Luft über die Spule strömen lässt. Ein beheiztes Bett unter einer Box oder einem Gehäuse ist hierfür das einfachste Beispiel, da man bereits vorhandene Geräte verwendet.
Kann man Filament ohne Hitze trocknen?
Nicht wirklich, zumindest nicht im Sinne der Feuchtigkeitsentfernung aus dem Filament. Man kann es mit Trockenmittel und luftdichter Aufbewahrung trocken halten, aber wenn die Spule bereits feucht ist, benötigt man in der Regel Wärme, um die Feuchtigkeit zu verdrängen.
Wie lange braucht Filament zum Trocknen ohne Trockner?
Das hängt vom Material, der Spulengröße und dem Feuchtigkeitsgehalt des Filaments ab. Ein kurzer PETG-Test dauerte etwa 6 Stunden bei 60 °C, während ein voreingestellter Zyklus im Bambu-Stil für PLA standardmäßig 12 Stunden vorsah.
Ist es sicher, Filament im Backofen zu trocknen?
Nur mit Vorsicht. Die Ofentemperaturen können schwanken, und das ist riskant für PLA und einige Spulenmaterialien. Wenn Sie einen Ofen verwenden, behalten Sie ihn genau im Auge und behandeln Sie ihn nicht wie ein Gerät, das man einfach einstellt und vergisst.
Woran erkenne ich, dass mein Filament ausreichend trocken ist?
Sie achten darauf, ob die Symptome verschwinden. Weniger Knallgeräusche, weniger Fadenbildung, gleichmäßigerer Druckvorgang und eine bessere Oberflächengüte sind die praktischen Anzeichen. Bei empfindlichen Materialien zeigt sich der wahre Beweis darin, ob der nächste Druckvorgang normal verläuft.