Zuletzt aktualisiert: September 2026
- Die besten Einstellungen für die Lasergravur erhalten Sie mit einer einfachen Regel: Es gibt keine allgemeingültigen Werte. Laserquelle und -leistung beeinflussen das Ergebnis. Auch Materialstärke und Fokus spielen eine Rolle. Ebenso wichtig sind das Design, Luftstrom und Geschwindigkeit. Betrachten Sie jede Tabelle als Ausgangspunkt und testen Sie die Einstellungen anschließend an Ihrer Maschine mit passenden Reststücken.
- Überprüfen Sie zunächst die Material- und Sicherheitseinstellungen. Verwenden Sie dann die Materialrichtlinien des Maschinenherstellers oder einen konservativen Bereich.
- Führen Sie ein breitbandiges Leistungs-Geschwindigkeits-Raster durch. Entfernen Sie die fehlerhaften Bereiche und testen Sie anschließend den nutzbaren Bereich mit kleineren Schritten.
- Bestätigen Sie den Gewinner anhand eines echten Kunstwerks. Speichern Sie die Maschine und das Material sowie die Einheiten und den Fokus. Fügen Sie den Luftstrom und das Datum hinzu.
Die Suche nach den optimalen Lasereinstellungen gleicht der Jagd nach der einen magischen Zahl. Würde eine einzige Tabelle für jeden Laser und jedes Material gelten, wäre die erste Gravur bereits perfekt. Solche Tabellen wirken beruhigend, wenn ein teurer Rohling auf der Druckplatte liegt. Doch selbst eine gültige Einstellung kann versagen, sobald sich Laser, Materialcharge, Fokus, Grafik oder Einheiten ändern.
Zuverlässige Lasereinstellungen ergeben sich aus einem kleinen, kontrollierten Experiment. Sie testen einen breiten Bereich, ermitteln dessen optimalen Einsatzbereich und verkleinern diesen. Anschließend überprüfen Sie das Ergebnis am realen Design und speichern genügend Details, um den Test wiederholen zu können.
Inhaltsverzeichnis
- Wie Sie in 2 Minuten die optimalen Einstellungen für Ihre Lasergravur finden
- Was Sie für einen zuverlässigen Lasereinstellungstest benötigen
- Prüfen Sie die Materialsicherheit des Lasers, bevor Sie irgendwelche Einstellungen testen.
- Lasergeschwindigkeit und -leistung benötigen die richtigen Einheiten.
- Führe einen Geschwindigkeits- und Leistungsmaterialtest in LightBurn durch
- Lesen Sie das Laser-Testraster und verringern Sie dann den nutzbaren Bereich.
- Testgravur und -schnitt getrennt von Bitmap-Fotos
- Feinabstimmung der erweiterten Lasersteuerung nach dem ersten Raster
- Überprüfen Sie die optimale Lasereinstellung anhand realer Kunstwerke.
- Speichern Sie die Lasereinstellungen mit ausreichend Kontext, um sie reproduzieren zu können.
- Tabelle zur Fehlerbehebung bei den Einstellungen für die Lasergravur
- Häufig gestellte Fragen zu den Einstellungen für die Lasergravur
- Bessere Lasereinstellungen ergeben sich aus einem wiederholbaren Test
Wie Sie in 2 Minuten die optimalen Einstellungen für Ihre Lasergravur finden
Ermitteln Sie die optimalen Einstellungen, indem Sie ein bekanntes Material an Ihrer eigenen Maschine testen. Verwenden Sie zunächst einen großen Bereich mit zwei Variablen und testen Sie anschließend den vielversprechenden Bereich in kleineren Schritten erneut.
- Prüfen Sie, ob das Material lasersicher ist. Notieren Sie die genaue Materialart und -dicke.
- Fokus und Auspuff einstellen. Luftunterstützung und Grafik sperren. Geschwindigkeitseinheiten bestätigen.
- In LightBurn öffnen
Laser Tools → Material TestWähle Geschwindigkeit und Leistung. - Verwenden Sie die vom Hersteller angegebenen Basiswerte oder einen konservativen Bereich für hohe Geschwindigkeit und niedrige Leistung.
- Raster anzeigen und einrahmen. Führen Sie das Programm aus, während Sie neben dem Rechner bleiben.
- Schwache und beschädigte Zellen aussortieren. Das brauchbare Band erneut prüfen und anschließend das eigentliche Design gravieren.
„Beste“ Ergebnisse benötigen eine genaue Beschreibung. Vielleicht wünschen Sie sich hohen Kontrast, feine Details, zusätzliche Tiefe, einen schnellen Zyklus oder einen sauberen Schnitt. Wählen Sie die Methode mit dem geringsten Energieaufwand oder dem schnellsten Ergebnis, die dieses Ziel dennoch erfüllt.
Was Sie für einen zuverlässigen Lasereinstellungstest benötigen
Ein nützliches Testset ist klein. Man benötigt passendes Restmaterial, die Fokussiermethode der Maschine, eine funktionierende Abluftanlage, die übliche Luftzufuhr, ein Testmuster und eine Möglichkeit, das Ergebnis zu beschriften.
| Artikel | Warum es wichtig ist | Festhalten | Anschließend aufnehmen |
|---|---|---|---|
| Ausschuss aus derselben Charge | Entspricht dem Endbestand | Gesicht und Orientierung | Material und Lieferant |
| Messschieber oder bekannte Dicke | Bestätigt den tatsächlichen Lagerbestand | Prüfdicke | Gemessene Dicke |
| Fokusanzeige oder Autofokus | Steuert die Punktplatzierung | Fokusmethode | Fokus oder Offset |
| Abgas- und Luftunterstützung | Verändert Rauch und Hitze | Normaler Betriebszustand | Lufteinstellung |
| Lichtbrenn-Materialtest | Erstellt ein beschriftetes Raster | Testmuster | Gewinnbereich |
| Marker oder digitales Protokoll | Bewahrt den Kontext | Benennungsformat | Datum und Foto |
Bewahren Sie die Bedienungsanleitung, die Materialhinweise des Herstellers und das Sicherheitsdatenblatt griffbereit auf. Sie sind wichtige Arbeitsmittel. Falls Ihnen LightBurn noch nicht vertraut ist, beginnen Sie mit unserem LightBurn-Einsteiger-Tutorial.
Prüfen Sie die Materialsicherheit des Lasers, bevor Sie irgendwelche Einstellungen testen.
Testen Sie keine unbekannten Materialien. Prüfen Sie vorher die Herstellerangaben und das Sicherheitsdatenblatt. PVC, Vinyl, chlorhaltige Materialien und nicht identifizierte Kunststoffe dürfen nicht in die Maschine gelangen.
Die Materialsicherheitsrichtlinien von xTool warnen vor PVC, Vinyl, chlorhaltigen Materialien und unbekannten Stoffen. Glowforge empfiehlt außerdem, bei Sonderanfertigungen die Herstellerangaben und Sicherheitsdatenblätter (SDB) zu prüfen. Ein Testgitter kann unsichere Materialien nicht sicher machen.
Bereiten Sie die Maschine vor, bevor Sie mit dem Test beginnen. Verwenden Sie die im Handbuch vorgeschriebenen Schutzvorrichtungen oder Gehäuse, schalten Sie die vorgeschriebene Absaugung ein, räumen Sie die Arbeitsfläche frei und treffen Sie die im Maschinenhandbuch und den örtlichen Vorschriften vorgeschriebenen Schutzmaßnahmen. Halten Sie Ihren Brandschutzplan bereit und bleiben Sie während des gesamten Tests in der Nähe des Lasers.
Die Laserquelle verändert die Kalibrierungsfrage. Verwenden Sie diese kompakte Karte, bevor Sie Variablen auswählen:
| Laserquelle | Üblicher Einstiegsjob | Erste Kontrollen zum Testen | Boundary |
|---|---|---|---|
| Diode | Holz, Schiefer, beschichtetes Material | Geschwindigkeit, Kraft, Fokus | Beschichtung und Wellenlänge sind entscheidend |
| CO2 | Holz, Acryl, einige Glasarbeiten | Geschwindigkeit, Kraft, Konzentration, Luft | Die Materialfreigabe ist weiterhin wichtig. |
| Fiber- oder MOPA-Galvanisierung | Metallmarkierung und Tiefenbearbeitung | Geschwindigkeit, Leistung, Frequenz | Nutzen Sie quellenspezifische Anleitungen |
| UV-Galvanometer | Markierung empfindlicher Oberflächen | Geschwindigkeit, Leistung, Frequenz, Q-Puls | Es gelten nur unterstützte Steuerelemente. |
Zellen mit niedriger Drehzahl und hoher Leistung erzeugen die größte Wärme im Material. LightBurns Leitfaden für den ersten Materialtest warnt ausdrücklich davor, diese Tests unbeaufsichtigt zu lassen. Die Testreihenfolge beginnt im sichereren Bereich mit hoher Drehzahl und niedriger Leistung.
Die Laserquelle beeinflusst auch die Materialverträglichkeit. Unser Leitfaden zu Dioden-, CO₂- und IR-Lasern erläutert die praktischen Unterschiede, bevor Sie einen Testbereich auswählen.
Lasergeschwindigkeit und -leistung benötigen die richtigen Einheiten.
Die Geschwindigkeit steuert die Belichtungszeit. Die Leistung steuert die gewählte Ausgangsleistung. Die Geschwindigkeitseinheit bestimmt die Bedeutung der Zahl.
Stellen Sie sich den Laserstrahl wie einen Stift vor, der über Papier gleitet. Je langsamer die Hand bewegt wird, desto länger verweilt der Strahl an jeder Stelle. Bei derselben Maschine und demselben Material führt eine langsamere Bewegung in der Regel zu einem dunkleren oder intensiveren Ergebnis.
Mehr Leistung wirkt innerhalb eines getesteten Bereichs üblicherweise in dieselbe Richtung. Die Wärmereaktion kann nicht mehr linear sein.
Ihre Software zeigt möglicherweise an mm/s or mm/minDieselbe Zahl steht für Geschwindigkeiten, die sich um den Faktor 60 unterscheiden. Fehlende Einheiten können diesen Test verfälschen. Eine Einstellung, bei der die Einheit fehlt, ist ungültig.
| Kontrolle | Einfache Bedeutung | Typischer sichtbarer Effekt | Testen Sie es, wenn | Gerätegrenze |
|---|---|---|---|---|
| Schnelligkeit | Reisepreis | Langsamer wird oft dunkler oder tiefer. | Erstes Raster | Die Einheiten müssen übereinstimmen |
| Tuning | Ausgewählte Ausgabe | Mehr kann vertiefen oder verkohlen | Erstes Raster | Der Prozentsatz ist maschinenspezifisch. |
| Optik | Position des Balkens in der Taille | Änderungen der Schärfe und der Energiedichte | Vor jedem Raster | Folgen Sie der Maschinenmethode |
| Pässe | Anzahl der Wiederholungen | Verleiht Tiefe und Wärme | Nach einem Durchgang | Für einige Schnitte geeignet |
| Intervall oder DPI | Scanzeilenabstand | Änderungen überschneiden sich und die Zeit | Nach dem Basisbereich | Hauptsächlich gefüllte Bilder |
| Frequenz | Pulsfrequenz | Wechselwirkung von Impulsen | Nach dem Basisbereich | Üblich bei Galvo-Systemen |
| Q-Puls | Impulsbreite | Veränderungen des Pulsverhaltens | leicht | Unterstützte MOPA-Faser und UV-Galvanisierung |
Eine 10-W-Diodeneinstellung kann keine CO2- oder Galvo-Einstellung definieren. Selbst zwei 10-W-Module können sich in Spotgröße, Optik, Fokus, Controller-Verhalten und Verschleiß unterscheiden. Die Wattzahl liefert einen Kontext, beendet aber nicht den Test.
Führe einen Geschwindigkeits- und Leistungsmaterialtest in LightBurn durch
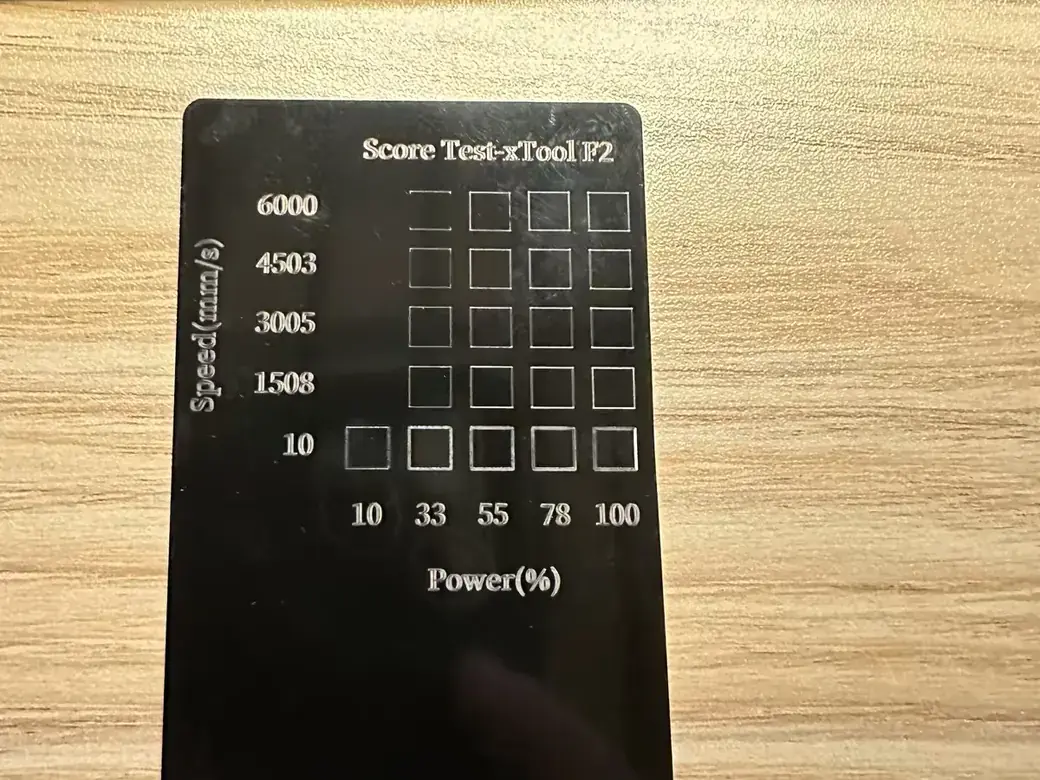
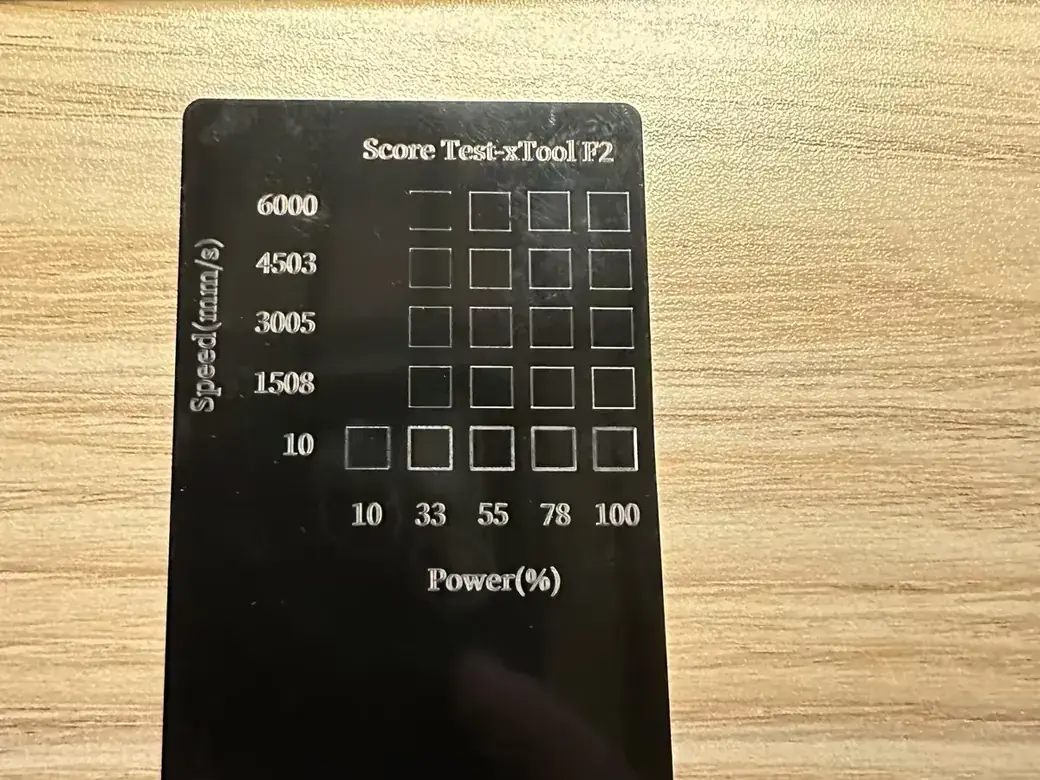
Der Materialtest von LightBurn erstellt eine beschriftete Vergleichstabelle. Dabei ändert sich eine Variable in den Spalten, während sich eine andere in den Zeilen ändert. Sie können Dutzende von kontrollierten Kombinationen an einem einzigen Stück Restmaterial vergleichen.
1. Testbedingungen sperren
Notieren Sie die Maschine, die Laserquelle, das Material, die Dicke, die Fokussierungsmethode, die Lufteinstellung, den Bildmodus und die Geschwindigkeitseinheit. Verwenden Sie ein einheitliches Füllmuster für alle Zellen. Eine Änderung der Fokussierung oder der Lufteinstellung führt dazu, dass aus Ihrem Vergleich mehrere verschiedene Experimente werden.
2. Öffnen Sie den Materialtestgenerator.
Wählen Laser Tools → Material TestWählen Sie anschließend Geschwindigkeit und Leistung. LightBurn Materialprüfungsdokumentation Es wird ein Standardraster von 10 x 10 angezeigt, dessen Anzahl Sie ändern können. Die unterstützten Variablen hängen vom Gerät ab.
Geschwindigkeit und Leistung sind gängige Optionen. Intervall und Durchläufe sind ebenfalls üblich. Frequenz und Q-Puls werden bei unterstützten Quellen angezeigt.
3. Wählen Sie einen breiten, konservativen Bereich
Befolgen Sie, sofern vorhanden, die offiziellen Herstellerangaben. Andernfalls beginnen Sie in einem Bereich mit hoher Geschwindigkeit und geringem Stromverbrauch und erweitern Sie diesen schrittweise. Ihr erstes Raster sollte schwache Zellen, nutzbare Zellen und übermäßige Hitzeentwicklung aufzeigen, ohne die angezeigten Werte als Garantie zu betrachten.
4. Vorschau und Bildausschnitt festlegen, während Sie beim Gerät bleiben
Sehen Sie sich den Auftrag in der Vorschau an und legen Sie die Begrenzung fest. Stellen Sie sicher, dass jede Zelle auf Restmaterial liegt. Beobachten Sie den Vorgang weiter. Beginnen Sie in der von LightBurn empfohlenen Reihenfolge, insbesondere wenn der Test zu langsameren und stärkeren Zellen übergeht.
Lesen Sie das Laser-Testraster und verringern Sie dann den nutzbaren Bereich.
Das erste Raster ermittelt Grenzen. Es dient der Erkundung. Das zweite Raster findet ein geeignetes Arbeitsfenster. Zellen, die schwach, verbrannt, verschwommen, unvollständig oder unnötig langsam sind, werden verworfen.
Untersuchen Sie die Probe bei normalem Raumlicht. Prüfen Sie beim Testen eines Schnitts die Rückseite und die Kante. Ein Foto kann täuschen. Es kann Textur, Tiefe, Schmelzschäden und kleine Kontrastunterschiede verdecken.
| Was Sie sehen | Wahrscheinliche Richtung | Nächste einzelne Änderung | Zuerst prüfen |
|---|---|---|---|
| Schwache Markierung | Zu geringe Belichtung | Verlangsamen oder erhöhen Sie die Leistung | Schwerpunkt und Einheiten |
| Geschwollenes Detail | Zu viel Licht | Geschwindigkeit erhöhen oder Leistung verringern | Größe des Kunstwerks |
| Verkohltes Holz | Übermäßige Hitze oder Rauch | Reduzieren Sie die Exposition | Luft und Abluft |
| Geschmolzene Kante | Überschüssige Wärme | Geschwindigkeit erhöhen oder Leistung verringern | Materielle Identität |
| Scan-Lücken | Linien zu weit auseinander | Verkürzen Sie das Intervall | Fokus und Spotgröße |
| Schlammiges Foto | Zu viel Überlappung oder schlechter Modus | Intervall erweitern oder Testmodus | Quellbild |
| Unvollständiger Schnitt | Zu geringe Tiefe | Verlangsamen oder einen weiteren Durchgang versuchen. | Fokus und Rückseite |
Markieren Sie den zulässigen Bereich. Erstellen Sie um diesen Bereich ein zweites Raster mit kleineren Abständen. Wenn mehrere Zellen gleichwertig erscheinen, wählen Sie eine stabile Gruppe und bevorzugen Sie das Element mit der höheren oder niedrigeren Energie, das Ihr Ziel noch erfüllt.
Die Materialprüfung von Build Dad Build untersucht auch die Vorder- und Rückseite zugeschnittener Muster. Der Testdateivergleich von Make or Break Shop vergleicht physische Muster unter verschiedenen Lichtverhältnissen. Beide Verfahren schützen Sie davor, ein Quadrat auszuwählen, das nur auf dem Bildschirm gut aussieht.
Für die umfassendere Vorbereitungssequenz rund um diesen Test nutzen Sie bitte unsere Vorflug- und Qualitätsprüfungen für die Lasergravur.
Testgravur und -schnitt getrennt von Bitmap-Fotos
Ein einzelnes Raster kann nicht jeden Auftrag validieren. Flächengravuren und Vektorschnitte erfordern unterschiedliche Steuerungselemente. Kleine Texte und Logos decken weitere Schwachstellen auf. Bitmap-Fotos stellen zusätzliche Anforderungen an die Tonwertwiedergabe.
Bei einer ausgefüllten Markierung sind Kontrast, Kantenqualität und Scanlinienüberlappung zu beurteilen. Für einen Schnitttest ist eine geschlossene Kontur erforderlich. Prüfen Sie die Ablösung, die Schnittfuge, die Kantenverkohlung und die Rückseite. Wenn eine Datei beide Arbeitsgänge enthält, gravieren Sie zuerst und schneiden Sie die geschlossene Außenkontur zuletzt.
Text- und Logo-Coupons sollten mit feinen Linien und kleiner Schrift ausgeführt werden. Fototests erfordern Lichter und Schatten, feine Details und einen Graustufenbereich. Dieser Vergleich unterscheidet Schnittdateien und Logos von Bitmap-Modi und Liniendichte, da jede Methode eine andere Fragestellung stellt.
Das Markieren von eloxiertem Aluminium unterscheidet sich ebenfalls von der Tiefengravur von blankem Aluminium. Unsere Anleitung zur Gravur von eloxiertem Aluminium mit einem Diodenlaser erläutert diesen Unterschied.
Feinabstimmung der erweiterten Lasersteuerung nach dem ersten Raster
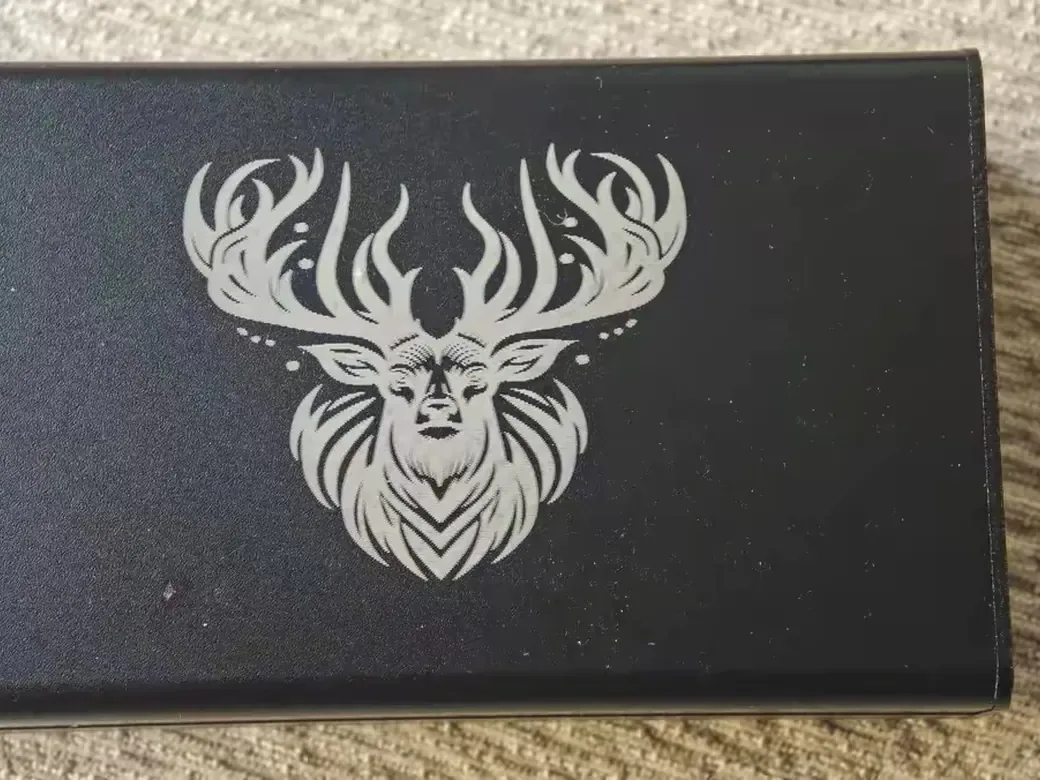
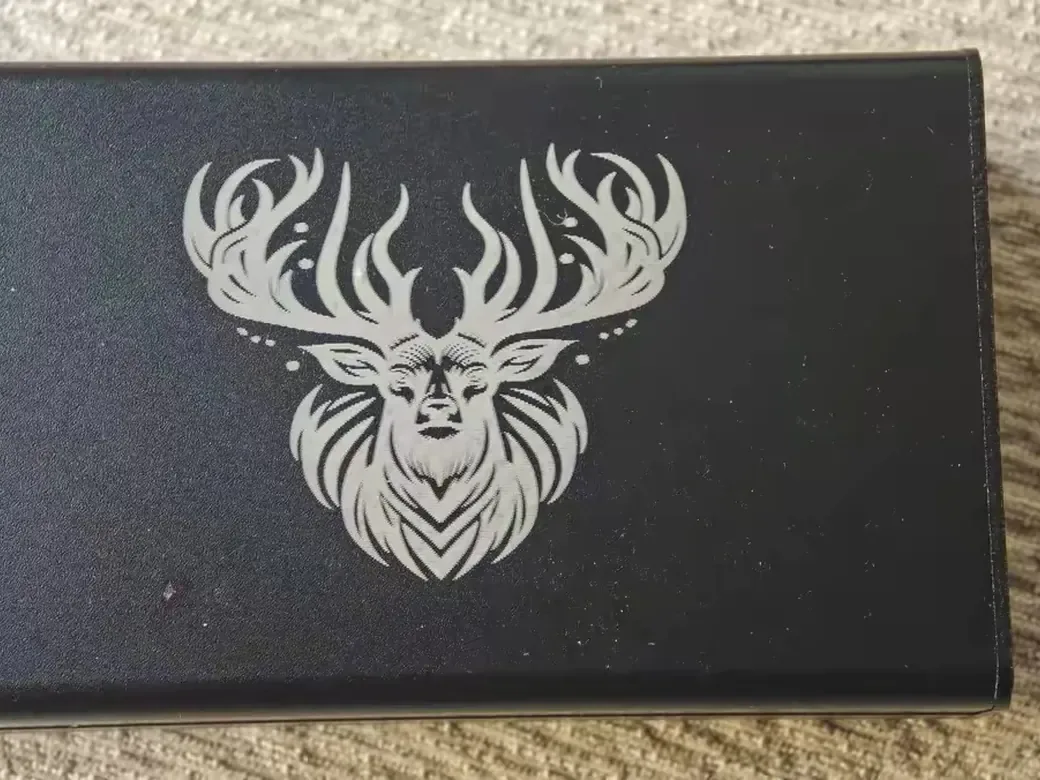
Stabilisieren Sie zunächst Geschwindigkeit und Leistung. Testen Sie anschließend jeweils eine erweiterte Steuerungsfunktion im bereits ermittelten nützlichen Bereich.
Ein kleinerer Zeilenabstand führt zu engeren Abständen zwischen den Scanlinien. Dadurch kann eine Füllung dunkler werden und die Bearbeitungszeit verlängert werden, jedoch lassen sich durch zusätzliche Überlappung keine Details jenseits des fokussierten Bereichs erzeugen. Mehr Linien kosten Zeit. Ein dokumentierter S1-Holztest zeigte, dass 200 Linien pro Zentimeter besser waren als 300, was davor warnt, anzunehmen, dass eine höhere Auflösung immer von Vorteil ist.
Eine Demonstration der Bildeinstellungen verwendet Farbverläufe und verschiedene Textgrößen, um schwachen Kontrast, Detailverlust und Überbelichtung vor der Produktion aufzuzeigen.
Testen Sie weitere Durchgänge zur Tiefen- oder Schnittprüfung, nachdem Sie den ersten Durchgang verstanden haben. Galvo- und Faseroptik-Nutzer können auch die Frequenz testen. LightBurn zeigt die Q-Pulsbreite laut Dokumentation der Galvo-Einstellungen nur für unterstützte MOPA-Faser- und UV-Galvo-Lichtquellen an . Frequenz und Pulsverhalten variieren je nach Lichtquelle; verwenden Sie daher das dokumentierte Gerätefenster.
Erst wenn Geschwindigkeit und Leistung stabil sind, sollten Sie den Bildmodus zusammen mit dem Scanabstand bewerten. Dadurch konzentriert sich der Fototest auf eine neue Variable.
Um die Gravurzeit zu verkürzen, testen Sie ein größeres Intervall oder eine höhere Geschwindigkeit. Reduzieren Sie die Auflösung unnötigerweise oder vereinfachen Sie die Pfade in separaten Versuchen. Überprüfen Sie nach jeder Änderung die erforderlichen Details.
Überprüfen Sie die optimale Lasereinstellung anhand realer Kunstwerke.
Ein Rastermuster wird zur Produktionsumgebung, nachdem das eigentliche Design die entsprechenden Testmuster durchlaufen hat. Verwenden Sie eine Vorlage mit Volltonfüllung und feinen Linien. Fügen Sie kleine Texte und Kurven sowie eine Graustufenrampe hinzu, wenn Fotos wichtig sind.
Der von Steve Makes Everything dokumentierte 60W MOPA-Workflow erforderte drei Optimierungsrunden. Der ausgewählte Farbbereich wurde dennoch vor der Aufnahme in die Materialbibliothek einem realen Grafiktest unterzogen. Dieser zusätzliche Testlauf erfasste Details, die einer Matrix aus einfachen Quadraten möglicherweise entgangen wären.
Prüfen Sie Kontrast und Textur. Kontrollieren Sie anschließend Kanten und Tiefe. Notieren Sie die Gesamtzeit. Bei wertvollen Rohlingen oder einer Charge sollten Sie ein fertiges Stück freigeben, bevor Sie die restlichen Stücke freigeben.
Speichern Sie die Lasereinstellungen mit ausreichend Kontext, um sie reproduzieren zu können.
Speichern Sie die erfolgreiche Voreinstellung in der Materialbibliothek von LightBurn und bewahren Sie die beschriftete Testkarte auf. Eine Voreinstellung namens „Wood good“ wird im nächsten Monat ein kleines Rätsel bleiben.
Erfassen Sie die Maschine und die Laserquelle. Fügen Sie Materialdetails wie Lieferant und Charge hinzu. Speichern Sie Oberflächenbeschaffenheit und Dicke. Erfassen Sie anschließend Aufgabe, Fokus, Geschwindigkeit (mit Einheit), Leistung, Durchgänge, Intervall, Luftzufuhr, Datum, Ergebnisfoto und Wartungsstatus.
Benennen Sie jede Voreinstellung eindeutig. 3mm birch ply / fill logo / 10W diode / Sep 2026 ist durchsuchbar. Steve Makes Everything's MOPA-Workflow Speichert das getestete Material und die Dicke zusammen mit der Maschine und dem Auftrag in LightBurn und exportiert anschließend eine Sicherungskopie.
Nach einem Wechsel des Lieferanten oder der Charge, der Dicke, der Linse, des Lasermoduls, der Fokussierungsmethode oder des Luftstroms ist ein erneuter Test erforderlich. Ebenso ist ein erneuter Test durchzuführen, wenn Wartungsarbeiten die Leistung verändern oder wenn die Qualität ohne erkennbare Ursache abweicht.
Tabelle zur Fehlerbehebung bei den Einstellungen für die Lasergravur
Überprüfen Sie Material und Einstellungen, bevor Sie mehrere Regler bewegen. Eine geänderte Variable liefert ein Ergebnis, das Sie erklären können.
| Symptom | Erste Überprüfung | Nächste einzelne Änderung | Stoppbedingung |
|---|---|---|---|
| Schwache Gravur | Einheiten, Fokus, saubere Optik | Etwas langsamer fahren | Rauch- oder Oberflächenschäden |
| übermäßige Verkohlung | Material und Abgas | Geschwindigkeit erhöhen | Flammen oder gefährliche Dämpfe |
| Trübes Bild | Quellbild und Fokus | Linienabstand vergrößern | Fehlende Details |
| Uneinheitliches Ergebnis | Ebenheit und Maserung | Schrott drehen oder ersetzen | Unbekanntes Materialverhalten |
| Sichtbare Scanlinien | Fokus und Spotgröße | Verkürzen Sie das Intervall | Zusätzliche Überlappung führt zu Unschärfe. |
| Unvollständiger Schnitt | Fokus und Rückseite | Geschwindigkeit verringern | Übermäßige Verkohlung oder Flammen |
| Alte Voreinstellung funktioniert nicht mehr | Batch plus Linse und Luftstrom | Starte ein neues kleines Grid | Die Ursache bleibt ungeklärt. |
Bei schwachen Markierungen Optik reinigen und Fokus prüfen, bevor Hitze zugeführt wird. Falls bereits ein Schnitt erfolgt ist, die Kante aber schwarz ist, hilft die Geschwindigkeits- und Leistungsübersicht von Big Blue Laser Designs dabei, die Geschwindigkeit schrittweise zu erhöhen oder die Leistung zu reduzieren. Ziel ist die sauberste Einstellung, die den Auftrag noch erfolgreich abschließt.
Häufig gestellte Fragen zu den Einstellungen für die Lasergravur
Welche Geschwindigkeits- und Leistungseinstellungen werden für die Lasergravur empfohlen?
Die zuverlässigste Methode, die optimalen Einstellungen für die Lasergravur zu finden, ist das Testen der eigenen Konfiguration. Beginnen Sie mit der aktuellen Materialtabelle des Laserherstellers, überprüfen Sie die Geschwindigkeitseinheit und führen Sie eine Rastergravur auf einem passenden Reststück durch.
Welche Einstellungen werden für einen 10-Watt-Lasergravierer empfohlen?
Zehn Watt beschreiben nur einen Teil der Konfiguration. Sie benötigen noch den Lasertyp und das Material. Berücksichtigen Sie außerdem die Materialstärke, den Fokus, die Betriebsart und die Einheiten, bevor Sie den Messbereich auswählen.
Was sind die besten Einstellungen für die Bildgravur in LightBurn?
Ermitteln Sie zunächst einen sicheren Geschwindigkeits- und Leistungsbereich. Variieren Sie anschließend den Bildmodus des Controllers und den Scanabstand mit einem Graustufenbild, das helle und dunkle Bereiche sowie feine Details enthält.
Wie kann ich Leistung und Geschwindigkeit in LightBurn einstellen?
Bearbeiten Sie Geschwindigkeit und maximale Leistung in den entsprechenden Schnitt-/Ebeneneinstellungen für ein reales Projekt. Laser Tools → Material Test wenn Sie einen beschrifteten Vergleich über viele Kombinationen hinweg wünschen.
Wie testet man Material in LightBurn?
Öffnen Sie den Materialtest und wählen Sie zwei Variablen mit konservativen Bereichen. Vorschau, Rahmen, Überwachung des Laufs, Beschriftung der Probe und Speichern des nutzbaren Bereichs.
Welches Muster wird bei einem Lasergravurtest verwendet?
Ein Basistest verwendet eine beschriftete Matrix ausgefüllter Quadrate. Fügen Sie separate Coupons für Vektorschnitte und kurze Texte hinzu. Verwenden Sie weitere Coupons für Logos und Farbverläufe. Bitmap-Fotos benötigen einen eigenen Test.
Wie lässt sich die Lasergravurzeit verkürzen?
Versuchen Sie es mit einer höheren Geschwindigkeit oder einem größeren Zeilenabstand. Testen Sie separat eine niedrigere Auflösung und einfachere Pfade und überprüfen Sie anschließend, ob das gewünschte Erscheinungsbild erhalten bleibt.
Welche Leistungseinstellungen werden für die Lasergravur von Glas empfohlen?
Für die Bearbeitung von Glas sind spezifische Anweisungen bezüglich Laserquelle, Glasprodukt und Oberflächenbehandlung erforderlich. Testen Sie Probestücke gemäß diesen Anweisungen und brechen Sie den Vorgang ab, sobald Risse, Absplitterungen oder Abplatzungen auftreten.
Welche Materialeinstellungen werden für einen Lasergravierer empfohlen?
Die Herstellerbibliotheken bieten Ausgangspunkte. Ihre gespeicherten Einstellungen sollten die Materialcharge, die Dicke, die Laserquelle, die Aufgabe, den Fokus, die Geschwindigkeitseinheit und andere aktive Steuerelemente identifizieren.
Welche Tipps und Tricks gibt es für eine erfolgreiche Lasergravur?
Verwenden Sie bekanntes Material, den korrekten Fokus, eine funktionierende Absaugung, passendes Restmaterial und ein beschriftetes Testraster. Überprüfen Sie das Originaldesign und dokumentieren Sie alle Einstellungen, die das Ergebnis beeinflussen. Nutzen Sie unseren Materialleitfaden für Lasergravierer, wenn Sie noch die passende Maschine auswählen.
Welche Bildeinstellungen werden für die Lasergravur empfohlen?
Verwenden Sie einen Bildmodus, den Ihr Controller unterstützt, und testen Sie anschließend das Linienintervall auf einem Graustufen-Coupon. Die richtige Wahl hängt vom Laserpunkt, der Materialoberfläche und den benötigten Details ab.
Was sind die besten Einstellungen für Gravuren in LightBurn?
Die beste LightBurn-Einstellung ist die sauberste Zelle aus einem kontrollierten Materialtest, die Ihrem realen Kunstwerk entspricht. Speichern Sie den optimalen Bereich mit seiner Geschwindigkeitseinheit und den Materialdetails.
Was sind die optimalen Geschwindigkeits- und Leistungseinstellungen für LightBurn-Laser?
Führen Sie das LightBurn-Gitter auf Ihrer eigenen Maschine und mit Ihrem eigenen Material durch. Verwenden Sie die Quellenführung als Ausgangspunkt und verengen Sie den Bereich anschließend mit demselben Fokus und Luftstrom.
Was sind die typischen Einstellungen für eine Lasergravurmaschine?
Die typischen Werte sind maschinen- und materialspezifisch. Ein hilfreicher Datensatz benennt Quelle und Material. Ergänzen Sie Dicke, Fokus, Geschwindigkeitseinheit, Leistung und Intervall. Protokollieren Sie Durchgänge und Datum.
Bessere Lasereinstellungen ergeben sich aus einem wiederholbaren Test
Die optimale Einstellung für die Lasergravur ist diejenige, die das sauberste und reproduzierbarste Ergebnis liefert, das Ihre Maschine auf dem realen Material für den jeweiligen Auftrag erzielt. Prüfen Sie das Material, fixieren Sie die Bedingungen, testen Sie verschiedene Einstellungen, grenzen Sie den nutzbaren Bereich ein und validieren Sie das Design.
Markieren Sie beim nächsten Durchlauf die relevanten Zellen und wiederholen Sie den Vorgang in kleineren Schritten. Speichern Sie den erfolgreichsten Durchlauf mit seinen Einheiten und der Testkarte. Ein perfekter erster Versuch ist nicht erforderlich, wenn Ihre Methode den zweiten Versuch vorhersagbar macht.