Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Wenn Ihr PLA-Druckteil viele Schichtlinien aufweist, erscheint XTC-3D verlockend. Einfach aufpinseln, ein paar Stunden warten, und das Teil sollte glatt aussehen.
Das ist das Versprechen.
Die Realität ist nach wie vor nützlich, aber weniger magisch. Wenn Sie fragen, wie man PLA mit XTC-3D glättet, lautet die ehrliche Antwort: Es kann ein Druckergebnis deutlich schneller und sauberer aussehen lassen, vorausgesetzt, man trägt es als kontrollierte Beschichtung und nicht als Wundermittel auf. Es glättet PLA nicht durch Dampfbehandlung und ersetzt auch nicht alle Nachbearbeitungsschritte.
Dieser Leitfaden zeigt, wie man das Verfahren sicher anwendet, wo es am besten funktioniert und wann ein einfacherer Workflow mit Schleifen und Grundieren sinnvoller ist. Wir gehen diesen gesamten Prozess im Abschnitt „Schleifen von 3D-Drucken“ durch.
- XTC-3D glättet PLA durch das Aufbringen einer dünnen Epoxidschicht auf den Druck. Im Gegensatz zur Glättung mit Acetondampf wird PLA dabei nicht chemisch aufgelöst.
- Es eignet sich für Ausstellungsstücke, Cosplay-Requisiten, Masken, bemalte Modelle und einfache Formen, bei denen eine glänzende Beschichtung akzeptabel ist.
- Vermeiden Sie die Anwendung bei feinen Details, Schnappverbindungen, Gewinden, flexiblen Teilen, Teilen, die mit Lebensmitteln in Berührung kommen, und PLA-Teilen, die Hitze ausgesetzt sind.
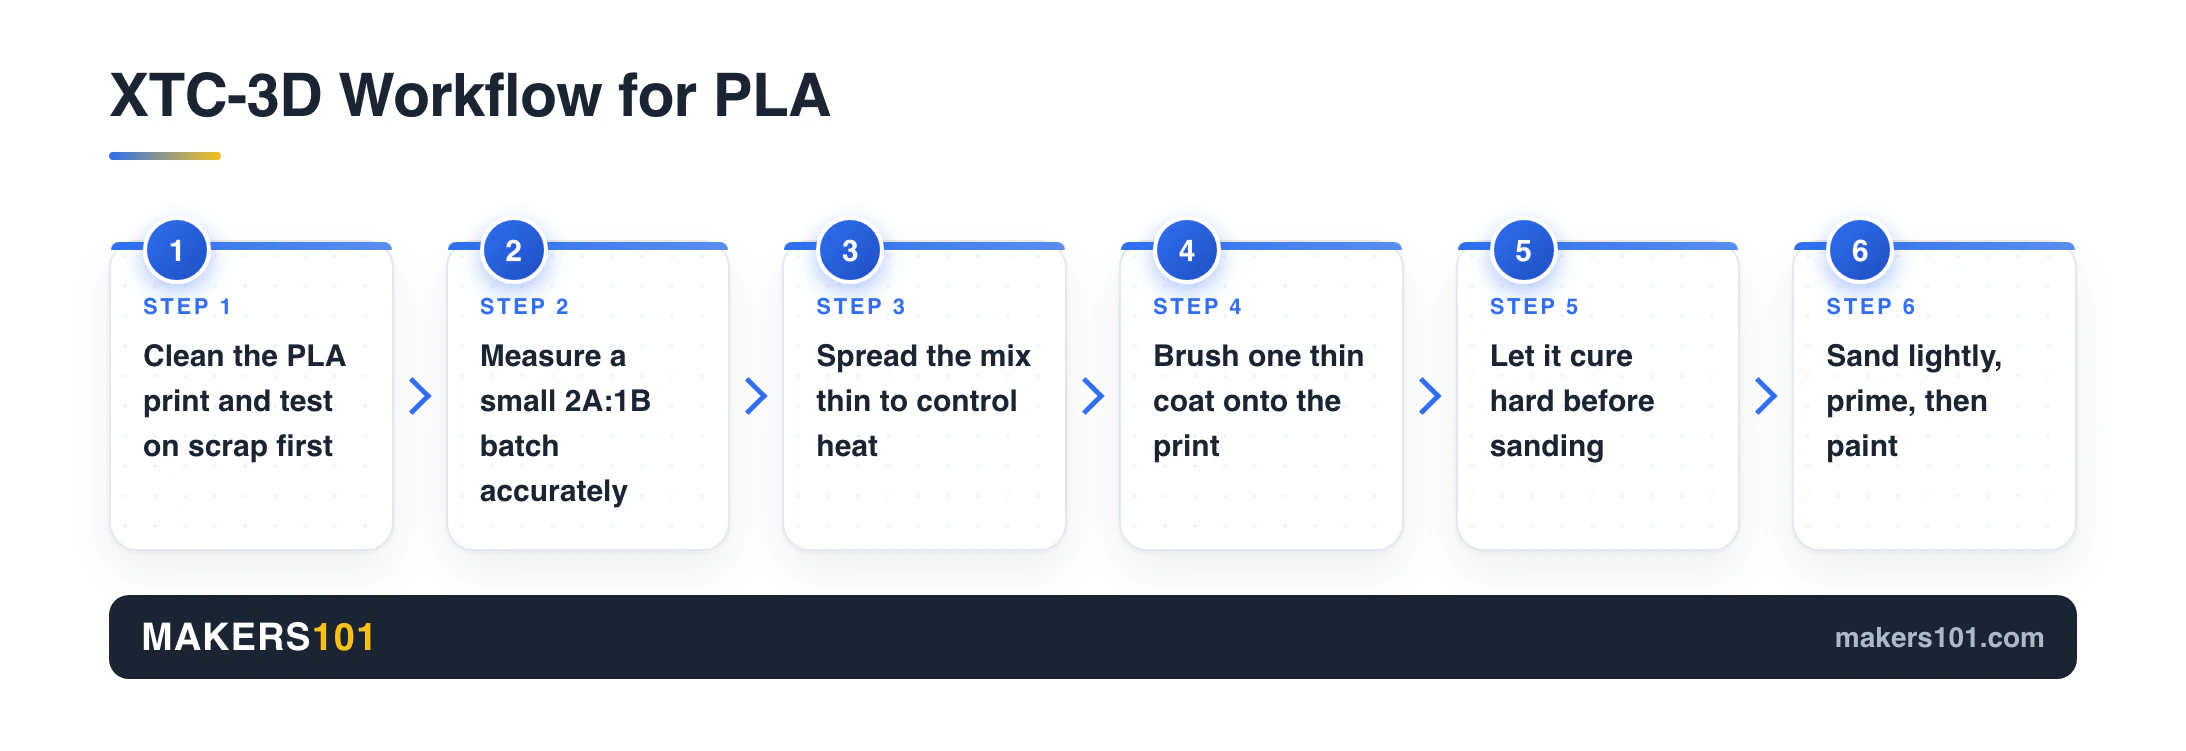
- Der Arbeitsablauf ist einfach: Druck vorbereiten, sorgfältig messen, eine dünne Schicht auftragen, aushärten lassen, prüfen, leicht anschleifen, dann grundieren und lackieren.
- Ja, XTC-3D funktioniert auf PLA. Der Haken dabei ist, dass es wie eine Beschichtung wirkt, daher erzielt man die besten Ergebnisse weiterhin durch eine saubere Vorbereitung und einen dünnen Auftrag.
Inhaltsverzeichnis
- Zunächst einmal: Was XTC-3D tatsächlich mit PLA macht
- Was Sie benötigen
- Vor dem Mischen: PLA-Druck vorbereiten
- Wie man XTC-3D richtig mischt, ohne die Charge zu verschwenden
- Wie man XTC-3D auf PLA aufträgt
- Aushärten, Prüfen, Schleifen, Grundieren, Lackieren
- Häufige Fehler bei XTC-3D-Drucken mit PLA
- XTC-3D vs. Standard-Epoxidharz vs. Schleifen/Grundieren/Lackieren
- Meine Empfehlung für Anfänger
- Quellen überprüft
- FAQ
Zunächst einmal: Was XTC-3D tatsächlich mit PLA macht
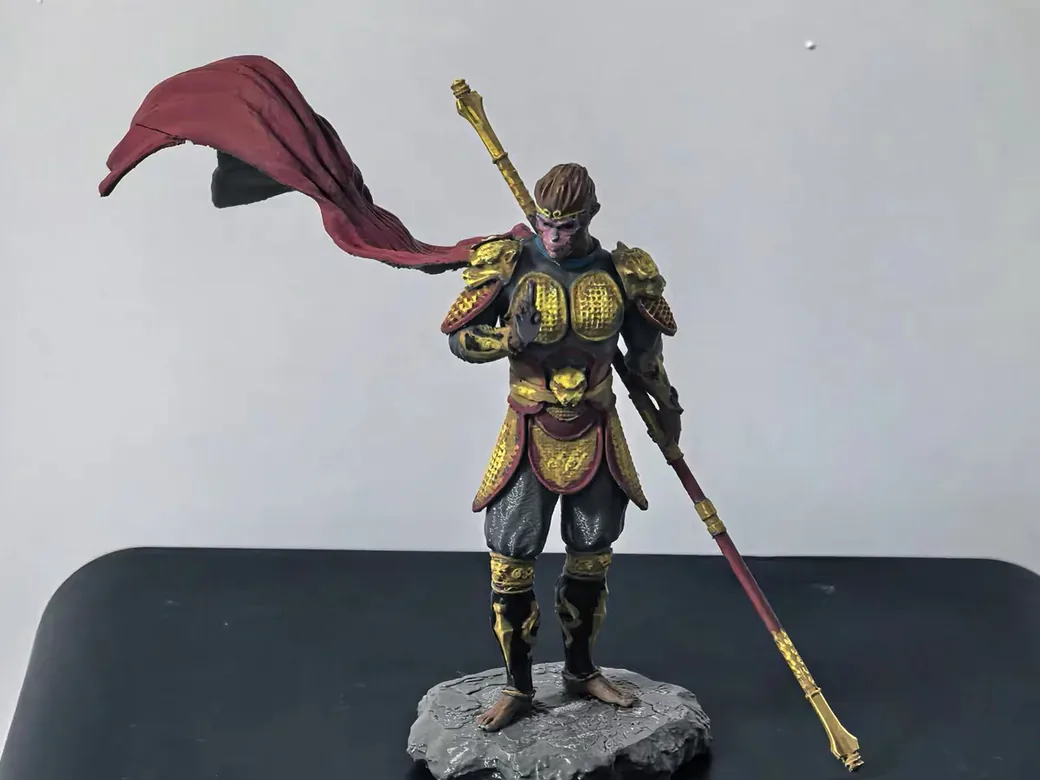
XTC-3D löst PLA nicht auf. Es überzieht PLA mit einer dünnen Schicht selbstnivellierendem Epoxidharz, das anschließend zu einer harten Oberfläche aushärtet, die vor dem Grundieren und Lackieren geschliffen werden kann.
Man kann es sich wie Klarlack auf Holz vorstellen. Er füllt Unebenheiten und lässt die Oberfläche glatter wirken, aber das Holz bleibt darunter. Wenn der Druck Unebenheiten, tiefe Rillen, unsaubere Übergänge oder feine, scharfe Details aufweist, kann die Beschichtung diese Fehler nicht vollständig beseitigen.
Smooth-On beschreibt XTC-3D als Schutzbeschichtung aus zwei miteinander vermischten Flüssigkeiten, die auf gedruckte Teile aufgetragen wird. Auf der offiziellen Webseite werden außerdem verschiedene kompatible Materialien aufgeführt: PLA, ABS, SLS-Drucke, Pulverdrucke und andere starre Oberflächen.
Das entscheidende Wort ist Beschichtung.
Das ist wichtig, weil viele Anfänger hierher gelangen, nachdem sie über das Glätten mit Aceton gelesen haben. Aceton-Dampf ist hauptsächlich ein Trick für ABS. Bei PLA ist das weniger vorhersehbar. Manche Modellbauer behaupten, dass Wischmethoden mit Lösungsmitteln bestimmte PLA-Mischungen beschädigen können, aber das ist ein riskantes Unterfangen für ein fertiges Modell.
Wenn Sie noch auf der Suche nach dem richtigen Material für ein zukünftiges Projekt sind, lesen Sie vor Ihrer endgültigen Entscheidung unseren Ratgeber für die besten 3D-Druckerfilamente . Das einfachste Ergebnis erzielt man oft schon vor der Nachbearbeitung.
| Verwenden Sie XTC-3D für | Vermeiden Sie XTC-3D für |
|---|---|
| Cosplay-Requisiten | Gewinde und Schnappverschlüsse |
| Ausstellungsmodelle | Winzige Gesichtszüge |
| Einfache lackierte Teile | Flexible Teile |
| Glänzende Dekorationsartikel | hitzeexponiertes PLA |
| Einfache Abdichtungsarbeiten | Beiläufige Behauptungen zur Lebensmittelsicherheit |
Was Sie benötigen
Die sicherste Ausrüstung für Anfänger ist unspektakulär: kleine Chargen, genaues Abmessen, grundlegende Schutzausrüstung, Einwegwerkzeuge und ein Probedruck. Beginnen Sie nicht damit, das Teil zu beschichten, an dem Sie 18 Stunden lang gedruckt haben.
Sicherheit geht vor. Lesen Sie vor dem Anmischen die Produktseite und das technische Datenblatt von Smooth-On. Tragen Sie mindestens Nitrilhandschuhe, Augenschutz, Ärmelschoner und sorgen Sie für gute Belüftung. Falls im Sicherheitsdatenblatt oder an Ihrem Arbeitsplatz eine Atemschutzmaske vorgeschrieben ist, verwenden Sie die passende Filterpatrone. Angemischtes Epoxidharz kann sich in einem tiefen Becher erhitzen. Arbeiten Sie daher mit kleinen Mengen und verteilen Sie das Material dünn.
| Artikel | Warum es wichtig ist | Anfängerhinweis |
|---|---|---|
| XTC-3D Teil A und Teil B | Die eigentliche Beschichtung | Beides bei Raumtemperatur aufbewahren. |
| Handschuhe aus Nitril | Hält Epoxidharz von der Haut fern | Verwenden Sie vor der Reinigung frische Handschuhe. |
| Schutzbrille | Schützt vor Spritzwasser | Überspringen Sie das nicht |
| Belüftung oder Atemschutzgerät | Verringert die Rauchbelastung | Beachten Sie das Sicherheitsdatenblatt des Produkts. |
| Schaumstoff- oder Spänebürste | Trägt die dünne Schicht auf | Schaum hinterlässt in der Regel weniger Spuren. |
| Genaue Messbecher oder Waage | Kontrolliert die Aushärtungsqualität | Schätzen Sie das Verhältnis nicht ab. |
| Flache Folienschale | Verteilt gemischtes Epoxidharz dünn | Hilft dabei, die Wärmeentwicklung zu reduzieren |
| Schleifpapier mit Körnung 320 bis 400 | Glättet sich nach dem Aushärten | Nassschleifen kann die Hitze reduzieren |
| Füllgrundierung | Zeigt verbleibende Mängel | Vor dem endgültigen Anstrich verwenden |
| Teilständer oder Griff | Ermöglicht das Drehen des Ausdrucks | Hält die Finger von nassem Epoxidharz fern |

- Hochleistungs-3D-Druckbeschichtung – Klarer Decklack zum Glätten und Veredeln von 3D-gedruckten Teilen.
- Ideal geeignet für die Anwendung bei SLA- und SLS-Drucken sowie bei PLA, ABS, Laywoo, pulverbedruckten Teilen und anderen starren Medien.
- Mischungsverhältnis 2A:1B (Volumen) – Verarbeitungszeit 10 Minuten – Aushärtung zu einer harten, schlagfesten Beschichtung in 3.5 Stunden – Shore-Härte 80D.
- Die Epoxid-Deckbeschichtung ist selbstnivellierend und benetzt sich gleichmäßig, ohne Pinselstriche zu hinterlassen; bietet eine ausgezeichnete Deckkraft.
- Führen Sie einen Test Ihrer Projektmaterialien im kleinen Maßstab durch, um Eignung und Kompatibilität zu ermitteln. Weitere Informationen finden Sie im technischen Datenblatt.

- NIOSH-GENEHMIGTE OV-KARTUSCHE MIT P95-FILTER filtert mindestens 95 Prozent der Feststoffe und flüssigen Aerosole sowie bestimmte organische Dämpfe
- NUR FÜR DEN ARBEITSPLATZ/BERUFLICHEN GEBRAUCH
- ÖLFESTER Partikelfilter der P-Serie (Bei Vorhandensein von Ölaerosolen gemäß den Nutzungsbeschränkungen des Herstellers verwenden)
- WEICHE, THERMOPLASTISCHE GESICHTSABDICHTUNG für hervorragenden Komfort
- PRAKTISCHES, WIEDERVERWENDBARES DESIGN

Wenn Sie sich nicht sicher sind, ob sich der Druckvorgang lohnt, überprüfen Sie zunächst die Filamentauswahl mit dem Filamentpicker . Es ist besser, das Material vor dem Drucken zu wechseln, als im Nachhinein das falsche Material zu retten.
Vor dem Mischen: PLA-Druck vorbereiten
XTC-3D kaschiert Schichtlinien am besten, wenn der PLA-Druck bereits sauber ist. Lose Fäden, Elefantenfüße, Klumpen oder unterextrudierte Wände lassen sich damit nicht korrigieren.
Entfernen Sie zunächst Stützstrukturen und Ränder und beseitigen Sie anschließend eventuelle Fäden. Scharfe Grate lassen sich mit einem Seitenschneider oder einem Bastelmesser entfernen. Falls das Teil eine raue Naht oder eine einzelne Erhebung aufweist, glätten Sie diese vor dem Beschichten.
Staub, Hautfett und loses Schleifpulver können sich unter der Beschichtung absetzen und später sichtbar werden.
Ich würde auch einen kleinen Testcoupon aus demselben PLA drucken. Ein Kalibrierungswürfel oder ein Fehldruck genügt. Es geht nicht um Ästhetik. Sie möchten sehen, wie Filamentfarbe und Schichthöhe reagieren, bevor Sie das eigentliche Bauteil bearbeiten.
Überlegen Sie sich, wie Sie das Teil fixieren, bevor das Epoxidharz angemischt wird. Eine Schraube durch ein verstecktes Loch, ein provisorischer Griff, ein Dübel oder ein gedruckter Ständer können die Oberfläche schützen. Wenn Sie das nasse Teil mit dem Handschuh anfassen müssen, improvisieren Sie bereits.
Einige Probleme mit „unreinem PLA“ sollten zunächst im Slicer behoben werden. Wenn Ihre Wände uneben sind oder Ihre Oberfläche Lücken aufweist, verwenden Sie einen Druckeinstellungsfinder oder überprüfen Sie die Düsentemperatur für PLA, bevor Sie zu Epoxidharz greifen.
Wie man XTC-3D richtig mischt, ohne die Charge zu verschwenden
Kleine Mengen anmischen und genau abmessen. XTC-3D hat ein kurzes Verarbeitungsfenster, und ein dicker Becher mit angemischtem Epoxidharz kann sich schneller erhitzen, als Anfänger erwarten.
Smooth-On gibt das Mischungsverhältnis mit 2A:1B nach Volumen oder 100A:42B nach Gewicht an. Wähle eine Methode und bleibe dabei. Mische nicht nach Gefühl.
Die offiziellen Produktdaten geben in der technischen Tabelle eine Topfzeit von 10 Minuten, eine Verarbeitungszeit für dünne Schichten von 20 Minuten, eine klebfreie Zeit von ca. 2 Stunden und eine Aushärtungszeit von etwa 3.5 Stunden an. Die Übersicht beschreibt zudem eine Aushärtungszeit von ca. 4 Stunden, abhängig von Masse und Temperatur.
Hier die praktische Übersetzung: Sobald man Teil A und Teil B kombiniert, beginnt die Zeit zu laufen.
Mischen Sie für den ersten Versuch weniger an, als Sie denken. Verteilen Sie das angerührte Epoxidharz in einer flachen Aluminiumfolienschale, anstatt es als großen Klecks in einem Becher zu lassen. Smooth-On weist ausdrücklich darauf hin, dass konzentriertes Mischmaterial Wärme erzeugen kann, und empfiehlt, die Masse zu reduzieren, um die Verarbeitungszeit zu verlängern.
Verwenden Sie saubere Behälter aus Kunststoff, Metall oder wachsfreiem Papier. Schaumstoff- oder Glasbehälter sind ungeeignet. Kratzen Sie beim Mischen die Seiten und den Boden ab, damit sich Harz und Härter gut vermischen.
Eine interne Testnotiz ist besonders beachtenswert: Beim Vergleich mit einer Batman-Maske härtete die XTC-3D-Charge im Becher in weniger als fünf Minuten aus. Das mag nicht immer passieren, aber genau solche Fehler können einen Großteil des Materials unbrauchbar machen.
Wie man XTC-3D auf PLA aufträgt
Tragen Sie mit dem Pinsel eine sehr dünne Schicht auf. Eine dickere Schicht klingt zwar schneller, führt aber in der Regel zu Tropfenbildung, verdeckten Details und erfordert späteres Schleifen.
Beginnen Sie an der am wenigsten sichtbaren Seite des Drucks. Nehmen Sie nur wenig Farbe auf den Pinsel und verteilen Sie diese, bis die Oberfläche benetzt ist, ohne dass sich dicke Farbtropfen bilden. Achten Sie bei senkrechten Flächen in den ersten Minuten besonders auf Läufer.
Bei komplexen Formen arbeiten Sie abschnittsweise. Eine Maske, ein Helm, ein Requisitengriff oder eine Figur benötigen nicht einen einzigen, aufwendigen Lackiervorgang. Wenn ein Abschnitt Zähne, Gravuren, Löcher, Gewinde oder scharfe Paneellinien aufweist, verwenden Sie dort weniger Lack oder kleben Sie ihn ab.
Für die meisten Anfängerprojekte genügt ein dünner Anstrich, um das Material kennenzulernen. Sollte der erste Anstrich nicht ausreichen, tragen Sie den zweiten Anstrich nicht zu schnell auf. Beachten Sie die Anweisungen des Herstellers bezüglich der Wartezeit bis zum nächsten Anstrich und prüfen Sie, ob die Oberfläche klebrig-hart oder vollständig ausgehärtet ist, bevor Sie weiteren Anstrich auftragen.
XTC-3D haftet an sich selbst. Auch das vollständige Beschichten des Bauteils erfordert mehr Nachbearbeitung. Die sauberere Methode ist einfach: dünn auftragen, aushärten lassen, prüfen und dann entscheiden.
Aushärten, Prüfen, Schleifen, Grundieren, Lackieren
Die Aushärtezeit dient als Bereitschaftsprüfung. Das Bauteil ist bereit für den nächsten Arbeitsschritt, wenn die Beschichtung ausreichend hart ist, um sie sauber zu schleifen.
Offizielle Aushärtungsangaben sind zwar hilfreich, aber Raumtemperatur, Chargengröße, Schichtdicke und Bauteilgeometrie spielen eine wichtige Rolle. Ein Anwender, der XTC-3D testete, wartete 24 Stunden mit dem Grundieren, da die tatsächliche Trocknungszeit länger als erwartet war.
Nach dem Aushärten das Teil unter starkem Licht prüfen. Auf Läufer, Fehlstellen, eingeschlossenen Staub, Blasen oder Stellen, an denen Details fehlen, achten. Für eine lackierte Oberfläche ist leichtes Anschleifen jetzt sinnvoll.
In einem Vergleichstest von XTC-3D mit herkömmlichem Epoxidharz musste der beschichtete Druck vor dem Grundieren noch mit 320er-Körnung geschliffen werden. Die Beschichtung reduzierte zwar den Arbeitsaufwand, ersetzte aber nicht die Endbearbeitung.
Für lackierfertiges PLA verwenden Sie diese Reihenfolge:
1. Die Beschichtung vollständig aushärten lassen. 2. Mit 320er bis 400er Schleifpapier leicht anschleifen. 3. Das Teil sauber wischen. 4. Füllgrundierung oder kunststoffverträgliche Grundierung auftragen. 5. Falls die Grundierung Linien aufweist, erneut anschleifen. 6. In dünnen Schichten lackieren.
Wenn Ihnen das Endergebnis wichtig ist, kombinieren Sie diesen Arbeitsablauf mit unserem Leitfaden für die besten Farben für 3D-Drucke . Grundierung trägt in der Regel mehr zum Endergebnis bei, als Anfänger erwarten.
Häufige Fehler bei XTC-3D-Drucken mit PLA
Die meisten schlechten Ergebnisse mit XTC-3D entstehen durch zu viel Harz, ungenaues Messen, zu langsames Auftragen oder die Erwartung, dass die Beschichtung Geometrien korrigiert, die sie nicht korrigieren kann.
Der erste Fehler ist, zu viel anzurühren. Eine große Menge erscheint zwar effizient, aber sobald sie sich erhitzt, eindickt oder aushärtet, bevor man mit dem Streichen fertig ist, ist Schluss.
Der zweite Fehler ist das Auftragen einer zu dicken Schicht. Dickflüssiges Epoxidharz verläuft. Es füllt außerdem kleine Details, verwischt scharfe Kanten und erzeugt glänzende Vertiefungen, die später abgeschliffen werden müssen.
Der dritte Fehler besteht darin, sich beim Klarlack auf das bloße Auge zu verlassen. Klares Harz kann Stellen, die nicht vollständig aufgehellt sind, schwer erkennbar machen. Drehen Sie das Teil unter hellem Licht, solange es noch bearbeitbar ist.
Der vierte Fehler besteht darin, es für den falschen Druck zu verwenden. Eine einfache Stützplatte kann nach der XTC-3D-Bearbeitung deutlich besser aussehen. Ein winziges Gesicht, ein Zahnradzahn, ein Schnappverschluss oder ein Schraubengewinde können hingegen schlechter aussehen.
Der fünfte Fehler besteht darin, Eigenschaften von PLA zu pauschal zu interpretieren. Ein beschichteter PLA-Becher kann in einem einfachen Test wasserdichter werden. Komplexe Drucke erfordern jedoch weiterhin eine sorgfältige Prüfung an Nähten, Löchern und verdeckten Flächen. Ein Test mit beschichtetem PLA kann zwar eine leichte Festigkeitssteigerung zeigen, doch in einer internen Studie wurden lediglich moderate Festigkeitszuwächse von etwa 4 bis 10 Prozent festgestellt. Die Dichtigkeit ist die einzige Aussage, die sich als zutreffend erweist. Wir gehen der Frage, ob PLA von Natur aus wasserdicht ist, genauer nach.
Und die Hitzebeständigkeit ist der wichtigste Faktor.
In einem Test verformte sich unbeschichtetes PLA bei 51 °C und epoxidbeschichtetes PLA bei 53 °C. Das reicht nicht aus, um PLA als Material für heiße Autos zu verwenden. Wenn Hitze eine Rolle spielt, sollten Sie von vornherein PETG, ASA, ABS oder ein anderes geeignetes Material wählen.
XTC-3D vs. Standard-Epoxidharz vs. Schleifen/Grundieren/Lackieren
XTC-3D ist praktisch, da es für 3D-Drucke dokumentiert ist. Generisches Epoxidharz kann günstiger und manchmal ähnlich sein, aber Sie müssen Viskosität, Verarbeitungszeit, Aushärtungsverhalten, Schleifbarkeit und Lackverträglichkeit selbst testen.
| Methodik | Am besten geeignet, | Abtausch |
|---|---|---|
| XTC-3D | Erster kontrollierter Epoxid-Arbeitsablauf | Höhere Kosten, kurze Arbeitszeit |
| Generisches Epoxidharz | Budgetexperimente | Weitere Tests und Unbekannte |
| Füllgrundierung + Schleifen | Zuverlässige Lackierung | Mehr manuelle Arbeit |
| Bessere Druckeinstellungen | Reduzierung der Zeilen vor dem Fertigstellen | Langsamere oder andere Druckeinstellungen |
| Gefülltes/texturiertes Filament | Linien optisch verbergen | Unterschiedliche Materialoptik |
Die privaten Videoaufzeichnungen bestätigen dies. XTC-3D funktioniert. Der höhere Preis lohnt sich aber möglicherweise nicht, wenn ein getestetes Standard-Epoxidharz nach dem Schleifen und Grundieren das gleiche Endergebnis liefert.
Das bedeutet nicht, dass alle Epoxidharze gleich sind. Manche sind zu dickflüssig, zu gelb, zu spröde, härten zu langsam oder zu schnell aus oder lassen sich schwer schleifen. Der Vorteil von XTC-3D liegt darin, dass es mit einem bekannten 3D-Druck-Workflow und offizieller Dokumentation geliefert wird.
Wenn Sie die Nachbearbeitung bereits vor dem eigentlichen Druckprozess reduzieren möchten, ist die Wahl der Düse entscheidend. Eine kleinere Düse kann die Schichtlinien weniger sichtbar machen, verlängert aber die Druckzeit. Nutzen Sie zunächst unseren Leitfaden zu 3D-Druckerdüsen, wenn Sie die Rohdruckqualität verbessern möchten.
Meine Empfehlung für Anfänger
Falls dies Ihr erstes XTC-3D-Projekt ist, beschichten Sie zunächst ein Reststück PLA-Druckmaterial. Tragen Sie anschließend eine dünne Schicht auf ein einfaches Teil auf, das Sie lackieren möchten.
Beginnen Sie nicht mit einem detaillierten Miniaturmodell, einer funktionalen Schnappverbindung oder einem Bauteil, das Hitze aushalten muss. In solchen Fällen erzeugt eine Epoxidbeschichtung ein trügerisches Gefühl der Sicherheit.
Mein Standard-Workflow für Anfänger sähe folgendermaßen aus:
1. Drucken Sie das Teil so sauber wie möglich. 2. Entfernen Sie Stützstrukturen und offensichtliche Defekte. 3. Testen Sie XTC-3D an einem PLA-Reststück. 4. Mischen Sie eine kleine, genau dosierte Menge an. 5. Tragen Sie eine dünne Schicht auf. 6. Lassen Sie das Material im Zweifelsfall länger als die Mindestaushärtungszeit aushärten. 7. Schleifen Sie die Oberfläche leicht an. 8. Grundieren und lackieren Sie das Teil.
Das bringt Ihnen den Hauptvorteil: schnelleres Glätten und einfachere Vorbereitung für den Anstrich.
Es hält auch sein Versprechen.
Quellen überprüft
Die produktspezifischen Mischungsverhältnisse, Verarbeitungszeiten, Aushärtungshinweise, kompatiblen Materialien und Sicherheitshinweise in diesem Leitfaden wurden mit der Produktseite und dem technischen Datenblatt von Smooth-On XTC-3D abgeglichen . Die Beobachtungen aus der Werkstatt basieren auf praktischen Beispielen konkreter Drucke; Ihre Harzcharge, PLA-Mischung, Raumtemperatur und Geometrie können abweichen.
FAQ
Wie erzielt man eine glatte Oberfläche beim PLA-3D-Druck?
Für PLA eignen sich für Einsteiger bewährte Methoden wie Schleifen, Füllgrundierung, Lackieren und eine Epoxidbeschichtung wie XTC-3D. Sichtbare Linien lassen sich vor dem Drucken auch durch eine bessere Ausrichtung, geringere Schichthöhe, eine kleinere Düse oder die Verwendung von strukturiertem/gefülltem Filament reduzieren.
Wie lange benötigt Smooth-On XTC-3D zum Aushärten?
Smooth-On gibt kurze Verarbeitungs- und Aushärtungszeiten an, darunter eine Verarbeitungszeit von 10 Minuten und eine Aushärtungszeit von etwa 3.5 bis 4 Stunden, abhängig von den Bedingungen. In der Praxis kann bei dickeren Lackschichten, kühleren Räumen und komplexen Formen eine längere Wartezeit vor dem Schleifen oder Grundieren erforderlich sein.
Lässt sich PLA mit Reinigungsalkohol glätten?
Isopropylalkohol eignet sich nicht zuverlässig zum Glätten von normalem PLA. Er mag zwar einige Oberflächen reinigen, sollte aber nicht als Methode zum Glätten von PLA-Schichtgrenzen verwendet werden.
Welche Chemikalie glättet PLA-Drucke?
Für Anfänger ist eine mit dem Pinsel aufzutragende Epoxidbeschichtung berechenbarer als die Glättung von PLA mit Lösungsmitteln. Einige Lösungsmittel können mit bestimmten PLA-Mischungen reagieren, die Ergebnisse variieren jedoch und die Sicherheitsrisiken sind höher.
Kann man XTC-3D übermalen?
Ja. Nach dem Aushärten kann XTC-3D vor dem Grundieren und Lackieren angeschliffen werden. Für optimale Ergebnisse sollte die ausgehärtete Beschichtung vor dem Grundieren leicht angeschliffen werden.
Ist XTC-3D wasserdicht?
Es kann die Wasserdichtigkeit verbessern, insbesondere bei einfachen Formen mit dünnen Wänden. Ein interner Test ergab, dass ein mit Epoxidharz beschichteter Becher in Vasenform dicht blieb, während der unbeschichtete Becher undicht war. Gehen Sie nicht davon aus, dass komplexe Teile überall abgedichtet sind.
Macht XTC-3D PLA fester?
Es kann eine harte Beschichtung bilden und die Festigkeit geringfügig verbessern, stellt aber keine strukturelle Verbesserung dar. Eine Teststudie ergab lediglich eine Verbesserung von etwa 4 bis 10 Prozent.
Macht XTC-3D PLA hitzebeständig?
Bei Anfängerprojekten ist die Antwort „Nein“. Eine Testnotiz ergab, dass beschichtetes PLA sich nur bei etwa 2 °C höheren Temperaturen verformt als unbeschichtetes PLA. Wählen Sie stattdessen ein hitzebeständiges Filament.
Ist XTC-3D lebensmittelecht auf PLA?
Gehen Sie nicht davon aus. Lebensmittelsicherheit hängt von verschiedenen Faktoren ab, wie dem Epoxidharz, dem Filament, dem Druckpfad, der Mischgenauigkeit, der Aushärtungsqualität, Oberflächenrissen, der Reinigungsmethode und dem Verwendungszweck. Eine oberflächliche Beschichtung reicht nicht aus. Folgende Bedingungen müssen erfüllt sein, damit eine Beschichtung wirksam ist.