Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- Standard-PLA-Drucke erzielen die besten Ergebnisse bei 190-220°C und 200-210°C ist der sichere Ausgangspunkt für die meisten Maschinen.
- Heißer ist nicht gleichbedeutend mit stärker. Jenseits des optimalen Temperaturpunkts kommt es zu Fadenbildung und Klumpenbildung, nicht zu einer besseren Schichthaftung.
- Die Temperaturanzeige Ihres Druckers kann um folgende Werte abweichen: ± 10 ° CDie „perfekte“ Zahl ist also diejenige, die Sie auf Ihrem eigenen Rechner finden.
- Führen Sie die erste Schicht 5 °C heißer für besseren Halt und halten Sie das Bett bei 50-60°C.
- PLA+ und schnelle Drucker bevorzugen die höheren Preisklassen. Seiden-PLA ist die Ausnahme: heißer bedeutet tatsächlich weniger Besaitung.
Die richtige Düsentemperatur für PLA zu finden, klingt einfach. Man sucht sich einen Wert auf Reddit, gibt ihn ein und denkt nicht weiter darüber nach. Genau so kämpfen die meisten Leute monatelang mit ihren Drucken.
Hier ist eine Geschichte, die sich ständig wiederholt. Ein Bastler druckte ein halbes Jahr lang mit PLA bei 220 °C, weil in einem Forum „bessere Schichthaftung“ versprochen wurde. Jeder Druck war zwar einigermaßen gelungen, aber immer mit Fäden und gelegentlichen Klumpen. Dann startete er versehentlich einen Druckauftrag bei 200 °C, vergaß, die Temperatur zu ändern, und erhielt den saubersten Druck seines Lebens. Keine Fäden. Keine Klumpen. Bessere Überhänge. Er hatte die ganze Zeit 20 Grad zu heiß gedruckt.
Dieser Leitfaden liefert Ihnen die exakten Ausgangswerte, die Testergebnisse, die deren Wirksamkeit belegen, und eine fünfminütige Methode, um die optimale Temperatur für Ihren Drucker zu finden. Der Betrieb mit niedrigeren Temperaturen bietet einen zusätzlichen Vorteil, der nichts mit der Druckqualität zu tun hat: Die Partikelemissionen steigen mit der Düsentemperatur stark an, was wir im Abschnitt „PLA-Dämpfe und Ihre Luft“ genauer erläutern . Kein Lehrbuch erforderlich.
Inhaltsverzeichnis
- Welche Düsentemperatur ist optimal für PLA?
- Warum 200-210 °C die optimale Temperatur ist (und nicht höher)
- Anzeichen dafür, dass Ihre Düsentemperatur nicht stimmt
- „Deine 210°C sind nicht meine 210°C.“
- So finden Sie in fünf Minuten IHRE perfekte PLA-Temperatur.
- Anpassung an PLA-Varianten, Marken und schnelle Drucker
- Betttemperatur und Kühlung: Die Einstellungen, die mitfahren
- Ist PLA nach dem Drucken hitzebeständig?
- FAQ
- Fazit
Welche Düsentemperatur ist optimal für PLA?
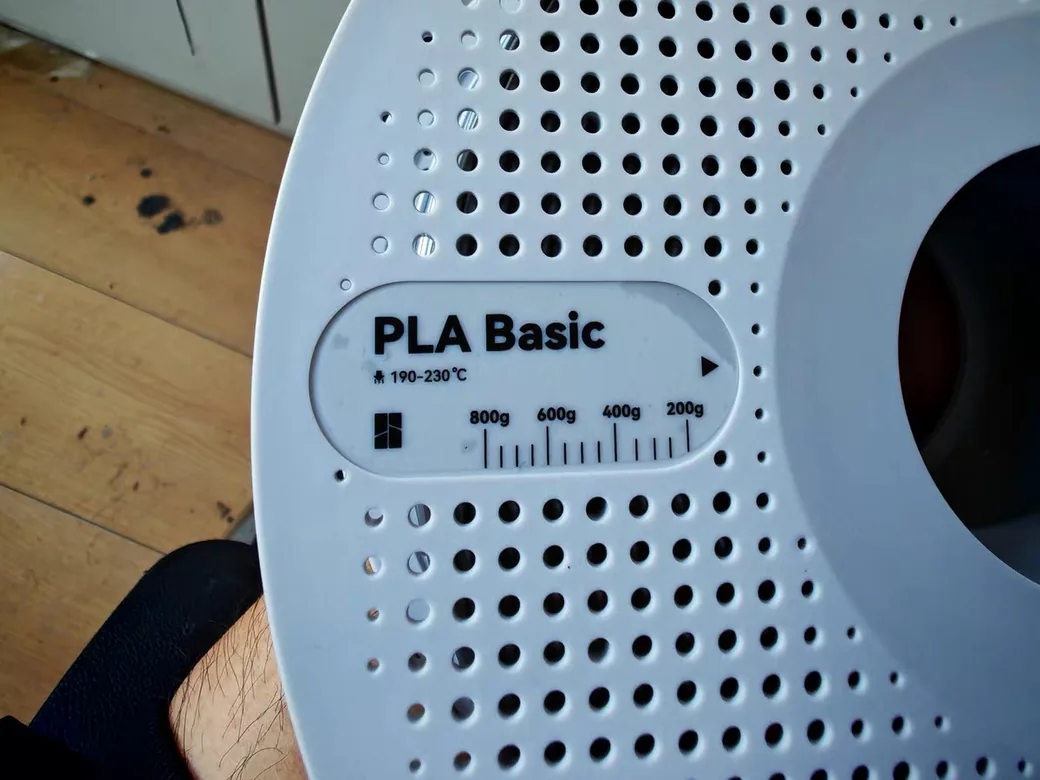
Standard-PLA sollte bei 205 °C verarbeitet werden . Die meisten Standard-PLA-Filamente haben einen optimalen Temperaturbereich von 190–220 °C , wobei die ideale Temperatur für einen sauberen, stabilen Druck bei einem typischen Drucker bei etwa 200–210 °C liegt . Drucken Sie zunächst einen kleinen Testdruck, prüfen Sie die Oberfläche und passen Sie die Temperatur dann in 5-Grad-Schritten an. Das ist die gesamte Methode in einem Satz.
Hier landet jede gängige PLA-Variante:
| Glühfaden | Düsentemp | Erste Schicht | Betttemperatur |
|---|---|---|---|
| Standard-PLA | 190-220 °C (Starttemperatur 205) | +5 °C heißer | 50-60°C |
| PLA+ (robustere Mischungen) | 205-225°C | +5 °C heißer | 50-60°C |
| Seide PLA | 215-230°C | +5 °C heißer | 50-60°C |
| Mattes PLA | 190-215°C | +5 °C heißer | 50-60°C |
| Hochgeschwindigkeits-PLA | 210-230°C (steigt mit der Geschwindigkeit) | +5 °C heißer | 55-60°C |
Betrachten Sie diese Angaben als Ausgangspunkt, nicht als endgültige Lösungen. Wenn Sie ein Tool benötigen, das Ihnen ein vollständiges Profil Ihres Druckers und Filaments vorschlägt, ist der Druckeinstellungsfinder eine schnelle Lösung. Mit den oben genannten Werten erzielen Sie aber bereits heute einen guten ersten Druck.
Warum 200-210 °C die optimale Temperatur ist (und nicht höher)
Es hält sich hartnäckig der Mythos, dass höhere Drucktemperaturen immer zu einer besseren Verschmelzung der Schichten und damit zu stabileren Bauteilen führen. Das stimmt nicht. Sobald man den optimalen Temperaturbereich überschreitet, schadet zusätzliche Hitze sogar. Drucken im oberen Temperaturbereich ist jedoch für eine bestimmte Anwendung hilfreich: das Versiegeln eines Drucks gegen Wasser.
Die eindeutigsten Beweise liefert ein kontrollierter Test von Thomas Sanladerer. Er druckte dieselben PLA-Teile bei verschiedenen Temperaturen und maß sie anschließend. Die Festigkeit blieb über den gesamten nutzbaren Bereich konstant und nahm nur an den Extrempunkten ab. Bei etwa 215 °C erreichten die Teile das optimale Verhältnis von Festigkeit und Oberflächengüte. Man müsste extrem hohe Temperaturen von über 270 °C erreichen, bevor der Kunststoff zu zersetzen und an Festigkeit verliert. Senkt man die Temperatur zu stark ab, etwa auf 195 °C, erhält man zwar eine schöne, matte Oberfläche, aber die Schichten werden schwächer und spröder.
Der Gedanke „heißer = stärker“ führt also in eine Sackgasse. Oberhalb der optimalen Temperatur gewinnt man nicht an Festigkeit. Man bekommt lediglich Fadenbildung und eine rauere Oberfläche, wodurch feine Details verloren gehen. Man kann es sich wie einen Backofen vorstellen: Die richtige Temperatur sorgt für gleichmäßiges Backen, und höhere Temperaturen verschlechtern das Ergebnis nur, ohne einen Mehrwert zu bieten.
Hier die praktische Erkenntnis: Die Standardprofile der Filamenthersteller sind in der Regel gut eingestellt. Beginnen Sie eher im mittleren Bereich, nicht am oberen Ende.
Anzeichen dafür, dass Ihre Düsentemperatur nicht stimmt
Ihr Temperaturabdruck verrät Ihnen, wann die Temperatur nicht stimmt. Sie müssen nur die Symptome erkennen. Sowohl zu hohe als auch zu niedrige Temperaturen hinterlassen einen jeweils anderen Abdruck.
| Was Sie sehen | Wahrscheinliche Ursache | Versuche das |
|---|---|---|
| Fäden, Fäden, Klumpen | Zu heiß | Temperatur um 5 °C senken, trockenes Filament |
| Glänzende, aber raue oder unebene Oberfläche | Zu heiß | Senken Sie die Temperatur um 5 °C. |
| Feine Details oder überhängende Teile | Zu heiß | Temperatur um 5 °C senken, Kühlung erhöhen |
| Schwache Schichten, die sich spalten | Zu kalt | Um 5 °C erhöhen |
| Matte, raue, körnige Wände | Zu kalt | Um 5 °C erhöhen |
| Unterextrusion, Lücken, klickender Extruder | Zu kalt oder verstopft | Um 5 °C erhöhen, auf Marmelade prüfen |
Bevor Sie sich mit der Temperatur beschäftigen, noch ein wichtiger Hinweis: Fadenbildung ist oft ein Feuchtigkeitsproblem, kein Hitzeproblem. Feuchtes Filament zischt, zieht Fäden und liefert unsaubere Druckergebnisse, egal welche Temperatur Sie einstellen. Wenn Ihre Spule schon seit Wochen geöffnet ist, trocknen Sie das Filament zuerst , bevor Sie die Temperatur überprüfen. Andernfalls senken Sie die Temperatur unnötig, um Fadenbildung zu beheben, die gar nicht durch die Temperatur verursacht wurde.
„Deine 210°C sind nicht meine 210°C.“
Hier kommt der Punkt, den fast keine Anleitung erwähnt, und er erklärt, warum sich die Ratschläge in Foren so oft widersprechen. Die Zahl auf Ihrem Bildschirm entspricht nicht unbedingt der Zahl an Ihrer Düse.
Günstigere Thermistoren und Mainboards weisen eine Toleranz von etwa ±10 °C auf . Ein auf 210 °C eingestellter Drucker kann also tatsächlich Kunststoff bei 200 °C schmelzen, während ein anderer, ebenfalls auf 210 °C eingestellter Drucker mit 220 °C läuft. Zwei Personen können exakt dieselbe „empfohlene“ Einstellung verwenden und dennoch unterschiedliche Ergebnisse erzielen, da ihre Hardware die 210 °C unterschiedlich interpretiert. Ich habe zwei meiner eigenen Geräte auf dieselbe Temperatur eingestellt und beobachtet, wie sie sich verhielten, als läge der Temperaturunterschied bei 10 Grad.
Das führt auch bei Messungen zu Fehlern. Häufig wird ein Infrarot-Thermometer an die Düse gehalten, um sie zu „überprüfen“. Diese Messung ist bei glänzendem Metall unzuverlässig und zeigt oft eine weit unter der tatsächlichen Temperatur liegende Temperatur an. Ein Benutzer maß 110 °C an einer auf 215 °C eingestellten Düse und geriet in Panik, da das Gerät bei blankem Metall schlichtweg falsche Werte lieferte.
Die Erkenntnis ist eigentlich befreiend. Hört auf, darüber zu streiten, ob die Internetnummer 200 oder 210 lauten sollte. Sucht euch die Nummer aus, die bei eurem Drucker funktioniert, und ignoriert den Rest.
So finden Sie in fünf Minuten IHRE perfekte PLA-Temperatur.
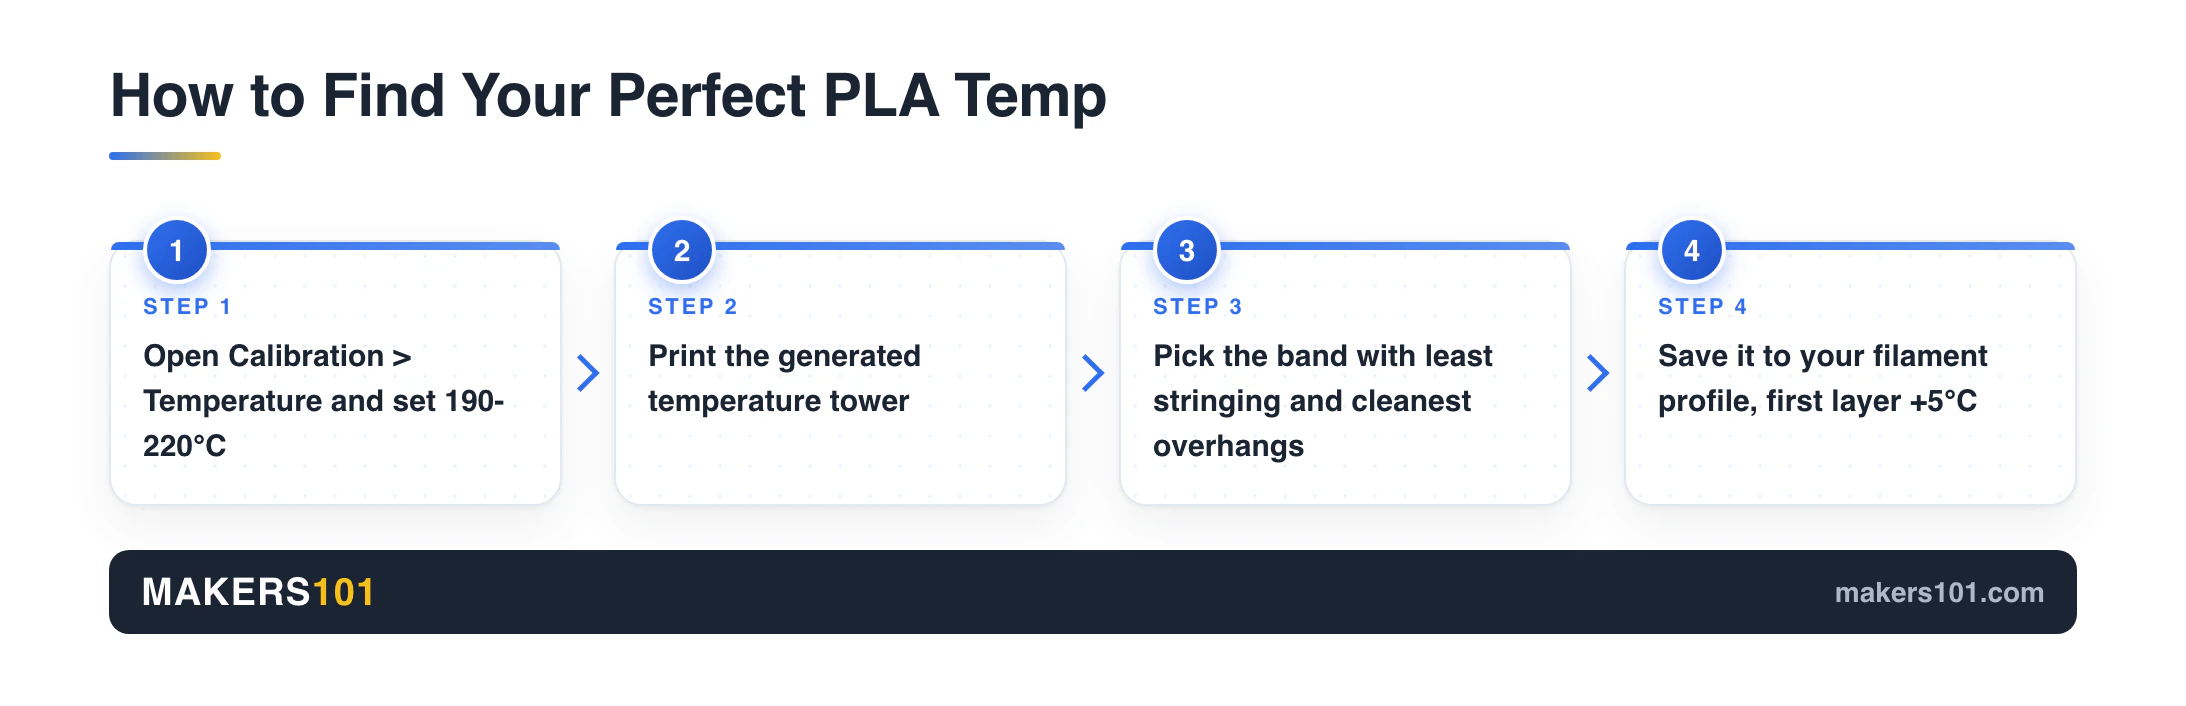
Das Werkzeug hierfür ist ein Temperaturturm. Er druckt ein kleines Modell, dessen Abschnitte jeweils eine andere Temperatur aufweisen, sodass man mit einem einzigen Druckvorgang den gesamten Temperaturbereich abdecken kann. Die Temperatur ist zudem die Einstellung, die man zuerst kalibriert, noch vor Geschwindigkeit oder Durchfluss, da sie alle nachfolgenden Parameter beeinflusst.
Hier ist der Arbeitsablauf in einem Slicer wie OrcaSlicer oder Bambu Studio:
1. Öffnen Sie das Kalibrierungsmenü. Gehen Sie in OrcaSlicer auf „Kalibrierung“ und dann auf „Temperatur“. Wählen Sie Ihr Filament und legen Sie einen Start- und Endbereich fest, z. B. 190 bis 220 °C. Die Temperatur wird automatisch in 5-Grad-Schritten reduziert. 2. Slicen und drucken Sie das generierte Modell. Jeder Temperaturbereich wird automatisch gedruckt. Sie müssen nichts manuell modellieren. 3. Betrachten Sie das Ergebnis. Suchen Sie nach dem Bereich mit den wenigsten Fäden und den saubersten Überhängen. In einem PLA-Test führte der Bereich von 190 bis 195 °C zu feinen Fäden und ungenauen Details, während 215 °C den saubersten Druck mit scharfen Überhängen ergab. Sie können auch die einzelnen Abschnitte abbrechen, um zu prüfen, welche Schichten am stärksten haften. 4. Speichern Sie das Ergebnis in Ihrem Filamentprofil. Legen Sie diese Temperatur als Wert für die „weiteren Schichten“ fest und erhöhen Sie die Temperatur der ersten Schicht um 5 °C, um eine bessere Haftung auf dem Druckbett zu erzielen.
Sie verwenden Bambu Studio und finden die Temperatureinstellung nicht? Sie befindet sich hinter einem kleinen Button neben dem Filamentnamen, nicht in einem separaten Menü. Klicken Sie auf das Filament, um die Temperaturfelder anzuzeigen. Bambu-Drucker drucken außerdem sehr schnell. Wählen Sie daher eher höhere Temperatureinstellungen, anstatt die Einstellungen eines langsameren Druckers zu übernehmen.
Führen Sie diesen Vorgang einmal pro Filament durch und notieren Sie die Zahl. Das ist der Unterschied zwischen Raten und Wissen.
Wann soll es erneut ausgeführt werden?
Man braucht nicht für jede Spule einen neuen Turm, aber ein paar Änderungen lohnen sich:
- Neue Marke oder eine ganz andere Farbe. Durch Pigmente und Zusatzstoffe wird das Fließverhalten des Kunststoffs verändert, sodass bei einem schwarzen und einem weißen Kunststoff derselben Marke Farbwerte um einige Grad auseinanderliegen können.
- Eine neue Düse, insbesondere eine anders dimensionierte oder eine gehärtete. Sowohl das Material als auch der Bohrungsdurchmesser beeinflussen, wie die Wärme die Schmelze erreicht.
- Ausdrucke, die plötzlich mit Einstellungen fehlschlagen, die früher funktioniert haben. Ein Turm gibt schnell Aufschluss darüber, ob die Temperatur abgedriftet ist oder etwas anderes kaputtgegangen ist.
Kalibrieren Sie zuerst die Temperatur, bevor Sie Geschwindigkeit, Durchfluss oder Rückzug anpassen, da diese Einstellungen erst nach dem Schmelzvorgang wirksam werden. Stimmt die Temperatur, treten die meisten anderen Probleme gar nicht erst auf.
Anpassung an PLA-Varianten, Marken und schnelle Drucker
PLA ist nicht mehr der gleiche Werkstoff. Die Mischungen verhalten sich unterschiedlich, und bei einigen ist eine grundlegende Anpassung der Vorgehensweise erforderlich. Hier zahlt sich ein gleichmäßiges, hochwertiges Filament deutlich mehr aus als das Streben nach exakten Mischungsverhältnissen, da die Qualität von Charge zu Charge stark variiert.
PLA +
PLA+ sorgt für mehr Festigkeit und benötigt in der Regel etwas höhere Temperaturen, oft 205–225 °C . Viele Spulen sind standardmäßig auf 220 °C eingestellt. Es ist etwas unempfindlicher als Standard-PLA; wenn ein Druck bei höheren Temperaturen gut aussieht, können Sie es so lassen.
Seiden-PLA (das kontraintuitive)
Seiden-PLA bildet die Ausnahme von allen oben genannten Regeln. Es handelt sich nicht um echte Seide, sondern um PLA, dem 10 bis 20 Prozent Polyester oder Elastomere beigemischt sind. Diese Additive sorgen für eine selbstnivellierende, glänzende Oberfläche. Da diese Additive mehr Wärme zum Fließen benötigen, reduzieren höhere Temperaturen im Bereich von 215–230 °C die Fadenbildung und verbessern den Glanz – im Gegensatz zu Standard-PLA. Für ein besonders glänzendes Ergebnis sollten Sie sich eher im oberen Bereich dieses Temperaturspektrums bewegen. Kombinieren Sie dies mit einer niedrigen Spritzgeschwindigkeit von etwa 30 mm/s, damit jede Schicht ausreichend Zeit zum Aushärten hat. Der Nachteil von Seiden-PLA ist seine höhere Sprödigkeit. Verwenden Sie es daher eher für Dekorationsgegenstände als für Funktionsteile.
Mattes und schnelles PLA
Mattes PLA verhält sich beim Drucken ähnlich wie Standard-PLA, im Temperaturbereich von 190–215 °C. Hochgeschwindigkeits-PLA ist so konzipiert, dass es schneller schmilzt, daher steigt die Temperatur mit der Druckgeschwindigkeit. Unterhalb von etwa 100 mm/s arbeitet es im niedrigen Temperaturbereich optimal, darüber hinaus benötigt es 210–230 °C, um den Materialfluss aufrechtzuerhalten.
Marken und schnelle Maschinen
Jede Marke und sogar jede Farbe kann die ideale Temperatur leicht beeinflussen, weshalb der Temperaturmessturm so wichtig ist. PETG ist in dieser Hinsicht besonders problematisch, und wir erklären Ihnen, was sich beim Wechsel zu PETG ändert . Wenn Sie eine Spule benötigen, die sich zuverlässig verhält und Ihre eingestellten Werte beibehält, sind diese beiden Materialien ein guter Ausgangspunkt:


Sie sind neu auf dem Gebiet der Materialien? Unser Einsteigerleitfaden für 3D-Druckfilamente erklärt die Unterschiede zwischen den gängigen Typen, bevor Sie mit der Feinabstimmung beginnen.
Betttemperatur und Kühlung: Die Einstellungen, die mitfahren
Die Düsentemperatur allein reicht nicht aus. Zwei eng beieinanderliegende Einstellungen entscheiden darüber, ob die saubere Schmelze tatsächlich haftet und Details erfasst.
Die optimale Betttemperatur für PLA liegt bei 50–60 °C . Diese Temperatur ist ausreichend, damit die erste Schicht gut haftet, ohne dass die Unterseite des Drucks weich wird. Bei deutlich höheren Temperaturen besteht die Gefahr, dass sich die unteren Schichten nach außen wölben (sogenannte „Elefantenfüße“). Haftet die erste Schicht selbst bei 60 °C nicht, liegt das Problem meist an einer unebenen Oberfläche oder Verschmutzungen, nicht an der Temperatur. In unserem Leitfaden zu nicht haftenden ersten Schichten erklären wir die tatsächlichen Ursachen.
Die Kühlung von PLA-Drucken mit einem Lüfter ist einfach. Schalten Sie ihn für die ersten ein bis zwei Schichten aus oder reduzieren Sie die Lüfterdrehzahl, damit diese sich mit dem Druckbett verbinden. Für den Rest des Drucks können Sie ihn dann auf 100 % stellen. PLA benötigt viel Kühlung. Volle Lüfterleistung sorgt für saubere Überhänge und scharfe Details, sobald die Basisplatte gedruckt ist.
Ist PLA nach dem Drucken hitzebeständig?
Das überrascht neue Nutzer oft, daher sei es hier klargestellt: Die Drucktemperatur hat keinen Einfluss darauf, wie viel Hitze das fertige Teil aushält. Standard-PLA beginnt bei etwa 55 °C weich zu werden . Deshalb kann eine Handyhalterung aus PLA auf einem heißen Armaturenbrett im Auto durchhängen oder ein Teil, das in der Nähe einer Heizung liegt, langsam verformen.
Ein fertiges PLA-Teil übersteht also die Hitze eines Autos im Sommer nicht. Es liegt genau über dem Erweichungspunkt, und der Kunststoff verformt sich unter jeder Belastung.
Benötigen Sie eine höhere Hitzebeständigkeit, ohne das Material zu wechseln? Dann können Sie das Bauteil glühen. Das hat jedoch seinen Preis. Die Kosten für die Genauigkeitseinbußen durch das Glühen werden hier zusammen mit den anderen Optionen erläutert. Eine einfache Methode ist, das Heizbett auf 100 °C einzustellen, den Druck mit einem Karton abzudecken, um die Wärme zu speichern, ihn eine Stunde lang warm zu halten und anschließend langsam abkühlen zu lassen. Tests haben gezeigt, dass dadurch die Hitzebeständigkeit von PLA von etwa 55 °C auf fast 150 °C erhöht werden konnte. Der Haken dabei ist jedoch: Durch das Glühen schrumpft das Bauteil in X- und Y-Richtung um einige Prozent, dehnt sich in Z-Richtung aus und kann massive Teile verziehen. Es ist zwar eine echte Verbesserung der Hitzebeständigkeit, aber keine kostenlose. Die vollständige Methode und weitere Optionen zur Nachbearbeitung finden Sie in unserem Leitfaden zur FDM-Nachbearbeitung.
FAQ
Sind 220 °C zu heiß für PLA?
Für die meisten Standard-PLA-Sorten liegt 220 °C an der oberen Grenze des Temperaturbereichs und ist oft etwas zu hoch, was sich durch Fadenbildung bemerkbar macht. Für PLA+ und viele Seiden- oder Hochgeschwindigkeitsmischungen ist diese Temperatur völlig in Ordnung. Achten Sie auf Fadenbildung: Sollten Sie Fäden entdecken, reduzieren Sie die Temperatur auf 210 °C.
Welche Düsentemperatur sollte ich für PLA+ verwenden?
PLA+ wird im Allgemeinen etwas heißer als Standard-PLA, etwa 205–225 °C, wobei 220 °C ein üblicher Standardwert ist. Die robustere Mischung verträgt höhere Temperaturen gut, daher sollte man mit diesem Wert beginnen und die Temperatur nur reduzieren, wenn Fadenbildung auftritt.
Verändert eine 0.2-mm-Düse die Temperatur?
Etwas. Eine kleinere Düse fördert weniger Kunststoff und kühlt an der Spitze schneller ab. Eine Temperaturerhöhung um 5–10 °C trägt zu einem gleichmäßigen Materialfluss bei. Die größeren Änderungen bei einer 0.2-mm-Düse betreffen die geringere Geschwindigkeit und die dünneren Schichten, nicht die drastische Temperaturänderung.
Sind 65 °C zu heiß für PLA?
Für ein fertiges Bauteil ja. PLA erweicht bei etwa 55 °C, daher kann diese Hitze unter Belastung zu Durchhängen oder Verziehen führen. Als Betttemperatur ist sie zwar relativ hoch, aber noch brauchbar, kann jedoch bei den ersten Schichten zu unschönen Wölbungen führen.
Was besagt die 45-Grad-Regel, und spielt die Temperatur eine Rolle?
Die 45-Grad-Regel besagt, dass Überhänge bis zu etwa 45 Grad in der Regel ohne Stützstruktur gedruckt werden können. Die Temperatur spielt dabei eine Rolle. Bei zu hohen Temperaturen bleibt der Kunststoff zu lange weich, wodurch die Überhänge durchhängen. Kühlere Drucke mit starker Kühlung halten steile Winkel besser.
Welche Düsentemperatur ist für PLA auf einem Bambu-Drucker optimal?
Bambu-Drucker arbeiten schnell, daher sollte die Temperatur hoch eingestellt werden, etwa 210–220 °C für Standard-PLA. Am besten ist es, in Bambu Studio einen Temperaturturm zu erstellen und den exakten Wert für Ihr Filament festzulegen, anstatt sich auf die Standardeinstellung zu verlassen.
Fazit
Stelle die Standard-PLA-Temperatur auf 205 °C ein, führe einen Temperaturtest durch, suche den Bereich ohne Fäden und mit sauberen Überhängen und trage diesen Wert in dein Filamentprofil ein. Erhöhe die Temperatur der ersten Schicht um 5 °C, stelle das Druckbett auf 50–60 °C ein und schalte die Lüfterfunktion ab der zweiten Schicht auf volle Leistung. Danach kannst du die Angaben in Foren getrost ignorieren, denn die tatsächliche Temperatur deines Druckers ist individuell. Sobald du die richtige Einstellung gefunden hast, werden saubere, stabile PLA-Drucke zum Standard.