Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
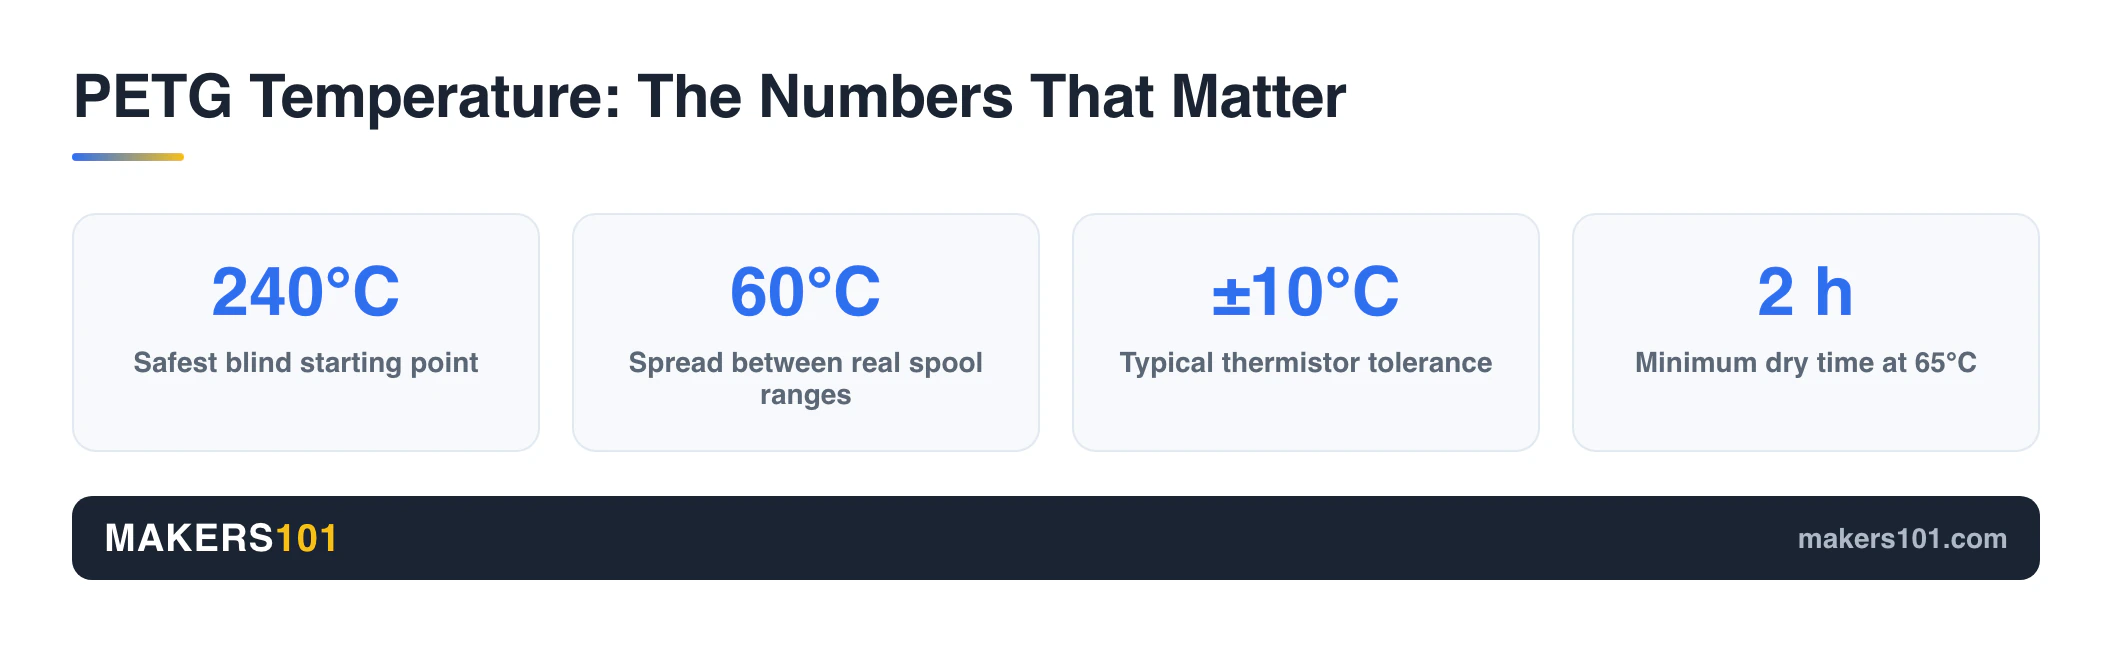
- ab 240°C Düse und 80°C Wenn du sonst nichts hast, worauf du dich stützen kannst, geh ins Bett. Dann passe die Einstellungen von dort aus an.
- Es gibt keine eindeutig richtige Zahl. Die auf echten PETG-Spulen angegebenen Bereiche variieren. 60°C.
- Ihre optimale Temperatur und Ihre stärkste Temperatur sind nicht die gleiche Temperatur.
- Schnurbildung ist meist auf Feuchtigkeit zurückzuführen. Durchhängende Dachüberstände deuten meist auf Hitze hin. Es handelt sich um unterschiedliche Probleme.
- Wenn alle Bänder am Turm gleichermaßen falsch aussehen, stoppen Sie die Temperaturabstimmung und überprüfen Sie die Kühlung.
Für die meisten PETG-Folien auf den meisten Druckern sind 230 bis 250 °C an der Düse und 70 bis 90 °C auf dem Druckbett optimal. 240/80 °C sind ein sicherer Ausgangspunkt zum Ausprobieren.
Die korrekte Temperaturangabe ist jedoch spulenspezifisch. Prüfen Sie zuerst das Etikett auf Ihrer Rolle und führen Sie dann eine Temperaturmessung durch. Die Herstellerangaben variieren deutlich stärker, als in den meisten Anleitungen angegeben.
Wenn man die richtige Drucktemperatur für PETG sucht, findet man sechs verschiedene Angaben auf sechs verschiedenen Webseiten. Eine sagt 230 Grad, die nächste 260 Grad. Ein Nutzer auf r/3Dprinting hat es besser formuliert als jede Anleitung: „Online finde ich keine genaue Angabe.“
Diese Ratgeber lügen nicht. Die Frage hat tatsächlich keine eindeutige Antwort, und fast niemand erklärt, warum.
Dieser Artikel leistet also zwei Dinge. Er liefert Ihnen eine Zahl, die Sie in den nächsten fünf Minuten verwenden können. Anschließend zeigt er Ihnen, wie Sie die tatsächlich richtige Zahl für Ihre Spule und Ihre Maschine finden und wie Sie feststellen können, wann die Temperatur nicht das Problem war.
Inhaltsverzeichnis
- Die kurze Antwort: Fang hier an, dann stimm es ab.
- Warum jede Anleitung eine andere PETG-Drucktemperatur angibt
- Schön oder stark? Sie haben nicht dieselbe Temperatur.
- Sind 270 °C zu heiß? Sind 230 °C zu niedrig?
- Temperaturturm durchführen (30 Minuten, einmal pro Spule)
- Symptom, und was dann tatsächlich geändert werden sollte
- Wenn die Temperatur nicht das Problem ist
- Die Einstellungen, die sich mit der Temperatur ändern
- PETG-Drucktemperatur vs. PETG-Hitzebeständigkeit
- Häufig gestellte Fragen
Die kurze Antwort: Fang hier an, dann stimm es ab.
Wenn Sie heute etwas drucken möchten, verwenden Sie dieses Programm. Es funktioniert mit den meisten PETG-Platten.
| Rahmen | Ausgangsort | Bereich, den Sie sehen werden |
|---|---|---|
| Düsen | 240°C | 205 bis 265 °C (spulenabhängig) |
| B | 80°C | 70 bis 90 °C Oberflächentemperatur |
| Teillüfter | 40% | 30 zu 50% |
| Einziehen (Direktantrieb) | 1.0 mm bei 40 mm/s | 0.8 zu 1.2 mm |
| Rückzug (Bowden) | 4mm | 3 zu 7 mm |
| Druckgeschwindigkeit | 50 mm / s | 30 bis 60 mm / s |
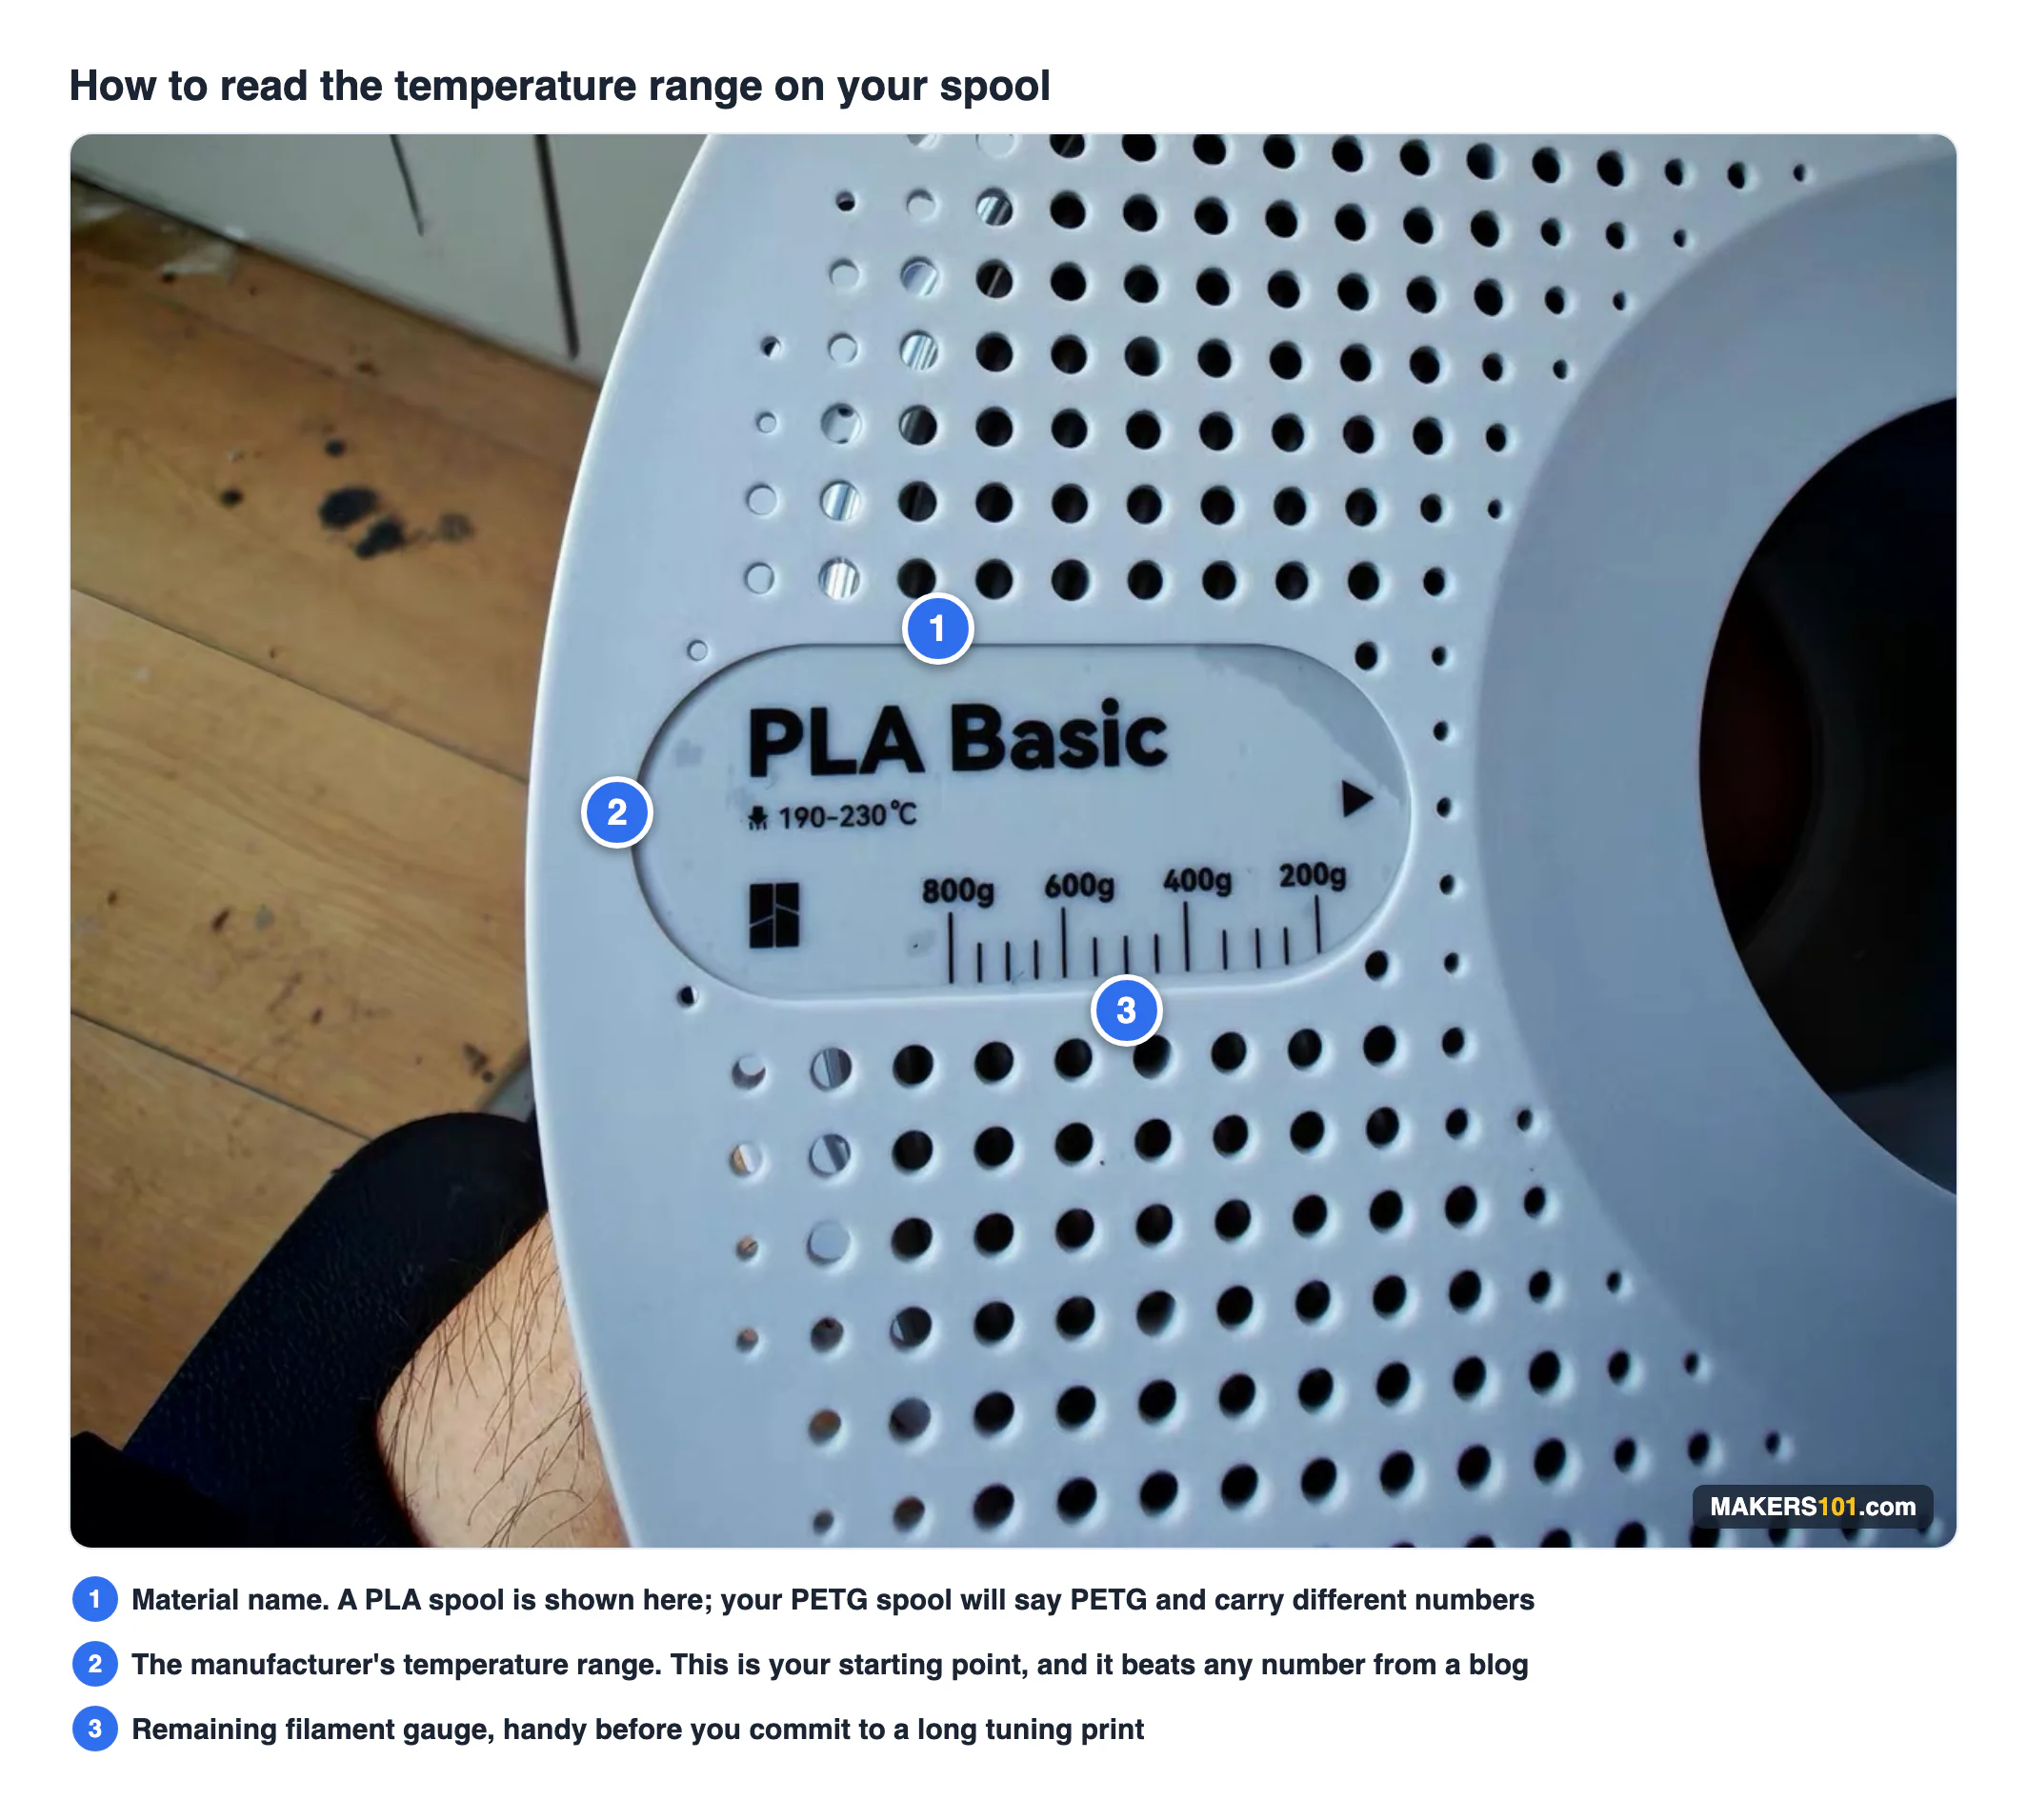
Eine Regel ist in dieser Tabelle unübertroffen: Lesen Sie das Etikett auf Ihrer Spule und vertrauen Sie diesen Angaben mehr als allen Zahlen, die Sie online finden. Das gilt auch für die Zahlen in diesem Artikel.
Direktantriebs- und Bowdenzüge erfordern sehr unterschiedliche Einzugseinstellungen. Deshalb verschlimmert eine einzelne „PETG-Einzugseinstellung“, die aus einem Forum kopiert wurde, oft das Schnurziehen, anstatt es zu verbessern.
Warum jede Anleitung eine andere PETG-Drucktemperatur angibt
Vier Dinge bewegen sich gleichzeitig. Sobald man sie sieht, ergeben die widersprüchlichen Ratschläge plötzlich Sinn.
Die Hersteller sind sich nicht einig.
Die Streuung zwischen den tatsächlichen Spulen ist enorm, und jede dieser Zahlen stammt aus einer anderen Quelle.
| Düsenbereich | Spule | Woher kommt diese Zahl? |
|---|---|---|
| 255 bis 265 ° C | Bambu Lab PETG HF | Herstellerangabe. Nicht mehr im Handel erhältlich. |
| 240 bis 260 °C oder 260 bis 290 °C | Tinmorry PETG GF | Das Spulenetikett der Marke und ihre eigene Website widersprechen sich. |
| 230 bis 250 ° C | Generisches PETG | Der Bereich, den die meisten Anleitungen und Slicer-Voreinstellungen angeben |
| 205 bis 225 ° C | Eine mit Additiven modifizierte Spule | Auf der Rolle war ein Tester aufgedruckt, der gerade kalibrierte. |
Lesen Sie die Tabelle noch einmal. Alle Elemente darin sind mit „PETG“ gekennzeichnet, und die Enden weisen einen Temperaturunterschied von 60 °C auf. Eine Einstellung, die an einem Ende einwandfrei druckt, führt am anderen Ende zu einem fehlerhaften Ergebnis.
Die letzte Zeile ist kein Tippfehler. Ein Reddit-Nutzer, der Tinmorry PETG GF kalibrierte, stellte fest, dass die Angaben auf der Spule und auf der Website des Herstellers um 30 °C voneinander abweichen. Wenn sich die Hersteller des Filaments nicht auf einen Wert einigen können, kann ein Blogbeitrag das sicher nicht für Sie erledigen.
Die Marke ändert sich häufiger als jede andere Einstellung, die Sie dieses Wochenende vornehmen werden. Falls Sie sich noch nicht entschieden haben, finden Sie hier Informationen darüber, welche PETG-Marke Sie verwenden und wie sich die gängigen Marken verhalten.
Noch etwas, und das betrifft mich persönlich. Die Spulen auf dem Cover dieses Ratgebers befinden sich in meiner Schublade: Bambu PETG HF, noch originalverpackt mit den Trockenmittelpäckchen. Ich habe sie gekauft, bevor Bambu die Produktlinie stillschweigend auf PETG Basic umgestellt hat. Daher befindet sich nun ein Stapel Filament in dieser Schublade, den man nicht mehr bestellen kann.
Ich betreibe sie bei 260°C. Das liegt genau in der Mitte des von Bambu angegebenen Temperaturfensters von 255 bis 265°C und ganze 20°C über den 240°C, die einem im Internet für PETG empfohlen werden.
Die gleichen drei Buchstaben auf dem Etikett. Eine völlig andere Nummer. Das ist der ganze Artikel, in einer Schublade.
Ihr Drucker zeigt wahrscheinlich falsche Temperaturangaben an.
Wenn Sie an zwei verschiedenen Maschinen 240°C einstellen, erreichen Sie nicht unbedingt die gleiche Temperatur.
Der Thermistor Ihres Hotends hat eine gewisse Toleranz, und bei günstigen Druckern sind Abweichungen von plus/minus 10 °C üblich. Ihr 240er-Drucker könnte bei einem anderen Nutzer 230 oder 250 Grad erreichen. Der Slicer zeigt Ihnen das nicht an.
Das ist der eigentliche Grund, warum kopierte Einstellungen enttäuschen. Jede bestimmte Zahl aus irgendeiner Anleitung ist nur ein Ausgangspunkt, niemals die endgültige Lösung.
„PETG“ ist nicht ein einziger Werkstoff.
Das G steht für Glykol. Diese Glykolmodifikation verhindert die Kristallisation von PET und ermöglicht so das Bedrucken von PETG. Die vom Hersteller verwendete Menge an Glykol und die beigemischten Stoffe beeinflussen die Verarbeitungstemperatur.
Neuere, hochfließende Kunststoffe verhalten sich anders als das PETG, das vor fünf Jahren gedruckt wurde. In einem direkten Vergleichstest mit PLA erreichten sie die gleiche Geschwindigkeit wie PLA und bildeten nahezu genauso saubere Brücken.
Die Zuverlässigkeit variierte stärker je nach Marke als je nach Einstellung. Im selben Test lieferte eine Marke alle Druckergebnisse, während sich die Spule einer anderen Marke mit hohem Materialfluss bereits in der ersten Schicht immer wieder löste. Gleiche Materialkategorie. Völlig unterschiedliche Ergebnisse.
Ein Gehäuse verändert die Bedeutung von „240°C“.
Die Umgebungswärme wirkt sich zusätzlich auf die Düseneinstellung aus. Dies fällt Nutzern auf, die von einem offenen zu einem geschlossenen Drucker wechseln.
Der YouTuber donmarkon, der PETG in einer geschlossenen Maschine druckte, stellte fest, dass 250 °C eindeutig zu heiß waren, was zu starker Fadenbildung und beschädigten Überhängen führte. In einem offenen Rahmen wären dieselben 250 °C möglicherweise ausreichend gewesen.
Die Temperatur im Druckraum steigt während des Druckvorgangs. Ein Erstnutzer eines P2S maß nach 90 Minuten eines 8-Stunden-Drucks 42 °C im Druckraum. Das ist normal und erklärt, warum ein Druck, der zunächst sauber beginnt, im oberen Bereich an Qualität verlieren kann.
Praktische Erklärung: Heiße Kammer, ziehen Sie 5 bis 10 °C von der auf dem Etikett angegebenen Temperatur ab. Offenes Gestell mit guter Luftzirkulation, Sie können den gesamten Temperaturbereich nutzen.
Schön oder stark? Sie haben nicht dieselbe Temperatur.
Hier ist etwas, das die meisten Ratgeber verschweigen: Zwei sorgfältige Tester führten Temperaturexperimente mit PETG durch und kamen zu gegensätzlichen Schlussfolgerungen – und beide hatten Recht.
Ein Tester, der auf Aussehen optimiert war, landete niedrig.
David's IT Garage ermittelte mithilfe eines Temperaturturms und anhand des optischen Erscheinungsbilds, dass 210 °C das sauberste Ergebnis auf seiner Spule lieferten. Bei 250 °C führte dasselbe Filament zu starkem Fadenziehen. Seine Spule war ein additivmodifiziertes Filament mit einer Nenntemperatur von 205 bis 225 °C, was maßgeblich zu seinem niedrigen Wert beiträgt.
Ein Tester, der auf Stärke optimiert war, erzielte hohe Ergebnisse.
Thomas Sanladerer führte Biegeversuche durch, anstatt die Türme nur visuell zu beurteilen. Bei PETG ergab eine Temperatur von 250 °C die beste Schichthaftung, eine Reduzierung auf 230 °C verschlechterte diese deutlich. Heißerer Kunststoff verschmilzt vollständiger mit der darunterliegenden Schicht.
Es ist erwähnenswert, dass er die Grenzen seiner eigenen Daten offenlegte. Seine Ergebnisse zur PETG-Schlagfestigkeit waren uneinheitlich und zeigten keinen klaren Trend; dies gilt also für die Schichthaftung, jedoch nicht für alle mechanischen Eigenschaften.
Welches wählst du also?
Es handelte sich um zwei Tester, zwei verschiedene Spulen, zwei verschiedene Ziele. Das ist kein Gesetz der Materialwissenschaft, aber die Richtung, die es weist, ist durchaus nützlich:
- Ausstellungsstücke, Modelle, alles, wo die Schnürung sichtbar ist: Die Vorspannung sollte innerhalb des Bereichs Ihrer Spule niedrig sein.
- Halterungen, tragende Teile, alles, was sich biegt: hohe Verzerrung.
- Nicht sicher: Beginnen Sie mit 240 und lassen Sie sich von den Symptomen leiten.
Das erklärt auch die Frustration, die fast jeder mit Temperaturtürmen hat. Man schaut sich die Messreihen an, und keine sticht besonders hervor. Das ist zu erwarten.
Ein Turm wird nach drei Kriterien gleichzeitig beurteilt: der Qualität des Überhangs, der Bewehrung und der Wandoberfläche. Diese drei Kriterien erreichen selten gleichzeitig ihren Höhepunkt.
Herkunft dieser Zahlen: Jedes Testergebnis in diesem Leitfaden stammt von der Person, die den Test durchgeführt hat. Die Spulenbereiche wurden von Etiketten und Herstellerseiten abgelesen. Bei abweichenden Ergebnissen zweier Tester werden beide Werte anstelle eines Durchschnittswerts angegeben, der die Abweichung verschleiert.
Sind 270 °C zu heiß? Sind 230 °C zu niedrig?
Beide Fragen tauchen immer wieder auf, und beide haben echte Antworten.
Die Obergrenze ist chemischer Natur, nicht nur kosmetischer.
Wird PETG zu stark erhitzt, hydrolysiert es. Die Polymerketten zerfallen und der Kunststoff wird spröde.
Das ist die Falle bei „heißer verbindet besser“. Die Schichthaftung verbessert sich zwar eine Zeit lang, aber das Material selbst verschlechtert sich darunter. Ein Bauteil kann eine ausgezeichnete Schichthaftung aufweisen und trotzdem zerbrechen.
270 °C sind also für die meisten herkömmlichen PETG-Spulen zu heiß. Hochleistungsspulen arbeiten konstruktionsbedingt bei höheren Temperaturen; Bambus PETG HF ist für 255 bis 265 °C ausgelegt. Die Faustregel, dass PETG oberhalb von 260 °C zersetzt wird, entspricht weitgehend der chemischen Zusammensetzung.
Die untere Grenze zeigt sich in Form von Schwachstellen, nicht in Form von unansehnlichen Stellen.
Bei 230 °C verringerte sich die Schichthaftung im Biegeversuch messbar. Die Gefahr besteht darin, dass Kaltbrüche unauffällig erscheinen. Das Bauteil löst sich sauber von der Platte und bricht dann unter Last.
Auch hier unten gibt es einen kontraintuitiven Fehler. Überhänge hängen durch, wenn es zu kalt ist, nicht nur wenn es zu heiß ist, weil der Kunststoff nicht gut genug fließt, um eine Brücke zu bilden.
Also: 230 °C ist für die meisten PETG-Produkte zu niedrig. Eine Ausnahme bilden die bereits erwähnten Niedrigtemperaturformulierungen, bei denen der Wert im mittleren Bereich liegt.
Dein Hotend könnte dich ausbremsen, bevor die Chemie es tut.
Ein Hotend mit PTFE-Auskleidung erreicht eine maximale Temperatur von etwa 240 °C. Wird diese Temperatur überschritten, beginnt die Auskleidung zu überhitzen. Dies ist nicht nur ein Wartungsproblem, sondern auch ein Gesundheitsrisiko: PTFE beginnt sich ab etwa 250 °C zu zersetzen und kann Dämpfe freisetzen, die man nicht einatmen möchte. Hotends aus Vollmetall vertragen Temperaturen bis 260 °C problemlos.
Dies ist für die oben genannte Argumentation zur Festigkeit relevant. Wenn Ihr Drucker über ein PTFE-beschichtetes Hotend verfügt, ist die Aussage „250 °C verbinden besser“ für Sie nicht anwendbar. Versuchen Sie es nicht. Drucken Sie bei 240 °C, fügen Sie ein oder zwei Wände hinzu und gut ist.
Ein Ganzmetall-Hotend plus Silikonhülle ist das Standard-Upgrade, wenn man häufig mit PETG druckt.
Temperaturturm durchführen (30 Minuten, einmal pro Spule)
Ein Turm erzeugt bei sinkenden Temperaturen dieselbe Form, sodass Sie Bänder direkt vergleichen können. Orca Slicer und Bambu Studio generieren beide einen solchen Turm für Sie. Sobald der Temperaturbereich nahe beieinander liegt, kann die Wahl des Slicers die Feinabstimmung erleichtern. Dieser Slicer-Vergleich zeigt, wo Orca, Cura, Bambu Studio und PrusaSlicer einzuordnen sind.
Was du brauchen wirst
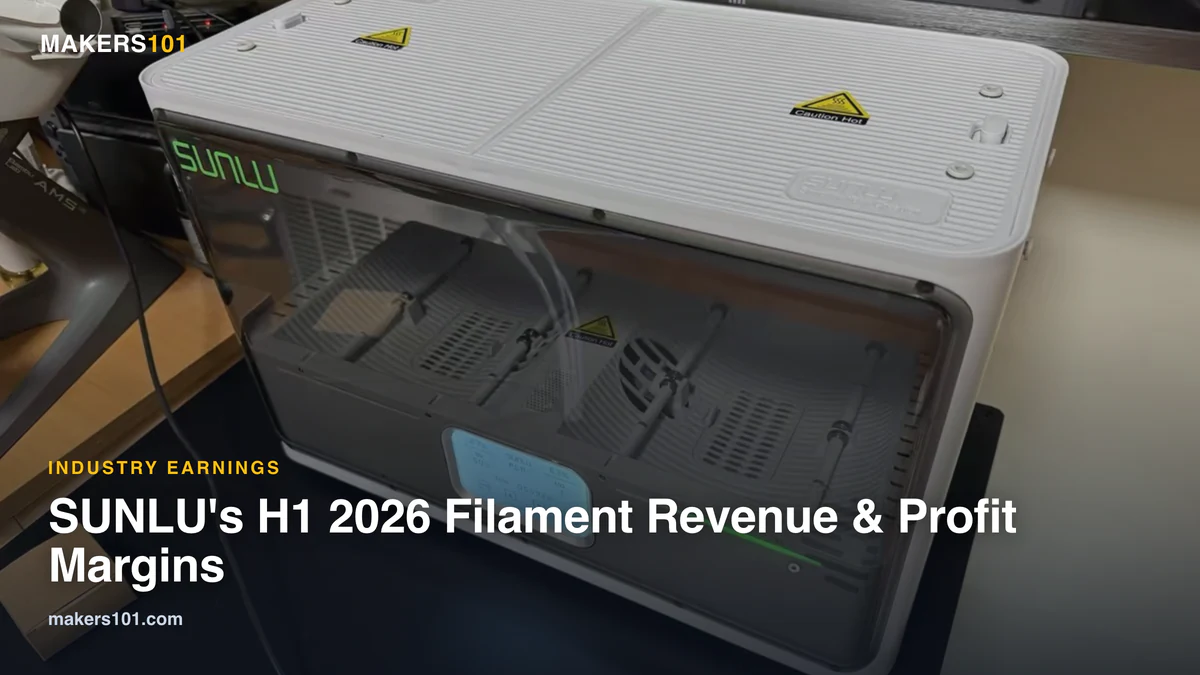
Sie benötigen Ihren Slicer, die gewünschte Spule und idealerweise einen Trockner. Feuchtes Filament führt zu falschen Einstellungen, daher ist das vorherige Trocknen bei jeder Rolle, die längere Zeit gelagert wurde, unerlässlich.

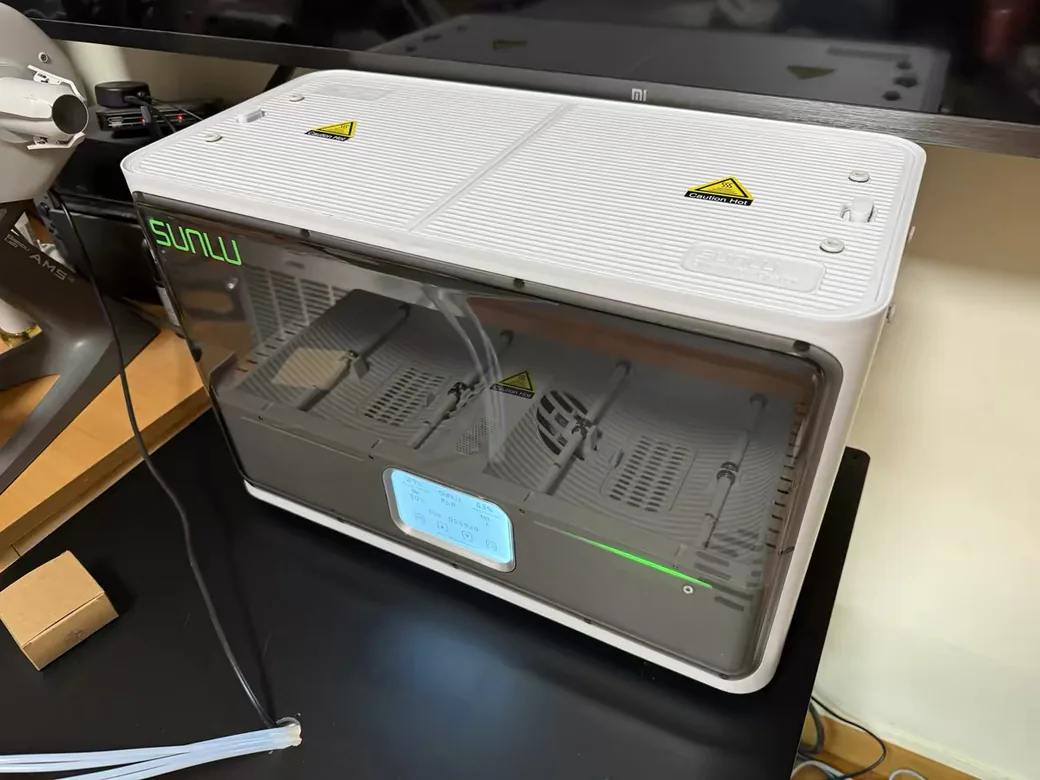
- ①【Großer Platz für endloses Drucken】Erleben Sie ununterbrochenes 3D-Drucken mit dem neuen SUNLU S4 Filadryer – der ersten Filament-Trocknungsbox, die…
- ②【Verbesserte Blitzschnelle Aufheizung】Mit dem beeindruckenden 350-W-PTC-Heizelement der S4-Filament-Trockenbox erreichen Sie schnellere Aufheizzeiten. In nur 30 Minuten ist die Temperatur erreicht…
- ③【Dreifache Sicherheit für sorgenfreies Drucken】Sie können beruhigt sein, denn die S4 Filamentaufbewahrungsbox legt größten Wert auf Ihre Sicherheit. Ihre dreifache Sicherheitsverriegelung…
- ④【Dreifache Ventilatoren für gleichmäßiges Trocknen】Der SUNLU Filamenttrockner der neuen Generation S4 ist mit drei eingebauten Ventilatoren ausgestattet – zwei Umwälzventilatoren an der…
- ⑤【Intelligente automatische Feuchtigkeitsregelung】Anwender von 3D-Druckgeräten können die interne Luftfeuchtigkeit im Modus 2 (Feuchtigkeitsbereich 30 % bis 50 %) anpassen. Der S4-Trockner startet automatisch…
Die Schritte
1. Trocknen Sie die Spule zuerst. Andernfalls messen Sie die Feuchtigkeit, nicht die Temperatur. 2. Stellen Sie Ihren Messbereich um die Angaben auf dem Etikett ein, etwa 15 bis 20 °C nach beiden Seiten. 3. Generieren und drucken Sie das Modell. Öffnen Sie in OrcaSlicer das Menü „Kalibrierung“, wählen Sie „Temperatur“, wählen Sie Ihren Filamenttyp und legen Sie Start- und Endwerte fest. Der Slicer erstellt ein einzelnes Modell mit einer Zone pro Temperatur. 4. Lesen Sie die Daten sorgfältig ab – dieser Schritt wird in den meisten Anleitungen ausgelassen.
Wie man das Ergebnis richtig liest
Beurteile jede Band nach drei Kriterien und akzeptiere einen Kompromiss:
- Überhangqualität. „Droop“ bedeutet, dass es zu heiß oder manchmal auch zu kalt ist.
- Fäden und Stränge. Meistens ist es die Feuchtigkeit, aber auch die Wärme trägt dazu bei.
- Wandbeschaffenheit und Detailschärfe. Geprägte Zahlen sollten lesbar bleiben.
Wähle die Band, die in allen drei Bereichen die Balance hält, nicht die, die nur in einer Kategorie gewinnt.
Zwei zusätzliche Tipps. Wenn Sie die erste Schicht 5 °C über der gewählten Temperatur einstellen, verbessert sich die Haftung des Druckbetts, ohne den Rest des Drucks zu beeinträchtigen. Und die Kalibrierung zahlt sich aus: Bei einem Tester stieg der sichere Volumenstrom von standardmäßigen 12 mm³/s auf 17 mm³/s – eine Steigerung um 40 % –, wodurch die Drucke 40 % schneller fertiggestellt wurden.
Die gleiche Turmmethode für PLA funktioniert genauso auf Ihren anderen Spulen.
Symptom, und was dann tatsächlich geändert werden sollte
Die meisten Temperaturempfehlungen scheitern, weil die falsche Variable verändert wird. Zuerst sollte man die Symptome berücksichtigen.
| Was Sie sehen | Höchstwahrscheinliche Ursache | Ändern Sie dies zuerst. |
|---|---|---|
| Fäden und Stränge | Feuchtigkeit, nicht Hitze | Die Spule 6 bis 12 Stunden trocknen lassen. |
| Durchhängende Überhänge | Düse zu heiß | Senken Sie die Temperatur um 10 °C. |
| Überhänge hängen durch und man ist schon tief. | Zu kalt zum Fließen | Um 5 bis 10 °C erhöhen |
| Sieht gut aus, lässt sich leicht einrasten. | Zu kalt, um eine Bindung einzugehen | Erhöhung auf 250 |
| Spröde, zerbricht | Zu heiß, Degradation | Senken Sie die Temperatur um 10 °C. |
| Schichttrennung, schwaches Z | Lüfter zu hoch | Lüfter auf 30 bis 50 % einstellen |
| Flecken auf kleinen Merkmalen | Schichtzeit zu kurz | Mindestschichtzeit, nicht Temperatur |
| Kommt nicht vom Teller. | Überhaftung | Klebestift als Trennschicht |
| Erste Schicht hebt sich, Einstellungen korrekt | Maschinen- oder Bettproblem | Kein Temperaturproblem |
Einen Satz sollte man sich merken: Fadenziehen ist ein Feuchtigkeitsproblem, Durchhängen ist ein Hitzeproblem.
Das ist keine Vermutung. Donmarkon analysierte die Variablen vor laufender Kamera.
Eine Erhöhung des Rückzugs von 0.8 auf 1.0 mm verbesserte zwar das Fadenziehen, hatte aber keinen Einfluss auf die Überhänge. Eine Senkung der Temperatur von 250 auf 240 °C beseitigte die Überhänge vollständig, das Fadenziehen blieb jedoch unverändert. Erst das Trocknen des Filaments über insgesamt etwa 12 Stunden beseitigte das Fadenziehen.
Wenn die Temperatur nicht das Problem ist
Wenn ein vollständiger Temperaturmessturm kein deutlich besseres Messband liefert, ist die Temperatur nicht die entscheidende Variable. Jede weitere Stunde, die Sie mit Nachjustierungen verbringen, ist verschwendet.
Ein Drucker, der mit Klumpenbildung auf seinem Adventurer 4 zu kämpfen hatte, führte 50 bis 60 Testdrucke durch. Er variierte die Düsentemperatur (215 bis 260 °C), das Extrusionsverhältnis (85 bis 105 %), die Betttemperatur (70 bis 90 °C), die Druckgeschwindigkeit (20 bis 60 mm/s), den Rückzug (2 bis 12 mm) sowie die Rückzugsgeschwindigkeit, die Füllung, die Perimeterüberlappung und den Z-Hop. Nichts davon beseitigte die Klumpenbildung.
Die Lösung war eine Einstellung, die die meisten nie ändern. Er aktivierte eine Mindestschichtzeit von 15 Sekunden bei reduzierter Geschwindigkeit von 20 %, und der nächste Turm wurde sauber gedruckt. Kleine Details hatten einfach nicht genug Zeit zum Abkühlen, bevor die nächste Schicht aufgelegt wurde.
Er hat nichts getrocknet und das auch offen zugegeben: Sein Ofen erreicht keine Temperatur unter 76 °C. Stattdessen druckte er Produkte von eSUN, Polymaker, Duramic, Overture und Hatchbox und erhielt bei allen fünf das gleiche Ergebnis: Klumpenbildung. Das ist zwar eher eine Schlussfolgerung als ein Beweis, aber dass fünf Marken die gleichen Probleme aufweisen, spricht gegen Feuchtigkeit als Ursache.
Erwähnenswert ist auch eine Änderung, die er gleichzeitig vorgenommen hat. Er wechselte außerdem von Flashprint zu Simplify3D, was weitere Standardeinstellungen mit sich brachte, sodass die minimale Schichtzeit möglicherweise nicht allein dafür verantwortlich ist.
Auf Reddit findet man unzählige solcher Beiträge. Ein vielfach mit 340 Upvotes versehener Beitrag auf r/FixMyPrint trägt den Titel „PETG-Temperaturturm, nichts sieht gut aus“ und stammt von jemandem, der bereits einen 12-stündigen Trockenzyklus bei 65 °C durchgeführt und eine Flusskalibrierung vorgenommen hatte. Trotzdem sahen alle Druckbänder fehlerhaft aus.
Daraus ergibt sich folgende Regel: Wenn keine der Bands Ihres Towers deutlich besser abschneidet als die anderen, sollten Sie die Temperatur nicht weiter anpassen. Überprüfen Sie stattdessen die Kühlung, die Schichtzeit, die Funktionen Ihres Slicers und die Maschine selbst.
Die Einstellungen, die sich mit der Temperatur ändern
Vier Einstellungen ändern sich mit der Temperatur: Bett, Kühlung, Geschwindigkeit und Trocknung. Die Kühlung ist dabei die wichtigste, denn sie ist der größte Unterschied zwischen PETG und PLA.
Betttemperatur, eingestellt durch die Oberfläche
70 bis 80 °C sind für die meisten Anwendungsfälle ausreichend. Auf strukturiertem PEI können Sie 75 bis 90 °C verwenden.
Eine Verbesserung, die sich lohnt: Die erste Schicht heißer schichten als die restlichen. 85 °C für die erste Schicht, dann auf 70 °C reduzieren – so erhält man die gewünschte Haftung und weniger „Elefantenfuß“-Effekt.
Vermeiden Sie Glas. PETG verbindet sich chemisch mit Glasplatten und kann beim Entfernen Stücke herausreißen.
Ein Klebestift ist die Standardlösung, und seine Funktion ist hier genau umgekehrt, als Anfänger annehmen. Auf PETG dient er als Trennschicht , nicht als Klebstoff, und verhindert so, dass die Drucke mit der Platte verschmelzen.
Kühlung, hier unterscheidet sich PETG am meisten von PLA.
Hier zeigen sich die Schwächen der Standardeinstellungen des Slicers. David's IT Garage stellte fest, dass die standardmäßige Lüftereinstellung von 90 % bei PETG zu einer katastrophalen Schichthaftung führte. Eine Reduzierung der Lüfterleistung auf 30 bis 50 % behob das Problem.
Die Eigenschaften von PLA lassen sich nicht übertragen. PLA benötigt maximale Kühlung. PETG hingegen erfordert Zurückhaltung, da die darunterliegende Schicht warm genug bleiben muss, um zu verschmelzen.
Gehen Sie schrittweise vor, anstatt einen festen Wert festzulegen. Schalten Sie den Lüfter für die ersten drei Lagen aus, damit die Grundierung richtig verschweißt, und erhöhen Sie die Lüfterleistung anschließend auf etwa 30 bis 50 %.
Druckgeschwindigkeit, die Ihre effektive Temperatur leise verändert
Der übliche Arbeitsbereich liegt zwischen 30 und 60 mm/s. Schnelleres Drucken bedeutet, dass mehr Kunststoff pro Sekunde schmilzt und der Hotend weniger Zeit hat, ihn durchzuheizen.
Um bei höheren Extrusionsgeschwindigkeiten eine gleichmäßige Extrusion zu gewährleisten, sind oft weitere 5 bis 10 °C erforderlich. Die kalibrierte Durchflussgrenze, nicht die Temperatur, ist der entscheidende Faktor für die Geschwindigkeit.
Trocknen, der Schritt, den viele auslassen
PETG ist hygroskopisch. Es zieht Feuchtigkeit aus der Luft an, manchmal so stark, dass eine frisch geöffnete Spule vor dem ersten Druckvorgang getrocknet werden muss.
Trocknen ist zwar effektiv, aber keine Zauberei. Selbst nach einem kompletten Trocknungszyklus wies eine Rolle mattiertes PETG bei hoher Trocknungsgeschwindigkeit noch kleine Feuchtigkeitsbläschen auf. Daher sollte man eine lange Zeit unbeachtete Rolle eher als potenziell reparaturbedürftig betrachten. Die vollständige Anleitung finden Sie unter „ Filament trocknen und lagern“ oder in der Anleitung zum Filamenttrocknen mit schnellen Temperatur- und Zeitangaben.
Voreinstellungen können auch Probleme verursachen. In einem Trocknertest verwendete The Print House einen Sunlu S4 mit der voreingestellten PETG-Voreinstellung und fand anschließend vier brandneue Rollen zu einem einzigen Klumpen verschmolzen vor – Filament im Wert von rund 100 Dollar war futsch. Die Lehre daraus ist dieselbe, die dieser ganze Ratgeber immer wieder betont: Eine Voreinstellung ist eine Schätzung Ihrer Spule, keine Garantie. Stellen Sie den Trockner einige Grad unter die voreingestellte Temperatur und überprüfen Sie das Ergebnis.
PETG-Drucktemperatur vs. PETG-Hitzebeständigkeit
Das sind zwei unterschiedliche Fragen, und die Suchergebnisse vermischen sie ständig.
Die Drucktemperatur ist der Wert, den Sie in Ihrem Slicer einstellen. Die Hitzebeständigkeit gibt an, wie heiß das fertige Bauteil werden kann, bevor es sich verformt.
PETG weist eine hohe Hitzebeständigkeit auf: Die Glasübergangstemperatur liegt bei etwa 75 bis 85 °C, die Formstabilität bei 65 bis 75 °C. Ab 70 °C können sich Bauteile verformen. Im Vergleich zu PLA, das bei etwa 55 bis 60 °C weich wird, während PETG seine Formstabilität erst bei etwa 80 °C beibehält, ist dies ein deutlicher Vorteil. Durch Tempern lässt sich die Formstabilität um weitere 5 bis 10 °C erhöhen.
Ein wichtiger Hinweis: Die Hitzebeständigkeit von PETG ist herstellerabhängig und keine allgemeingültige Eigenschaft. Ein gängiges neues Hochgeschwindigkeits-PETG wies eine um etwa 10 °C niedrigere Wärmeformel auf als sein Vorgänger und lag damit nur geringfügig vor PLA. Wenn Hitzebeständigkeit Ihr Hauptziel ist, prüfen Sie die Angaben zur jeweiligen Spule oder greifen Sie zu ASA.
Autoinnenräume sind ein klassisches Beispiel dafür, wie das zu Problemen führen kann. Welcher Faden die Hitze eines Autos übersteht, beschreibt dieses Szenario im Detail.
Häufig gestellte Fragen
Warum ist PETG schwer zu bedrucken?
PETG ist weniger schwierig als vielmehr in mancher Hinsicht unnachgiebig. Es absorbiert schnell Feuchtigkeit, benötigt deutlich weniger Bauteilkühlung als PLA und haftet eher zu stark als zu schwach an Bauplatten. Die meisten Probleme mit PETG entstehen durch die Anwendung von Gewohnheiten, die man sonst nur bei PLA anwendet.
Sind 270 °C zu heiß für PETG?
Für die meisten herkömmlichen PETG-Laminate gilt dies. Bei dieser Temperatur beginnt das Polymer durch Hydrolyse zu zersetzen, wodurch die fertigen Teile spröde werden, selbst wenn die Schichthaftung gut aussieht. Hochfließfähige Formulierungen bilden die Ausnahme, da einige vom Hersteller für Temperaturen von 255 bis 265 °C ausgelegt sind. Prüfen Sie das Etikett auf der Spule, bevor Sie Temperaturen über 260 °C verwenden.
Sind 230 °C zu niedrig für PETG?
Für die meisten Spulen gilt das. Biegeversuche zeigten, dass die Schichthaftung bei 230 °C im Vergleich zu 250 °C merklich abnimmt. Das Problem ist, dass kalte Teile oft einwandfrei aussehen und erst unter Belastung versagen. Bei den Niedrigtemperaturformeln liegt 230 °C jedoch im mittleren Bereich.
Was sind die besten Einstellungen für PETG-Drucke?
Beginnen Sie mit 240 °C Düsentemperatur, 80 °C Heizbett, 40 % Lüfterleistung und 50 mm/s Druckgeschwindigkeit. Verwenden Sie 1.0 mm Rückzug bei Direktantrieb oder etwa 4 mm bei Bowdenzug. Passen Sie die Einstellungen anschließend anhand Ihrer Beobachtungen an und beachten Sie die Angaben auf dem Etikett Ihrer Spule.
Bei welcher Temperatur sollte ich PETG auf einem Bambu Lab-Drucker drucken?
Prüfen Sie zunächst, welche Spule Sie tatsächlich haben, da Bambu die Zusammensetzung geändert hat. PETG HF, die High-Flow-Formel mit einer Temperatur von 255 bis 265 °C, wurde Mitte 2026 eingestellt und durch PETG Basic ersetzt. Daher werden neue Bestellungen mit Basic ausgeliefert, solange noch ausreichend HF verfügbar ist. Verwenden Sie das im Drucker integrierte Profil für die jeweilige Spule. Vermeiden Sie den Fehler, ein generisches 240-°C-Profil aus einer Anleitung zu kopieren und auf eine HF-Spule anzuwenden, da diese gut 20 °C heißer ist.
Ist PETG lebensmittelecht?
Das Rohmaterial wird in Lebensmittel- und Medizinverpackungen verwendet, aber diese Eigenschaften lassen sich nicht auf gedruckte Teile übertragen. In den Schichtlinien können sich Bakterien ansammeln, und auch die Drucktemperatur kann dieses Problem nicht beheben. Soll ein Teil lebensmittelecht sein, muss es mit einem lebensmittelechten Epoxidharz versiegelt werden und ist selbst dann nur für den einmaligen Gebrauch geeignet und nicht spülmaschinenfest. Wir haben recherchiert, welche Filamente tatsächlich über ein Zertifikat für den Kontakt mit Lebensmitteln verfügen , und die Liste ist kürzer als erwartet.
Muss PETG vor dem Drucken getrocknet werden?
Ja, besonders wenn die Spule schon länger als ein paar Wochen geöffnet ist oder Fadenbildung auftritt. Zwei Stunden bei 65 °C sind das praktische Minimum und reichen für eine Spule, die erst eine Weile geöffnet war. Eine wirklich nasse Rolle benötigt deutlich länger: Ein Tester erzielte erst nach insgesamt etwa 12 Stunden einen sauberen Druck. Trocknen ist der erste Schritt bei Fadenbildung, bevor man den Papiereinzug oder die Temperatur anpasst.