Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
- Die Top 10 Profi-Tipps für Lasergravur funktionieren am besten in einer festgelegten Reihenfolge. Prüfen Sie das Material und bereiten Sie den Arbeitsbereich vor, überprüfen Sie Optik und Fokus, testen Sie eine Änderung an einem passenden Reststück, verwenden Sie Vorschau und Rahmen und bestätigen Sie die Platzierung. Protokollieren Sie die gesamte erfolgreiche Einrichtung und prüfen Sie das erste Werkstück, bevor Sie wertvolles Material oder eine ganze Serie bearbeiten.
- Materialsicherheit prüfen. Abgasanlage einschalten. Brandschutz vorbereiten.
- Überprüfen Sie die Linse und die Brennweite, bevor Sie die Vergrößerung erhöhen. Testen Sie zuerst ein Ausschussstück.
- Verwenden Sie LightBurn Preview und Frame, um Datei- und Platzierungsfehler zu erkennen.
- Speichern Sie alle Einstellungen und untersuchen Sie das erste Teil jeder neuen Charge.
Diese zehn Profi-Tipps beheben ein bekanntes Problem: Ihr Design kann auf dem Bildschirm perfekt aussehen, aber trotzdem blass, verschwommen, unscharf oder leicht dezentriert wirken. Mehrere kleine Fehler können dasselbe unschöne Ergebnis verursachen.
Mehr Leistung ist selten der beste erste Schritt. Zusätzliche Hitze kann verschmutzte Optiken, ungenaue Fokussierung, falsche Einheiten oder eine fehlerhafte Bearbeitung verschleiern und gleichzeitig die Überhitzung verschlimmern.
Gehen Sie in folgender Reihenfolge vor: Überprüfen Sie Material und Sicherheitseinstellungen, prüfen Sie die Maschine, testen Sie die Einstellungen, sehen Sie sich die Datei in der Vorschau an und fixieren Sie erst dann die Positionierung. So erhalten Sie eine reproduzierbare Kontrollprobe für Gravur- und Schneidearbeiten.
Inhaltsverzeichnis
- Die 10 besten Profi-Tipps für Lasergravur: Ihre zweiminütige Vorbereitung
- Werkzeugset für die Lasergravur: Was Sie vor der Anwendung benötigen – Diese Profi-Tipps
- 1. Passen Sie die Laserwellenlänge vor dem Kopieren an das Material an.
- 2. Lasersicherheit und Absaugung vor der Bearbeitung der Gravurqualität sicherstellen.
- 3. Laseroptik reinigen und Fokus einstellen, bevor die Leistung erhöht wird.
- 4. Führen Sie für jede Materialcharge einen Lichtbrenntest durch.
- 5. Lasergeschwindigkeit und -leistung zusammen mit Durchgängen und Linienabstand abstimmen
- Auf einen Blick: Variablen der Lasergravur, die die Qualität beeinflussen
- 6. Luftunterstützung anders für Lasergravur und -schneiden einsetzen.
- 7. Falsche Modi und Doppelschnitte in der LightBurn-Vorschau erkennen
- 8. Durch Abkleben und Oberflächenvorbereitung können Laserrauchflecken kontrolliert werden.
- 9. Bauen Sie eine Lasergravurvorrichtung für wiederholgenaue Platzierung und Serienfertigung.
- 10. Speichern einer Lasermaterialbibliothek und eines Wartungsprotokolls
- Qualitätsprobleme bei Lasergravuren: Was Sie zuerst überprüfen sollten
- Häufig gestellte Fragen: Profi-Tipps zur Lasergravur
- Bessere Lasergravuren entstehen durch bessere Kontrollen.
Die 10 besten Profi-Tipps für Lasergravur: Ihre zweiminütige Vorbereitung
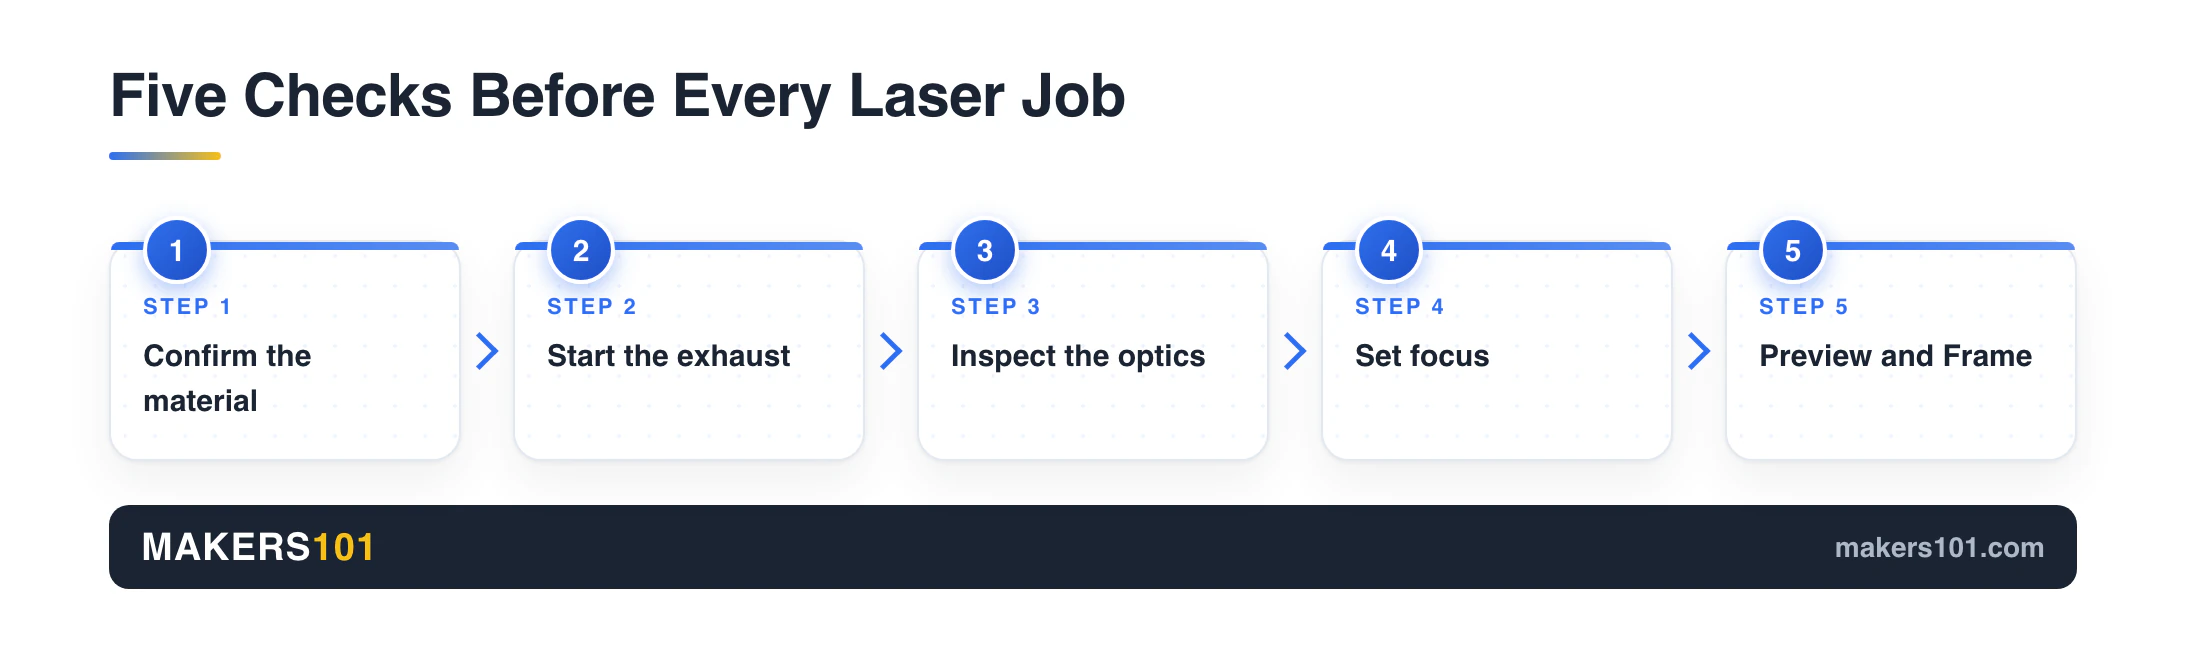
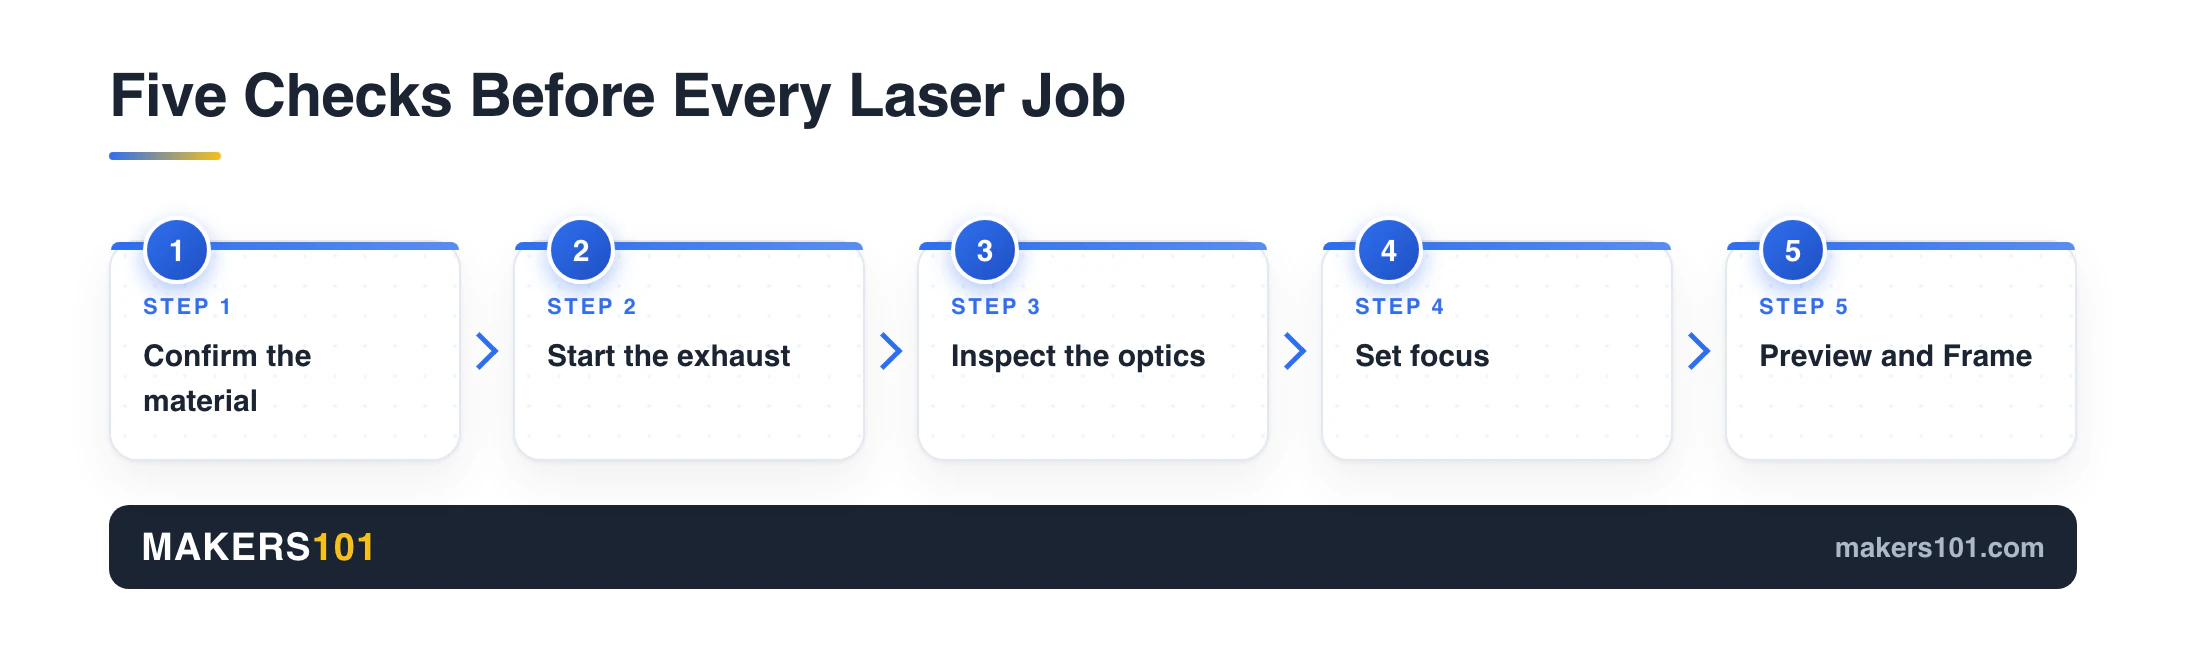
Führen Sie vor jedem Auftrag dieselben fünf Kontrollen durch. Diese zweiminütige Routine deckt teure Fehler auf, solange der Laser noch ausgeschaltet ist.
- Kenne den Stoff. Bestätigen Sie Art und Beschichtung. Prüfen Sie Dicke und Laserkompatibilität.
- Den Auspuff starten. Prüfen Sie den Luftstrom am Auslass und befolgen Sie die Startprozedur Ihres Geräts.
- Überprüfen Sie die Optik. Achten Sie auf Rückstände oder sichtbare Schäden.
- Fokus setzen. Verwenden Sie die für Ihr Gerät vorgesehene Messlehre, Autofokus-Routine oder Methode.
- Vorschau und Rahmen. Ausgabepfade und Reihenfolge prüfen. Größe und physische Position überprüfen.
Halten Sie sich an diese Reihenfolge: Beginnen Sie mit Sicherheit und Material, fahren Sie mit Optik und Fokus fort und schließen Sie mit Softwareeinstellungen und Positionierung ab. Falls ein Ergebnis fehlschlägt, gehen Sie die Reihenfolge rückwärts durch, anstatt drei Einstellungen gleichzeitig zu ändern.
Werkzeugset für die Lasergravur: Was Sie vor der Anwendung benötigen – Diese Profi-Tipps
Sie benötigen einige grundlegende Werkzeuge und einen sicheren Arbeitsbereich. Ein größerer Vorrat an Zubehör kann unbekanntes Material oder eine mangelhafte Absaugung nicht ausgleichen.
| Artikel | Warum brauchst Du es | Wann man es benutzt | Sicherheitshinweis |
|---|---|---|---|
| Herstellerhandbuch | Bestätigt Fokus- und Wartungsgrenzen | Einrichtung und Fehlerbehebung | Befolgen Sie diesen Ratschlag anstatt allgemeiner Empfehlungen. |
| Materialetikett oder Sicherheitsdatenblatt | Identifiziert Zusammensetzung und Gefahren | Vor der Verarbeitung eines neuen Materials | Unbekannte Materialien nicht lasern |
| Ausschuss aus derselben Charge | Macht Einstellungstests aussagekräftig | Vor dem fertigen Werk | Dicke und Oberfläche aufeinander abstimmen |
| Fokus- und Reinigungswerkzeuge | Stellt einen vorhersehbaren Strahl wieder her. | Vor der Leistungsoptimierung | Verwenden Sie zugelassene Reinigungsmethoden |
| Abgas- und Brandschutzplan | Kontrolliert Rauchgase und die Brandreaktion | Jeder Job | Lassen Sie den Laser niemals unbeaufsichtigt. |
Die Schutzbrille muss der Laserwellenlänge, den Anforderungen an die optische Dichte und den Maschinenanweisungen entsprechen. Der auf dem Brillenglas angegebene Bereich ist wichtiger als die Farbe. Gehäuse und Verriegelungen sind ebenfalls Teil des Schutzsystems, wie die OSHA-Richtlinien zur Laserkontrolle erläutern. Verwenden Sie ausschließlich die vom Laser- oder Gehäusehersteller vorgeschriebene Schutzausrüstung; dieser Artikel zertifiziert keine bestimmte Schutzbrille.
1. Passen Sie die Laserwellenlänge vor dem Kopieren an das Material an.
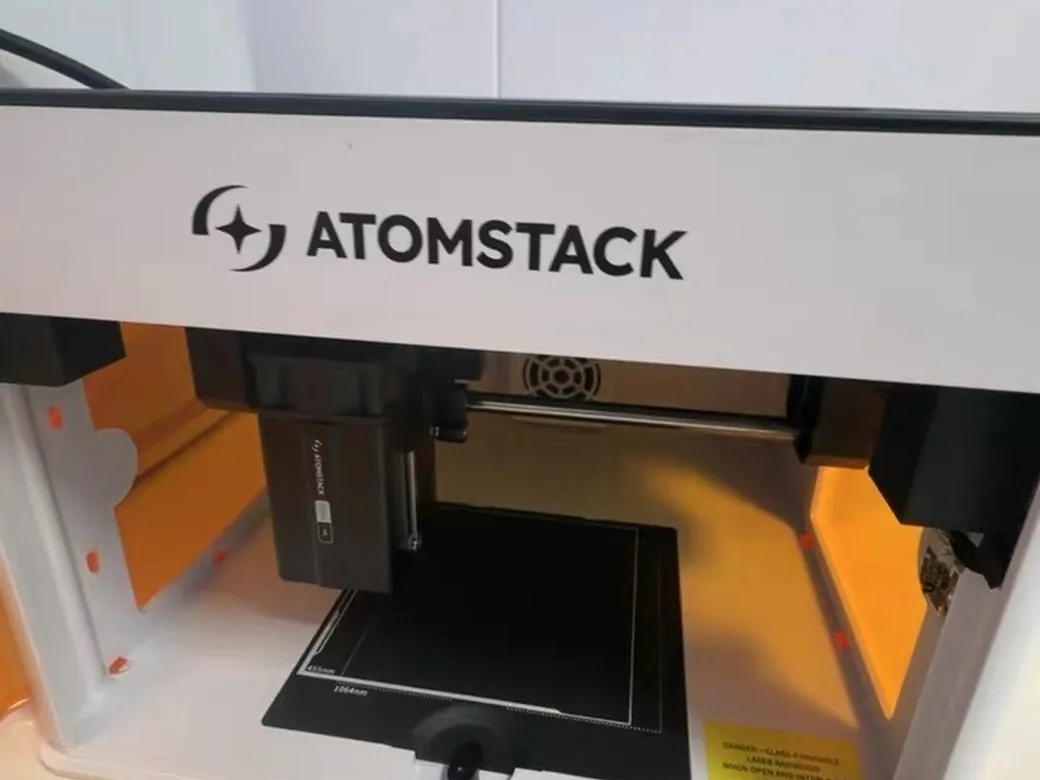
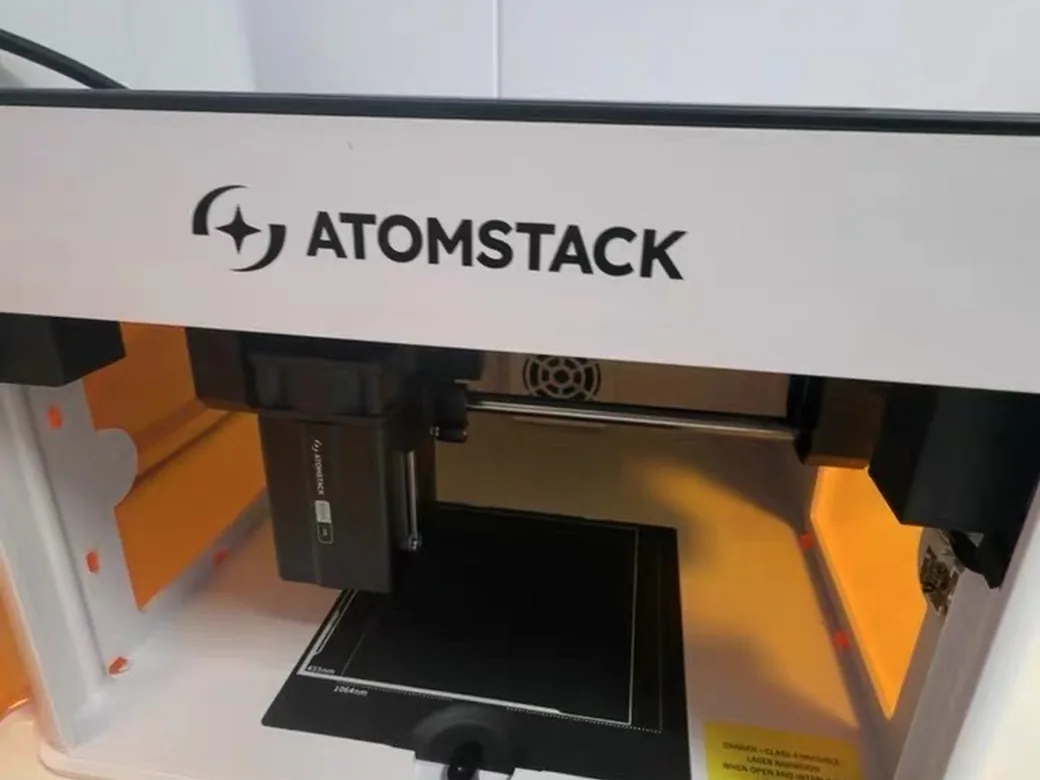
Eine Formel, die auf Geschwindigkeit und Leistung setzt, kann eine schlechte Wellenlängenabsorption nicht ausgleichen. Sie kann auch kein unsicheres Material sicher machen.
Blaue Diodenlaser, CO₂-Laser und Faser- oder Infrarotquellen interagieren unterschiedlich mit Materialien. Eine blaue Diode kann beispielsweise die gefärbte Oberfläche von eloxiertem Aluminium entfernen, während blankes Aluminium unter derselben Maschine kaum eine direkte Markierung aufweist. Eine Markierungspaste verändert diese Oberflächeninteraktion, daher sollte ihr Ergebnis niemals als direkte Tiefengravur bezeichnet werden.
Führen Sie zunächst eine Materialprüfung durch:
- Lesen Sie das Lageretikett und die Lieferantendaten.
- Bitte prüfen Sie die genaue Beschichtung oder den Klebstoff.
- Prüfen Sie die Liste der vom Maschinenhersteller zugelassenen Materialien.
- Bei unklarer Zusammensetzung ist das Sicherheitsdatenblatt zu konsultieren.
- Die Materialprüfung sollte erst erfolgen, nachdem das Material die Sicherheitsprüfung bestanden hat.
PVC und Vinyl sind eindeutig zu meiden. Die Sicherheitsrichtlinien für Laserschneidgeräte der University of Illinois warnen davor, dass PVC beim Schneiden Chlorgas freisetzen und Maschinenteile korrodieren kann. Auch unbekanntes Kunstleder kann Vinyl enthalten, daher ist eine Produktbezeichnung wie „Laserleder“ kein ausreichender Beweis. Sobald Sie sichergestellt haben, dass es PVC-frei ist, eignen sich Aufnäher aus Kunstleder hervorragend für Anfänger.
Wenn Sie sich nicht sicher sind, welche Lichtquelle für ein bestimmtes Material geeignet ist, nutzen Sie unseren Vergleich von Dioden-, CO₂- und IR-Lasern . Wählen Sie zuerst das Laser-Material-Paar aus. Die Einstellungen erfolgen im Anschluss.
2. Lasersicherheit und Absaugung vor der Bearbeitung der Gravurqualität sicherstellen.
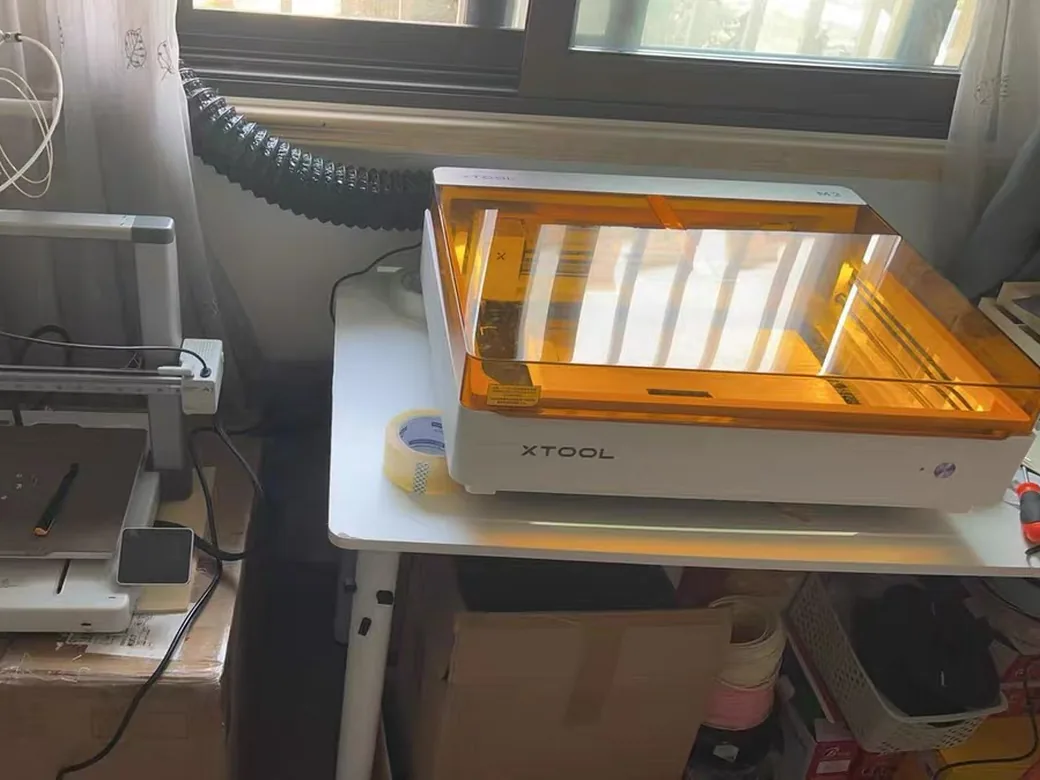
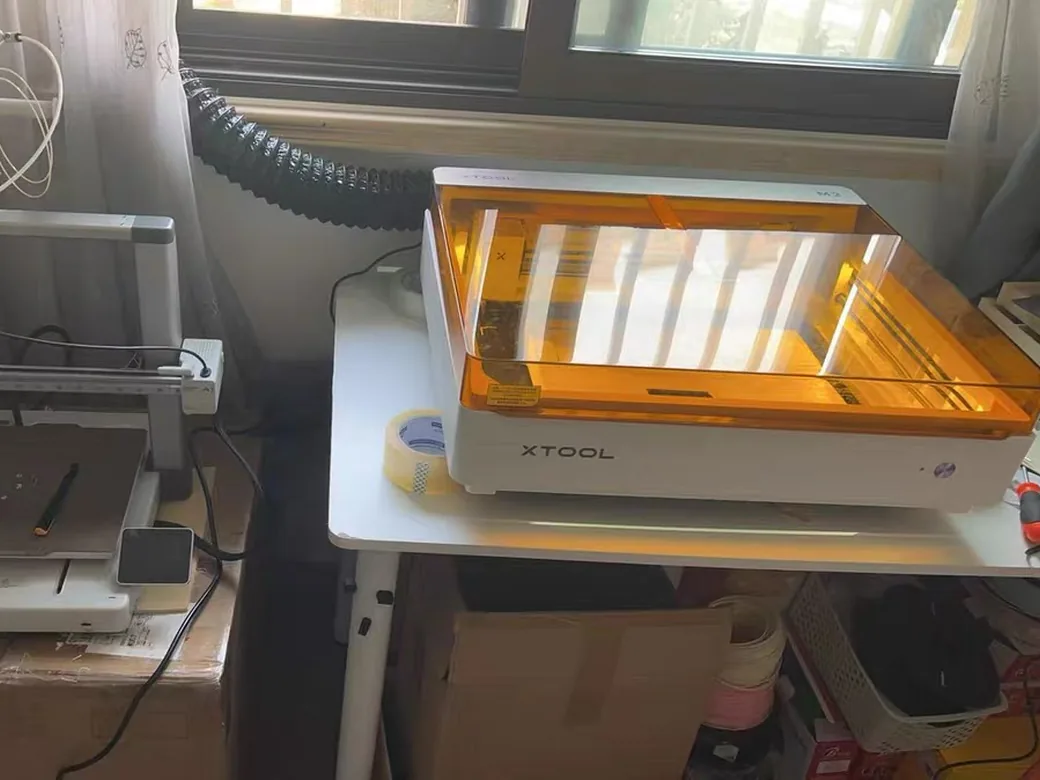
Unterbrechen Sie die Arbeiten, wenn Unklarheiten bezüglich der Einhausung, der Abgasanlage, des Materials oder des Brandschutzkonzepts bestehen. Eine saubere Gravur ist einen unsicheren Raum nicht wert.
Laserstrahlung kann Augen und Haut schädigen, und reflektiertes Licht kann weiterhin gefährlich sein. Die FAQ zur Lasersicherheit der FDA weisen darauf hin, dass Produkte der Klasse IV Verletzungen durch direkten oder reflektierten Laserstrahl sowie Brandgefahr verursachen können. Vollständig gekapselte Maschinen können zwar über Schutzvorrichtungen verfügen, die die Strahlenexposition reduzieren, diese sind jedoch nur dann wirksam, wenn die Kapselung und die Verriegelungen wie vorgesehen funktionieren.
Rauch erfordert ein eigenes System. Verwenden Sie die dafür vorgesehene, vom Hersteller zugelassene Abluftanlage oder Steuerung. Ein neben der Maschine laufender Filter oder das Fehlen eines starken Geruchs beweisen nicht, dass die Luft unbedenklich ist.
Bevor Sie auf Start klicken, vergewissern Sie sich, dass Sie jede Frage mit Ja beantworten können:
- Ist die Einhausung bzw. Schutzvorrichtung vorhanden?
- Funktioniert die Abgasanlage und ist sie korrekt verlegt?
- Ist das Material bekannt und zugelassen?
- Können Sie die Maschine sofort anhalten?
- Werden Sie während des gesamten Arbeitsvorgangs an der Maschine bleiben?
- Ist der Arbeitsbereich frei und sind die entsprechenden Brandschutzmaßnahmen vorbereitet?
Ein Anwender blickt nach über 800 Laserprojekten zurück: Der erste Schnitt führte zu einer Rauchentwicklung im Raum. Die Belüftung muss von Anfang an im Arbeitsablauf gewährleistet sein. Verzögerungen bergen Risiken.
3. Laseroptik reinigen und Fokus einstellen, bevor die Leistung erhöht wird.
Eine verschmutzte Linse oder eine falsche Fokussierungsdistanz können eine bewährte Einstellung schwach erscheinen lassen. Korrigieren Sie beides, bevor Sie Wärme hinzufügen.
Schalten Sie das Gerät aus und lassen Sie die Optik abkühlen. Befolgen Sie anschließend die Reinigungsanleitung des Herstellers und verwenden Sie ausschließlich zugelassene Reinigungsmittel. Überprüfen Sie Schutzfenster und Linsen auf Rückstände, Absplitterungen oder Beschädigungen der Beschichtung, bevor Sie Teile wieder einbauen.
Stellen Sie den Fokus mithilfe der für Ihre Kamera und Ihr Objektiv vorgesehenen Fokussierhilfe oder Autofokus-Routine ein. Verwenden Sie nicht die Fokusdistanz eines anderen Objektivs. Schon ein kleiner Fokusfehler führt zu einer Streuung des Lichtstrahls, wodurch die Energiedichte sinkt und feine Details unscharf werden.
Führen Sie nach der Reinigung und Fokussierung ein kurzes, bekanntes Testbild durch. Wenn das Ergebnis wieder normal ist, lag das Problem nicht an Ihrer alten Leistungseinstellung.
Die Laserleistung allein sagt wenig über die Detailgenauigkeit aus. In einem dokumentierten Rückblick auf 800 Projekte bevorzugte der Entwickler für einige Fotogravuren einen 10-W-Diodenlaserkopf, da dessen kleinerer Spot feinere Details erzeugte als ein leistungsstärkeres Modul in dieser Konfiguration. Testen Sie dieses Prinzip an Ihrer Hardware. Jeder 10-W-Laser kann unterschiedlich sein.
Besitzer von CO2-Sonnenanlagen benötigen möglicherweise auch eine Überprüfung der Spiegeljustierung. Dieses Verfahren ist gerätespezifisch und kann gefährliche Strahlung freisetzen. Befolgen Sie die Anweisungen des Herstellers. Allgemeine Abkürzungen können gefährlich sein.
4. Führen Sie für jede Materialcharge einen Lichtbrenntest durch.
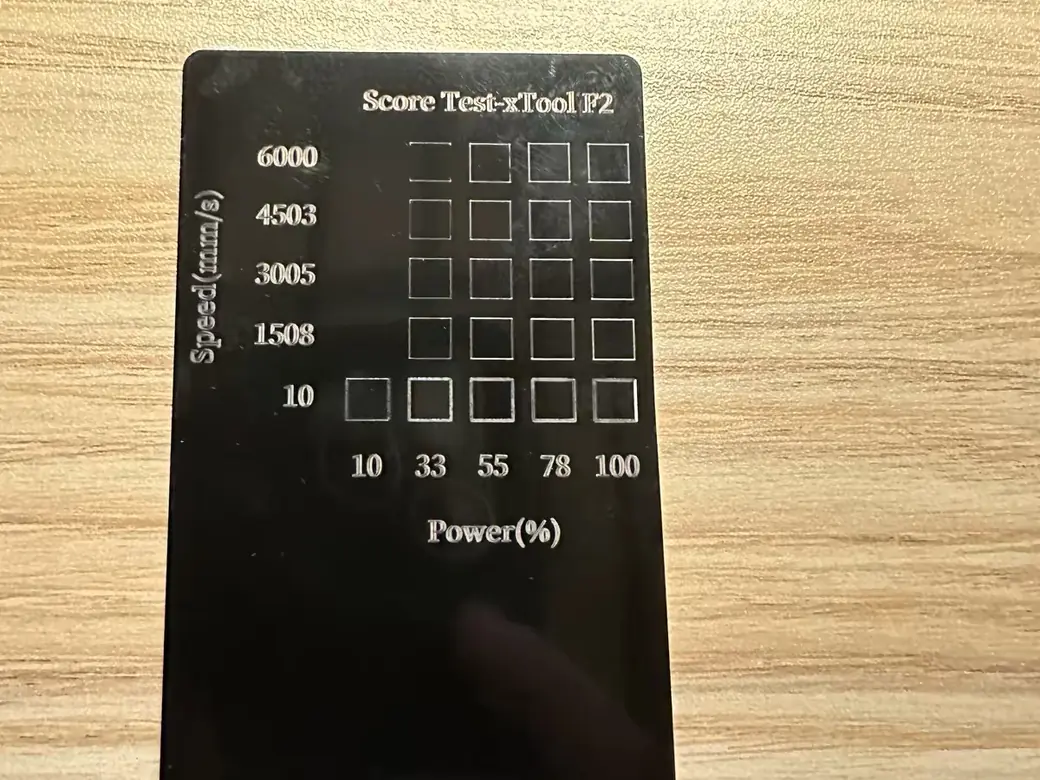
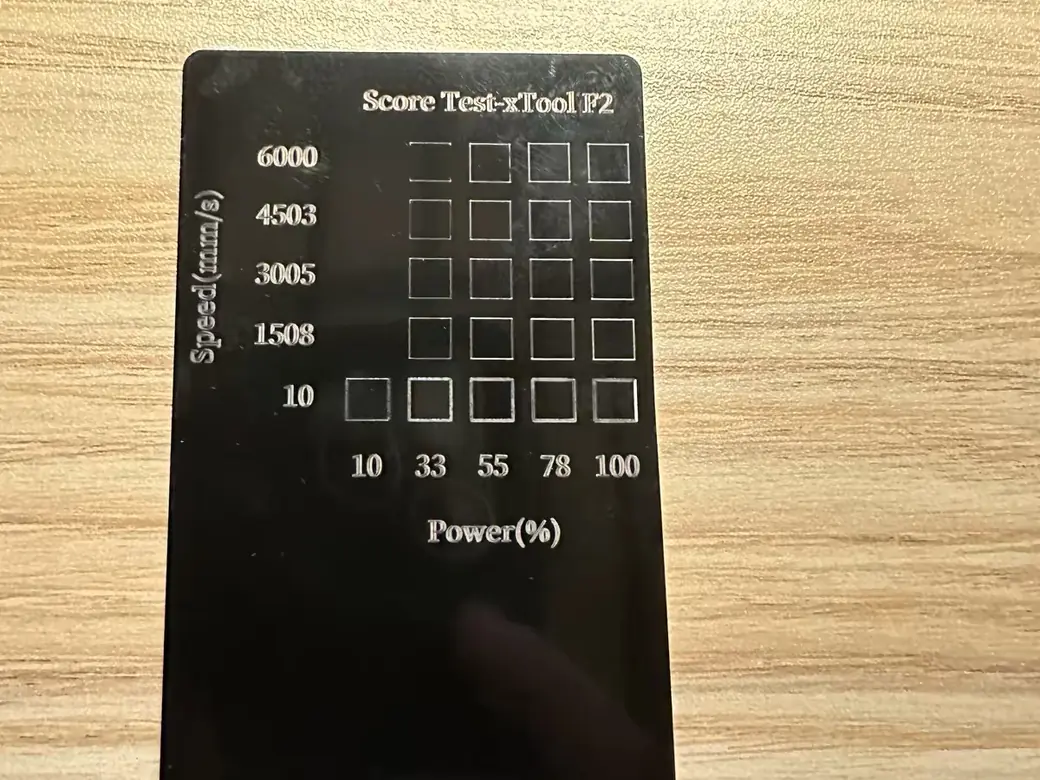
Ein beschriftetes Testraster auf passendem Restmaterial liefert genauere Einstellungen als ein Screenshot von einem fremden Rechner. Wiederholen Sie den Test, wenn sich Material, Beschichtung, Dicke, Linse oder Laser ändern.
LightBurn beinhaltet einen Materialtestgenerator unter Laser Tools → Material Test. Seine offizieller Führer Ermöglicht die Variation zweier Parameter in einem Raster. Zur Auswahl stehen Geschwindigkeit und Leistung sowie Intervall oder Durchgänge. Frequenz und Q-Pulsbreite werden nur auf unterstützten Systemen angezeigt.
Folgen Sie diesem kurzen Verfahren:
- Legen Sie Stoffreste vom selben Blech oder aus derselben Charge auf das Bett.
- Wählen Sie zwei Variablen, zum Beispiel Geschwindigkeit und Leistung.
- Legen Sie einen konservativen Bereich basierend auf den Herstellerangaben fest.
- Überprüfen Sie jedes Gerät, insbesondere
mm/sWährendmm/min. - Raster in der Vorschau anzeigen, dann dessen Position einrahmen.
- Führen Sie den Test unter Überwachung der Maschine durch.
- Kreisen Sie die beste Zelle ein und tragen Sie das Datum und die Materialcharge ein.
Die Einheiten verdienen besondere Beachtung. LightBurn weist darauf hin, dass dieselbe Zahl in Millimetern pro Sekunde deutlich schneller ist als in Millimetern pro Minute. Eine Verwechslung der Einheiten kann zu viel zu geringer oder gefährlich hoher Wärmemenge führen.
Holzmaserung und Feuchtigkeit beeinflussen die Absorption. Klebstoffe in Kombination mit Farbe oder anderen Beschichtungen können diese erneut verändern. Ein Test mit eloxiertem Aluminium in unserer internen Forschung ergab einen anderen optimalen Bereich als die online gefundenen Einstellungen. Auch eine zweite Charge verhielt sich anders, weshalb die physische Probe ebenso wichtig ist wie die gespeicherte Voreinstellung.
5. Lasergeschwindigkeit und -leistung zusammen mit Durchgängen und Linienabstand abstimmen
Die Gravurqualität hängt davon ab, wie viel Energie auf die einzelnen Bereiche trifft. Geschwindigkeit und Kraft beeinflussen das Ergebnis. Auch Durchgänge und Fokussierung spielen eine Rolle. Der Linienabstand bietet eine weitere Steuerungsmöglichkeit.
- Schnelligkeit steuert, wie lange der Strahl über einem Bereich verbleibt.
- Tuning Steuert die vorgegebene Laserleistung innerhalb der Grenzen Ihrer Maschine.
- Pässe Den Pfad wiederholen und die Belichtung erhöhen.
- Linienintervall Legt den Abstand zwischen den Rasterscanzeilen fest.
- Optik verändert die Fleckengröße und die Energiedichte an der Oberfläche.
Ändern Sie pro Test eine Variable. Wenn Sie gleichzeitig die Leistung erhöhen und die Maschinengeschwindigkeit verringern, können Sie nicht feststellen, welche Änderung die Markierung behoben oder die Verbrennung verursacht hat.
| Symptom | Erste zu untersuchende Variable | Dann überprüfe | Vermeiden |
|---|---|---|---|
| Schwache Markierung | Fokus und saubere Optik | Geschwindigkeits-/Leistungstest | Blindes Hinzufügen von Pässen |
| Verbranntes Holz | Abgelieferte Wärme | Luftstrom und Maskierung | Drei Bedienelemente ändern |
| Schlammiges Foto | Linienintervall | Fokus- und Bildmodus | Angenommen, mehr Zeilen helfen |
| Sichtbare Scanlücken | Linienintervall | Fokus und Materialebenheit | Einen anderen Linsenwert kopieren |
Die Anleitung zum LightBurn-Intervalltest erklärt, warum ein geringerer Zeilenabstand nicht automatisch zu mehr Details führt. Zu stark überlappende Linien können das Bild abdunkeln, Details verwischen und die Laufzeit verlängern. Zu große Abstände können sichtbare Lücken hinterlassen.
Verwenden Sie beim Vergleichen von Mustern eine Lupe und gute Beleuchtung. Wählen Sie den Bereich, in dem die Linien sauber aufeinandertreffen, ohne sichtbare Lücken oder übermäßige Überlappungen, und bestätigen Sie diese Wahl anschließend mit dem Originalkunstwerk.
Auf einen Blick: Variablen der Lasergravur, die die Qualität beeinflussen
Verwenden Sie diese Tabelle, wenn sich ein Ergebnis unerwartet ändert. Sie zeigt an, welche Beziehungen geprüft werden müssen. Es gibt keine universellen Voreinstellungen.
| Variable | Was es ändert | Zu klein | Zu viel | Am besten prüfen |
|---|---|---|---|---|
| Fokusgenauigkeit | Punktgröße und Details | Weiche, schwache Markierung | Gleiches Versagen in umgekehrter Richtung | Herstellerfokusroutine |
| Schnelligkeit | Belichtungszeit | Dunkleres oder verbranntes Ergebnis | Schwache oder unvollständige Markierung | Materialprüfraster |
| Tuning | Energiekommando | Schwache Markierung | Versengend oder schmelzend | Materialprüfraster |
| Pässe | Wiederholte Exposition | Unvollständige Tiefe/Schnitt | Ausgedehnte Hitzeschäden | Vergleich in einem Durchgang |
| Linienintervall | Rasterüberlappung | Sichtbare Lücken | Unscharfes Bild, längere Laufzeit | Intervalltest |
| Luftunterstützung | Rauch und Trümmer | Verfärbungen oder Entzündungen | Bei einigen Aufträgen gingen Details verloren | Kontrollierte A/B-Probe |
| Materialcharge | Absorption und Konsistenz | Unvorhersehbares Ergebnis | Unzutreffend | Ausschuss aus derselben Charge |
| Zustand der Optik | Energie erreicht Material | Schwache, ungleichmäßige Leistung | Unzutreffend | Inspektion und Reinigungstest |
Lesen Sie „zu wenig“ und „zu viel“ im Kontext. Geschwindigkeit wirkt entgegengesetzt zur Leistung: Weniger Geschwindigkeit bedeutet in der Regel mehr Belichtung an jedem Punkt.
6. Luftunterstützung anders für Lasergravur und -schneiden einsetzen.
Die Luftunterstützung dient der Flammen- und Rauchkontrolle beim Entfernen von Ablagerungen. Der nutzbare Luftstrom hängt von Ihrem Laser und Ihrer Düse ab. Auch das Material und die Betriebsweise spielen eine Rolle.
Beim Schneiden ist ein stärkerer, gezielter Luftstrom oft von Vorteil. Er entfernt Rauch aus der Schnittfuge und kann Stichflammen und Verkohlung reduzieren. Für feine Gravuren sollten Sie zum Vergleich auch eine Probe mit geringerem Luftstrom verwenden. Beurteilen Sie Details und Kontrast und achten Sie anschließend auf Rückstände am eigentlichen Material.
Testen Sie die Wirkung, anstatt einer universellen Ein/Aus-Regel zu folgen:
- Bereiten Sie zwei zusammenpassende Stoffreste vor.
- Fokus und Geschwindigkeit bleiben unverändert. Kraft, Pässe oder Grafik dürfen nicht verändert werden.
- Ändern Sie nur die Lufteinstellung.
- Vergleichen Sie das Flammenverhalten, die Kantensauberkeit, die Rußfleckenbildung und die Detailgenauigkeit.
- Die optimale Lufteinstellung wird zusammen mit den übrigen Voreinstellungen gespeichert.
Ein erfahrener Anwender berichtete von saubereren Schnitten, nachdem er eine schwache, eingebaute CO2-Pumpe durch eine stärkere externe Luftquelle ersetzt hatte. Dieses Ergebnis beweist, dass der Luftstrom eine Rolle spielen kann. Es gibt jedoch keine Auskunft über den korrekten Druck für eine andere Düse oder Maschine.
Die unten abgebildete verstellbare Pumpe ist ein allgemeines Zubehörteil. Die Kompatibilität muss noch geprüft werden. Beachten Sie Schlauch und Düse, die Integration des Controllers, die Stromversorgung sowie die Hinweise des Laserherstellers.

- 【Tiefer und schneller schneiden】 – Die Ortur Laser-Luftunterstützung ist mit einem einstellbaren Luftstrom von 0–30 l/min ausgestattet, um zu verhindern, dass Rauch und Staub die Linse berühren…
- 【Breite Kompatibilität】 – Diese Luftunterstützung für Laserschneider ist mit 99 % der auf dem Markt erhältlichen Lasergravierer kompatibel. Sie verfügt über ein Konversionsrohr, …
- 【Saubere Oberfläche & Glatte Kante】- Die Ortur-Luftunterstützungspumpe nutzt Luft, um die Temperatur der Schneidmaterialoberfläche schnell zu senken und übermäßiges…
- 【Einfache Installation】 – Einfache Installation und Bedienung. Laut Bedienungsanleitung können Sie diese Luftpumpe einfach anschließen und verwenden. Es ist kein zusätzliches Zubehör erforderlich.
- 【Vollmetallkonstruktion】- Diese Luftpumpe ist vollständig aus Metall gefertigt und zeichnet sich durch hohe Festigkeit und relativ stabile chemische Eigenschaften aus…
7. Falsche Modi und Doppelschnitte in der LightBurn-Vorschau erkennen
Sehen Sie sich den Auftrag in der Vorschau an und prüfen Sie seine Pfade, bevor Sie ihn senden. Dadurch werden falsche Modi, ausgeblendete Formen, falsche Reihenfolge und doppelte Zeilen erkannt, ohne Material zu verschwenden.
Die gängigen Ausgabemodi von LightBurn erzeugen unterschiedliche Ergebnisse:
- Line Folgt Vektorpfaden. Verwenden Sie es zum Schneiden, Rillen oder für Vektorkonturen.
- Füllen Scannt geschlossene Formen. Verwenden Sie es für Volltontext und gefüllte Grafiken.
- Füllung + Linie füllt die Form aus und zeichnet dann ihre Konturen nach.
Öffnen Sie die Vorschau und starten Sie die Simulation. Schwarze Pfade zeigen die Schussrichtung des Lasers an, rote Pfade die Bewegungsrichtung. Achten Sie auf unerwartete Konturen, weite Sprünge, einen zweiten Durchgang um eine gemeinsame Kante oder eine Ebene, die früher als geplant ausgeführt wird.
Doppelte Vektoren erfordern besondere Aufmerksamkeit. Zwei Linien, die sich an derselben Stelle befinden, können auf dem Bildschirm wie eine einzige Linie erscheinen und den Laser zwingen, zweimal zu schneiden. Die Option „Überlappende Linien entfernen“ von LightBurn kann diesen doppelten Pfad verhindern, dennoch sollten Sie das Ergebnis nach der Änderung der Optimierungseinstellungen überprüfen.
Bei komplexen Dateien wählen Sie die Ebenen aus und senden nur die Objekte, die Sie bearbeiten möchten. LightBurn kann außerdem einfache Werte und Einheitenumrechnungen in numerischen Feldern berechnen. Diese Funktionen sparen jedoch erst Zeit, nachdem Sie die endgültigen Einheiten bestätigt haben.
Zum Schluss wird Frame verwendet. Die Vorschau prüft den digitalen Pfad; Frame prüft, wo dieser Pfad auf dem realen Material liegt.
8. Durch Abkleben und Oberflächenvorbereitung können Laserrauchflecken kontrolliert werden.
Verwenden Sie lasersicheres Abdeckpapier, wenn Rauchrückstände die Oberfläche beschädigen könnten. Prüfen Sie das Material und den Klebstoff des Abdeckpapiers. Testen Sie die Entfernungsmethode auch an einem Reststück.
Die Maske glatt und blasenfrei auftragen, sodass keine Ränder abstehen. Durch die Maske gravieren, das Material abkühlen lassen und anschließend abziehen. Danach vorsichtig reinigen. Dieses Verfahren eignet sich besonders gut für Holzoberflächen, da sich dort Rauch um leichte Gravuren herum ansammeln kann.
Vermeiden Sie Abdeckmaterialien auf Vinylbasis. Ein als Schutz verwendetes Material lässt den Lichtstrahl dennoch durch und muss daher denselben Sicherheitsstandards wie das Werkstück entsprechen.
Oberflächenbehandlungen können den Kontrast ebenfalls verändern. Natronlauge, Markierungsmittel und andere Vorbehandlungen erfordern materialspezifische chemische Zusammensetzungen und Handhabungsvorschriften. Behandeln Sie jede Behandlung als separates Experiment, befolgen Sie die jeweiligen Sicherheitshinweise und verwenden Sie niemals eine Beschichtung als Rechtfertigung für das Lasern unbekannter Materialien.
Durch Abkleben werden Rückstände kontrolliert. Es kann jedoch weder schlechte Fokussierung, übermäßige Hitze noch eine schwache Abgasführung beheben.
9. Bauen Sie eine Lasergravurvorrichtung für wiederholgenaue Platzierung und Serienfertigung.
Eine feste Vorrichtung und ein stabiler Bezugspunkt zentrieren jeden Rohling visuell. Dadurch wird auch die Kontrolle und Wiederholbarkeit einer Charge erleichtert.
Befestigen Sie eine Opferplatte oder Vorrichtung, damit sie sich nicht verschiebt. Zeichnen Sie die Teilekontur ein und bringen Sie sichere Positionierungsmarkierungen an. Legen Sie ein Rohlingstück ein und fertigen Sie ein erstes Teil an, bevor Sie die gesamte Charge bearbeiten.
Die genaue Koordinatenmethode hängt von Ihrer Maschine ab. Portalsysteme verwenden möglicherweise die aktuelle Position, den Benutzerursprung oder absolute Koordinaten. Galvo-Workflows handhaben die Positionierung anders; daher sollte für jedes Gerät eine dokumentierte Ursprungsmethode verwendet werden.
Ein praktischer Batch-Workflow sieht folgendermaßen aus:
- Befestigen Sie die Halterung am Bett.
- Rahmen Sie die leeren Stellen ein oder markieren Sie sie.
- Platziere einen Artikel und starte den ersten Artikel.
- Prüfen Sie Position und Kontrast. Untersuchen Sie die Oberflächenbeschaffenheit.
- Den Ursprung fixieren und die restlichen Leerzeichen laden.
- Überprüfen Sie den ersten Artikel jeder neuen Materialcharge erneut.
Bei einem Verfahren zur Eloxierung von Karten wurde eine fixierte Platine mit eingebrannten Positionierungslinien verwendet, sodass jede Karte wieder an denselben Koordinaten positioniert wurde. Die nächste Charge wies dennoch einen Oberflächenunterschied auf. Die Vorrichtung hielt die Position konstant, während die Erstmusterprüfung die Materialveränderung aufdeckte.
Bei mehreren Artikeln sollte genügend Platz für verzogene Rohlinge und Kanten der Halterungen eingeplant werden. Es ist günstiger, ein komplettes Array einzurahmen, als erst später festzustellen, dass der letzte Becher oder die letzte Karte außerhalb des nutzbaren Bereichs liegt.
10. Speichern einer Lasermaterialbibliothek und eines Wartungsprotokolls
Dokumentieren Sie den gesamten Versuchsaufbau hinter jeder erfolgreichen Messung. Ein Vermerk wie „30 % Leistung“ allein reicht nicht aus, um ein Ergebnis zu reproduzieren.
Speichern Sie diese Felder zusammen:
- Lasergerät/Laserquelle und Linse
- Materialidentifikation: Lieferant, Charge, Beschichtung, Dicke
- Fokussiermethode und Fokusposition
- Geschwindigkeitswert und Einheit
- Leistung/Durchgänge plus Zeilenintervall und Bildmodus
- Luftunterstützungseinstellung und Abgaskonfiguration
- Datum und Ergebnisfoto sowie Wartungsstatus
Die Materialbibliothek von LightBurn organisiert getestete Schnitteinstellungen zur Wiederverwendung. Geben Sie jeder Voreinstellung einen aussagekräftigen Namen und speichern Sie eine physische oder fotografierte Testfliese daneben. Das Muster zeigt Textur und Kontrast, die eine Zahl nicht erfassen kann.
Die Wartung ist ein ebenso wichtiger Bestandteil der Maschinenhistorie. Einstellungen können sich verändern, wenn sich auf der Linse Rauchfilm bildet, sich auf dem Maschinentisch Ablagerungen ansammeln, der Abluftstrom schwächer wird oder sich mechanische Teile lockern. Beachten Sie die Reinigungs- und Wartungsintervalle in der Bedienungsanleitung und notieren Sie jede Änderung.
LightBurn's Start Here Diese Funktion kann einen unterbrochenen Vorgang manchmal fortsetzen. Verwenden Sie sie nur, wenn sich Material und Koordinatenreferenz nicht verschoben haben, und bestätigen Sie den Neustart in der Vorschau. Falls sich eines der beiden verschoben hat, erstellen Sie die Referenz neu. Erstellen Sie den Frame erneut, bevor Sie den Vorgang fortsetzen.
Qualitätsprobleme bei Lasergravuren: Was Sie zuerst überprüfen sollten
Die Diagnose erfolgt systematisch, wobei jeweils nur eine Variable geändert werden sollte. Die folgende Tabelle zeigt Ihnen den ersten sinnvollen Prüfpunkt.
| Symptom | Erste Überprüfung | Nächster Check | Vermeiden |
|---|---|---|---|
| Überall schwach | Linse und Fokus | Einheiten, Geschwindigkeit, Leistung | Pässe sofort hinzufügen |
| Dunkel oder versengt | Belichtungszeit/Leistung | Luft und Maskierung | Wieder mehr Energie |
| Schlammiges Foto | Linienintervall | Fokus, Bildmodus | Angenommen, höhere LPI-Werte gewinnen |
| Horizontale Lücken | Intervall und Flachheit | Riemen-/Bewegungssystem | Zuerst das Kunstwerk bearbeiten |
| Versetzter Einsatzort | Rahmen und Ursprung | Jig-Bewegung | Wiederholung ohne Referenz |
| Doppelt gebrannte Kanten | Doppelte Vektoren | Kürzungsauftrag | Es als Fokusproblem behandeln |
| Die Ergebnisse verschlechtern sich mit der Zeit | Optik und Abgasanlage | Bett- und Wartungsprotokoll | Alle Voreinstellungen werden neu erstellt. |
| Rauch bleibt im Gebäude | Abgasweg und Material | Filterbedingung | Sich allein auf den Geruch verlassen. |
Diese Abfolge macht die Ursachen sichtbar. Eine saubere Linse kann alle gespeicherten Voreinstellungen auf einmal korrigieren, während zufällige Leistungsänderungen acht neue Einstellungen mit derselben verschmutzten Optik erzeugen.
Tritt das Problem nach einer Materialcharge auf, fahren Sie mit Tipp 4 fort. Ändert sich das Material jedoch ständig, überprüfen Sie die Maschine und den Abluftschlauch, bevor Sie Ihre Bibliothek neu aufbauen.
Häufig gestellte Fragen: Profi-Tipps zur Lasergravur
Welche Tipps und Tricks gibt es für eine erfolgreiche Lasergravur?
Eine einfache und hilfreiche Vorgehensweise zur Anwendung der Top 10 Profi-Tipps für Lasergravur: Material prüfen und Absaugung starten. Optik reinigen, Fokus einstellen und anschließend einen Testlauf mit demselben Testgitter durchführen. Datei vor dem Start in der Vorschau anzeigen und rahmen, dann die vollständige Konfiguration mit Einheiten und einem Ergebnisfoto speichern.
Wie kann man die Qualität von Lasergravuren verbessern?
Beginnen Sie mit einer Optikprüfung und einem erneuten Fokustest. Testen Sie anschließend Geschwindigkeit und Leistung, optimieren Sie den Zeilenabstand, vergleichen Sie den Luftstrom und prüfen Sie die Druckvorlage auf falsche Modi oder doppelte Pfade. Passen Sie in jedem Vergleich jeweils nur eine Einstellung an, um die Ursache zu ermitteln.
Was eignet sich am besten für eine Lasergravur?
Wählen Sie ebene, gleichmäßige Rohlinge, die vom Laserhersteller freigegeben sind. Gängige Beispiele sind unbehandeltes Holz oder geeignetes Acrylglas. Schiefer, beschichtetes Metall und eloxiertes Aluminium eignen sich ebenfalls, sofern die Laserwellenlänge passt. Testen Sie Reststücke aus der Charge, bevor Sie ein fertiges Teil verwenden.
Was sind die fünf besten Lasergravierer?
Die Liste der empfehlenswerten Geräte variiert je nach Material und Anwendung. Dioden-, CO2-, Faser- oder UV-Laser können in einer anderen Kategorie landen. Unser Leitfaden zu den besten Lasergravierern nach Material und Anwendung differenziert diese Auswahlmöglichkeiten, anstatt eine allgemeine Rangliste zu erstellen.
Sollte die Luftunterstützung beim Lasergravieren eingeschaltet sein?
Stellen Sie den Luftstrom so ein, dass Dämpfe abgeführt und Stichflammen verhindert werden. Prüfen Sie anschließend Details und Verfärbungen. Für Schnitte ist in der Regel ein höherer Luftstrom erforderlich. Vergleichen Sie für feine Gravuren eine Probe mit geringerem Luftstrom auf dem eigentlichen Material. Eine universelle Schalterstellung gibt es nicht.
Wie oft sollten Laseroptiken gereinigt werden?
Die Optik ist in den vom Hersteller angegebenen Intervallen und bei jeder Änderung der Lichtleistung zu prüfen. Bei stark rauchenden Materialien, schwacher Abgasführung und häufigem Gebrauch kann sich dieses Intervall verkürzen. Heiße Optiken dürfen niemals gereinigt oder mit nicht zugelassenen Chemikalien gereinigt werden.
Welche Geschwindigkeit und Leistung sollte ich für die Lasergravur verwenden?
Beachten Sie die Herstellerangaben, prüfen Sie, ob die Geschwindigkeit pro Sekunde oder pro Minute eingegeben wird, und führen Sie einen LightBurn-Materialtest an einem passenden Reststück durch. Notieren Sie die Laserquelle und die Linse des Testmusters. Ergänzen Sie die Materialdetails und die Geschwindigkeitseinheiten. Speichern Sie die Leistungsaufnahme, die Durchgänge, das Intervall und die Lufteinstellung.
Warum sieht meine Lasergravur verschwommen, ungleichmäßig oder matschig aus?
Überprüfen Sie die Optik und wiederholen Sie den Fokustest. Prüfen Sie auch die Materialebenheit. Sind diese Tests erfolgreich, testen Sie den Scanabstand und den gewählten Bildverarbeitungsmodus. Überprüfen Sie anschließend den Riemen oder das Bewegungssystem des Geräts gemäß der Bedienungsanleitung. Eine Erhöhung der Leistung kann ein Fokus- oder Bewegungsproblem verstärken, ohne die Bildschärfe zu verbessern.
Ist die Verwendung eines Lasergravierers in Innenräumen sicher?
Für die Verwendung in Innenräumen sind die im Maschinenhandbuch und gemäß den örtlichen Vorschriften vorgeschriebenen Schutzvorrichtungen (Einhausung oder Schutzvorrichtungen, Abluft- oder Expositionskontrolle), nachweislich sichere Materialien, Brandschutzvorkehrungen und die erforderliche Aufsicht notwendig. Ein Tischfilter, eine Schutzbrille oder die Geruchsfreiheit allein reichen nicht aus, um die Sicherheit der gesamten Anlage zu gewährleisten.
Bessere Lasergravuren entstehen durch bessere Kontrollen.
Sauberere Lasergravuren entstehen durch die Kontrolle der Variablen in der richtigen Reihenfolge. Eine voreingestellte Standardeinstellung kann diesen Prozess niemals ersetzen.
Vor Beginn der Arbeiten: Material- und Laserübereinstimmung prüfen, Sicherheitssysteme aktivieren, Optik prüfen, Fokus einstellen und passendes Restmaterial testen.
Vor dem Drücken von Start: Pfade in der Vorschau anzeigen, doppelte Linien entfernen, Luftstrom und Maskierung gezielt auswählen, Auftrag einrahmen und Schablone oder Ursprung bestätigen.
Nach dem Auftrag: Beschriften Sie die Probe, speichern Sie alle Einstellungen mit ihren Einheiten, überprüfen Sie das Ausgangsergebnis bei jeder Änderung der Lagercharge und protokollieren Sie alle Wartungsänderungen.
Versuchen Sie bei Ihrem nächsten Projekt eine kleine Herausforderung. Ändern Sie eine Variable, markieren Sie das beste Testfeld, fotografieren Sie es und speichern Sie den gesamten Aufbau. Ihr Ziel ist ein Prozess, der den zweiten Versuch vorhersehbar macht.
Wenn Ihre Maschine mehrere Laserquellen kombiniert, informieren Sie sich darüber, wie Dioden-, Faser-, MOPA- oder UV-Lasermodule die Materialeigenschaften verändern. Die gleichen systematischen Prüfungen gelten weiterhin.