Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Zuletzt aktualisiert: August 2026
Wenn Sie eine Alternative zu XTC-3D suchen, wünschen Sie sich wahrscheinlich eines von drei Dingen: einen glatteren Druck, einen versiegelten Druck oder eine lackierfertige Oberfläche ohne zusätzliche Kosten für eine Spezialbeschichtung. Diese Wahl ist wichtig. Epoxidharz, Füllgrundierung, UV-Harzfüller, Lösungsmittel und besseres Filament lösen jeweils unterschiedliche Probleme.
Der Fehler besteht darin, sie als eine große Gruppe zu behandeln.
Inhaltsverzeichnis
- Wie ich mit den Beweismitteln umgehe
- Auf einen Blick: XTC-3D-Alternativen nach Anwendungsfall
- Methodenspezifikationen auf einen Blick
- Schneller Entscheidungsprozess
- Beste XTC-3D-Alternative nach Budget und Zeit
- Wie man einen generischen Epoxidharz-Ersatz testet
- Was XTC-3D tatsächlich tut
- Bester Allround-Ersatz: Dünne Zweikomponenten-Epoxidbeschichtung
- Ideal für die Lackiervorbereitung: Füllgrundierung + Ausbesserungsspachtel
- Beste und günstigste DIY-Methode: UV-Harz + Babypuder
- Beste Materialalternative: PETG, ABS oder ASA
- Beste lösungsmittelbasierte Option: 3D Gloop oder Ethylacetat
- Wofür man eine XTC-3D-Alternative nicht verwenden sollte
- Sicherheitscheckliste vor dem Beschichten eines Drucks
- Meine Empfehlung: Wählen Sie nach Ausführung, nicht nach Marke.
- FAQ
- Die nächstliegende Alternative ist ein Zweikomponenten-Epoxidharz zum Auftragen mit dem Pinsel. Verwenden Sie es, wenn Sie Glanz oder Wasserdichtigkeit benötigen, nicht aber für präzise, kleinste Details.
- Bei bemalten Requisiten ist Füllgrundierung plus Ausbesserungsspachtel meist die bessere Wahl. Sie lässt sich abschleifen, anstatt eine dicke, transparente Schicht zu bilden.
- UV-Harz, gemischt mit Pulver, eignet sich gut für große, glatte Oberflächen, erfordert aber mehrere Anstriche, Aushärtung, Schleifen, Grundierung, Lackierung und Klarlack.
- Wenn Hitzebeständigkeit das Ziel ist, reicht es nicht, PLA zu beschichten und auf Qualität zu hoffen. Wählen Sie ein hitzebeständigeres Material.
- XTC-3D funktioniert, aber es ist keine Zauberei. Es kann Details verwischen, härtet in realen Arbeitsabläufen langsamer aus und muss trotzdem noch geschliffen werden.
Auf einen Blick: XTC-3D-Alternativen nach Anwendungsfall
| Anwendungsfall | Beste Alternative | Warum es funktioniert | Hauptnachteil |
|---|---|---|---|
| Wasserdichtes PLA | Dünne Epoxidbeschichtung | Verschließt Poren und Schichtlücken | Kann Details sammeln und verwischen |
| Bemalfertige Requisiten | Füllgrundierung + Ausbesserungsspachtel | Einfach zu schleifen und zu wiederholen | Schleifzeit erforderlich |
| Große Helme | UV-Harz + Pulver | Bildet eine schleifbare Füllschicht | Unordentlich um kleine Details |
| Test der günstigsten Beschichtung | Generisches Zweikomponenten-Beschichtungsharz | Eine ähnliche Chemie kann funktionieren | Aushärtung und Fertigstellung müssen getestet werden. |
| ABS-Drucke | Aceton-Glättung oder ABS-Suspension | Verwendet das Material selbst | Dämpfe und Verformungsrisiko |
| PLA-Lösungsmittel-Glättung | 3D Gloop oder Ethylacetat | Chemisch weicht PLA auf | Leicht zu übertreiben |
| Heiße Umgebungen | Besser hitzebeständiges Filament | Das Material löst das eigentliche Problem | Möglicherweise sind neue Druckeinstellungen erforderlich. |
Vereinfacht gesagt: Epoxidharz zum Versiegeln, Grundierung zum Lackieren, UV-Harzfüller für große Cosplay-Flächen und besseres Filament für Hitzebeständigkeit.
Methodenspezifikationen auf einen Blick
| Methodik | Am besten geeignet, | Key facts | Vermeiden Sie, wenn | Höchste Sicherheit |
|---|---|---|---|---|
| XTC-3D | Dünne, glänzende Versiegelung | Mischung 2A:1B, kurze Topfzeit, angegebene Aushärtungszeit 3.5 Stunden | Feine Details und Hitzekorrekturen | Hervorragende Spezifikationen, durchwachsener Workflow |
| Zweikomponenten-Epoxidharz (Standard) | Wasserfestigkeit und Glanz | Ähnliches Beschichtungsverhalten in Tests | Miniaturen, Text, vertiefte Details | Mittelgroß, muss auf Abriebfestigkeit geprüft werden |
| Füllgrundierung + Ausbesserungsspachtel | Bemalte Requisiten | Schleifbar, wiederholbar, leicht zu korrigieren | Klarer Glanz oder Imprägnierung | Hoch geeignet für die Lackiervorbereitung |
| UV-Harz + Pulver | Große Cosplay-Muscheln | Trägt eine Füllschicht auf und schleift diese anschließend. | Gravierte Textur und winzige Details | Mittel, abhängig von den Fähigkeiten |
| PETG, ABS oder ASA | Heizungs- oder Außenbedarf | Ändert zuerst das Materialproblem | Nutzer, die lediglich Oberflächenglanz benötigen | Hohe Leistung für Wärmelogik |
| 3D Gloop oder Ethylacetat | Lösungsmittelglättung | Chemische Erweichung der PLA-Oberfläche | Schlechte Belüftung oder Verwendung durch Anfänger | Weiter unten, keine aktuelle Produktkarte |
Schneller Entscheidungsprozess
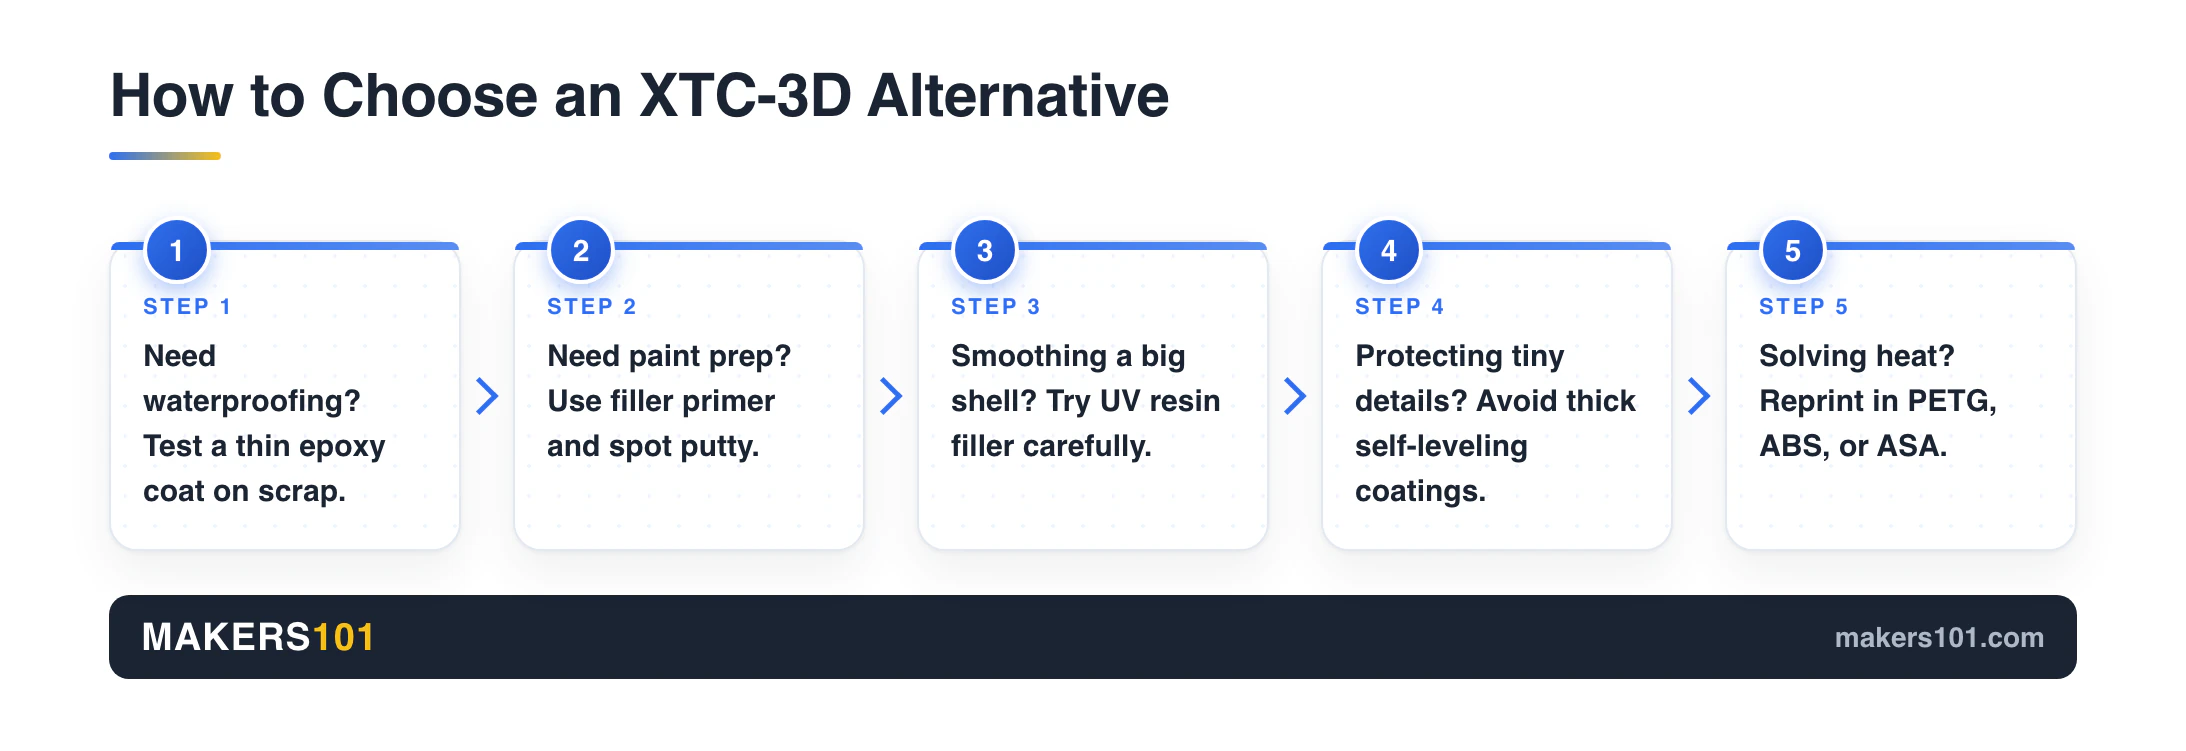
1. Wenn das Teil wasserdicht sein muss, testen Sie zunächst eine dünne Epoxidharzschicht an einem Reststück. 2. Wenn das Teil lackiert werden soll, beginnen Sie mit schleifbarer Grundierung und Fugenfüller. 3. Bei großen Helm- oder Panzerplatten sollten Sie UV-Harzfüller erst nach einem Aushärtungstest an einer kleinen Stelle in Betracht ziehen. 4. Wenn es auf feine Details ankommt, vermeiden Sie dicke, selbstnivellierende Beschichtungen. 5. Wenn Hitze ein Problem darstellt, drucken Sie das Teil mit einem geeigneteren Material neu, bevor Sie es beschichten.
Beste XTC-3D-Alternative nach Budget und Zeit
Wählen Sie die Methode, mit der Sie Ihr gewünschtes Endergebnis mit möglichst wenig Nacharbeit erzielen. Selbst das günstigste Produkt kann teuer werden, wenn zusätzliches Schleifen, Lackieren oder ein Fehldruck anfallen. Falls Sie sich für das Schleifen entscheiden, finden Sie hier die empfohlene Körnung für den Anfang.
| Methodik | Typische Materialien | Praxiszeit | Kostenniveau | Verwenden Sie, wenn |
|---|---|---|---|---|
| Arbeitsablauf für Füllerprimer | Schleifpapier, Spachtelmasse, Füllgrundierung | Medium | Niedrig bis mittel | Das Teil wird lackiert |
| Dünne Epoxidbeschichtung | Zweikomponenten-Beschichtungsharz, Pinsel, Handschuhe | Niedrig bis mittel | Medium | Sie benötigen Glanz oder Imprägnierung. |
| UV-Harzfüllstoff | UV-Harz, Pulver, UV-Licht, Alkohol | Hoch | Niedrig bis mittel | Die Oberfläche ist groß und einfach |
| Materialwechsel | PETG-, ABS- oder ASA-Filament | Änderung der Druckzeit | Medium | Hitze oder Nutzung im Freien ist wichtig |
| Lösungsmittelweg | 3D Gloop oder Ethylacetat | Niedrig, aber riskant | Variable | Das Materialverhalten ist Ihnen bereits bekannt. |
Für Anfänger bietet das Grundieren die beste Fehlertoleranz. Man kann die Stelle abschleifen, eine weitere dünne Schicht auftragen und einen misslungenen Anstrich korrigieren. Epoxid- und UV-Harz verzeihen Fehler weniger, da diese beim Aushärten in die Oberfläche gelangen.
Für ein Ausstellungsmodell, das im Innenbereich aufbewahrt wird und lediglich Glanz benötigt, kann Epoxidharz schneller verarbeitet werden. Ein bemalter Cosplay-Helm profitiert in der Regel mehr von einer Füllgrundierung, da die Farbe die endgültige Oberfläche bildet. Bei einem Teil, das in einem warmen Auto oder im Freien gelagert wird, ist es oft am günstigsten, es einmal mit einem hochwertigeren Filament neu zu drucken, anstatt PLA zweimal zu beschichten.
Wie man einen generischen Epoxidharz-Ersatz testet
Testen Sie ein neues Harz nicht zuerst an dem fertigen Druck. Drucken Sie ein kleines Probestück mit demselben Filament, derselben Schichthöhe, Wandstärke und demselben Detailgrad wie das eigentliche Bauteil.
1. Mischen Sie eine kleine Menge an und beobachten Sie, wie lange die Farbe streichfähig bleibt. 2. Streichen Sie eine ebene Fläche, eine senkrechte Wand und eine detaillierte Ecke. 3. Prüfen Sie nach 10 Minuten, ob sich Farbe angesammelt hat. 4. Lassen Sie die Farbe vollständig aushärten, bevor Sie schleifen. 5. Schleifen Sie eine kleine Stelle an und prüfen Sie, ob sich die Farbe sauber ablöst oder verklebt. 6. Grundieren oder lackieren Sie eine Ecke, falls das Endprodukt lackiert werden soll.
Wenn das Harz klebrig bleibt, Details ausfüllt, stärker riecht als erwartet oder sich schlecht schleifen lässt, verwenden Sie es nicht als Ersatz für XTC-3D. Eine billige Flasche ist teuer, wenn sie einen aufwendigen Druck ruiniert.
Was XTC-3D tatsächlich tut
XTC-3D ist eine zweikomponentige Epoxidharz-Beschichtung zum Glätten und Veredeln von 3D-gedruckten Teilen. Smooth-On gibt ein Mischungsverhältnis von 2A:1B (Volumen) an, eine Verarbeitungszeit von 10 Minuten, eine Dünnschicht-Verarbeitungszeit von ca. 20 Minuten und eine Aushärtungszeit von 3.5 Stunden. Die Beschichtung wird in einer sehr dünnen Schicht mit dem Pinsel aufgetragen.
Diese offizielle Ausgangsbasis ist nützlich. Die Realität sieht jedoch komplizierter aus.
In einem FDM-Schädeltest reduzierte XTC-3D zwar sichtbar die Schichtlinien, ließ aber auch kleine Details wie Zähne weicher erscheinen. In einem weiteren Test mit Epoxidharzbeschichtung wurde ein dünnwandiger Becher im Vasenmodus wasserdicht, die Festigkeit von PLA verbesserte sich jedoch nur um etwa 4 bis 10 Prozent. Das Ergebnis beim Erhitzen war noch deutlicher: Unbeschichtetes PLA bog sich bei 51 °C, die beschichtete Probe hingegen erst bei 53 °C.
Ja, XTC-3D kann Drucke glätten und versiegeln.
Dadurch wird PLA nicht in einen hitzebeständigen technischen Kunststoff verwandelt.
Bester Allround-Ersatz: Dünne Zweikomponenten-Epoxidbeschichtung
Eine leichte Zweikomponenten-Epoxidharzbeschichtung ist der beste Ersatz für XTC-3D, da sie im Prinzip die gleiche Funktion erfüllt: Sie fließt über die Oberfläche, füllt kleine Schichtlücken, härtet aus und bildet eine versiegelte, glänzende Schicht. Dies ist die beste Alternative, wenn das Bauteil wasserdicht sein oder wie ein klarlackiertes Ausstellungsmodell aussehen soll.
Der stärkste Beweis ist die Wasserdichtigkeit. In einem Test mit einem Becher im Vasenmodus lief der unbeschichtete PLA-Becher aus, während der epoxidbeschichtete Becher von unten trocken blieb, obwohl die Beschichtung nur außen aufgetragen war. Genau für solche Anwendungen ist Epoxidharz sinnvoll. Man kann das Ergebnis aber auch ganz ohne Beschichtung erzielen. Hier erfahren Sie, wie Sie PLA allein durch die Einstellungen wasserdicht machen .
Die Festigkeit ist ein schwächeres Argument. Derselbe Test ergab lediglich eine Steigerung der Zugfestigkeit um etwa 4 bis 10 Prozent. Das ist zwar real, aber nicht ausreichend, um den Einsatz von Epoxidharz für tragende Bauteile zu rechtfertigen. Wenn eine Halterung bricht, sollten Sie zuerst die Konstruktion, die Wandstärke, das Material oder die Druckausrichtung überprüfen.
Das größte praktische Problem liegt in der Detailgenauigkeit. Ein günstigeres Zweikomponentenharz, das mit XTC-3D verglichen wurde, lieferte ein ähnliches optisches Ergebnis zu etwa einem Viertel der Kosten. Beide Harzbeschichtungen bergen jedoch das gleiche Risiko: Sie können feine Konturen verwischen und sich in Vertiefungen sammeln. Auf großen, flachen Oberflächen ist das noch akzeptabel. Bei Zähnen, Schuppen, Schriftzügen und Miniaturgesichtern kann es das Ergebnis jedoch ruinieren.
Ideal für die Lackiervorbereitung: Füllgrundierung + Ausbesserungsspachtel
Wenn Sie das Teil lackieren möchten, ist Füllgrundierung in der Regel die bessere Alternative zu XTC-3D. Sie füllt flache Schichtfugen, trocknet zu einer schleifbaren Oberfläche und ermöglicht es Ihnen, überschüssiges Material zu entfernen, anstatt das Teil unter einer glänzenden Harzschicht einzuschließen.
Dies ist die sicherere Arbeitsmethode für Helme, Requisiten und Ausstellungsstücke. Schleifen Sie zuerst die erhabenen Stellen ab. Verwenden Sie Spachtelmasse oder Punktspachtel für die Nähte. Sprühen Sie Füllgrundierung auf. Schleifen Sie erneut. Wiederholen Sie den Vorgang nur dort, wo die Schichtlinien noch sichtbar sind.
Die Wahl der Grundierung kann entscheidend sein, aber Vorsicht vor Schlussfolgerungen aus einzelnen Tests. In einem kurzen Vergleichstest deckte die Füllgrundierung von Seymour Schichtfugen nach ein und zwei Anstrichen besser ab als Rust-Oleum. Der Tester bezeichnete Seymour als etwa dreimal so teuer, während die Datenkarte von Makers101 ein differenzierteres Bild zeichnet: Seymour ist zwar pro Dose teurer, doch das Preis-Leistungs-Verhältnis verbessert sich, wenn man die abgedeckte Fläche pro Dollar betrachtet.
Für die meisten Leser ist Rust-Oleum die Standardwahl für preisbewusste Käufer. Seymour ist die bessere Alternative, wenn man an einem großen Cosplay-Projekt arbeitet und weniger Spachtelmasse verwenden möchte. In jedem Fall ersetzt Grundierung nicht das Schleifen, sondern verbessert es.
Wenn Sie ein sauberes, lackiertes Finish anstreben, schauen Sie sich unseren Leitfaden zur besten Farbe für 3D-Drucke an .
- Füllgrundierung ist für den Einsatz auf Holz-, Metall- und Fiberglasoberflächen geeignet
- Ölbasierte Farbe mit Stops Rust-Formel bietet rostbeständige Grundierung für Autos, LKWs und andere Fahrzeuge
- Deckt bis zu 12 Quadratfuß ab und ist in 10 Minuten grifffest (und kann überlackiert werden).
- Füller-Sprühfarbe füllt kleinere Oberflächenfehler auf und bietet eine hervorragende Rostbeständigkeit.
- Die matte Oberfläche kann mit jedem beliebigen Decklack mit hervorragender Haftung überzogen werden


- Speziell entwickelt, um die Leistungsanforderungen von Karosseriewerkstattpersonal zu erfüllen.
- Minimiert das Erscheinungsbild tiefer Oberflächenkratzer auf Metalloberflächen
- Trocknet schnell und bildet in kürzester Zeit eine dicke, schleifbare Grundierung.
- Der große Sprühkopf sorgt für einen professionell aussehenden Auftrag
- Hitzebeständig bis 250˚F und VOC-konform
Beste und günstigste DIY-Methode: UV-Harz + Babypuder
Eine Mischung aus UV-Harz und Babypuder eignet sich hervorragend zum Glätten großer, glatter Oberflächen. Ideal für Helme, Rüstungsteile und dekorative Hüllen. Für winzige Miniaturen ist diese Methode weniger geeignet.
In einem Test wurde eine Kuppel mit Wabenstruktur und einer Schichthöhe von 0.3 mm gedruckt. Die Ausgangsmischung bestand aus etwa zwei Teilen UV-Harz und einem Teil Pulver und wurde zu einer milch- oder cremigen Konsistenz verrührt. Nach nur einem Anstrich waren die Schichtlinien bereits reduziert. Für das endgültige, polierte Ergebnis waren jedoch mehrere Anstriche, UV-Härtung, Abwischen mit Alkohol, Schleifen, Füllgrundierung, Lackierung, Klarlack und Nassschleifen erforderlich.
Dieser letzte Satz ist wichtig.
Diese Methode ist kein schnelles Eintauchen. Es handelt sich um einen schrittweisen Aufbau mit anschließendem Schleifen. Das Ergebnis kann hervorragend sein, aber nur, wenn man die Harzansammlung kontrolliert und Details vor dem Aushärten sorgfältig ausarbeitet. Derselbe Test zeigte, dass sich Harz in einigen kleinen Wabenstrukturen ausbreitete, wo der Auftrag nicht sorgfältig ausgeführt wurde.
Verwenden Sie diese Option, wenn Sie eine kostengünstige Füllschicht auf einer großen Fläche benötigen. Verzichten Sie darauf, wenn die gedruckte Textur Teil des Designs ist.
Beste Materialalternative: PETG, ABS oder ASA
Manchmal ist die beste Alternative zu XTC-3D gar keine Beschichtung. Wenn Ihr eigentliches Problem Hitzebeständigkeit, Schleifverhalten oder die Verwendung im Außenbereich ist, wählen Sie ein besseres Filament, bevor Sie PLA mit Chemikalien behandeln.
PETG ist ein guter erster Schritt für funktionale Teile. Es lässt sich in einem Arbeitsgang sauberer schleifen als PLA und bietet eine bessere Temperaturbeständigkeit als beschichtetes PLA. Wenn Sie an Fahrzeuginnenräume, Pflanzgefäße für den Außenbereich oder Teile denken, die Wärme ausgesetzt sind, ist PETG in der Regel die bessere Wahl als epoxidbeschichtetes PLA.
ABS und ASA bieten noch weitere Vorteile. ABS lässt sich stark schleifen und mit Aceton glätten. Man kann auch ABS-Schlämme herstellen, um Nähte zu füllen und Teile zu verkleben. Das macht ABS zwar leistungsstark für die Requisitenbearbeitung, hat aber auch Nachteile: Dämpfe, Verformung, Belüftungsbedarf und die Notwendigkeit einer Einhausung.
ASA ist die für den Outdoor-Einsatz geeignete Variante. Wenn UV- und Hitzebeständigkeit wichtiger sind als einfaches Drucken, lesen Sie bitte unseren Leitfaden für hitzebeständige 3D-Druckfilamente, bevor Sie etwas beschichten.
Prusament ASA ist ein Beispiel für ein hochwertiges ASA-Produkt und bereits in unserer Informationsbibliothek enthalten. Es ist nicht für jeden Leser die erste Wahl. Es zeigt lediglich, dass die „Alternative“ eine geprüfte Materialwahl sein kann und nicht nur eine weitere Oberflächenbehandlungschemikalie.
Der Grund ist einfach. Im Epoxid-Wärmetest verschob die Beschichtung mit PLA die Verformungstemperatur lediglich von 51 °C auf 53 °C. Das ist keine Verbesserung, sondern ein vernachlässigbarer Rundungsfehler für die Praxis.
Bei der Materialauswahl ist der 3DPKit Filament Picker ein besserer Ausgangspunkt als eine weitere Harzschicht.
Beste lösungsmittelbasierte Option: 3D Gloop oder Ethylacetat
Das Glätten mit Lösungsmitteln kann funktionieren, sollte aber eher als fortgeschrittene Methode betrachtet werden. Es kann die Schichtlinien von PLA reduzieren, indem es die Kunststoffoberfläche aufweicht, jedoch kann dieselbe Chemie, die den Druck glättet, ihn auch beschädigen.
3D Gloop ist im Vergleich zu reinem Lösungsmittel die gängigere, verpackte Variante, da es speziell für die Anwendung mit Filamenten verkauft wird. Ich empfehle es hier nicht als verifiziertes Produkt, da mir keine aktuelle Produktinformation von Makers101 vorliegt. In manchen Anleitungen wird es neben Epoxidharz als Glättungsmethode für PLA aufgeführt, jedoch sind Sicherheit, Geschwindigkeit und Kontrolle nach wie vor problematisch. Die Verarbeitungszeit kann kurz sein, und die chemische Reaktion erfordert Belüftung und Schutzausrüstung.
Ethylacetat ist ein gängiges Lösungsmittel für Heimwerker. Es kann PLA glätten, lässt sich aber leicht überdosieren. Führen Sie daher zunächst kleine Tests durch, arbeiten Sie zügig und gehen Sie nicht davon aus, dass es sich bei jeder PLA-Mischung gleich verhält.
Anfängern würde ich empfehlen, zunächst eine Füllgrundierung und anschließend eine Grundierung mit Lösungsmitteln zu verwenden. Das dauert zwar länger, aber Fehler lassen sich leichter ausschleifen.
Wofür man eine XTC-3D-Alternative nicht verwenden sollte
Verwenden Sie keine Beschichtung, wenn das Problem tatsächlich an der Materialwahl, den Druckeinstellungen, der Geometrie oder unrealistischen Erwartungen liegt. Eine Beschichtung kann die Oberfläche verbessern, aber nicht alle Ursachen für ein raues Druckbild beheben.
Verwenden Sie kein Epoxidharz, um PLA hitzebeständig zu machen. Die hier vorliegenden Testdaten stützen diese Annahme nicht.
Verwenden Sie kein dickflüssiges Harz für feine Details. Zähne, Schriftzüge, gravierte Linien und Miniaturmerkmale können unter einer selbstnivellierenden Schicht verschwinden.
Die Beschichtung sollte nicht als Hauptmethode zur Festigkeitssteigerung eingesetzt werden. Eine Steigerung von 4 bis 10 Prozent ist zwar nicht zu vernachlässigen, aber keine grundlegende Neukonstruktion.
Gehen Sie nicht davon aus, dass der Kontakt mit Lebensmitteln unbedenklich ist, nur weil die Außenseite versiegelt aussieht. Für lebensmittelechte Drucke benötigen Sie lebensmittelechtes Harz, geeignetes Filament, einen sauberen Drucker, ein genaues Mischungsverhältnis, vollständige Aushärtung und dürfen keine Risse oder versteckte Poren aufweisen. Das sind hohe Anforderungen.
Vergessen Sie auch nicht den Druck selbst. Ein empfohlener Workflow für die Nachbearbeitung sieht mindestens vier Wände, vier Deckschichten und drei Bodenschichten vor, bevor mit dem groben Schleifen begonnen wird, damit Sie nicht in die Füllung schleifen. Eine bessere Vorbereitung spart mehr Zeit als eine Wunderbeschichtung.
Falls die sichtbaren Linien auf grobe Druckeinstellungen zurückzuführen sind, optimieren Sie zunächst den Druck. Unser Leitfaden zur Düsenqualität (0.4 mm) und der 3DPKit-Druckeinstellungsfinder sind hierfür gute erste Schritte.
Sicherheitscheckliste vor dem Beschichten eines Drucks
Jede XTC-3D-Alternative, die chemisch aushärtet, verdient denselben Respekt wie Harz-, Lack- oder Lösemittelarbeiten. Das Bauteil mag klein sein, die chemischen Prozesse jedoch nicht.
Bevor du anfängst:
- Handschuhe und Augenschutz tragen.
- Für ausreichende Belüftung sorgen.
- Beim Schleifen von ausgehärtetem Harz, Grundierung oder Füllstoff muss eine Atemschutzmaske getragen werden.
- Mischen Sie kleine Mengen Epoxidharz.
- Verteile das angerührte Epoxidharz, anstatt es in einem tiefen Becher zu lassen.
- Vor der Beschichtung des eigentlichen Teils an einem Reststück testen.
- Dünne Schichten auftragen.
- Vor dem Schleifen oder Lackieren die Beschichtung vollständig aushärten lassen.
Smooth-On weist ausdrücklich darauf hin, dass gemischtes XTC-3D exotherm ist. Eine große, konzentrierte Menge kann so viel Hitze erzeugen, dass ein Plastikbecher schmilzt, die Haut verbrennt oder brennbares Material entzündet wird. Auch herkömmliche Epoxidharze bergen dieses Risiko, daher sollten Sie sie nicht unterschätzen.
Meine Empfehlung: Wählen Sie nach Ausführung, nicht nach Marke.
Die beste Alternative zu XTC-3D hängt von der gewünschten Oberflächenbeschaffenheit ab.
Wenn Sie eine wasserdichte Beschichtung benötigen, tragen Sie eine sehr dünne Epoxidschicht auf und nehmen Sie das damit verbundene Detailrisiko in Kauf. Für lackierfertige Requisiten beginnen Sie mit Grundierung und Spachtelmasse. Wenn Sie einen großen Helm kostengünstig glätten möchten, lohnt es sich, eine UV-Harz-Füllmischung an einem Reststück zu testen. Bei sicherem ABS-Druck kann das Glätten mit Aceton oder ABS-Suspension die Nachbearbeitungszeit verkürzen.
Wenn Sie Hitzebeständigkeit benötigen, brauchen Sie nicht länger nach Beschichtungen zu suchen.
Drucken Sie stattdessen das richtige Material.
FAQ
Besteht XTC-3D nur aus Epoxidharz?
XTC-3D ist eine spezielle, zweikomponentige Epoxidharz-Beschichtung für 3D-Drucke. Herkömmliches Epoxidharz kann unter Umständen als Alternative verwendet werden, jedoch sollten Viskosität, Aushärtezeit, Vergilbung, Schleifverhalten und Detailverlust vor der Anwendung an einem fertigen Bauteil getestet werden.
Ist XTC-3D gut?
Ja, XTC-3D eignet sich gut für eine dünne, gebürstete Beschichtung, die Schichtgrenzen glättet und den Druck versiegeln kann. Weniger geeignet ist es für Modelle mit feinen Details, scharfen Beschriftungen, Hitzeeinwirkung oder Oberflächen, die ohnehin geschliffen und lackiert werden.
Was ist die beste Alternative zu XTC-3D?
Für Versiegelung und Glanz Epoxidharz in einer dünnen, mit dem Pinsel aufgetragenen Schicht verwenden. Zur Vorbereitung der Lackierung Grundierung und Spachtelmasse verwenden. Bei großen Cosplay-Flächen eine UV-beständige Harzpulvermischung testen. Für Hitzebeständigkeit das Filament vor dem Auftragen einer Beschichtung wechseln.
Kann ich anstelle von XTC-3D auch normales Epoxidharz verwenden?
Ja, aber gehen Sie nicht davon aus, dass sich jedes Epoxidharz wie XTC-3D verhält. Testen Sie es zunächst an einem Reststück. Achten Sie auf dünnen Auftrag, vorhersehbare Aushärtung, geringe Ansammlung, Schleifbarkeit und darauf, ob die gewünschten Details erhalten bleiben.
Ist Füllergrundierung besser als XTC-3D?
Bei lackierten Teilen oft ja. Füllgrundierung lässt sich leichter abschleifen und korrigieren. XTC-3D eignet sich besser für klare, glänzende, versiegelte Oberflächen oder eine stärkere Wasserabdichtung.
Führt eine Epoxidbeschichtung zu Hitzebeständigkeit bei PLA?
Nicht in einem relevanten Sinne. In einem Test verformte sich reines PLA bei 51 °C, die epoxidbeschichtete Probe hingegen erst bei 53 °C. Wenn die Temperatur eine Rolle spielt, sollten Sie vor dem Beschichten des Bauteils ein besser geeignetes Filament verwenden.
Macht eine Epoxidbeschichtung 3D-Drucke stabiler?
Für diese Frage würde ich nur wenig Vertrauen in den Test geben. Die gemessene Zugzunahme des PLA lag bei etwa 4 bis 10 Prozent, was nicht ausreicht, um eine schwache Halterung, einen Haken oder eine Befestigung zu stabilisieren. Epoxidharz sollte zunächst als Oberflächenveredelung verwendet werden.
Kann eine Epoxidbeschichtung 3D-Drucke wasserdicht machen?
Ja, das ist möglich. Ein Test zeigte, dass ein dünnwandiger PLA-Becher in Vasenform vor der Beschichtung undicht war, nach einer äußeren Epoxidharzbeschichtung jedoch trocken blieb. Komplexe Formen können dennoch undicht sein, wenn die Beschichtung innere Spalten oder Risse nicht erreicht.
Ist XTC-3D lebensmittelecht?
Gehen Sie nicht davon aus. Die Lebensmittelechtheit hängt vom Harz, dem Filament, der Sauberkeit des Druckers, dem genauen Mischen, der vollständigen Aushärtung und dem Vorhandensein von Rissen oder Poren im fertigen Teil ab. Für Hobbybastler ist es daher sicherer, keine lebensmittelechten Drucke zu versprechen.
Wie lassen sich PLA-Drucke am günstigsten glätten?
Bei lackiertem PLA ist Füllgrundierung mit anschließendem Schleifen meist die kostengünstigste und praktikabelste Methode. Für große, glatte Flächen kann eine Harz-Pulver-Füllung zwar preiswert sein, erfordert aber mehr Arbeitsschritte und Nachbearbeitung als zunächst angenommen.
Was ist die sicherste Alternative zum XTC-3D für Anfänger?
Für die Lackiervorbereitung ist Füllgrundierung der sicherste Ausgangspunkt, da Fehler abgeschliffen werden können. Tragen Sie beim Schleifen Handschuhe, sorgen Sie für gute Belüftung und verwenden Sie eine Atemschutzmaske. Verwenden Sie Epoxidharz, UV-Harz und Lösungsmittel erst nach kontrollierten Tests, nachdem Sie den Arbeitsablauf verstanden haben.
Was sollte ich verwenden, wenn ich feine Details erhalten muss?
Verwenden Sie leichtes Anschleifen, dünne Grundierungsschichten und punktuelles Ausbessern von Ausbesserungen. Vermeiden Sie dickflüssiges Epoxidharz, zähflüssiges UV-Harz und aggressive Glättungsmethoden mit Lösungsmitteln auf Zähnen, Texten, Gravuren, Miniaturgesichtern oder dekorativen Strukturen.