Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Inhaltsverzeichnis
P2S Erste Schicht klebt nicht
Wenn die erste Schicht Ihres Bambu Lab P2S nicht haftet, ist es verlockend, die Einstellungen anzupassen. Das ist meist der Fehler. Die meisten Haftungsprobleme lassen sich auf wenige Hauptursachen zurückführen: Die Plattenoberfläche ist verschmutzt, das System startet zu kalt oder die Kalibrierung wurde nicht ordnungsgemäß durchgeführt.
Dieser Leitfaden hat nur einen Zweck: Sie so schnell wie möglich wieder zu einer sauberen, wiederholbaren ersten Schicht zu bringen.
Wir beginnen mit einer kurzen „Schnelllösung“, die die meisten Fälle behebt, und leiten Sie dann auf den richtigen Weg, basierend auf dem, was Sie tatsächlich auf dem Bett sehen.
Schnelle Lösung (Führen Sie zuerst diese 4 Schritte aus)
Diese Schritte sind in der richtigen Reihenfolge. Überspringen Sie keine Schritte.
1) Reinigen Sie die Bauplatte (nicht nur mit einem IPA-Tuch).
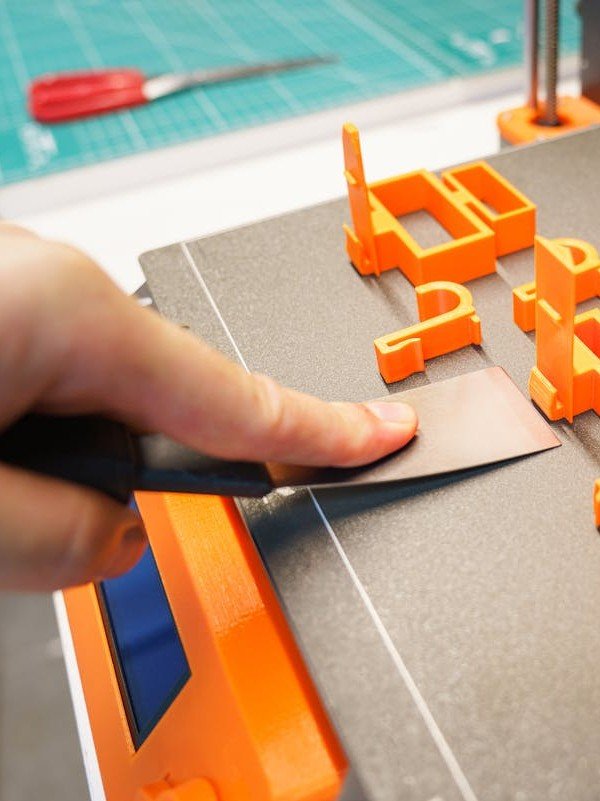
Den Teller abnehmen und mit Spülmittel und warmem Wasser abwaschen . Gut abspülen und vollständig abtrocknen. Danach nur noch die Ränder berühren.


2) Länger vorheizen als gedacht
Stellen Sie Ihre normale PLA- Betttemperatur ein und warten Sie weitere 5 Minuten, nachdem der Zielwert erreicht ist. In einem Kühlraum verlängern Sie die Wartezeit.
3) Führen Sie eine vollständige Kalibrierung durch.
Führen Sie die vollständige Kalibrierung einmal durch und lassen Sie sie abschließen. Unterbrechen Sie sie nicht und nehmen Sie anschließend keine weiteren Einstellungen vor.
4) Test an einem kleinen Quadrat der ersten Schicht (PLA + Standardprofil)
Versuchen Sie es noch nicht mit einem größeren Modell. Verwenden Sie zunächst ein einfaches Testquadrat für die erste Schicht, um die Haftung deutlich zu erkennen.
So sieht „Erfolg“ aus:
Die Linien der ersten Schicht sind durchgehend, berühren sich und verrutschen nicht, wenn sich die Düse bewegt.
Was Sie noch NICHT tun sollten:
Ändern Sie nicht den Z-Offset. Ändern Sie nicht den Durchfluss. Ändern Sie nicht drei Einstellungen gleichzeitig. Wenn die Schnelllösung das Problem nicht behebt, ist das eine nützliche Information. Jetzt diagnostizieren wir anhand der Symptome.
Die 3 Lösungen, die die meisten Fehler der ersten Ebene beheben
Wie oft die einzelnen Korrekturmaßnahmen tatsächlich funktionieren: Durch gründliches Waschen der Platte lässt sich das Problem in etwa der Hälfte der Fälle beheben. Eine Z-Offset-Korrektur behebt den Großteil der verbleibenden Fehler. Eine erneute Kalibrierung löst weitere 20 bis 30 % der Probleme. Wenn Sie diese Schritte in dieser Reihenfolge durchführen, beheben Sie die große Mehrheit der Fehler in der ersten Schicht des P2S-Drucks schnell.
In den meisten Fällen ist keine fortgeschrittene Feinabstimmung erforderlich. Es genügt, die Grundvoraussetzungen für die Haftung wiederherzustellen: eine saubere Oberfläche, eine stabile Temperatur und eine korrekte Basiskalibrierung.
Arbeiten Sie die drei unten beschriebenen Korrekturen der Reihe nach durch. Jede hat ein klares Erfolgssignal. Wenn die erste Schicht gut sitzt, hören Sie dort auf – nehmen Sie keine weiteren Anpassungen vor.
Lösungsvorschlag Nr. 1 – Reinigen Sie den Teller so, wie er tatsächlich gereinigt werden muss.
Ein kurzes Abwischen mit Alkoholtuch entfernt zwar Staub, aber oft nicht ausreichend Hautfett . Deshalb hört man so häufig: „Ich habe es abgewischt, aber es klebt trotzdem nicht.“
Mach das:
- Die Bauplatte entfernen.
- Mit waschen Spülmittel + warmes Wasser.
- Gründlich ausspülen.
- Mit einem sauberen Handtuch vollständig abtrocknen und anschließend kurz an der Luft trocknen lassen.
- Anschließend nur an den Kanten anfassen.
Erfolgssignal: Die Linien der ersten Schicht bleiben an Ort und Stelle, anstatt sofort zu verrutschen oder sich einzurollen.
Lösungsvorschlag Nr. 2 – Länger vorheizen (insbesondere wenn der Raum kalt ist).
Das Bett kann auf dem Display schnell die Zieltemperatur erreichen, aber das gesamte System (Platte + Bett + Umgebungsluft) kann noch kalt sein.
Kalte Starts sind eine häufige Ursache für frühes Zusammenrollen und schwache Bindung – insbesondere im Winter oder in der Nähe von Fenstern.
Mach das:
- Heizen Sie das Heizbett auf Ihre übliche PLA-Temperatur vor.
- Wartezeit ein extra 5 Minuten nachdem es sein Ziel erreicht hat.
- Wenn Ihr Zimmer sehr kalt ist, warten Sie 5 – 10 Minuten.
Erfolgssignal: Die Ecken heben sich nicht mehr frühzeitig ab und die erste Schicht wirkt „stabiler“ und gleichmäßiger.


Lösung Nr. 3 – Führen Sie eine vollständige Kalibrierung durch und ändern Sie dann keine Einstellungen mehr.
Die Kalibrierung ist keine optionale Feinabstimmung. Sie bildet die Grundlage dafür, dass Standardprofile wie erwartet funktionieren. Wenn Sie die Kalibrierung unterbrechen, überspringen oder direkt im Anschluss Einstellungen ändern, bekämpfen Sie möglicherweise nur noch die Symptome, anstatt die Ursachen zu beheben.
Mach das:
- Führen Sie eine vollständige Kalibrierung.
- Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, PLA + das Standardprofil für Ihren Testdruck.
- Z-Offset und Fluss noch nicht anpassen.
Erfolgssignal: Die Linien der ersten Schicht werden gleichmäßig und wiederholbar über das gesamte Quadrat.
Ein kurzer, ehrlicher Kontrollpunkt
Wenn Sie alle drei Lösungsansätze ausprobiert haben und die erste Schicht immer noch nicht funktioniert, ist das kein Grund zur Sorge. Es bedeutet lediglich, dass Ihr Problem wahrscheinlich zu den schwierigeren 20 % gehört: ein lokales Oberflächenproblem, eine ungleichmäßige Temperaturverteilung, eine ungleichmäßige Materialzufuhr oder ein Problem mit der Höhe/dem Versatz der Basislinie.
30-Sekunden-Symptomcheck (Wählen Sie die zutreffendste Option)
Fehler in der ersten Schicht sehen ähnlich aus, haben aber unterschiedliche Ursachen. Wählen Sie diejenige aus, die am besten zu Ihrem Druckergebnis passt:
A) Nichts hält.
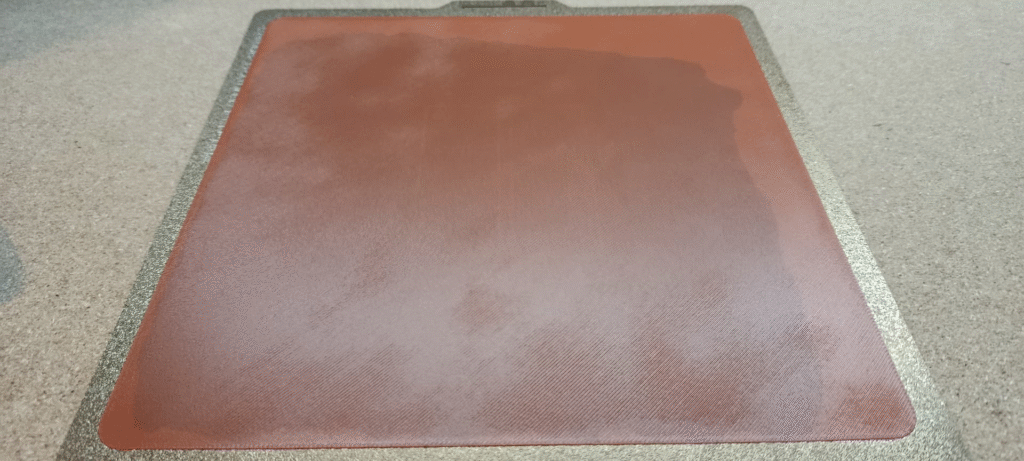
Die erste Linie rutscht, krümmt sich oder wird sofort mitgeschleift. Die Düse „pflügt“ durch das Filament.
B) Nur eine Stelle hält nicht.

Dieselbe Ecke oder Zone versagt jedes Mal, während andere Bereiche akzeptabel aussehen.
C) Es klebt, hat aber Lücken.
Die erste Schicht sieht gestreift aus. Die Linien verschmelzen nicht zu einer Fläche. Man kann Zwischenräume erkennen.
D) Ecken anheben / verziehen
Die erste Schicht hält problemlos, aber nach ein paar Minuten oder nach der nächsten Schicht lösen sich die Ecken ab.
E) Unordentlicher Klecks / Düsenschleppen
Der Kunststoff verknäuelt sich, die Düse trifft darauf, und der Ansatz verwandelt sich in einen Klumpen.

Sichere Parametergrenzen
Bevor wir uns mit dem Entscheidungsbaum befassen, benötigen wir Leitplanken.
Der häufigste Fehler in dieser Phase ist, zu viele Variablen gleichzeitig zu verändern – Temperatur, Geschwindigkeit, Durchfluss, Z-Offset – und so aus einem klaren Problem drei verwirrende zu machen.
Bei der Fehlersuche in der ersten Schicht sollten die Anpassungen klein gehalten, innerhalb sicherer Bereiche geblieben und jedes Mal an einem kleinen Quadrat der ersten Schicht getestet werden.
| Artikel | PLA-Start | Bereich anpassen | Notizen |
|---|---|---|---|
| Betttemperatur (°C) | 55-65 | +5 bis +10 | Nur eine Änderung |
| Düsentemperatur (°C) | 200-220 | ± 5 | Standardeinstellungen beibehalten |
| Geschwindigkeit der ersten Schicht (mm/s) | 20-35 | Bei Bedarf senken | Langsam = sicherer |
| Krempenbreite (mm) | 5-8 | 8–12 (große Teile) | Korrektur der Verformung |
| Zusätzliches Vorheizen (Min.) | 5 | 5-10 | Hilfe im Kühlraum |
Regel: Ändere einen Punkt und teste erneut. Wenn es funktioniert, beende den Vorgang. Wenn nicht, mache die Änderung rückgängig und fahre mit dem nächsten Schritt im Entscheidungsbaum fort.
Der Entscheidungsbaum
„Die erste Schicht haftet nicht“ klingt nach einem einheitlichen Problem, ist es aber nicht. Die Lösung hängt davon ab, wie das Problem aussieht. Wählen Sie den Lösungsweg, der Ihrem Symptom entspricht. Jeder Lösungsweg beginnt mit den Schritten, die die höchste Erfolgswahrscheinlichkeit und den geringsten Aufwand erfordern.
Pfad A — Nichts hält (Linien gleiten oder werden gezogen).
Wenn die Haftung nahezu null ist, behandeln Sie dies wie ein Problem mit Oberfläche und Hitze, bis das Gegenteil bewiesen ist.
Beginnen Sie mit einer frisch gewaschenen Druckplatte und erhöhen Sie dann die Betttemperatur leicht (+5 °C). Verwenden Sie weiterhin PLA und das Standardprofil und testen Sie mit einem Quadrat in der ersten Schicht.
Wenn es immer noch rutscht, überprüfen Sie den Düsenbereich. Ein winziger Rest Kunststoff kann dazu führen, dass die Düse schleift und die erste Schicht jedes Mal zerstört wird.
Vorgehensweise (in dieser Reihenfolge):
- Teller waschen (Spülmittel + warmes Wasser), vollständig abtrocknen
- Erhöhen Sie die Betttemperatur + 5 ° C (einmalig)
- Drucken Sie ein kleines Quadrat für die erste Schicht (Standard-PLA).
- Prüfen Sie den Düsen-/Wischbereich auf Kunststoffreste.
Erfolgssignal: Die erste Schicht bleibt an der ersten Linie unten, und die Düse hört auf, Material mitzuziehen.
Falls es immer noch nicht funktioniert: Weiter zu Pfad E: Ziehen/Blobsor-Erweiterte Prüfungen.
Warum das funktioniert:
Wenn nichts haften bleibt, ist der begrenzende Faktor in der Regel der Zustand der Plattenoberfläche oder der frühe Wärmetransfer – und nicht die Einstellung des Schneidegeräts.
Pfad B — Nur ein Bereich funktioniert nicht (dieselbe Ecke/Zone schlägt fehl).
Ein wiederholbarer Ausfall an derselben Stelle ist ein Hinweis. Er deutet in der Regel auf lokale Verunreinigungen, eine abgenutzte/zu glatte Oberflächenzone oder einen Temperaturgradienten hin.
Die schnellste Diagnose ist ein kontrollierter Test: Drucken Sie dasselbe Quadrat der ersten Schicht an zwei verschiedenen Stellen auf dem Druckbett. Bleibt der Fehler im selben Bereich, ist er lokal und nicht modellbedingt.
Vorgehensweise (in dieser Reihenfolge):
- Teller reinigen und berührungslosen Test durchführen (nur Kanten).
- Drucken Sie dasselbe Testquadrat an einer anderen Position auf dem Druckbett.
- Drehen Sie den Teller um / verwenden Sie die andere Seite, falls vorhanden
- Speichern 5 – 10 min zusätzliche Vorwärmung zur Reduzierung von Temperaturgradienten


Erfolgssignal: Die „schlechte Zone“ verbessert sich, wenn Sie das Modell bewegen, die Platte wenden oder die Vorheizzeit verlängern.
Sollte es weiterhin nicht funktionieren: Überprüfen Sie die Gleichmäßigkeit der Betttemperatur und den Zustand der Platte.
Warum das funktioniert:
Wenn eine Zone wiederholt versagt, liegt das in der Regel an einem lokalen Problem der Oberfläche oder der Wärmeverteilung – und nicht an einem globalen Profilproblem.
Pfad C – Hält, weist aber Lücken auf (gestreifte erste Schicht, Zwischenräume zwischen den Linien)
Eine streifenförmige erste Schicht bedeutet, dass der Drucker zwar Linien aufträgt, diese aber nicht zu einem durchgehenden Blatt verschmelzen. Dies deutet häufig auf eine instabile Extrusion, Probleme beim Materialtransport oder eine etwas zu hohe Düsenposition hin, sodass die erste Schicht nicht richtig haftet.
Beginnen Sie mit Fütterung und Sauberkeit – und nehmen Sie dann gegebenenfalls nur eine kleine Anpassung vor.
Vorgehensweise (in dieser Reihenfolge):
- Achten Sie in der ersten Minute auf Klick-/Rutschgeräusche.
- PLA einmal entladen und neu laden (Zuführungsweg reinigen).
- Reinigen Sie den Düsenspitzenbereich (entfernen Sie Rückstände).
- Ändern Sie gegebenenfalls die Änderungen. dank One davon:
- Geschwindigkeit der ersten Schicht verringern (im Bereich bleiben), or
- Erhöhen Sie die Düsentemperatur um + 5 ° C
Erfolgssignal: Die Linien berühren sich ohne sichtbare Zwischenräume; das Quadrat wirkt gleichmäßig ausgefüllt.
Falls das immer noch nicht funktioniert: Gehen Sie zu den erweiterten Einstellungen für Höhe/Offset/Hardware.
Warum das funktioniert:
Lücken in der ersten Schicht entstehen üblicherweise durch ungleichmäßigen Materialfluss oder eine erste Schichthöhe, die etwas zu hoch ist, als dass die Schichten verschmelzen könnten.
Pfad D — Ecken heben sich / verziehen sich (beginnt normal, hebt sich dann)
Verformung entsteht durch Haftung und Abkühlung. Die erste Schicht kann einwandfrei aussehen, dann kühlt das Bauteil ab, schrumpft und zieht sich an den Ecken nach oben.
Die effektivste und gleichzeitig einfachste Lösung ist ein Rand, kombiniert mit besserer Wärmestabilität (zusätzliches Vorheizen + keine Zugluft).
Vorgehensweise (in dieser Reihenfolge):
- Sauberer Teller + längeres Vorheizen
- Fügen Sie einen Rand hinzu (beginnen Sie 5 – 8 mm)
- Zugluft vermeiden (kein offenes Fenster, keine Klimaanlagenlüftung)
- Bei Bedarf die erste Schicht verlangsamen (in Reichweite bleiben).
Erfolgssignal: Die Ecken bleiben über die ersten paar Schichten hinweg flach, nicht nur in der ersten Minute.
Falls das immer noch nicht funktioniert: Gehen Sie zu Umgebungs- und Plattenverschleißprüfungen.
Warum das funktioniert:
Verformungen entstehen durch Schrumpfung und ungleichmäßige Abkühlung. Daher erzielt man Erfolge, indem man die Niederhaltekraft erhöht und den frühen Temperaturschock reduziert.
Pfad E – Unordentlicher Klecks / Düsenschleppen
Das Ziehen ist oft ein Fehler zweiter Ordnung: Die erste Schicht verbindet sich nicht, ein loser Strang bildet sich, und die Düse trifft wiederholt auf diese Unebenheit.
Stoppen Sie frühzeitig, reinigen Sie die Platte und überprüfen Sie das Ergebnis anschließend mit einem einfachen Testquadrat. Falls sich das Problem beim Ziehen von Schleifstreifen auf einer sauberen Platte wiederholt, prüfen Sie, ob es Verschmutzungen am Reinigungstuch gibt oder ob die Düsen-/Hotend-Einheit locker sitzt.
Vorgehensweise (in dieser Reihenfolge):
- Frühzeitig abbrechen und sicher reinigen (den Fleck entfernen).
- Den Teller erneut reinigen
- Testen Sie erneut mit einem Quadrat der ersten Schicht (PLA-Standard).
- Falls die Wiederholung auftritt: Düsen-/Hotend-Sitz prüfen und Bereich abwischen.
Erfolgssignal: saubere erste Leitungen, keine Ablagerungen, kein Düsenpflügen.
Falls dies weiterhin fehlschlägt: Führen Sie die erweiterten Prüfungen durch.
Warum das funktioniert:
Das Ziehen entsteht, wenn die ersten Fäden nicht verankert sind, sodass sich Kunststoff zu einer Erhebung ansammelt, mit der die Düse kollidiert.
Was man NICHT tun sollte (So verschlimmern es die Leute nur)
Hier sind die häufigsten Fehler, die Zeit verschwenden und Verwirrung stiften – vermeiden Sie sie, bis Ihre erste Schicht wieder stabil ist:
1) Ändern Sie den Z-Offset nicht als ersten Schritt.
Z-Offset-Änderungen können in fortgeschrittenen Fällen helfen, aber wenn Ihre Platte verschmutzt ist oder Ihr System kalt startet, kaschiert die Z-Offset-Anpassung nur das eigentliche Problem. Sie erhalten letztendlich inkonsistente Ergebnisse bei verschiedenen Modellen und Materialien.
2) Temperatur, Geschwindigkeit und Durchfluss nicht gleichzeitig ändern
Wenn Sie drei Variablen anpassen und sich das Druckergebnis verbessert, wissen Sie nicht, warum. Verschlechtert es sich, wissen Sie ebenfalls nicht, warum. Nehmen Sie eine Änderung vor, testen Sie erneut auf einem kleinen Quadrat und hören Sie auf, sobald es funktioniert.
3) Verwenden Sie PETG oder TPU nicht, um die Haftung zu testen.
Für die Fehlersuche ist PLA die einfachste Ausgangsbasis. PETG und TPU bringen zusätzliche Variablen (Oberflächeninteraktion, Empfindlichkeit, Zuführungsverhalten) mit sich, die von der eigentlichen Ursache ablenken können.
4) Gehen Sie nicht davon aus, dass ein Abwischen mit Isopropylalkohol immer ausreicht.
Isopropanol ist zwar hilfreich, aber viele Haftungsprobleme entstehen durch Öle, die sich mit einem kurzen Abwischen nicht vollständig entfernen lassen. Falls es nicht klappt, versuchen Sie es mit Spülmittel und warmem Wasser. Es ist zwar etwas umständlich, aber es funktioniert.
5) Verwenden Sie kein großes Modell als Test.
Ein großer Druck verdeckt das Signal. Sie verschwenden Filament und Zeit, bevor Sie feststellen können, ob die Reparatur geholfen hat. Verwenden Sie für die erste Schicht ein kleines Quadrat, bis die Haftung eindeutig stabil ist.
6) Versuchen Sie nicht immer wieder denselben fehlgeschlagenen Druckvorgang, ohne den Test zu ändern.
Wenn ein Modell bereits nach einer Minute fehlschlägt, liefert zehnmaliges Ausführen keine neuen Erkenntnisse. Wechseln Sie zu einem kontrollierten Test (z. B. Quadrat oder kleiner Block), um die Ursache zu isolieren.
Fazit: Zuerst muss eine stabile, reproduzierbare erste Schicht wiederhergestellt werden. Dann kann man mit der Optimierung beginnen.
Drei winzige Tests, die schneller diagnostizieren als Raten
Bei der Fehlersuche mit einem vollständigen Modell werden zu viele Faktoren vermischt: Geometrie, Kühlung, Stützstrukturen, Zeit und Oberfläche. Diese drei kleinen Tests liefern Ihnen innerhalb von Minuten eindeutige Ergebnisse.
Test 1 — Quadrat der ersten Schicht (Haftung + Lücken + „schlechte Bereiche“)
Dies ist Ihr wichtigstes Diagnosewerkzeug. Es zeigt, ob die Leiterbahnen zu einer Platte verbunden sind und ob ein Bereich der Platte schlechter ist als ein anderer.
Wonach schauen:
- Die Linien sollten sich berühren und zu einer festen Oberfläche verschmelzen.
- Keine „Streifen“-Lücken
- Kein Verrutschen oder Einrollen
Bestanden: Das Quadrat ist glatt, durchgehend und bleibt flach.
Falls es fehlschlägt:
- Gleiten/Krümmen → Pfad A
- Eine Ecke/Zone schlägt fehl → Pfad B
- Gestreifte Lücken → Pfad C
Test 2 — Kleiner Block (Frühes Verziehen)
Ein kleiner Block ist besser als ein großes Modell, weil er das Anheben in der Ecke schnell und ohne Zeitverlust anzeigt.
Wonach schauen:
- Die Ecken bleiben auch in den ersten Schichten flach.
- Kein vorzeitiges Abblättern der Kanten
Bestanden: Der Untergrund bleibt vollkommen flach.
Falls das fehlschlägt: Gehe zu Pfad D (Warping).
Test 3 — Kurzleinentest (Fütterungskonsistenz)
Bei Verdacht auf ungleichmäßige Extrusion ist ein Test erforderlich, der Klickgeräusche, Rutschen oder einen instabilen Materialfluss sofort aufdeckt.
Wonach schauen:
- Gleichmäßiges Fressgeräusch (keine wiederholten Klicks)
- Gleichmäßige Linienbreite von Anfang an
Bestehensnorm: Gleichbleibende Linien, gleichmäßiger Ton.
Falls dies fehlschlägt: Gehen Sie zu Pfad C (Lücken/Durchfluss) und überprüfen Sie die Zufuhr und die Sauberkeit der Düse.
Erweiterte Prüfungen (Die „schwierigeren 20 %“-Aufgaben)
Wenn Sie die grundlegenden Schritte bereits durchgeführt haben – die Platte mit Seife waschen, länger vorheizen, vollständig kalibrieren, PLA-Standardeinstellungen verwenden und kleine Testquadrate anfertigen – und die erste Schicht immer noch nicht das gewünschte Ergebnis liefert, liegt wahrscheinlich eine weniger häufige Ursache vor.
In dieser Phase geht es nicht darum, „härter abzustimmen“. Ziel ist es, festzustellen, ob ein Problem mit der Höhenbasislinie, der Temperaturverteilung, der Hardwarestabilität oder dem Oberflächenverschleiß vorliegt.
Erweiterte Prüfung Nr. 1 – Höhenbasislinie der ersten Schicht
Wenn Ihre erste Schicht zwar haftet, aber auch nach sauberer Platte, guter Hitze und gleichmäßiger Zuführung durchgehend unterpresst aussieht (dünne Linien, die nicht zusammenfließen, sichtbare Lücken), könnte dies an einer etwas zu hohen Ausgangshöhe liegen.
Die richtige Methode zur Überprüfung besteht nicht darin, willkürlich Werte zu ändern. Vielmehr sollte man das erste Quadrat der Ebene berechnen und nach einem stabilen Muster suchen:
- Wenn die Linien überall gleichmäßig „rund“ verlaufen und voneinander getrennt sind, deutet das auf Höhe/Druck hin.
- Wenn sich das Muster je nach Ort ändert (ein Bereich gut, ein Bereich schlecht), liegt das höchstwahrscheinlich an der Platten-/Wärmeverteilung (siehe nächste Prüfung).
Was zu tun ist (sichere Vorgehensweise):
- Führen Sie die vollständige Kalibrierung einmal erneut durch (falls Sie dies seit der Fehlerbehebung noch nicht getan haben).
- Testen Sie das Quadrat der ersten Ebene erneut mit den Standardeinstellungen.
- Nur wenn das Muster „zu hoch“ konsistent und wiederholbar ist, sollte man zu einer kontrollierten Höhen-/Offset-Anpassung übergehen.
Erfolgssignal: Die Linien verschmelzen zu einer durchgehenden Fläche, ohne dass extreme Temperaturänderungen erforderlich sind.
Erweiterter Check Nr. 2 – Gleichmäßigkeit der Betttemperatur (Hinweis: „Immer an derselben Stelle tritt das Problem nicht auf“)
Wenn eine Zone trotz aller Bemühungen immer wieder ausfällt, ist es an der Zeit, dies als ein Verteilungsproblem und nicht als ein Einstellungsproblem zu behandeln.
Der Reinigungstest ist einfach: Drucken Sie dasselbe Quadrat der ersten Schicht an drei Positionen :
- Zentrum
- vorne links (oder Ihre übliche Fehlerzone)
- hinten rechts (gegenüberliegende Ecke)
Wenn eine Ecke wiederholt fehlschlägt, während eine andere einwandfrei druckt, ist das ein starker Hinweis auf ein lokales Problem: Oberflächenbeschaffenheit, Plattenverschleiß oder Temperaturgradient.
Was macht man als nächstes:
- Verlängern Sie die Vorheizzeit und wiederholen Sie den Test (hilft, Gradienten zu reduzieren).
- Drehen Sie den Teller um oder versuchen Sie es gegebenenfalls mit einem anderen Teller/einer anderen Seite.
- Wenn das Muster über verschiedene Platten und Standorte hinweg unverändert bleibt, protokollieren Sie dies als Problem der Schichtverteilung.
Erfolgssignal: Die Haftung ist über alle Positionen hinweg gleichmäßig, nicht nur in der Mitte.
Erweiterter Check Nr. 3 – Düsen-/Hotend-Stabilität (lose Teile können eine „schlechte Haftung“ vortäuschen)
Eine leicht lockere Düsen-/Hotend-Einheit kann zu ungleichmäßigem Druckverhalten der ersten Schicht führen, was wie Haftungsprobleme aussieht. Der Drucker kann zunächst eine saubere Linie drucken, die nächste Linie verschiebt sich dann, verläuft unregelmäßig oder wird uneben.
Dies ist besonders wahrscheinlich, wenn Sie Folgendes sehen:
- wiederholtes „Ziehen“ selbst auf einem sauberen Teller
- sich am Anfang wiederholt Klumpen bilden
- Uneinheitliche Linienbreite selbst an derselben Stelle
Was (sorgfältig) zu überprüfen ist:
- Prüfen Sie den Bereich um das Hotend/die Düse auf offensichtliche Lockerheit (beachten Sie die offiziellen Sicherheitsrichtlinien; berühren Sie keine heißen Teile).
- Prüfen Sie den Wisch-/Bürstenbereich auf Ablagerungen, die am Anfang eine „Beule“ verursachen können.
Erfolgssignal: Die Düse legt die erste Linie sauber ab, ohne Kunststoff aufzusammeln oder zu verdrängen.
Erweiterte Prüfung Nr. 4 – Verschleiß oder Ungenauigkeit der Plattenoberfläche (manchmal ist die Platte der Engpass)
Aufbauplatten sind nicht für die Ewigkeit gemacht. Mit der Zeit – oder je nach Plattentyp – kann sich die Haftung verändern. Eine zu glatte, verschmutzte oder abgenutzte Platte kann genau die gleichen Symptome hervorrufen, die Sie beobachten.
Clues:
- Man benötigt immer höhere Betttemperaturen, um die gleiche Haftung zu erzielen.
- Die Reinigung hilft kurzfristig, dann treten die Fehler schnell wieder auf.
- Eine Zone ist selbst nach gründlichem Waschen noch schlimmer.
Was ist zu tun:
- Versuchen Sie es gegebenenfalls mit der anderen Seite des Tellers.
- Versuchen Sie es mit einem anderen Teller, dem Sie vertrauen (falls Sie einen haben).
- Behandeln Sie dies als ein Oberflächenproblem, wenn der Rest des Systems stabil ist.
Erfolgssignal: Die Haftung stellt sich ohne extreme Anpassungen wieder her.
Wenn ein Hardware-/Qualitätsproblem begründet ist
Das kommt selten vor, aber es passiert.
Wenn Sie den Fehler unter kontrollierten Bedingungen reproduzieren können – saubere Platte, PLA-Standardeinstellungen, mehrere Bettpositionen, langes Vorheizen, vollständige Kalibrierung – und er immer noch im gleichen Muster auftritt, haben Sie jetzt etwas, das es wert ist, es zu eskalieren.
Was Sie aufzeichnen sollten (damit der Support Sie ernst nimmt):
- ein Foto des gescheiterten Quadrats der ersten Ebene
- an welcher Bettposition wurde es gedruckt?
- verwendete Bett-/Düsentemperaturen
- Bestätigung, dass die Platte mit Seife gewaschen und die Kalibrierung abgeschlossen wurde
FAQ
Warum hält meine erste Schicht manchmal, aber manchmal nicht?
Weil die Haftung empfindlich auf kleine, unbemerkte Veränderungen reagiert – am häufigsten:
- wie sauber der Teller wirklich ist (Hautfett sammelt sich unbemerkt an)
- wie kalt das System startet (insbesondere im Winter).
- ob der vorherige Druck Rückstände an der Düse oder im Wischbereich hinterlassen hat. Falls das Ergebnis zufällig erscheint, verwenden Sie eine mit Seife gewaschene Platte + längere Vorheizzeit + kleines Testquadrat.
Reicht ein IPA-Reinigungstuch aus, oder brauche ich wirklich Seife und Wasser?
IPA eignet sich gut für die schnelle Reinigung, entfernt Öle aber nicht immer ausreichend für eine zuverlässige Haftung. Bei Problemen ist Seife und warmes Wasser die schnellste Methode, um die Haftung wiederherzustellen. Sobald die Haftung wiederhergestellt ist, können IPA-Tücher zur regelmäßigen Pflege verwendet werden.
Sollte ich einen Klebestift für die PLA-Verklebung verwenden?
Klebestifte können im Notfall helfen, sind aber nicht die beste erste Maßnahme. Wenn PLA nicht klebt, liegt das meist an mangelnder Sauberkeit oder zu niedriger Temperatur. Beheben Sie zuerst die Ursache. Verwenden Sie Klebstoff nur, wenn Sie eine schnelle, vorübergehende Lösung benötigen.
Ich habe nur in einer Ecke Probleme. Was bedeutet das üblicherweise?
Ein wiederholter Fehler an einer Ecke ist in der Regel lokal , nicht global:
- Kontamination in dieser Zone
- Oberflächenverschleiß oder Texturunterschiede
- Überprüfen Sie den Temperaturgradienten auf dem Druckbett, indem Sie dasselbe Quadrat der ersten Schicht an verschiedenen Stellen auf dem Druckbett drucken. Wenn der Fehler mitwandert, handelt es sich um ein lokales Problem.
Meine erste Schicht weist Lücken auf / sieht streifenförmig aus. Liegt das an Unterextrusion?
Manchmal, aber gehen Sie nicht sofort davon aus, dass es an einer Einstellung des Slicers liegt. Lücken können auch folgende Ursachen haben:
- instabile Filamentzufuhr (Klicken/Rutschen)
- eine verschmutzte Düsenspitze
- Eine etwas zu hohe erste Schichthöhe. Beginnen Sie mit der Materialzufuhr und der Düsenreinigung und ziehen Sie dann eine kleine Änderung in Betracht (langsamere erste Schicht oder +5°C Düse).
Sollte ich den Z-Offset anpassen, um Lücken in der ersten Schicht zu beheben?
Erst nachdem Sie die Grundlagen befolgt haben: Platte mit Seife reinigen, länger vorheizen, vollständig kalibrieren, PLA-Standardeinstellungen verwenden und eine kontrollierte erste Schicht erzeugen. Wenn die Lücken überall gleichmäßig und reproduzierbar sind, kann eine kleine Höhen-/Offsetkorrektur sinnvoll sein. Sind die Lücken ortsabhängig, liegt es wahrscheinlich eher an der Platten-/Wärmeverteilung.
Wie lange sollte ich das Druckbett vorheizen?
In den meisten Fällen reichen 5 Minuten Wartezeit nach Erreichen des Zielwerts aus. In einem kalten Raum sind 5–10 Minuten sicherer. Ziel ist es, die Platte und das umliegende Metall zu erwärmen – nicht nur einen bestimmten Wert auf dem Bildschirm zu erreichen.
Welcher „Testdruck“ eignet sich am besten zur Diagnose der Haftung?
Ein Quadrat der ersten Ebene . Es ist schnell, günstig und liefert klare Signale:
- Gleiten/Aufrollen → Haftungs-/Wärmeproblem
- Ausfall einer Zone → lokales Platten-/Temperaturproblem
- Streifen/Lücken → Problem mit der Fluss-/Höhenbasislinie
Warum schleift die Düse und erzeugt zu Beginn einen Klumpen?
Das Schleifen ist oft ein Folgefehler: Eine lose erste Linie verbindet sich nicht, dann bildet sich eine Kunststoffansammlung, an der die Düse wiederholt anstößt. Unterbrechen Sie den Vorgang frühzeitig, reinigen Sie die Platte und testen Sie erneut mit einem kleinen quadratischen Werkstück. Tritt das Problem weiterhin auf einer sauberen Platte auf, überprüfen Sie den Sitz der Düse/des Hotends sowie den Wisch-/Bürstenbereich.
Wenn ich die Betttemperatur erhöhe, um wie viel sollte ich sie verändern?
Kleine Schritte. Beginnen Sie einmalig mit +5 °C . Erhöhen Sie die Temperatur nur weiter (bis zu +10 °C), wenn Sie eine deutliche Verbesserung feststellen, diese aber noch nicht ausreichend ist. Große Sprünge schaffen neue Variablen und können die eigentliche Ursache verschleiern.
Muss ich die erste Schicht verlangsamen?
Nicht immer. Aber wenn es grenzwertig ist – leichtes Einrollen, gelegentliches Ablösen – kann eine Reduzierung der Geschwindigkeit der ersten Schicht innerhalb eines sicheren Bereichs dazu beitragen, dass sich das Filament besser verbindet, bevor die Düse daran zieht. Das ist eine gute, kleine Optimierungsmaßnahme nach der Reinigung und dem Vorheizen.
Könnte feuchtes Filament Probleme in der ersten Schicht verursachen?
Ja, insbesondere wenn Sie ungleichmäßige Extrusion, Knallgeräusche oder eine raue, schaumige Linie feststellen. Feuchtes Filament kann den Materialfluss instabil machen, was wie schlechte Haftung aussehen kann. Um die Fehlersuche zu beschleunigen, verwenden Sie nach Möglichkeit eine Spule mit bekanntermaßen trockenem PLA.
Wann sollte ich ein echtes Hardwareproblem vermuten?
Erst nach kontrollierten Tests:
- mit Seife abgewaschener Teller
- langes Vorheizen
- vollständige Kalibrierung
- PLA-Standardeinstellungen
- Quadrate in der ersten Schicht an mehreren Stellen des Heizbetts. Wenn das Fehlermuster wiederholbar ist und all dies übersteht, ist es sinnvoll, die Gleichmäßigkeit der Heizbetttemperatur, die Stabilität des Hotends oder den Zustand der Heizplatte zu untersuchen – und dann mit Fotos und Einstellungen zu eskalieren.
Falls Sie aufgrund von Problemen in der ersten Schicht infrage stellen, ob sich ein Upgrade von P2S lohnt, zeigt Ihnen unsere detaillierte Analyse von x2d vs. p2s genau, was sich ändert – und was nicht.
Das könnte Sie auch interessieren
Kickstarter-Boom für Desktop-5-Achs-CNC-Maschinen: Vergleich von InfiMaker K1, IFMAKER M5 und Xhorse3D WM-100
SUNLU übertrifft mit seinen Umsätzen und Gewinnmargen im Bereich 3D-Druckfilamente im ersten Halbjahr 2026 die Konkurrenz.
Die 10 besten Profi-Tipps für sauberere und sicherere Ergebnisse beim Lasergravieren