Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
Man drückt auf Drucken, geht weg und kommt zurück zu einem verhedderten, faserigen Ausdruck oder einem Teil, das lose über die Platte rutscht. Es ist eine der frustrierendsten Enttäuschungen in diesem Hobby, und es trifft scheinbar immer genau das Teil, das einem am wichtigsten war.
Wenn ein 3D-Druck nicht am Druckbett haftet, liegt das meist an wenigen Ursachen. Die meisten Anleitungen bieten jedoch eine Checkliste mit neun Lösungsansätzen ohne jegliche Reihenfolge. Man ändert also fünf Einstellungen gleichzeitig, hat Glück (oder Pech) und erfährt nie, was eigentlich das Problem war. Das ist keine gute Methode, um sein Gerät kennenzulernen.
Dieser Leitfaden geht den umgekehrten Weg. Zuerst diagnostizieren Sie das Problem mithilfe von drei kurzen Fragen, die Ihnen die Fehlerquellen aufzeigen. Anschließend beheben Sie die Probleme der Reihe nach, von den einfachen Fehlern bis hin zu den materialspezifischen Tücken. Es geht hier übrigens um FDM-Drucker. Harzdrucke, die auf der Bauplatte fehlschlagen, sind ein anderes Thema. Ich habe das sowohl bei einem Standard-Ender 3 als auch bei einem 1,000-Dollar-Bambu erlebt. Immer dieselben wenigen Fehlerquellen.
- Reinigen Sie zuerst den Teller. Hautfett ist die häufigste, oft übersehene Ursache für Hautfett, und die Behebung kostet nichts.
- Analysieren Sie das Muster, bevor Sie Einstellungen ändern. Probleme mit dem gesamten Bett, nur einer Ecke oder „funktionierte gestern noch“ deuten jeweils auf eine andere Lösung hin.
- Die erste Schicht muss stimmen. Düsenhöhe, eine geringere Geschwindigkeit der ersten Schicht und die richtige Betttemperatur sind wichtiger als jeder Klebstoff.
- Klebestifte und Krempen sind legitime Hilfsmittel, kein Zeichen für Versagen.
- Es mag kontraintuitiv klingen, ist aber wahr: Bei PLA kann ein zu heißes Heizbett die Verformung verschlimmern, anstatt sie zu verbessern.
Inhaltsverzeichnis
- Zuerst sollten Sie herausfinden, welches Problem Sie haben.
- Zuerst das Bett reinigen (Der Trick, den jeder auslässt)
- Düsenhöhe korrigieren: Nivellierung, Ausrichtung und Z-Offset
- Die richtige Temperatur einstellen (Bett und Düse)
- Die erste Schicht verlangsamen
- Für besseren Halt: Klebstoffe, Krempen und Mausohren
- Passen Sie Ihre Bauoberfläche an Ihr Filament an.
- Materialspezifische Fallstricke (PLA, PETG, ABS und Nassfilament)
- Verhindern Sie, dass es erneut passiert
- Werkzeuge, die Sie möglicherweise benötigen
- Wann Sie um Hilfe bitten sollten
- FAQ
Zuerst sollten Sie herausfinden, welches Problem Sie haben.
Ändern Sie nicht fünf Dinge gleichzeitig. Führen Sie diesen 60-Sekunden-Check durch und finden Sie dann die passende Lösung für Ihr Fehlermuster. Eine frühzeitige Diagnose erspart Ihnen stundenlanges Suchen nach der falschen Einstellung.
Der 60-Sekunden-Check:
- Ist der Teller tatsächlich sauber, d. h. wurde er seit dem letzten Abwischen nicht mit bloßen Fingern berührt?
- Haben Sie in letzter Zeit, oder seit Sie den Drucker umgestellt haben, eine Nivellierung oder eine automatische Kalibrierung durchgeführt?
- Sind Filament und Temperatur für das eingelegte Material geeignet?
- Betrachten Sie eine misslungene erste Schicht: Ist sie flachgedrückt und glänzend oder dünn und faserig?
Vergleichen Sie nun die angezeigten Daten. Diese Tabelle führt Sie direkt zu dem Abschnitt, der das Problem behebt.
| Was Sie sehen | Höchstwahrscheinliche Ursache | Wo man es reparieren kann |
|---|---|---|
| Nichts hält irgendwo. | Verschmutzte Platte, Düse zu hoch, Bett zu kalt | Reinigung, Düsenhöhe, Temperatur |
| Nur eine Ecke oder Kante hebt sich. | Unebenes Bett oder Verformung | Düsenhöhe, Griff hinzufügen, Material |
| Gestern noch funktionsfähig, heute nicht mehr. | Ölige Platte oder nasses Filament | Sauber, Material |
| Hat nie gehalten, seit es neu war. | Nivellierung und Z-Offset nicht eingestellt | Düsenhöhe |
Fälle wie „einseitig kleben“ oder „gestern noch funktioniert“ treiben die Leute in Foren, wo sie fast immer nur Standardtipps erhalten. Es handelt sich dabei nicht um dasselbe Problem. Speziell bei Bambu-Folien gibt es einige maschinenbedingte Besonderheiten, die es auszuschließen gilt. Unsere Anleitung zur Haftung der ersten Schicht bei Bambu-Folien erklärt diese genauer.
Zuerst das Bett reinigen (Der Trick, den jeder auslässt)
Wenn Sie nur eine Sache ändern, dann diese: Hautfett, Staub und alte Trennmittelreste bilden einen unsichtbaren Film, an dem das Filament nicht haften kann. Das ist die häufigste Ursache und lässt sich am einfachsten beheben.
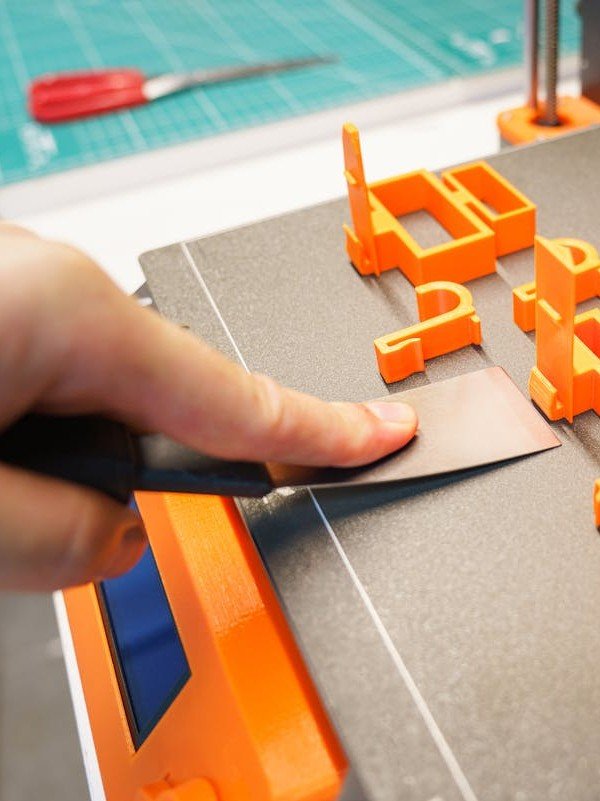
Zur regelmäßigen Reinigung wischen Sie den Teller mit Isopropylalkohol und einem fusselfreien Tuch ab. Bei hartnäckigen Verschmutzungen waschen Sie den Teller im Spülbecken mit warmem Wasser und einem Tropfen Spülmittel und spülen ihn anschließend mit Alkohol ab. Verwenden Sie keine Papiertücher, da diese Flusen abgeben, die selbst zu Verschmutzungen führen können.
Es gibt jedoch eine wichtige Ausnahme. Auf einer strukturierten PEI-Platte ist einfache Seife und Wasser wirksamer als Alkohol, da IPA bestimmte Rückstände eher verschmiert als entfernt. Zwei verschiedene Hersteller, denen ich folge, kamen nach wochenlangem Kampf mit PETG zum selben Schluss.
Fassen Sie die Druckplatte nach der Reinigung an den Kanten an. Wenn Ihre Ausdrucke zum ersten Mal auf einer scheinbar makellosen Druckplatte verrutschen, liegt das meist an den Fingerabdrücken, die Sie gerade erst hinzugefügt haben und die nun wieder zum Drucker gelangen.
Düsenhöhe korrigieren: Nivellierung, Ausrichtung und Z-Offset
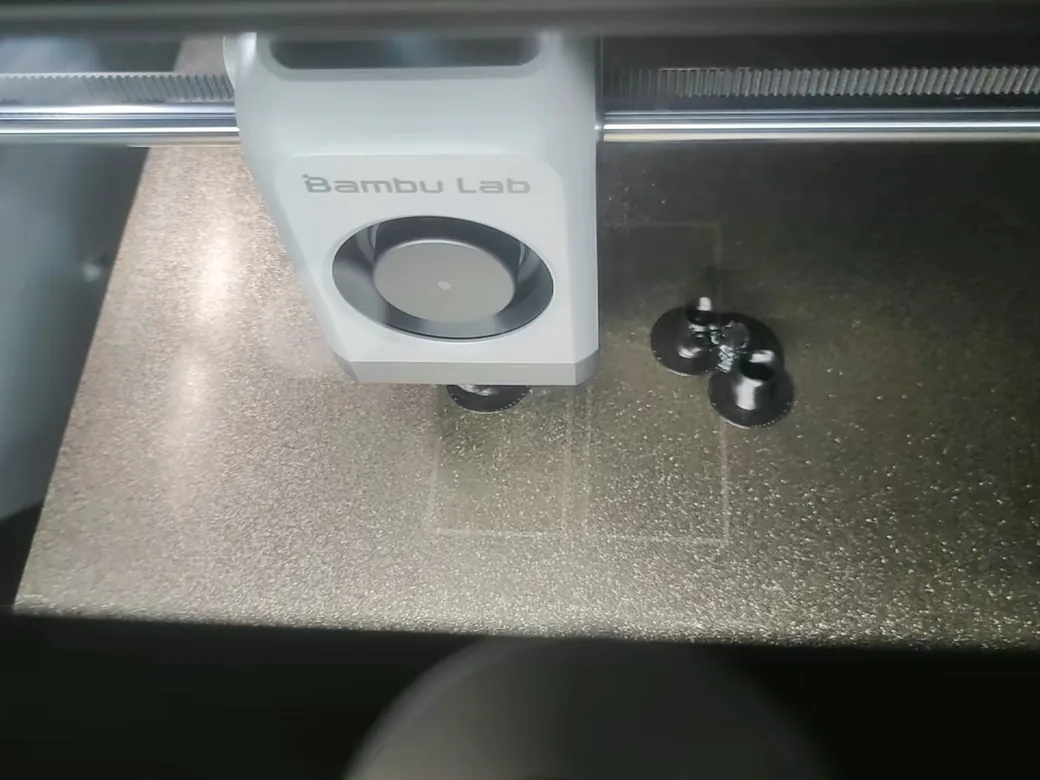
Eine erste Schicht, die nicht fest auf die Druckplatte gepresst wird, kann nicht haften, egal wie sauber die Oberfläche ist. Dies ist die häufigste mechanische Ursache dafür, dass Drucke vom Druckbett abrutschen. Stimmt die Höhe, verschwinden die Hälfte aller Haftungsprobleme.
Nivellieren versus Gleisbau (der entscheidende Unterschied)
Das Druckbett muss nicht parallel zum Boden sein. Es muss lediglich parallel zur Ebene verlaufen, in der sich die Düse bewegt. Dies nennt man Ausrichtung (Traming) und ist etwas anderes als „Nivellieren“. Man könnte einen Drucker an der Wand befestigen, und er würde trotzdem einwandfrei drucken, solange das Druckbett zur Düse ausgerichtet ist.
Automatische Nivellierungssonden sind hilfreich, erstellen aber lediglich ein Korrekturnetz über Ihrer physischen Konfiguration. Ein schlecht ausgerichtetes Druckbett führt zu einem fehlerhaften Netz. Führen Sie bei Druckern, die dies zulassen, zunächst eine manuelle Ausrichtung durch und lassen Sie die Sonde anschließend die Feinjustierung vornehmen.
Z-Offset: Warum der Papiertrick Sie in die Irre führt
Die klassische Papiermethode hat einen versteckten Fehler. Ein Blatt Kopierpapier ist etwa 0.1 mm dick. Wenn die Düse das Papier also gerade so erfasst, sitzt sie tatsächlich 0.1 mm zu hoch. Dieser Spalt ist oft der Grund, warum die erste Schicht nicht haftet.
Eine Fühlerlehre bekannter Dicke ist präziser, da man die Dicke ausgleichen kann. Noch besser ist es, den Druck der ersten Schicht zu beobachten und den Z-Offset live anzupassen, bis die Linien flach und verschmolzen aussehen und keine Lücken mehr vorhanden sind. Ist der Wert zu niedrig, entsteht ein unschöner „Elefantenfuß“, bei dem die Basis breiter als das Modell wird. Ein bisschen Ausprobieren ist besser als viel Raten.
Die richtige Temperatur einstellen (Bett und Düse)
Die Temperatur wirkt sich in beide Richtungen negativ aus. Ist es zu kalt, haftet das Plastik nicht. Ist es zu heiß, verzieht sich das PLA und löst sich ab. Beides führt dazu, dass der Druck vom Druckbett rutscht.
Betttemperatur in Abhängigkeit vom Material
Beginnen Sie mit diesen Bereichen und passen Sie die Temperatur dann in 5°C-Schritten an. Im Falle von Abweichungen ist die Angabe auf Ihrer Filamentspule maßgebend. Unser Leitfaden für 3D-Druckfilamente erklärt die jeweiligen Materialeigenschaften.
| Material | Betttemperatur | Hinweis |
|---|---|---|
| PLA | 55-60°C | Temperaturen über ca. 65 °C können die Verformung verschlimmern |
| PETG | 70-80°C | Erhöhen Sie Z auf glattem PEI leicht. |
| ABS / ASA | 100-110°C | Benötigt ein Gehäuse |
| TPU | 40-60°C | Dazu passt eine langsame erste Schicht |
Die PLA-Eigenschaften überraschen viele. Man könnte meinen, dass eine höhere Heizbetttemperatur die Haftung verbessert. Ab etwa 65 °C bewirkt sie jedoch oft das Gegenteil: Die unteren Schichten bleiben weich und uneben und kühlen unter stärkerer Spannung ab. Höhere Temperaturen bedeuten also nicht automatisch bessere Haftung.
Die Düsentemperatur-Lösung, die fast niemand erwähnt.
Hier ist ein Punkt, der in den meisten Fehlerbehebungslisten völlig außer Acht gelassen wird: Viele Standardprofile betreiben die Düse nahe dem oberen Temperaturbereich. Die Standardeinstellungen von Bamboo für PLA liegen beispielsweise oft bei etwa 220 °C, also am oberen Ende des üblichen Temperaturbereichs von 190–230 °C für PLA.
Eine heißere Düse bedeutet einen größeren Temperaturunterschied zwischen dem geschmolzenen Kunststoff und dem Druckbett. Dieser Unterschied verursacht die Schrumpfung, die beim Abkühlen des Bauteils zu Ablösungen an den Ecken führt. Durch Absenken der Düsentemperatur um etwa 10 °C auf 210 °C verringert sich dieser Unterschied. Viele Hersteller, die Druckfarmen betreiben, bezeichnen diese Änderung als den entscheidenden Schritt, der ihre Drucke von „nahezu perfekt“ zu wirklich perfekt gemacht hat. Ein Versuch kostet nichts.
Die erste Schicht verlangsamen
Eine zu schnell aufgetragene erste Schicht hat nicht genügend Zeit, sich mit der Platte zu verbinden. Reduziert man die Geschwindigkeit etwa um die Hälfte, gibt man dem Kunststoff Zeit, in die Oberfläche einzufließen und sich zu haften. Langsamer Auftrag ist hier von Vorteil.
Stellen Sie die Geschwindigkeit der ersten Schicht auf etwa 50 % Ihrer normalen Geschwindigkeit ein. Bei hartnäckigen Fällen sind 15–20 mm/s nicht zu langsam. Die erste Schicht mit 100 mm/s zu drucken, ist ein typischer Anfängerfehler bei einem neuen Ender 3 oder Anycubic, der leicht übersehen wird, da ansonsten alles in Ordnung aussieht.
Ein paar unterstützende Anpassungen helfen ebenfalls:
- Eine erste Schichthöhe von 0.2-0.25 mm bei etwas größerer Linienbreite sorgt für zusätzliche thermische Masse, sodass die Schicht länger geschmolzen bleibt.
- Schalten Sie die Bauteilkühlung für die ersten Schichten bei PLA und ABS aus. Eine zu schnelle Abkühlung der ersten Schicht ist kontraproduktiv.
Die Kühlregel hat eine wichtige Ausnahme. Wird PETG in einem Gehäuse verarbeitet, bleibt es aufgrund der eingeschlossenen Wärme zu weich für eine optimale Haftung. Ein Lüfter für die erste Schicht mit 30–40 % Leistung verbessert die Haftung sogar. Klingt kontraintuitiv, funktioniert aber. Wer die Einstellungen materialspezifisch optimieren möchte, findet im Druckeinstellungsfinder hilfreiche Startwerte.
Für besseren Halt: Klebstoffe, Krempen und Mausohren
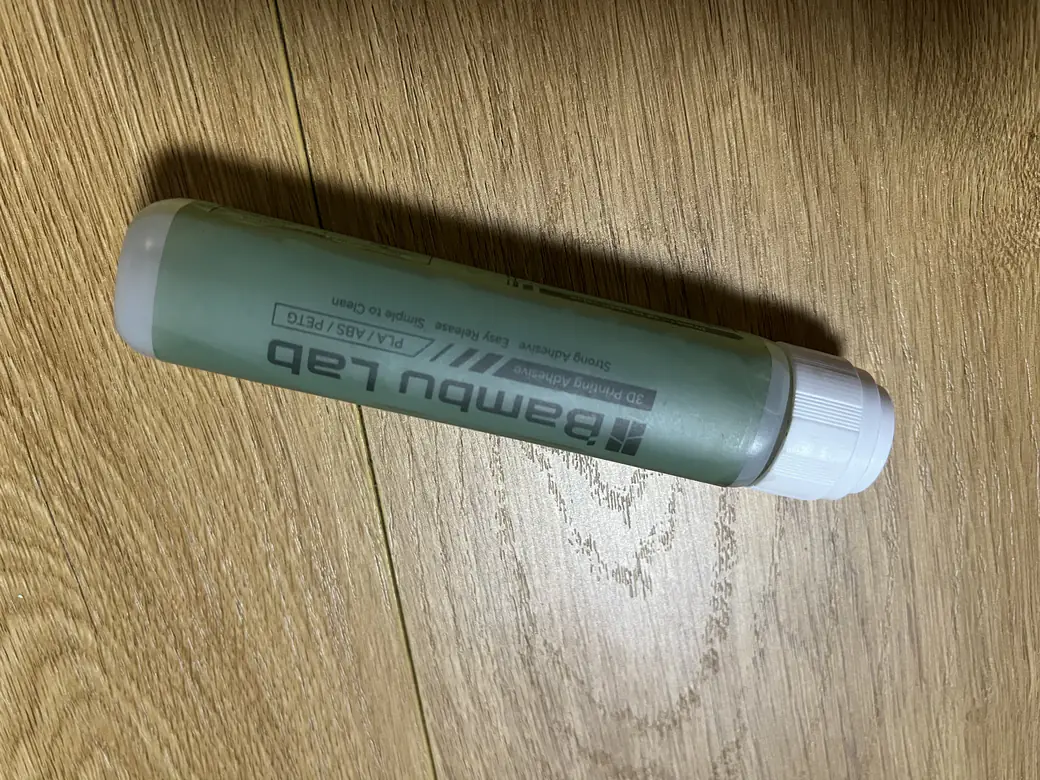
Wenn die Grundlagen stimmen und der Schuh immer noch hochgeht, kann man gezielt für besseren Halt sorgen. Es gibt zwei Arten: chemische (Klebstoffe) und mechanische (Krempen und Gummifüße). Beides sind gängige Hilfsmittel. Keines davon ist ein Eingeständnis des Scheiterns.
Klebstoffe (und warum Profis sie verwenden)
Ein Klebestift, etwas Haarspray oder ein Spezialprodukt wie Magigoo können die Lücke schließen, die durch Einstellungen allein nicht zu beheben ist. Hochwertige Spezialkleber haften im heißen Zustand fest und lassen sich nach dem Abkühlen des Druckbetts rückstandslos lösen. Im Internet hält sich hartnäckig das Vorurteil, man „brauche“ Klebstoff, doch Profis verwenden ihn ständig. Er sorgt für Zuverlässigkeit, schützt die Druckplatte und verhindert Verformungen der Teile.
Klebstoff löst Probleme auch in die andere Richtung. Ein wasserbasiertes Trennmittel ermöglicht das Drucken von TPU, ohne dass die Verbindung so stark wird, dass die Oberfläche einreißt. Es geht darum, das gewünschte Bauteil zu drucken, nicht darum, die in Foren am besten empfohlene Methode zu verwenden.
Krempen, Flöße und Mausohren (für Ecken)
Wenn sich nur die Ecken lösen, muss nicht die gesamte Unterseite bearbeitet werden. Ein Rand sorgt für zusätzlichen Kontakt der ersten Schicht um das Bauteil herum und lässt sich anschließend leicht entfernen. Eine zusätzliche Schicht bietet mehr Vorteile, verschwendet aber Kunststoff und kann die Unterseite beschädigen.
„Mausohren“ sind die chirurgische Lösung: kleine, flache Scheiben, die nur an den Ecken angebracht werden, um diese anzuheben. In Cura fügt das Tab-Plus-Plugin sie automatisch hinzu. In PrusaSlicer oder OrcaSlicer platziert man einen kleinen Zylinder (5–10 mm breit und zweilagig) direkt an der Problemstelle. Er lässt sich mit dem Fingernagel leicht entfernen. Genau diese umständliche Handhabung schreckt viele Nutzer von Cura ab.
Passen Sie Ihre Bauoberfläche an Ihr Filament an.
Die falsche Oberfläche macht Probleme, egal was man anpasst. Unterschiedliche Druckplatten haften unterschiedlich auf verschiedenen Kunststoffen. Eine Inkompatibilität ist ein häufiger Grund dafür, dass ein Druck nicht haftet, selbst wenn die Einstellungen korrekt erscheinen.
| Glühfaden | Beste Oberfläche | Achten Sie auf |
|---|---|---|
| PLA | Glattes oder strukturiertes PEI | Beide funktionieren gut |
| PETG | Strukturiertes PEI | Verbindungen zu hart, um PEI zu glätten |
| ABS / ASA | Smooth PEI plus Haarspray | Gehäuse erforderlich |
| Kunststoffbälle | Malerkrepp oder Kleber | Haftet kaum auf blankem PEI |
PEI-Federstahl ist aus gutem Grund der moderne Standard. Er hält die meisten Filamente sicher und löst die Teile zuverlässig, wenn man ihn biegt. Zwei Dinge sind jedoch zu beachten: PEI passt sich einem unebenen Druckbett an und kann daher Unebenheiten nicht so gut ausgleichen wie starres Glas. Außerdem kann es bei bestimmten Materialien zu Problemen kommen: PETG haftet so stark an glattem PEI, dass es Stücke herausreißt, während Nylon kaum haftet. Bei PETG empfiehlt es sich, eine strukturierte Unterlage zu verwenden, die Z-Achse leicht anzuheben und das Druckbett vor dem Entfernen der Unterlage abkühlen zu lassen. Sollte das Problem weiterhin bestehen, ist oft die Temperaturabhängigkeit der PETG-Oberfläche die Ursache.
Materialspezifische Fallstricke (PLA, PETG, ABS und Nassfilament)
Gleiche Symptome, unterschiedliche Ursachen je nach Kunststoffart. Hier erfahren Sie, was Sie jeweils ändern sollten.
- PLA: Falls sich das Material verzieht oder abhebt, senken Sie die Temperatur des Druckbetts auf 55–60 °C und prüfen Sie es auf Feuchtigkeit. Auch feuchtes PLA kann sich abheben. Bei vielen Druckern können Sie es im integrierten Trocknungsprogramm trocknen, ohne ein separates Trocknungsgerät kaufen zu müssen.
- PETG: Waschen Sie die strukturierte Platte mit Seife und Wasser, nicht mit Alkohol, und fügen Sie den 30-40%igen Fächer für die erste Schicht hinzu, wenn Sie in einer geschlossenen Konstruktion drucken.
- ABS/ASA: Diese Materialien benötigen eine stabile, warme Umgebung. Schon ein leichter Luftzug durch ein offenes Fenster kann dazu führen, dass sich eine Ecke ablöst. Druckvorlage beiliegend. Geschlossener Drucker für ABS Damit entfällt ein Großteil des Rätselratens.
Feuchtes Filament verdient besondere Erwähnung, denn es ist die heimtückische Antwort auf die Frage: „Gestern hat es noch funktioniert.“ Eine alte Spule, die während eines Umzugs herumlag, saugt Feuchtigkeit auf und klebt plötzlich nicht mehr. Wenn ein ehemals zuverlässiges Filament über Nacht unbrauchbar wird, trocknen Sie es, bevor Sie den Drucker verantwortlich machen. Unsere Anleitung zum Filamenttrocknen enthält die benötigten Temperaturen und Zeiten.
Verhindern Sie, dass es erneut passiert
Die meisten wiederholten Misserfolge resultieren aus dem Vernachlässigen derselben drei Gewohnheiten. Integriert man diese, hört die Einhaltung der Regeln auf, dem Zufall zu unterliegen.
- Wischen Sie die Platte vor jedem Druckvorgang ab und waschen Sie sie alle paar Wochen gründlich mit Seife.
- Filamente sollten trocken gelagert werden, insbesondere PETG, Nylon und alle Spulen, die älter als ein paar Monate sind.
- Nach dem Umstellen des Druckers oder dem Austausch der Druckplatte muss die Druckplatte neu positioniert werden.
- Lassen Sie das Druckbett vollständig abkühlen, bevor Sie ein gedrucktes Teil entfernen. Das Abreißen eines Teils von einer heißen Platte kann zu Verformungen und Beschädigungen der Oberfläche führen. Geduld spart hier Teile.
Werkzeuge, die Sie möglicherweise benötigen
Du brauchst nicht viel. Wahrscheinlich besitzt du schon die Hälfte davon.


- Isopropylalkohol und ein Mikrofasertuch zum täglichen Abwischen.
- Für hartnäckige Materialien eignet sich ein Klebestift oder eine Flasche Magigoo.
- Eine Fühlerlehre zur Bestimmung des Z-Offsets, die den Papiertrick übertrifft.
- Eine zusätzliche strukturierte PEI-Platte, die einfachste Einzelmaßnahme zur Verbesserung der Haftung.
Wann Sie um Hilfe bitten sollten
Die meisten Haftungsprobleme lassen sich in zehn Minuten beheben. Einige wenige jedoch nicht. Wenn eine bestimmte Stelle trotz sorgfältiger Ausrichtung und Verdrahtung immer wieder Probleme bereitet, könnte das Druckbett oder die Druckplatte verzogen sein. In diesem Fall handelt es sich um ein Hardwareproblem, das Sie dem Hersteller melden sollten.
Wenn das Heizbett die eingestellte Temperatur nicht erreicht, liegt der Verdacht nahe, dass ein Defekt an der Heizung oder dem Thermistor vorliegt und nicht an den Einstellungen. Im Zweifelsfall fragen Sie nach. Im Community-Forum und beim offiziellen Support Ihres Druckerherstellers gab es bereits Fälle mit genau demselben Problem.
FAQ
Warum fällt mein 3D-Druck immer wieder vom Druckbett?
Meistens liegt es an einem von drei Dingen: einer verschmutzten Heizplatte, einer zu hoch sitzenden Düse oder einem zu kalten Heizbett für das Material. Reinigen Sie die Heizplatte, stellen Sie den Z-Offset so ein, dass die erste Schicht flach aufliegt, und prüfen Sie, ob die Heizbetttemperatur zur Filamenttemperatur passt. Beheben Sie diese Probleme in dieser Reihenfolge, bevor Sie etwas anderes tun.
Warum kleben meine Ausdrucke plötzlich nicht mehr, obwohl ich nichts verändert habe?
Irgendetwas hat sich verändert, auch wenn Sie keine Einstellungen geändert haben. Die häufigsten Ursachen sind eine ölige Druckplatte durch die Handhabung, ein Filament, das Feuchtigkeit aufgenommen hat, oder eine mit der Zeit abgenutzte Druckoberfläche. Reinigen Sie die Platte gründlich mit Seife, trocknen Sie die Spule ab und verwenden Sie bei einer abgenutzten Oberfläche ein neues Blatt Filament.
Warum hebt sich nur eine Ecke meines Ausdrucks vom Druckbett ab?
Eine einzelne abstehende Ecke deutet auf ein unebenes Druckbett oder normale Kühlspannungen hin, nicht auf ein Problem des gesamten Druckbetts. Richten Sie das Druckbett so aus, dass es parallel zur Düse verläuft, fügen Sie an dieser Ecke einen Rand oder eine Abdichtung hinzu und erhöhen Sie bei Hochtemperaturmaterialien die Betttemperatur und verlangsamen Sie die Abkühlung.
Ich benutze bereits einen Klebestift, aber es klebt trotzdem nicht. Was nun?
Kleber dient nur als Ergänzung, nicht als Lösung für eine mangelhafte erste Schicht. Gehen Sie zurück zu den mechanischen Grundlagen: Nivellieren Sie die Platte neu und verringern Sie den Z-Offset, bis die erste Schicht gleichmäßig verpresst ist. Halbieren Sie die Geschwindigkeit der ersten Schicht und vergewissern Sie sich, dass die Platte unter dem Kleber wirklich sauber ist. Kleber auf einer zu hoch positionierten Düse hält trotzdem nicht.
Welche Betttemperatur sollte ich für PLA, PETG und ABS verwenden?
Nutzen Sie die obige Materialtabelle als Ausgangspunkt: etwa 55–60 °C für PLA, 70–80 °C für PETG und 100–110 °C für ABS oder ASA. Passen Sie die Temperatur in 5-°C-Schritten an und orientieren Sie sich an den Angaben auf Ihrer Spule, nicht an allgemeinen Angaben. Beachten Sie, dass bei PLA höhere Temperaturen nicht immer besser sind.