Hinweis: Einige der unten stehenden Links sind Affiliate-Links. Wenn Sie über diese Links einkaufen, erhalte ich eine kleine Provision (ohne zusätzliche Kosten für Sie), die mir hilft, die Ausrüstung, die ich teste, zu finanzieren. Vielen Dank!
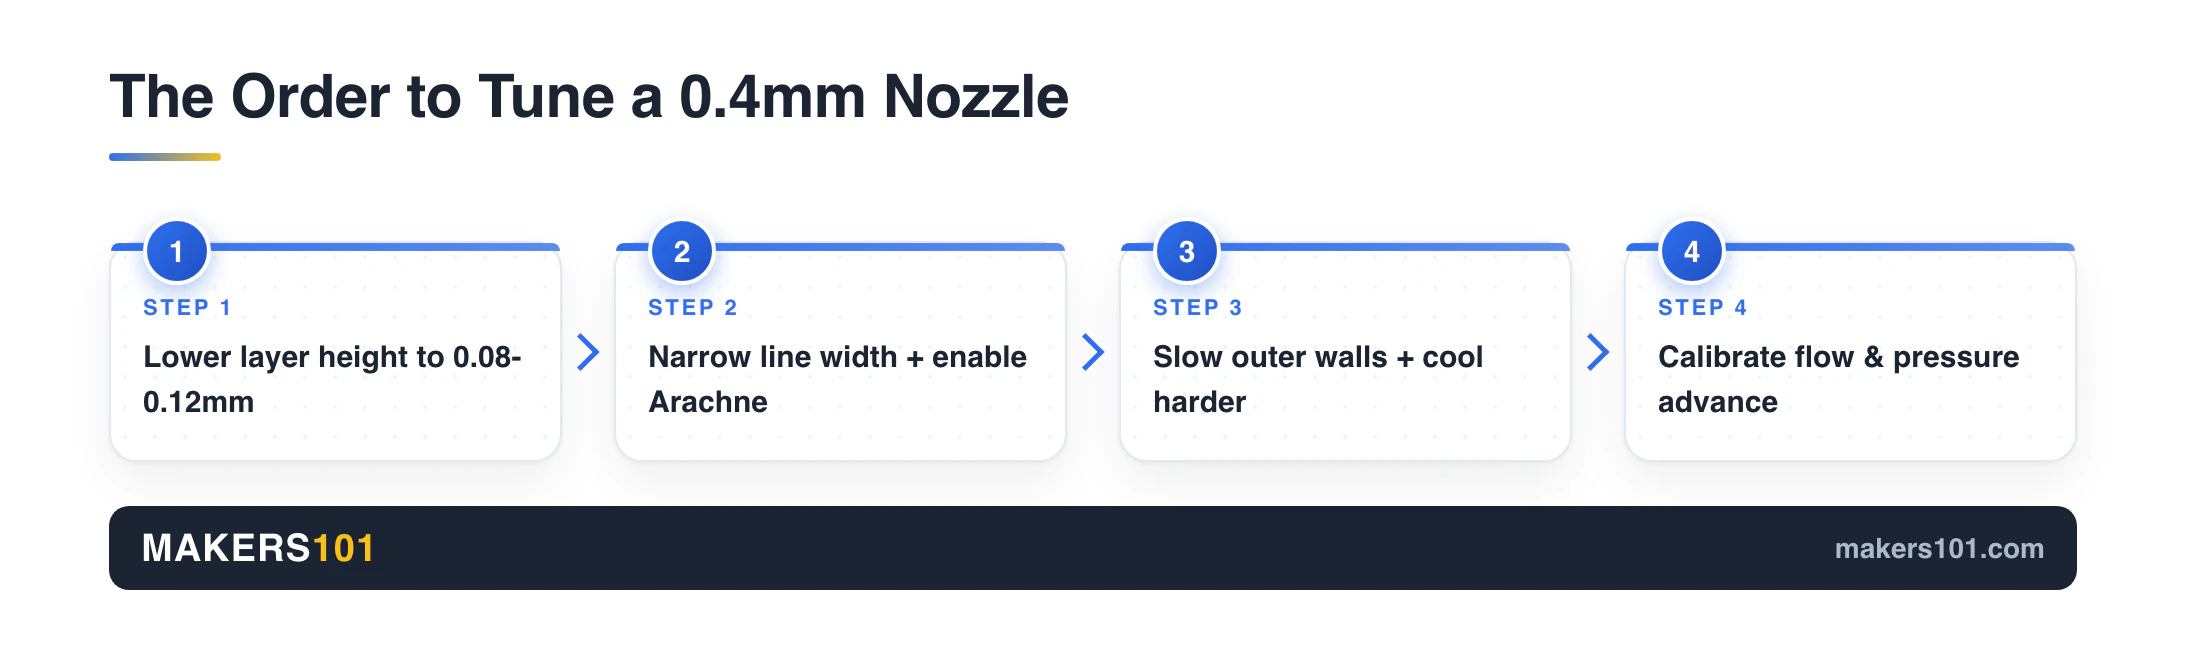
- Ja, größtenteils. Mit einer 0.4-mm-Düse lassen sich fast 0.2-mm-Schichten drucken, wobei die Schichthöhe etwa 80 % des Ergebnisses ausmacht. Reduzieren Sie sie auf 0.08 bis 0.12 mm, bevor Sie weitere Einstellungen ändern.
- Verringern Sie dann die Breite der Außenwand auf etwa 0.35 mm, verlangsamen Sie die Erwärmung der Außenwände und kühlen Sie stärker ab.
- Kalibrieren Sie zuerst Durchfluss und Druckvorschub. Ein nicht optimal eingestellter Drucker verschwendet alle anderen Einstellungen, und eine 0.2-mm-Düse beweist es: Tauschen Sie sie ohne Kalibrierung aus, und das Ergebnis ist nicht besser als mit Ihrer 0.4-mm-Düse.
- Die absolute Grenze: Eine 0.4-mm-Düse kann feinste horizontale Details nicht sauber auflösen. Für winzige Texte und Merkmale unter 0.5 mm ist weiterhin eine 0.2-mm-Düse erforderlich.
- Der Preis dafür ist Zeit. Eine Schichthöhe von 0.08 mm verdreifacht die Druckkosten etwa. Oft lohnt es sich. Manchmal ist der Kauf einer neuen Düse jedoch die klügere Wahl.
Du hast online einen Druck gesehen, der aussah wie spritzgegossen. Glatte Wände, scharfe Kanten, keine sichtbaren Schichten. In den Kommentaren stand „0.2-mm-Düse“. Du hast deinen eigenen letzten Druck betrachtet, die Stufen an jeder Kurve gezählt und angefangen, nach neuen Teilen zu suchen.
Moment mal. Die meisten Anleitungen raten direkt zum Kauf einer 0.2-mm-Düse, verschweigen dabei aber zwei wichtige Tatsachen. Ein Düsenwechsel allein bringt oft nichts, solange man nicht kalibriert. Und er kann die Druckzeiten über Nacht verdoppeln oder verdreifachen.
Was die meisten Anleitungen verschweigen: Mit einer serienmäßigen 0.4-mm-Düse, richtig eingestellt, erreicht man fast die Qualität einer 0.2-mm-Düse. Diese Anleitung zeigt Ihnen Schritt für Schritt, wie es geht, und liefert anhand realer Testdaten, wo sich der Spalt schließt und wo nicht.
Inhaltsverzeichnis
- Die ehrliche Antwort: Was eine 0.4-mm-Düse leisten kann (und was nicht).
- Reduzieren Sie zuerst die Schichthöhe (der größte Hebel).
- Schrumpflinienbreite und variable Wände einschalten
- Langsamer fahren, abkühlen (Geschwindigkeit, Temperatur, Kühlung)
- Kalibrieren, oder nichts davon funktioniert.
- Ihr Spickzettel „Drucken wie 0.2 mm“
- Die wahren Kosten: Zeit (und wann man mit dem Stimmen aufhören sollte)
- Wann Sie tatsächlich eine 0.2-mm-Düse kaufen sollten
- FAQ
Die ehrliche Antwort: Was eine 0.4-mm-Düse leisten kann (und was nicht).
Beginnen Sie hier, damit Sie Ihre Zeit mit den richtigen Einstellungen verbringen. Eine 0.4-mm-Düse kann bei bestimmten Details mit einer 0.2-mm-Düse mithalten, bei anderen jedoch nie.
Beim FDM-Druck gibt es zwei Arten von Details. Vertikale Details sind die Schichtlinien: die treppenförmige Struktur, die man an Kurven und Hängen sieht. Horizontale Details sind die Merkmalsbreite: wie dünn eine Wand, ein Buchstabe oder eine erhabene Kante sein kann, bevor die Düse sie verschmiert.
Die Schichthöhe bestimmt die vertikale Detailgenauigkeit, und Sie haben die volle Kontrolle darüber. Diese Lücke können Sie schließen. Die horizontale Detailgenauigkeit ist durch die Linienbreite Ihrer Düse begrenzt. Sie können sie zwar etwas unter 0.4 mm bringen, aber es gibt eine Untergrenze, und sie liegt weit unter dem, was eine 0.2-mm-Düse erreicht.
Der Beweis ist im Extremfall brutal. In einem direkten Vergleichstest an einer detaillierten Büste konnte selbst eine 0.2-mm-Düse mit einer Schichthöhe von 0.08 mm die dünnen Brillenbügel des Modells nicht drucken. Sie brachen beim Entfernen der Stützstrukturen ab. Wenn eine 0.2-mm-Düse diese Details nicht halten kann, wird es auch keine 0.4-mm-Einstellung schaffen.
Bereiten Sie sich also vor, bevor Sie mit dem Optimieren beginnen. Sie werden etwa 90 % der sichtbaren Lücke schließen, hauptsächlich die Schichtlinien und die Oberflächenglätte. Beim letzten Schnitt, den wirklich winzigen Details, ist eine 0.2-mm-Düse immer noch die beste Wahl. Für alles andere auf diesem letzten Abschnitt schleifen und grundieren Sie die letzten Schichtlinien, anstatt sie im Slicer zu korrigieren. Wenn Sie zwischen Schleifen, Grundieren, Harz und Lösungsmitteln wählen, beginnen Sie mit dieser Übersicht über die XTC-3D-Alternativen . Wenn Sie stattdessen Epoxidharz ausprobieren möchten, beginnen Sie mit diesem XTC-3D-Glättungs-Workflow für Anfänger , bevor Sie ein echtes Bauteil beschichten.
Reduzieren Sie zuerst die Schichthöhe (der größte Hebel).
Wenn Sie eine Einstellung ändern, ändern Sie diese. Die Schichthöhe ist für die Glättung wichtiger als alle anderen Einstellungen zusammen. Cura erlaubt keine Änderung während der Modellierung, daher ist es gut, die Umgehungsmöglichkeiten zu kennen.
Die 80%-Regel und wie weit man gehen kann
Als Faustregel gilt: Die Schichthöhe sollte etwa 80 % der Düsenbreite nicht überschreiten. Bei einer 0.4-mm-Düse liegt die maximale Schichthöhe somit bei etwa 0.32 mm, der maximale Wert bei 0.05 bis 0.08 mm.
Die treppenförmige Struktur ist das verräterische Merkmal. Jede gekrümmte oder geneigte Oberfläche besteht aus übereinanderliegenden flachen Schichten. Dickere Schichten erzeugen daher höhere Stufen. Dünnere Schichten machen diese Stufen zu klein, um sie zu erkennen. Genau diese Veränderung lässt einen Druck wie „0.2 mm Qualität“ wirken.
Die Zahlen, die es beweisen
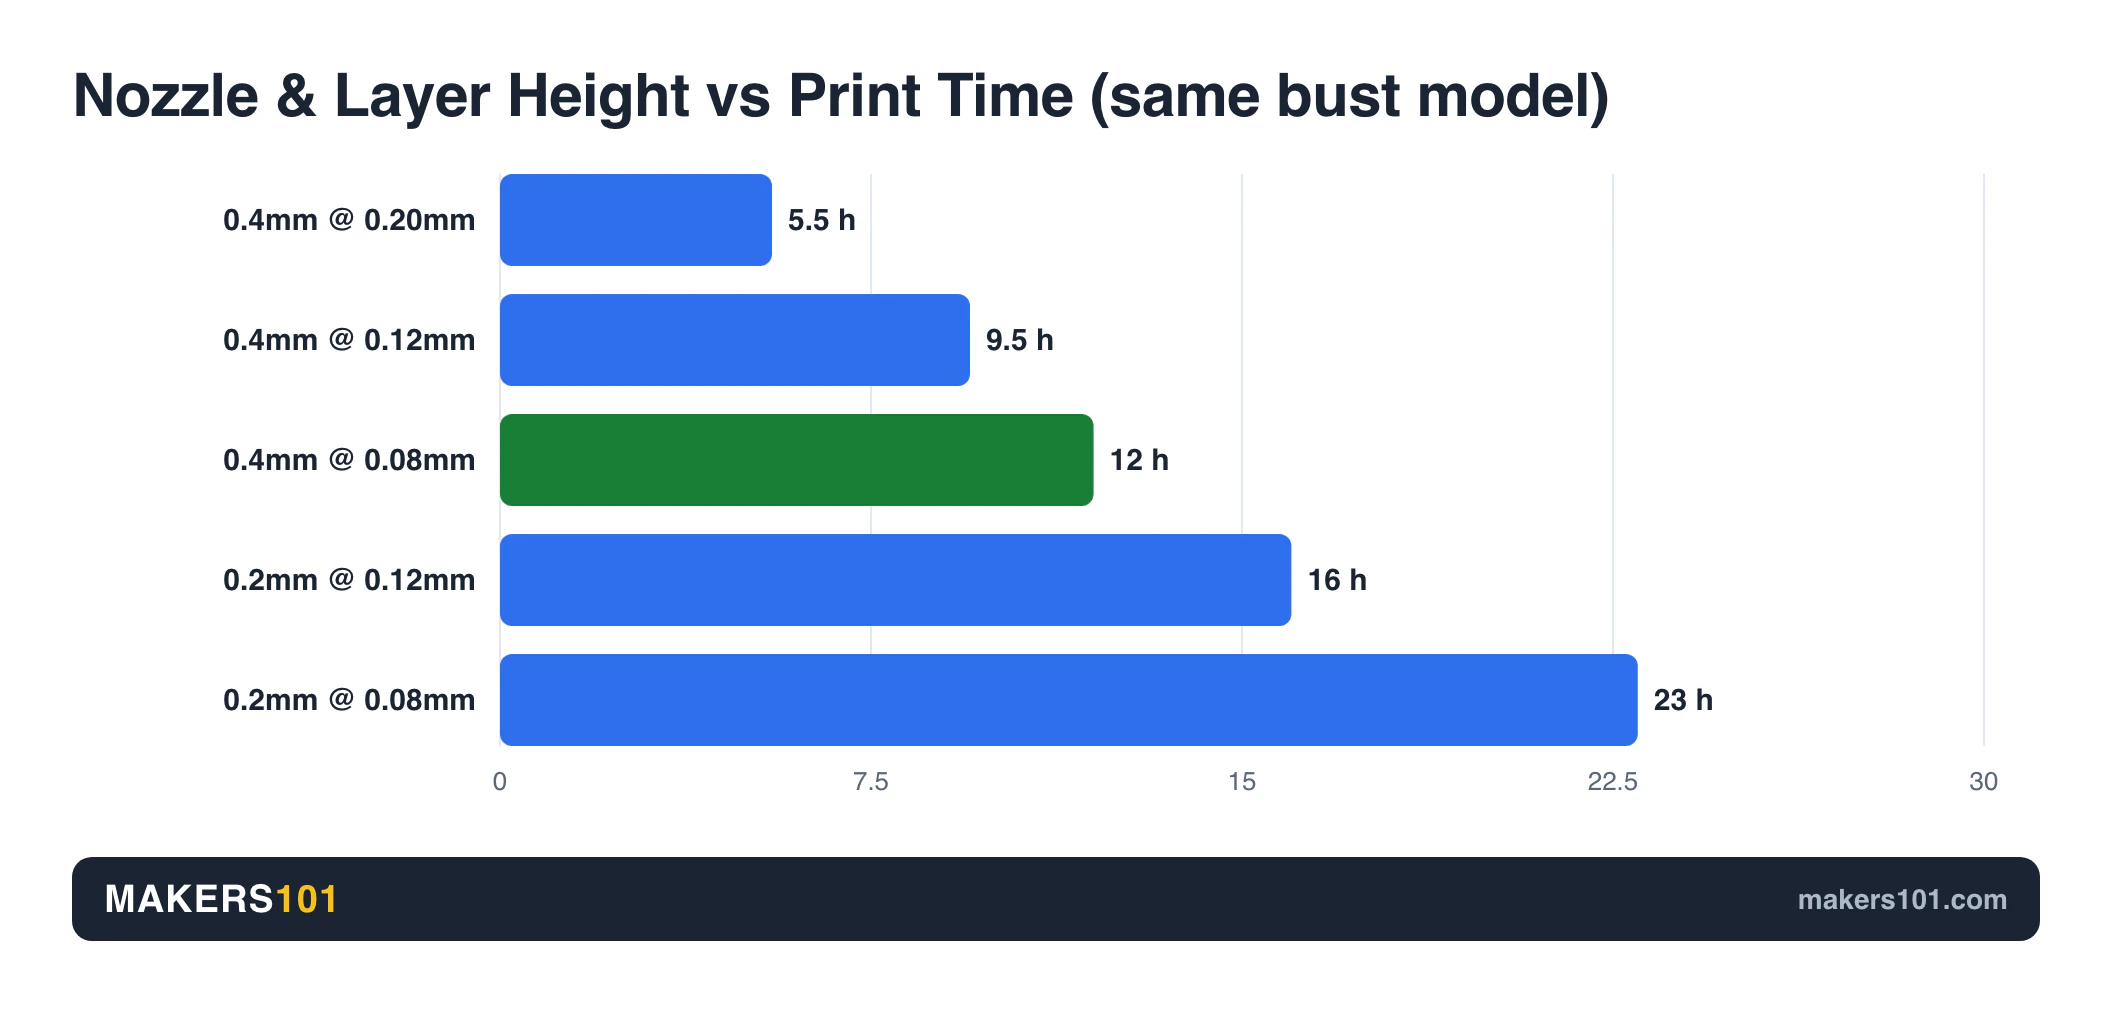
Ich beziehe mich auf einen Test des YouTubers Uncle Jessy, der dieselbe detaillierte Büste mit verschiedenen Schichthöhen auf einer 0.4-mm-Düse gedruckt hat. Bei der Standardschichthöhe von 0.2 mm war der Druckvorgang nach etwa 5.5 Stunden abgeschlossen. Die Form war gut, die Oberflächen jedoch sichtbar rau. Durch die Reduzierung auf 0.12 mm verlängerte sich die Druckzeit auf etwa 9.5 Stunden, wodurch die Details des Stoffes und des Gesichts verbessert wurden. Bei 0.08 mm Schichthöhe und etwa 12 Stunden Druckzeit bezeichnete der Tester dies als optimal: scharfe Haare, glatte Haut und klare Falten.
Ein separater Miniaturtest von The Custom Corner bestätigte das Ergebnis aus der anderen Richtung. Das gleiche Oger-Modell erzeugte bei einer Schichthöhe von 0.2 mm zunächst matschige, treppenförmige Kurven, bei 0.08 mm hingegen glatte, organische Oberflächen – und das mit derselben 0.4-mm-Düse.
Das Ziel ist also klar: 0.08 mm entspricht einer Schichthöhe, die dem Druckergebnis von 0.2 mm entspricht. 0.12 mm ist ein guter Kompromiss, wenn Sie nicht so viel Zeit haben. Um einen optimalen Startwert für Ihren Drucker und Ihr Filament zu finden, nutzen Sie am besten einen Druckeinstellungen-Rechner, bevor Sie Ihren ersten Versuch starten.
Schrumpflinienbreite und variable Wände einschalten
Die Schichthöhe glättet die Oberseite und die Hänge. Die Linienbreite schärft die Kanten. Diese Einstellung wird von den meisten Nutzern nie verändert, und genau hier verbirgt sich ein Großteil des „0.2-mm-Looks“.
Verringern Sie die Breite der Außenwandlinie.
Ihr Slicer stellt die Linienbreite standardmäßig auf den Düsendurchmesser oder etwas darüber ein. Sie können diesen Wert verringern. Im obigen Miniaturtest führte die Reduzierung der Außenwandlinienbreite auf etwa 0.35 mm bei einer 0.4-mm-Düse zu deutlich feineren, sichtbaren Wänden. Der Extruder kann eine dünnere Linie als die Düse breit ist erzeugen, was auf der Außenfläche als höhere Präzision wahrgenommen wird.
Variable Linienbreite (Arachne) erfasst dünne Strukturen
Ältere Slicer hatten einen Schwachpunkt. Elemente mit einer Breite zwischen einer und zwei Linien wurden entweder ausgelassen oder als ein einziger, unsauberer Klecks gedruckt. Der Arachne-Wandgenerator behebt dieses Problem, indem er die Extrusionsbreite während des Druckvorgangs kontinuierlich anpasst. Dadurch werden dünne Wände, erhabener Text und feine Kanten sauber dargestellt.
Arachne ist nichts Besonderes mehr. Ursprünglich in Cura entwickelt, ist es mittlerweile Standard in PrusaSlicer und OrcaSlicer. Ein Vergleich zeigt: Mit einer größeren Düse und Arachne wurden erhabene Schriftarten sauber gedruckt, während klassische Slicing-Verfahren sie verunstalteten. Bei einer 0.4-mm-Düse bedeutet das, dass der Slicer endlich die kleinen Details korrekt darstellt, anstatt sie abzurunden. Beide Programme sind kostenlos. Wenn Sie also Cura satt haben, finden Sie hier kostenlose Alternativen, die einen Wechsel wert sind.
Ein kleiner Hinweis: Variable Breiten und geringe Schichthöhen können Überhänge negativ beeinflussen. Falls Ihre Überhänge nach Aktivierung dieser Funktion durchhängen, erhöhen Sie die Schichthöhe etwas. Sie tauschen dafür etwas vertikale Schärfe gegen sauberere Winkel an der Unterseite.
Wandordnung und präzise Wand
Die Druckreihenfolge der Wände beeinflusst die Gleichmäßigkeit der Oberfläche. Das Drucken der Außenwand zu einem früheren Zeitpunkt oder die Verwendung der OrcaSlicer-Reihenfolge „Innen-Außen-Innen“ führte in einem Test zu einer gleichmäßigeren Schichtlinienkonsistenz über verschiedene Drucker und Materialien hinweg. Die alleinige Einstellung „Präzise Wand“ bewirkte nur eine geringfügige Verbesserung.
Hier liegt der Kniff, denn es hat bei einem anderen Tester nicht funktioniert. Dieselbe Einstellung „Außen zuerst“ verschlechterte das Ergebnis eines Miniaturmodells, anstatt es zu verbessern, indem sie zusätzliche Schichtlinien und Fadenbildung bei einem bereits gut gedruckten Modell verursachte. Aktivieren Sie diese Option also nicht pauschal. Schalten Sie sie ein, drucken Sie dasselbe Modell und vergleichen Sie die Ergebnisse. Die Wandreihenfolge ist eine Einstellung, die Sie selbst testen sollten, und keine universelle Lösung darstellt.
Langsamer fahren, abkühlen (Geschwindigkeit, Temperatur, Kühlung)
Feine Schichten sind im heißen Zustand empfindlich. Druckt man sie zu schnell und hält sie flüssig, verlaufen sie und die gerade erzielten Details gehen verloren. Schnelles Drucken und Abkühlen fixieren die Details.
Verlangsamen Sie die Außenwand
Die Druckgeschwindigkeit muss nur an sichtbaren Stellen reduziert werden. Stellen Sie die Außenwandgeschwindigkeit auf etwa 30 bis 50 mm/s ein und lassen Sie Füllung und Innenwände schnell drucken. Im Miniaturtest ergab eine Außenwandgeschwindigkeit von 30 mm/s saubere, gleichmäßige Oberflächen, ohne dass die Druckgeschwindigkeit während des gesamten Druckvorgangs anstieg.
Temperatur und Kühlung für kleine Bauteile
Kleine Details kühlen langsam ab und neigen zu Klumpenbildung. Zwei Maßnahmen helfen dabei. Senken Sie die Temperatur etwas, zum Beispiel von 220 °C auf 205 °C bei PLA, um das Verlaufen und die Fadenbildung beim Drucken zu reduzieren. Kühlen Sie anschließend intensiv: Stellen Sie die Lüfterleistung auf 90 bis 100 %, die minimale Schichtzeit auf etwa 10 Sekunden und die minimale Druckgeschwindigkeit auf etwa 15 mm/s ein, damit jede dünne Schicht ausreichend Zeit zum Aushärten hat, bevor die nächste Schicht gedruckt wird.
Eine Regel, die Sie unbedingt beachten sollten: Stellen Sie den Lüfter der ersten Schicht auf Null. Zu starke Kühlung in der ersten Schicht beeinträchtigt die Haftung auf dem Druckbett, und ein sich lösender Druck weist keinerlei Details auf. Die Kühlwerte variieren je nach Material. Passen Sie die Temperatur daher an das jeweilige Filament an , anstatt Ihr PLA-Profil für PETG zu verwenden.
Kalibrieren, oder nichts davon funktioniert.
Dieser Schritt entscheidet darüber, ob man einen echten Erfolg erzielt oder einen Nachmittag vergeudet hat. Einstellungen zahlen sich nur bei einer kalibrierten Maschine aus.
Der deutlichste Beweis liefert die Düse, die man imitieren möchte. In einem Test der Bambu P1S durch The Nomadic Mechanic wurde eine neue 0.2-mm-Düse ohne vorherige Kalibrierung eingesetzt. Das Ergebnis waren Überhänge und Schichtlinien, die nicht besser waren als bei der vorherigen 0.4-mm-Düse. Erst nach Anwendung der Kalibrierungswerkzeuge entstanden glatte, detaillierte Pins. Die teure kleine Düse brachte also nichts, bis die Maschine optimal eingestellt war.
Ihre optimierte 0.4-mm-Schichtdicke ist nicht anders. Bevor Sie die oben genannten Einstellungen beurteilen, führen Sie eine Flussratenkalibrierung und einen Druckvorschubtest (auch linearer Vorschub genannt) durch. Beide finden Sie im Kalibrierungs-Tab von Bambu Studio und OrcaSlicer und dauern nur wenige Minuten. Wenn Sie diese Tests überspringen, geben Sie der Schichthöhe die Schuld für Probleme, die in Wirklichkeit durch Über- oder Unterextrusion verursacht wurden. Falls die Einstellungen Sie aufhalten, beginnen Sie mit dem Slicer selbst. Ich habe die besten 3D-Druck-Slicer nach Druckertyp verglichen.
Ihr Spickzettel „Drucken wie 0.2 mm“
Hier finden Sie das gesamte Rezept übersichtlich zusammengefasst. Betrachten Sie die Werte als Ausgangspunkte und ändern Sie jeweils nur eine Zutat, um die Auswirkungen zu beobachten.
| Rahmen | Typischer Standardwert 0.4 mm | „Drucken Sie wie 0.2 mm“ Wert | Warum es hilft |
|---|---|---|---|
| Schicht höhe | 0.20 mm | 0.08 zu 0.12mm | Größter Hebel für sanfte Kurven |
| Breite der Außenwand | 0.42 mm | ~ 0.35mm | Feinere, schärfere sichtbare Wände |
| Wandgenerator | Classic | Arachne / Variable | Erfasst feine Konturen und Text |
| Geschwindigkeit der Außenwand | 200 mm/s+ | ~30 bis 50 mm/s | Reinigen Sie die äußere Oberfläche |
| Temperatur | Filament-Standard | 10 bis 15 °C niedriger | Weniger Schmieren an kleinen Details |
| Kühlung: | Standard | Mindestlüfterleistung 90 bis 100 %, Mindestschichtzeit 10 Sekunden | Knusprige kleine Schichten |
| Wandordnung | Innere zuerst | Test: äußere zuerst / innere-äußere-innere | Gleichmäßigere Schichtlinien |
| Bügeln | Off | Nur auf Oberflächen | spiegelglatte, flache Oberflächen |
| Kalibrierung | Angenommene Geldstrafe | Durchfluss + Druckvorschub | Macht jede der oben genannten Einstellungen real |
Die Bügelfunktion verdient eine eigene Zeile. Sie fährt mit der heißen Düse über die fertigen Oberflächen, um Unebenheiten zu glätten und auf flachen, nach oben gerichteten Flächen ein besonders glattes, modelliertes Finish zu erzielen. Sie bearbeitet nur Oberflächen, aber bei den Werksvorgaben von Cura ist das nicht gerade günstig. Bei dem standardmäßigen Linienabstand von 0.1 mm benötigt man für eine 100 x 100 mm große Oberfläche gut eine Stunde zusätzliche Düsenfahrt. Vergrößert man den Abstand und beschleunigt den Vorgang, verkürzt sich die Zeit für dieselbe Fläche auf etwa 20 Minuten. Deshalb sind die Einstellungen wichtiger als die bloße Auswahl. Hier erfahren Sie, was die einzelnen Bügeleinstellungen von Cura bewirken und welche Sie zuerst ändern sollten.
Die wahren Kosten: Zeit (und wann man mit dem Stimmen aufhören sollte)
Schärfere Ausdrucke sind nicht kostenlos, und Sie sollten die Rechnung vor der Beauftragung einsehen. Die Kosten werden ausschließlich in Stunden berechnet.
Die optimierte Miniatur benötigte bei Standard-Schichthöhe 1 Stunde und 21 Minuten, bei vollständig optimierter Version hingegen 3 Stunden und 56 Minuten – also etwa das Dreifache. Der Kompromiss zwischen 0.12 und 0.13 mm Schichthöhe lag mit rund 2.5 Stunden im mittleren Bereich und war damit deutlich besser als die Basisversion, ohne den vollen Zeitverlust in Kauf nehmen zu müssen.
Vergleichen Sie das mit der Düse, die Sie optimieren möchten. Im Vergleichstest benötigte ein 0.4-mm-Drucker mit 0.08 mm Schichthöhe etwa 12 Stunden. Ein 0.2-mm-Drucker mit 0.12 mm Schichthöhe benötigte 16 Stunden, was nur einen geringfügigen Zeitgewinn brachte. Die Erhöhung auf 0.08 mm Schichthöhe führte zu 23 Stunden und verursachte Unterextrusionsfehler. Lesen Sie das noch einmal. Die kleine Düse kostete deutlich mehr Zeit und lieferte im Extremfall schlechtere Druckergebnisse.
Es lauert aber auch eine Falle. Ein Tester aktivierte alle vermeintlich hochwertigen Einstellungen gleichzeitig, zum Beispiel Arachne plus Außenwände zuerst bei einem Druck, der bereits hervorragend aussah. Das Ergebnis verschlechterte sich jedoch: neue Schichtlinien, neue Fäden. Mehr Einstellungen bedeuten nicht automatisch mehr Qualität. Ändern Sie jeweils eine Einstellung, drucken Sie, vergleichen Sie das Ergebnis und behalten Sie die vorherige Änderung bei oder machen Sie sie rückgängig. Diese Vorgehensweise ist besser, als zehn „Verbesserungen“ übereinander zu stapeln, die man nicht unterscheiden kann.
Wann Sie tatsächlich eine 0.2-mm-Düse kaufen sollten
Die Einstellmöglichkeiten haben ihre Grenzen, und es lohnt sich zu wissen, wo die Hardware letztendlich ihre Stärken ausspielt. Kaufen Sie die 0.2-mm-Düse, wenn Sie horizontale Details bearbeiten, die Ihre 0.4-mm-Düse physikalisch nicht auflösen kann. Fein gravierter Text. Details unter einem halben Millimeter. Winzige Gesichter und Hände. Schmuck und kleine mechanische Teile mit scharfen Kanten. Das ist der eigentliche Anwendungsbereich der 0.2-mm-Düse.
Gehen Sie aber mit klarem Blick an die Sache heran, denn eine kleine Düse bedeutet nicht automatisch bessere Qualität. Sie verdoppelt in etwa die Druckzeit oder sogar noch mehr. Außerdem verstopft sie leichter, insbesondere bei gefüllten oder abrasiven Filamenten. Und wie der P1S-Test gezeigt hat, benötigt sie eine eigene Kalibrierung, bevor sie Ihre 0.4-mm-Düse überhaupt übertreffen kann.
Das Werturteil ist also einfach: Wer glattere Druckergebnisse wünscht, profitiert von einer optimierten 0.4-mm-Düse, da diese weniger Zeit und Aufwand erfordert. Für wirklich kleine, filigrane Arbeiten ist die 0.2-mm-Düse das richtige Werkzeug und durch keine Einstellung zu ersetzen. Bewahren Sie beide Düsen auf und wählen Sie die passende für den jeweiligen Auftrag.

- [Lieferumfang] – Das Set enthält 8 schwarze MK8-Düsen in verschiedenen Größen (0.2 mm/0.4 mm/0.6 mm/0.8 mm/1.0 mm), ausreichende Menge und Größe…
- [Extrem langlebig] – MK8-Extruderdüsen werden aus hochfestem, gehärtetem Stahl gefertigt und sind deutlich langlebiger als herkömmliche Messingdüsen. Die Härte beträgt…
- [Extrem hohe Temperaturbeständigkeit] – Die maximale Temperatur dieser Düse aus gehärtetem Werkzeugstahl kann 450 °C erreichen und eignet sich somit für den 3D-Druck bei hohen Temperaturen…
- [Höchste Präzision, die Ihre Vorstellungskraft übertrifft] – Sorgt für eine stabile Temperatur während des Druckvorgangs, gleichmäßigen Filamentaustritt und damit für perfektere Druckergebnisse…
- [Anwendbarkeit & Kompatibilität] – Unsere Düsen aus gehärtetem Stahl sind mit nahezu allen FDM-Druckern kompatibel und passen auch auf den MK8-Heizblock. Die gehärteten…
FAQ
Kann eine 0.4-mm-Düse so feine Details drucken wie eine 0.2-mm-Düse?
Teilweise. Für vertikale Details, also glatte Kurven und verdeckte Schichtlinien, erzielt man mit einer feinjustierten 0.4-mm-Düse und einer Schichthöhe von 0.08 bis 0.12 mm sehr gute Ergebnisse. Für horizontale Details, wie sehr dünne Wände, kleine Schrift und Strukturen unter 0.5 mm, kann sie jedoch nicht mit einer 0.2-mm-Düse mithalten. Die Düsenöffnung ist eine physikalische Grenze. Farbe und Füllgrundierung gleichen die verbleibenden Einschränkungen weitgehend aus. Wir haben die empfehlenswerten Düsen aufgelistet.
Was ist die minimale Schichthöhe für eine 0.4-mm-Düse?
In der Praxis sind es etwa 0.05 bis 0.08 mm. Als sichere Richtlinie gilt, unter etwa 80 % des Düsendurchmessers zu bleiben. Dies begrenzt eine 0.4-mm-Düse oben auf etwa 0.32 mm und lässt viel Spielraum für feinere Düsen.
Verbessert eine geringere Schichthöhe tatsächlich die Detailgenauigkeit?
Ja, sowohl auf Oberflächen als auch auf Kurven. In einem Praxistest erzeugte eine 0.4-mm-Düse bei Standardeinstellung raue Oberflächen, während bei einer Schichtdicke von 0.08 mm scharfe, saubere Details sichtbar wurden. Der Nachteil: Der Druck dauerte etwa doppelt so lange.
Warum sieht meine 0.2-mm-Düse nicht besser aus als meine 0.4-mm-Düse?
Kalibrierung ist fast immer erforderlich. In einem Test mit einem Bambu P1S druckte eine neue 0.2-mm-Düse erst nach der Kalibrierung von Durchflussrate und anderen Parametern besser als die 0.4-mm-Düse. Eine kleinere Düse entfaltet ihr volles Potenzial nur bei einem optimal eingestellten Drucker. Kalibrieren Sie daher Durchflussrate und Druckvorschub, bevor Sie ein Urteil fällen.
Wie viel langsamer ist der Druckvorgang bei einer Schichthöhe von 0.08 mm?
Rechnen Sie mit etwa der zwei- bis dreifachen Druckzeit im Vergleich zu einer Standardschichthöhe von 0.2 mm. In einem Test mit einem Miniaturmodell verlängerte sich die Druckzeit von etwa 1 Stunde 21 Minuten auf fast 4 Stunden. Eine Schichthöhe von 0.12 mm stellt mit nahezu der doppelten Druckzeit einen guten Mittelweg dar.
Soll ich mir eine 0.2-mm-Düse kaufen oder meine 0.4-mm-Düse einfach optimieren?
Optimieren Sie zunächst die 0.4-mm-Düse, wenn Sie glattere Druckergebnisse erzielen möchten. Sie ist günstiger, schneller und gleicht den sichtbaren Spalt weitgehend aus. Kaufen Sie die 0.2-mm-Düse nur dann, wenn Sie wirklich kleine Details, feine Texte oder filigrane Miniaturen benötigen, die mit einer 0.4-mm-Düse in keiner Einstellung aufgelöst werden können.